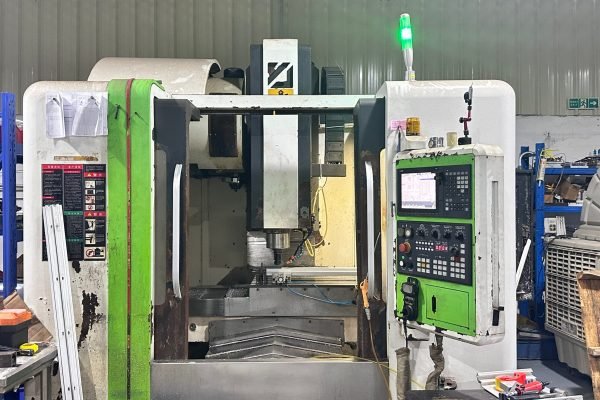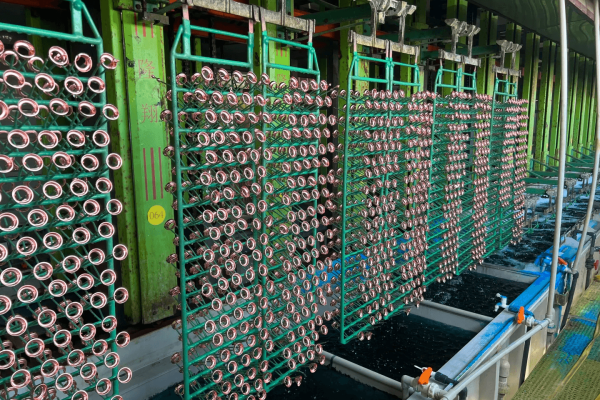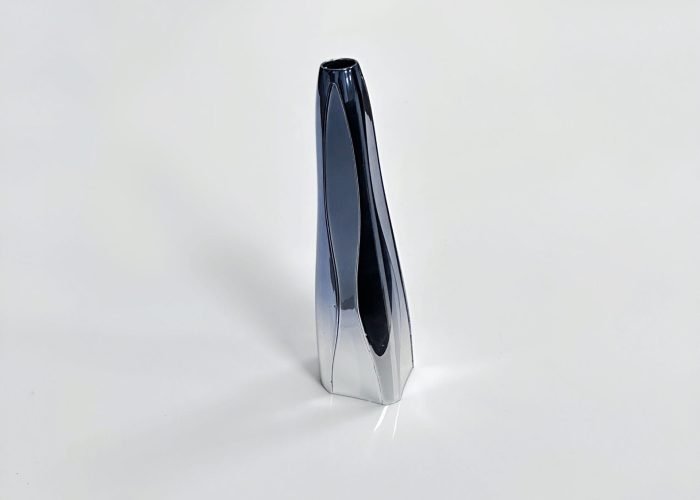
ISO 9001:2015认证
样品最快10-15天
专家 DFM 和工程支持
100%尺寸检验保证
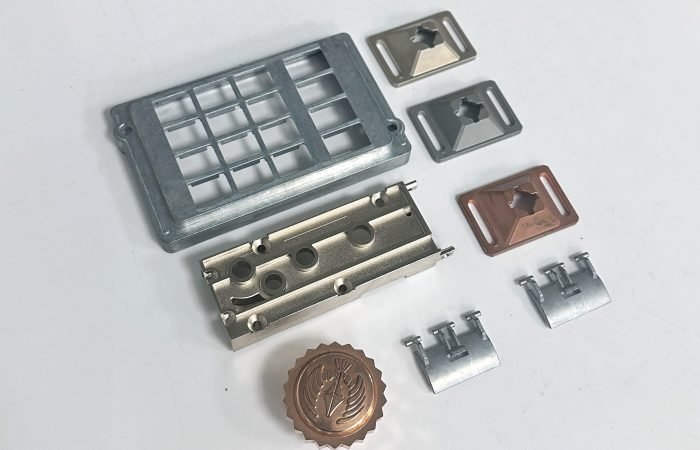
什么是锌压铸?
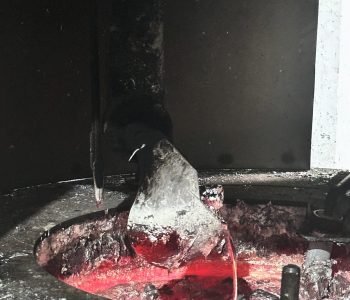
锌压铸采用热集成热室系统,将熔融的ZAMAK合金(固相线温度380°C)在65-95MPa压力下注入涂有润滑剂的钢模中。该材料的固有特性——包括1.5-2.5%的线性收缩率和325-425MPa的抗拉强度——使其壁厚精度达到0.1-0.4mm,尺寸公差为±0.025mm。工艺经济性源于其熔体温度比铝低300°C,使模具使用寿命延长2.8倍(循环次数超过1万次),对于要求表面粗糙度小于40μm的大批量汽车紧固件和物联网设备外壳,其单位成本降低50%。
在 CastMold,我们采用 3D 验证的 DFM 指导和 7 天快速成型技术来优化锌压铸件。我们的集成流程将产品开发周期缩短了 30%,同时保持了 ±0.05 毫米的公差,支持从原型到 50,000 台以上批量生产的无缝过渡。
锌压铸工艺步骤
锌热室压铸工艺包括四个关键控制阶段,并有量化参数:
模具准备
熔融注射
凝固控制
整理与检验
一站式压铸解决方案
我们超越了传统的压铸工艺。我们的端到端服务涵盖设计优化、快速原型制作、大批量生产和精密精加工。从概念到最终零件,我们通过专家协作、严格的质量控制和快速的交付周期,简化您的工作流程——所有这一切都凝聚在一个值得信赖的合作伙伴关系中。
- 设计优化:利用模拟驱动的 DFM(面向制造设计)分析来增强零件几何形状、最大限度地减少材料浪费并确保具有成本效益的生产可行性。
- 快速成型:使用 CNC 加工或 5D 打印图案在 7-3 天内交付功能原型,以进行设计验证和公差验证。
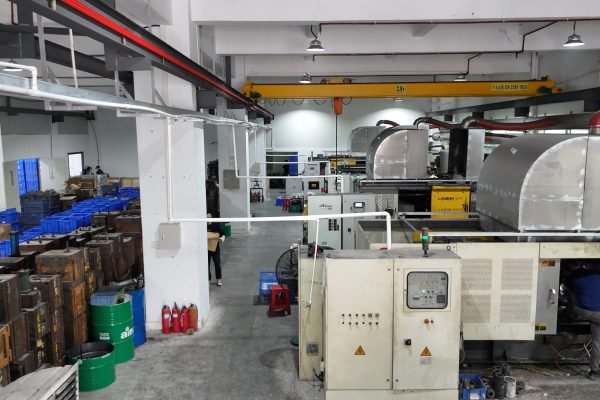
- 大批量生产:通过自动化高压压铸 (HPDC) 系统和实时过程监控实现无缝扩展,从而实现超过 10,000 个单位批次的一致输出。
- 精密加工:采用定制的表面处理(阳极氧化、喷丸)和 CNC 加工,以达到符合 ISO 0.8 标准的 Ra 1302μm 或更严格的表面粗糙度。
一站式压铸服务
压铸原型
我们提供从 3D 打印到功能压铸样品的完整原型制作服务,大大缩短了产品验证周期。
- 多材料能力 (工程塑料和金属)与快速 CNC 加工相结合,具有更大的设计灵活性
- 混合原型制作工作流程 缩短 25% 的交货时间,同时确保几何尺寸符合批量生产要求
压铸模具
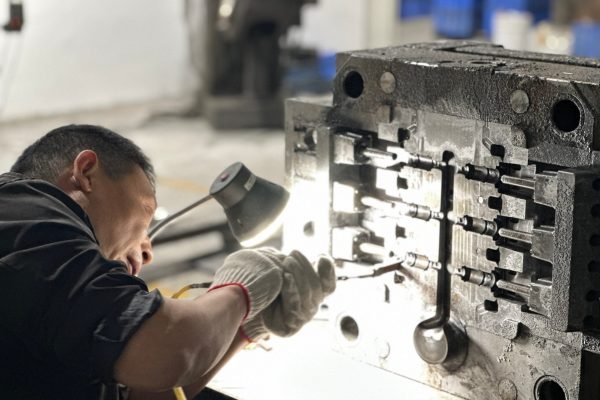
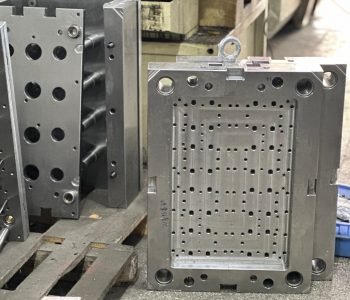
我们的高精度模具设计与CAE优化的浇注系统相结合,有效降低了孔隙率并确保了稳定的填充性能。
- 模块化模具设计 可实现多腔生产和嵌件成型,满足复杂零件的要求
- 专有表面处理 和工具维护计划可将模具寿命延长 40%
锌压铸件
真空辅助高压压铸技术可以实现超薄铝铸件(最小壁厚0.6毫米),从而实现轻量化、高强度的结构。
- 过程控制 对于特定合金(A380/ADC12),确保机械性能符合 ASTM/ISO 标准
- 结合T6热处理和X射线检查 满足汽车行业对结构完整性的要求
二次数控加工
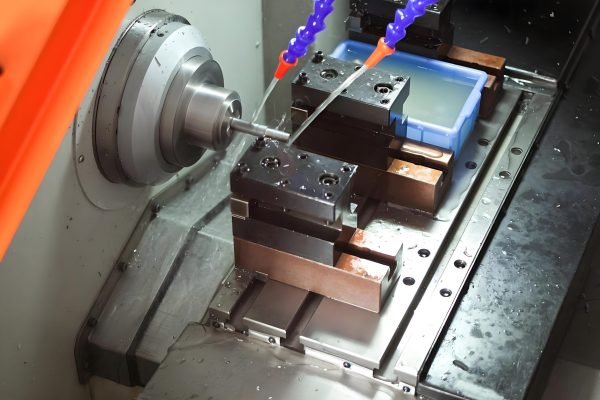
我们为关键密封面和配合接口提供±0.01mm超精密CNC加工。
- 5轴联动加工 高效处理深腔零件和复杂的底切几何形状
- 工序内 CMM 检测 保证每个生产批次均符合 GD&T 标准
压铸件表面处理
通过多级抛光实现 Ra0.2μm 镜面效果,或通过阳极氧化选择防指纹纹理涂层。
- 定制 PVD 涂层 (例如 TiN/CrN)在恶劣环境下提供高达 1,200HV 的耐磨性
- 符合RoHS标准的电泳涂装 提供超过 500 小时的耐盐雾腐蚀性能
CastMold压铸能力
卓越的压铸品质
我们的生产体系通过严格的质量控制措施和精准的报废标准,确保每个铸件的尺寸精度和美观度。通过实施可量化的表面光洁度标准,我们确保设计规范与制造部件的质量一致。
- 尺寸计量(CMM 重复精度为 ±2μm)
- 材料验证(符合 ASTM E1621 标准的 XRF 光谱法)
- 结构完整性测试(X射线/CT扫描孔隙率≤0.2%)
- 符合环境要求(RoHS/REACH认证)
- 耐腐蚀验证(按照 ASTM B1000 进行 117 小时盐雾测试)
压铸件工程支持
CastMold 经验丰富的工程团队与客户合作,从概念开发到大规模生产,提供设计驱动的卓越制造。
从设计到生产的工程解决方案
我们的工程师利用先进的 CAE 模拟和 20 多年的压铸专业知识来:
- 使用 CAD/CAM 集成优化产品/工具设计的可制造性
- 进行模具流动分析,以防止填充/凝固过程中出现缺陷(孔隙率、翘曲)
- 通过虚拟验证系统简化原型到生产的过渡
- 实施价值工程策略,实现材料使用成本高效化和流程优化
- 熟练掌握 Pro/Engineer 和参数化建模可确保将数字设计无缝转化为高性能工具和铸造部件。
压铸
产品库
从紧凑的高公差组件(±0.05 毫米)到重型结构组件,我们为汽车、机器人和消费电子产品设计无缺陷的铝/锌合金压铸零件。
电动汽车充电端口
轻质压铸充电接口
铝合金确保快速充电的热管理、耐腐蚀和符合汽车级标准
聚光灯箱
无缝压铸户外灯箱
IP65 级铝制外壳具有轻质耐用性,降低了安装复杂性
手机座
多用途压铸支架
加固铝制框架,带防滑硅胶,耐变形和磨损
通讯外壳
5G基站压铸外壳
EMI 屏蔽铝材,具有散热功能,公差精确,适合关键部署
工业联轴器
极端条件下的压铸联轴器
高强度合金耐温-40℃~200℃,低孔隙率增强抗疲劳性能
咖啡机外壳
食品安全压铸机身
无铅铝耐高温,符合商业卫生规程
压铸工艺的类型
CastMold 通过热室和冷室压铸技术提供定制压铸解决方案,并针对各种材料(铝、锌)和生产规模进行优化。我们的专业知识可确保无缝适应您项目的结构复杂性、产量需求和成本目标。
的应用
锌压铸件
- 汽车:门锁、把手、散热器、发动机部件、传感器外壳。
- 电子工业:电子设备外壳、连接器、插头、屏蔽壳、支架。
- 家用电器:水龙头、淋浴喷头、锁、把手、旋钮。
- 医疗设备:精密医疗器械零件、泵组件、设备外壳。
- 玩具及装饰品:精美模型玩具、装饰配件、徽章、钥匙扣。
的优点
锌压铸件
- 高精度:能够生产公差非常严格的复杂形状。
- 出色的表面光洁度:轻松支持电镀、喷漆、抛光和电泳等表面处理。
- 强度和硬度高:与塑料相比,锌合金具有更高的机械强度和耐磨性。
- 生产效率高:生产效率高
- 经济高效:模具寿命长有助于降低总体生产成本。
缺点
锌压铸件
- 重量更重:锌合金的密度更高,因此产品比铝合金或塑料制成的产品更重。
- 耐腐蚀性有限:未涂层的锌合金产品可能容易腐蚀,尤其是在潮湿的环境中。
- 低温稳定性:锌合金在较高温度下会变形或软化,限制其在高温应用中的使用。
- 材料成本相对较高:与某些铝合金和塑料相比,锌合金可能更昂贵。
- 环境影响:不当处置或处理锌合金可能会对环境产生负面影响,因此需要进行适当的回收和管理。
常见问题
我们主要使用 Zamak 2、Zamak 3、Zamak 5 和 Zamak 7,其抗拉强度为 190 至 255 MPa,布氏硬度为 HB80–HB100,伸长率为 5–10%。
锌合金通常可以降低工具成本并实现更精细的特征细节,对于小批量到中批量生产,其零件单位成本相当甚至更低,而由于材料定价的原因,铝在大批量生产时可能更经济。
我们通常铸造的壁厚为 0.4 毫米;对于 0.1 毫米以下的特征,标准尺寸公差为 ±50 毫米,对于较大的部分,标准尺寸公差为 ±0.2%。
我们支持粉末涂料、电镀(镍、铬、锌)、喷漆、阳极氧化和抛光——每种工艺都针对附着力、耐腐蚀性和外观进行定制。
我们的起订量为 500 件。我们提供分级定价:500 至 2,000 件为标准价格,5,000 件以上为定制价格,大批量订单可享受定制报价。
从模具设计到第一批样品通常需要 15-20 天;批量生产交货时间为 20-30 天,具体取决于订单大小和成品复杂性。
典型的模具成本取决于型腔数量和复杂程度。我们可以将模具成本分摊到零件价格中,也可以保留模具以备将来生产。
我们进行坐标测量机 (CMM)、X 射线/CT、硬度计、盐雾测试、二维视觉和卡尺检查。每批产品均提供包含数据表的完整检验报告。
是的。我们的合金和工艺完全符合RoHS、REACH和其他全球环保标准。我们还回收废料,以最大限度地减少浪费。
裸露的锌合金具有中等的耐腐蚀性;通过适当的电镀或粉末涂层,零件可以通过 500 小时以上的盐雾测试,可长期在户外使用。