
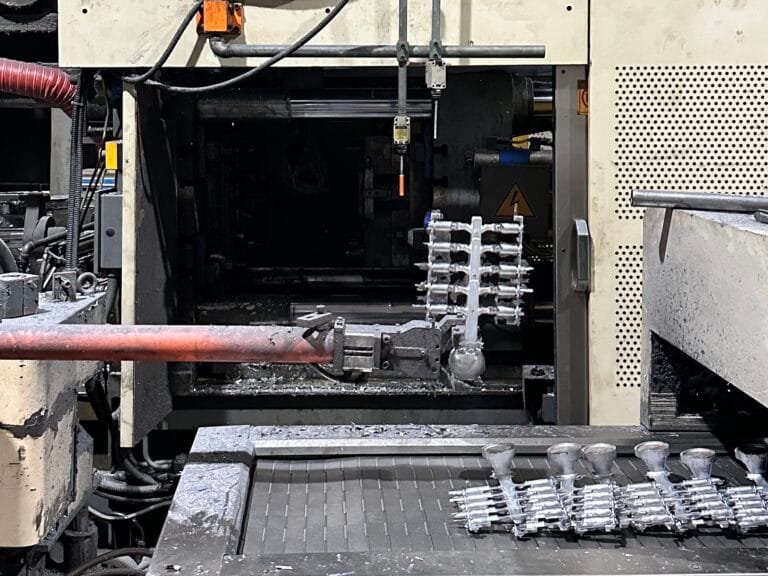
压铸是一种先进的金属成型工艺,利用高压将熔融金属注入精密、可重复使用的钢模(称为“模具”)。该工艺能够高效、大批量地生产具有复杂几何形状、高尺寸精度和优异表面光洁度的金属零件。本指南将全面分析压铸工艺、其型芯类型、常用材料、主要应用、成本结构及其优缺点,为您的制造项目决策提供参考。
关键精华
- 压铸 是一种将熔融金属在高压下注入模具的制造工艺,可以大规模生产高精度、净成形或近净成形的金属零件。
- 主要流程包括 热室压铸 (适用于锌等低熔点合金)和 冷室压铸 (对于铝等高熔点合金),其选择直接影响生产效率和材料范围。
- 常见的材料包括 铝合金(例如 A380、ADC12), 锌合金(例如 Zamak 3、Zamak 5)和 镁合金(例如AZ91D),每种产品都具有独特的性能优势。
- 压铸是 汽车、消费电子、航空航天和电信行业,用于制造从发动机缸体到手机外壳的关键部件。
- 其核心优势是 极高的生产效率和零件精度,但这伴随着高 初始工具投资,最适合规模化生产,实现规模经济。
什么是压铸?
压铸是一种金属铸造工艺,其特点是将熔融的有色金属在高压下压入由两个硬化工具钢模具形成的型腔中。这种高压是压铸工艺与其他铸造方法的关键区别,它确保液态金属快速填充模具的每一个细节,从而生产出尺寸一致性极高且表面光洁度极佳的零件。
压铸的历史可以追溯到19世纪中期,最初是为了解决印刷业活字印刷的批量生产难题而开发的。1849年,一种用于机械化生产印刷活字的小型手动机器获得了专利,这被广泛认为是现代压铸工业的开端。该技术的核心价值——批量生产复杂且一致的零件——从一开始就确立了。20世纪,随着留声机、打字机和早期汽车等消费品的兴起,压铸的应用迅速扩展。例如,早在1903年,凯迪拉克汽车的化油器本体就采用了压铸工艺生产。如今,在计算机辅助设计(CAD)和计算机辅助制造(CAM)等现代技术的推动下,压铸工艺的精度和效率达到了前所未有的高度,使其成为高科技制造业不可或缺的一部分。
详细的压铸工艺
了解压铸的完整周期(从原材料到成品精密零件),对于评估其是否适合您的项目至关重要。虽然热室和冷室压铸工艺在细节上有所不同,但核心工艺通常遵循以下六个关键步骤。这一系列相互关联的阶段共同决定了最终零件的质量、成本和生产效率。
1. 模具准备和夹紧
该工艺首先要彻底清洁两个半模(盖模和顶模)的内腔,并喷洒脱模剂或润滑剂。这种润滑剂不仅有助于控制模具温度,更重要的是,它能确保凝固的铸件随后能够顺利脱模。准备就绪后,压铸机将施加巨大的力量,将两个半模紧紧夹在一起,为高压压射做好准备。
2. 金属熔炼与注射
根据工艺类型,金属在机器内(热室)或单独的熔炉(冷室)加热至熔融状态。然后,液态金属被送入压射室。在这里,柱塞或活塞以极高的速度和压力(从 1,000 psi 到超过 25,000 psi)将熔融金属压入封闭的模腔。这种高速高压压射是压铸工艺的核心,确保金属流能够填充模具的所有复杂结构和薄壁部分。
3. 冷却和凝固
高温熔融金属进入模腔后,与温度较低的模壁接触,开始快速冷却凝固,精确复制模具形状。在此期间,模具保持高压夹紧状态,以抵抗凝固过程中金属收缩产生的内应力,防止出现孔隙等缺陷。为了提高生产效率,模具通常设计有内部冷却通道,通过水或油循环来加速冷却过程。
4. 弹出
铸件完全凝固后,压铸机打开模具。铸件将留在模具的顶出部分。机器的顶出机构(通常由多个“顶杆”组成)随后启动,将铸件平稳地推出模腔。模具设计的拔模斜度和之前涂抹的润滑剂在此阶段至关重要,它们确保铸件平稳脱模,不会损坏零件或模具。
5. 修剪和抖落
顶出的部件还不是最终产品;它连接到浇注系统,该系统包括主浇口、流道、浇口以及可能出现的溢料(在模具分型线处形成的薄金属)。整个过程称为“压射”。随后的修边工艺将主要部件与多余的金属分离。这可以使用手动工具、压力机中的修边模具或滚筒来完成。
6. 精加工和后处理
得益于压铸工艺,许多零件在修边后具有足够光滑的表面和精确的尺寸,无需进一步加工。然而,对于要求更高的项目,可能需要进行二次加工,例如采用数控加工来创建螺纹孔或实现更严格的公差,以及进行抛光、粉末喷涂、电镀或阳极氧化以满足最终产品的规格。
压铸类型:热室压铸与冷室压铸
压铸工艺主要分为两大类:热室压铸和冷室压铸。它们之间的根本区别在于熔炉与压铸机之间的关系,以及金属注射的方式。这种选择并非随意,而是由所用合金的熔点和化学性质严格决定的,直接影响生产效率、设备寿命和可加工材料的范围。
热室压铸

定义与流程
在热室压铸中,压射机构的“鹅颈管”直接浸入熔融金属池中,而熔融金属池是压铸机本身不可或缺的一部分。操作过程中,柱塞缩回,熔融金属自动填充鹅颈管;当柱塞下降时,液态金属被直接压入模腔。
优势
由于金属供给系统集成在机器中,省去了从外部熔炉舀取金属的步骤。这使得热室压铸的生产周期极快,通常每分钟可完成15次或更多的压铸。这种高效率带来了显著的成本优势。此外,由于液态金属与空气的接触极少,氧化和杂质污染的风险也更低。
适用合金及应用
该工艺的局限性在于高温熔融金属会持续侵蚀注塑部件。因此,它仅适用于熔点低且对铁部件腐蚀性小的合金。最典型的例子是锌合金(Zamak系列),也适用于一些镁合金、铅合金和锡合金。热室压铸是批量生产中小型零件的理想选择,例如拉链、水龙头配件、汽车内饰件和精密电子零件。
冷室压铸

定义与流程
在冷室压铸中,熔炉是独立于压铸机的设备。操作过程中,一定量的熔融金属从熔炉中被手动或自动舀出,并倒入压铸机的“冷室”(压射室)。然后,强大的液压柱塞将液态金属以高速和高压压入压铸模具。
优势
冷室压铸的最大优势在于其能够加工高熔点合金。由于压射系统的柱塞和压射室在每次压射过程中仅与热金属短暂接触,因此避免了长期浸泡造成的腐蚀和磨损。这使得冷室压铸能够生产出强度更高、耐热性更好、结构更坚固的零件。此外,冷室压铸还可用于制造更大、更致密的铸件。
适用合金及应用
冷室压铸是加工铝合金的首选工艺,也是其应用最广泛的领域。它也适用于加工镁合金、铜合金和高铝锌合金。凭借其生产大型高强度零件的能力,冷室压铸在汽车行业占据主导地位,用于制造发动机缸体、变速箱壳体、悬架部件和大型车身结构件。它在航空航天和电信设备领域也发挥着关键作用。
表1:热室压铸与冷室压铸的对比分析
| 特性 | 热室压铸 | 冷室压铸 |
| 工艺原理 | 注射系统浸入熔融金属中。 | 熔融金属被舀入单独的喷射室。 |
| 生产周期 | 非常快(约 15+ 个周期/分钟)。 | 较慢(包括舀取步骤)。 |
| 适用金属 | 低熔点合金:锌、一些镁、锡、铅。 | 高熔点合金:铝、铜、镁。 |
| 注射压力 | 较低(1,000–5,000 psi)。 | 极高(高达 25,000+ psi)。 |
| 零件尺寸 | 通常是小型到中型的零件。 | 可生产大型、复杂的零件。 |
| 核心优势 | 极高的生产效率,单位成本低。 | 材料选择灵活,可生产高强度的零件。 |
| 设备费用 | 设备和维护成本相对较低。 | 设备和能源成本较高。 |
材料选择是压铸项目成功的关键,直接决定了零件的机械性能、重量、耐腐蚀性、热性能和最终成本。压铸主要使用有色金属,其中铝、锌和镁三大合金系列占据主导地位。下表详细列出了最常见的压铸合金及其性能和应用,以指导您的材料选择。
表2:常见压铸材料及其合金指南
| 材料类别 | 常见合金 | 主要特征 | 典型应用领域 |
| 铝合金 | A380,ADC12 | 最常见的压铸合金。 具有优异的性能组合,包括重量轻、工作温度高、耐腐蚀性好、强度和刚度高、导热/导电性好。 | 发动机支架、变速箱外壳、电子设备外壳、电动工具、家具部件——应用范围极其广泛。 |
| A390 | 优异的耐磨性和高强度,但延展性较低。专为汽车发动机缸体开发。 | 汽车发动机缸体、阀体、泵壳。 | |
| A360 | 具有比 A380 更好的耐腐蚀性和耐压性,但铸造稍微困难一些。 | 船舶部件、电信设备外壳、暴露于腐蚀环境中的部件。 | |
| 锌合金 | 扎马克 3、扎马克 5 | 最容易铸造的合金。 优异的铸造性使其能够实现极薄的壁和复杂的细节;高冲击强度、良好的延展性和出色的表面光洁度使其成为电镀和其他后处理的理想选择。 | 最常见的锌合金。 消费电子产品、浴室设备、装饰五金、玩具、汽车内饰部件。 |
| 扎马克 2 | 由于铜含量较高,它是Zamak系列中强度最高、硬度最高的合金。常用于制造工具。 | 注塑模具的型芯、高应力机械部件。 | |
| 镁合金 | AZ91D | 最轻的常用结构金属。 无与伦比的强度重量比、良好的铸造性和出色的耐腐蚀性。 | 最常见的镁合金。 笔记本电脑/手机外壳、相机机身、汽车方向盘、座椅框架。 |
| AM60 | 优异的延展性、能量吸收性和强度,使其成为汽车安全相关部件的理想选择。 | 汽车座椅框架、仪表板支架、方向盘骨架。 |
压铸技术的应用
压铸技术凭借其生产高强度、轻量化、复杂金属零部件的能力,已深度融入现代工业的各个领域,成为众多行业不可或缺的制造支柱。其应用集中在对产量、精度和性能有严格要求的领域。反过来,这些行业的发展趋势也推动着压铸技术的不断进步。
这是压铸件最大、最重要的市场。在追求燃油效率和性能提升的驱动下,汽车轻量化已成为核心趋势。压铸铝镁合金部件,例如发动机缸体、变速箱壳体、油底壳、转向节、副车架以及大型一体化车身结构(如后地板),在保证强度的同时,显著降低了车辆重量。
电动汽车 (EV)进一步推动了对大型、薄壁、复杂的一体式压铸件(如电池托盘和电机外壳)的需求,巩固了压铸的核心地位。
在高端消费电子领域,压铸件具有金属特有的坚实质感、精准的结构完整性和卓越的散热性能。它被广泛用于制造笔记本电脑和高端平板电脑的A/D转换器外壳、手机中框、相机机身以及处理器散热器。压铸工艺能够实现极薄的壁厚(低至0.5毫米),这对于日益轻薄的电子产品至关重要。
5G基站、服务器和网络交换机需要坚固耐用的外壳和具有电磁干扰(EMI)屏蔽功能的内部组件。压铸件,特别是铝合金压铸件,能够满足这些要求,并常用于生产设备机箱、天线支架、射频滤波器盒和散热器。
航空航天
在航空航天领域,强度重量比是决定性能的黄金法则。压铸工艺能够生产轻巧而坚固的关键部件,例如机身结构件、发动机部件、起落架组件以及飞机座椅等内饰件。这些部件必须在极端温度和压力下保持绝对可靠性。
医疗器械
医疗行业对零件的精度、表面质量和耐用性有着极高的要求。由于压铸件具有可重复性和洁净度高的优点,因此被广泛用于制造手术器械、诊断设备外壳、监护仪支架和病床驱动器等。
压铸优缺点详细分析
与任何制造工艺一样,压铸工艺也有其独特的优势和局限性。深入了解这种平衡是确定其是否能为您的项目提供最佳解决方案的关键。最终决策通常取决于产量、零件复杂性、性能要求和项目预算之间的综合权衡。
表3:压铸技术的优点和缺点
| 优点(优点) | 缺点 |
| 极高的生产效率:压铸自动化程度高,生产周期极短,是大规模生产的理想选择。如果产量足够大,单个零件的成本极低。 | 初始模具成本高:压铸模具采用高级工具钢精密加工而成,其设计和制造成本非常高昂。这使得压铸对于小批量生产或原型制作而言并不经济。 |
| 卓越的尺寸精度和一致性:压铸件的公差可以控制得非常严格(例如,前0.1cm的公差为±2.5mm),并且批次之间的一致性极高,从而确保了零件的互换性。 | 孔隙度潜力:由于液态金属以极高的速度填充型腔,它会将型腔中的气体困住,从而形成微小的内部孔隙。这些孔隙会影响零件的密度,通常会阻碍其进行热处理。 |
| 能够制造复杂形状和薄壁结构:高压注射可使液态金属填充极其复杂和细致的模具型腔,从而能够生产壁厚非常薄(低至 0.5 毫米)的零件,这是许多其他铸造方法难以实现的。 | 主要限于有色金属:压铸工艺主要适用于熔点相对较低的有色合金,例如铝、锌和镁。铸造钢等黑色金属在技术上是可行的,但其极高的熔点会严重缩短昂贵模具的使用寿命,因此在商业上较为罕见。 |
| 出色的表面光洁度:压铸件具有光滑、平整的表面(Ra为1-2.5微米),很多情况下可以省去二次加工或抛光的需要,直接进行表面处理或使用。 | 零件尺寸和重量受到限制虽然可以生产大型零件,但尺寸最终受限于压铸机的吨位和锁模力。对于非常大的部件(例如船用发动机零件),压铸可能并非最佳选择。 |
| 良好的机械性能:快速的冷却速度会产生细粒晶体结构,从而赋予零件高硬度和强度。 | 模具修改困难:钢模一旦制造完成,进行重大的设计变更将极其困难且成本高昂。因此,产品设计必须在模具制造开始前完成。 |
如何优化成本和投资回报率 (ROI)
- 可制造性设计 (DFM):这是最有效、最根本的成本控制策略。在产品设计阶段与压铸工程师协作,简化结构、减少倒扣、保持壁厚均匀、并加入足够的拔模斜度,可以显著降低模具的复杂性和制造成本,并缩短生产周期。
- 多腔模具的使用:对于较小的零件,设计多腔模具可以一次性生产多个零件。这可以成倍提高生产效率,并大幅降低每个零件的加工时间和人工成本。
- 明智的材料选择:选择最具成本效益且满足所有工程性能要求的合金。选择性能远超实际需求的材料,避免“过度工程”。
- 优化浇注系统:设计良好的流道和浇口系统,不仅可以保证产品质量,还可以最大程度地减少材料浪费(即减轻浇口系统的重量),并使后续修边变得更容易,直接节省材料和人工成本。
指南 压铸件的表面处理
虽然许多压铸件本身就具有出色的铸态表面处理,但大多数应用都需要进行二次表面处理,以提升外观吸引力、提高耐腐蚀和耐磨性,或改善表面孔隙率。表面处理的选择取决于合金材质、应用需求和预算。

机械表面处理:这些过程会从物理上改变零件的表面。
- 抛丸清理:该工艺将细小的磨料颗粒高速抛射到部件上,以清洁表面、去除污染物并形成均匀的哑光纹理。由于其能够增强附着力,因此是后续涂层的良好准备步骤。在喷丸过程中,表面会被喷丸,但实际上不会去除任何材料。
- 振动去毛刺:该方法使用振动机中的磨料介质去除毛刺、平滑锋利边缘并提高整体表面光滑度,从而增强零件质量的一致性。
化学和电化学处理:这些处理方法通过化学反应形成保护层。
- 阳极氧化:一种用于铝部件的电化学工艺,可增厚表面的天然氧化层。这可形成耐用、耐腐蚀、耐磨的表面,并增强油漆和胶水的附着力。
- 钝化/铬酸盐转化(Alodine):一种化学处理方法,可在铝和锌部件上形成保护性转化涂层。它可用作缓蚀剂、油漆底漆或装饰面漆,同时保持导电性。
- 化学镀镍:这种自催化工艺无需电流,即可在零件上沉积一层均匀的镍磷合金涂层。该工艺具有优异的耐腐蚀和耐磨性能,并且无论零件形状如何,涂层都非常均匀,因此非常适合用于复杂的几何形状。
涂层饰面:这些涉及在表面涂一层另一种材料。
- 粉末涂料:干粉涂料采用静电喷涂,加热固化,形成坚硬耐用的涂层,比传统涂料更坚韧。它有多种颜色和纹理可供选择,广泛用于防护和装饰。
- E-coating(电泳涂装):在这种浸涂工艺中,带电的油漆颗粒通过电流被吸附到部件上,即使在难以触及的区域也能形成均匀完整的涂层。它具有优异的附着力,通常用作底漆,然后再进行粉末喷涂,用于室外应用。
- 喷漆:液体涂料可以通过喷涂、刷涂或浸涂的方式涂抹,形成装饰性和保护性涂层。它提供丰富的颜色选择,是一种用途广泛的饰面选择。
- 切拉科特:一种陶瓷基涂层,具有出色的硬度、耐磨性和防腐蚀性能。它常用于枪支等高品质金属表面。
- 物理气相沉积(PVD):一种先进的工艺,在真空环境下将一层薄薄的金属气化并沉积到零件上。PVD 涂层极其耐用,且颜色多样,但成本较高。
密封工艺
- 注入:该工艺用于密封压铸件的固有孔隙。通过用密封剂填充微孔,浸渍工艺可防止耐压部件发生泄漏,并防止诸如排气或斑点等可能破坏后续涂层效果的问题。
铸造工艺比较:压铸与其他方法
压铸是一种主要的制造方法,但它属于铸造工艺家族的一部分。选择压铸工艺取决于产量、零件尺寸和复杂程度、材料要求以及预算等因素。不同铸造方法的主要区别通常在于制造模具的材料。
表4:主要铸造工艺比较
| 工艺应用 | 模具类型和材料 | 主要特征 | 最适合 |
| 高压压铸 | 可重复使用 (非消耗性)硬化钢模具。 | 高压注射;极快的循环;出色的表面处理和精度;高的工具成本。 | 大批量生产(10,000 件以上)中小型复杂有色金属零件(铝、锌)。 |
| 砂模铸造 | 一次性使用 (消耗性)砂模。 | 重力浇注;工具成本低;循环速度较慢;表面光洁度较粗糙且精度较低。 | 小批量生产(<500 件)、原型和非常大的零件;可以铸造黑色金属和有色金属。 |
| 熔模铸造(失蜡铸造) | 一次性使用 围绕蜡模制作的(消耗性)陶瓷外壳。 | 重力浇注;蜡模熔化;非常适合高度复杂的形状和精细的细节;卓越的表面光洁度;可以铸造高温合金(例如不锈钢)。 | 适合小批量到中等批量生产对精度和光洁度要求极高的复杂零件,例如航空航天和医疗应用。 |
| 永久模铸造(重力压铸) | 可重复使用 (非消耗性)金属模具(钢或铁)。 | 重力浇注到可重复使用的模具中;比砂型铸造具有更好的光洁度和精度;比压铸具有更低的工具成本。 | 中等批量生产(500-15,000 件),生产比压铸更简单的零件;适用于需要耐压密封性的零件。 |
为什么选择我们公司提供压铸服务?
在选择压铸合作伙伴时,经验、技术能力和对质量的承诺至关重要。我们致力于成为您最值得信赖的压铸解决方案提供商,并具备以下优势:
- 优秀的专业资质和丰富的经验:我们已通过ISO 9001认证,并拥有数十年服务汽车、电子和医疗领域领先客户的行业经验。我们的工程团队对各种合金特性和复杂的模具设计有着深入的理解。
- 先进技术,一站式服务我们拥有从88吨到2000吨的全系列冷热室压铸机,能够满足您各种尺寸零件的需求。我们提供从模具设计制造、压铸件生产、CNC精密后加工到各种表面处理的全套服务,简化您的供应链。
- 灵活快速的响应能力:我们不仅擅长处理数百万的大批量订单,还提供快速原型设计和小批量生产服务,帮助您在产品开发阶段快速验证设计。我们专业的项目管理团队确保无缝沟通,确保快速报价和准时交付。
- 成功经验和客户信任:我们已成功为众多知名品牌交付了数亿件高品质压铸件,包括精密的汽车传感器外壳、坚固的5G通信设备底座以及轻量化的消费电子产品框架。我们的业绩证明了我们能够应对最严峻的技术挑战。






