

并非所有铸件都生而相同。在选择压铸还是砂型铸造时,选择合适的金属成型工艺至关重要,它会显著影响产品性能、生产效率和总体制造成本。这两种铸造方法是业内最成熟、应用最广泛的方法之一,每种方法都根据您的零件设计、产量和质量要求提供独特的优势。
虽然压铸和砂型铸造的目标相同——都是对熔融金属进行成型——但它们的工作原理和适用范围却截然不同。了解压铸和砂型铸造之间的核心区别是做出明智工程决策的第一步。本文将深入探讨这两种工艺,帮助您根据自身需求做出最佳选择,无论是大批量生产还是快速原型制作。
什么是压铸? 高压方法
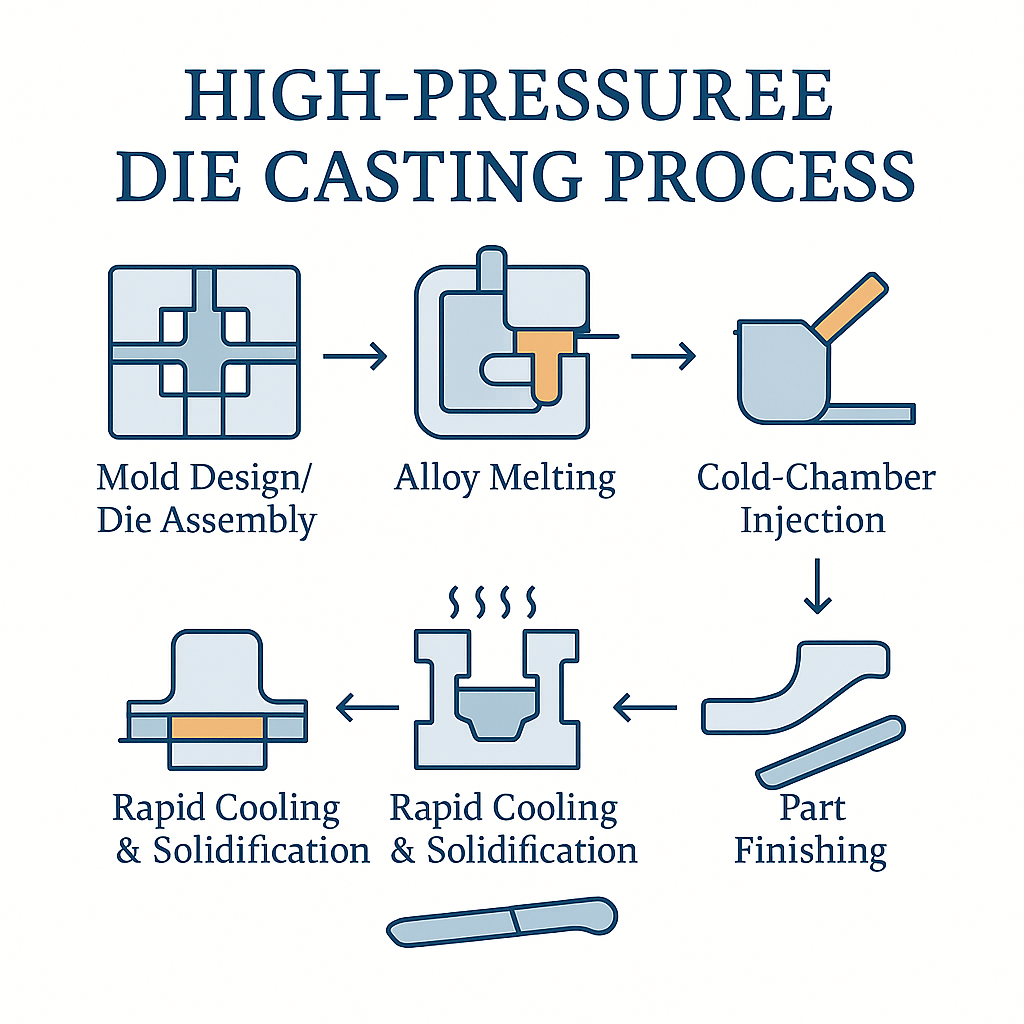
压铸是一种高科技、高效率的制造工艺。其核心原理是将熔融的有色金属(如铝、锌和镁)在高压下注入到精密设计的钢模(也称为“模具”)中。该工艺类似于塑料注塑成型,但它是专门针对金属的高温高压环境而设计的。
由于其极高的自动化程度和生产速度,压铸工艺能够以极具成本效益的方式批量生产具有复杂几何形状、薄壁和光滑表面的零件。这使其成为汽车、电子和电信等行业的基石。例如,你手中的智能手机外壳、汽车变速箱壳体或复杂的散热器很可能就是通过压铸工艺制造的。常用的压铸合金包括A380和ADC12。
什么是砂型铸造? 一种多功能且经济有效的方法
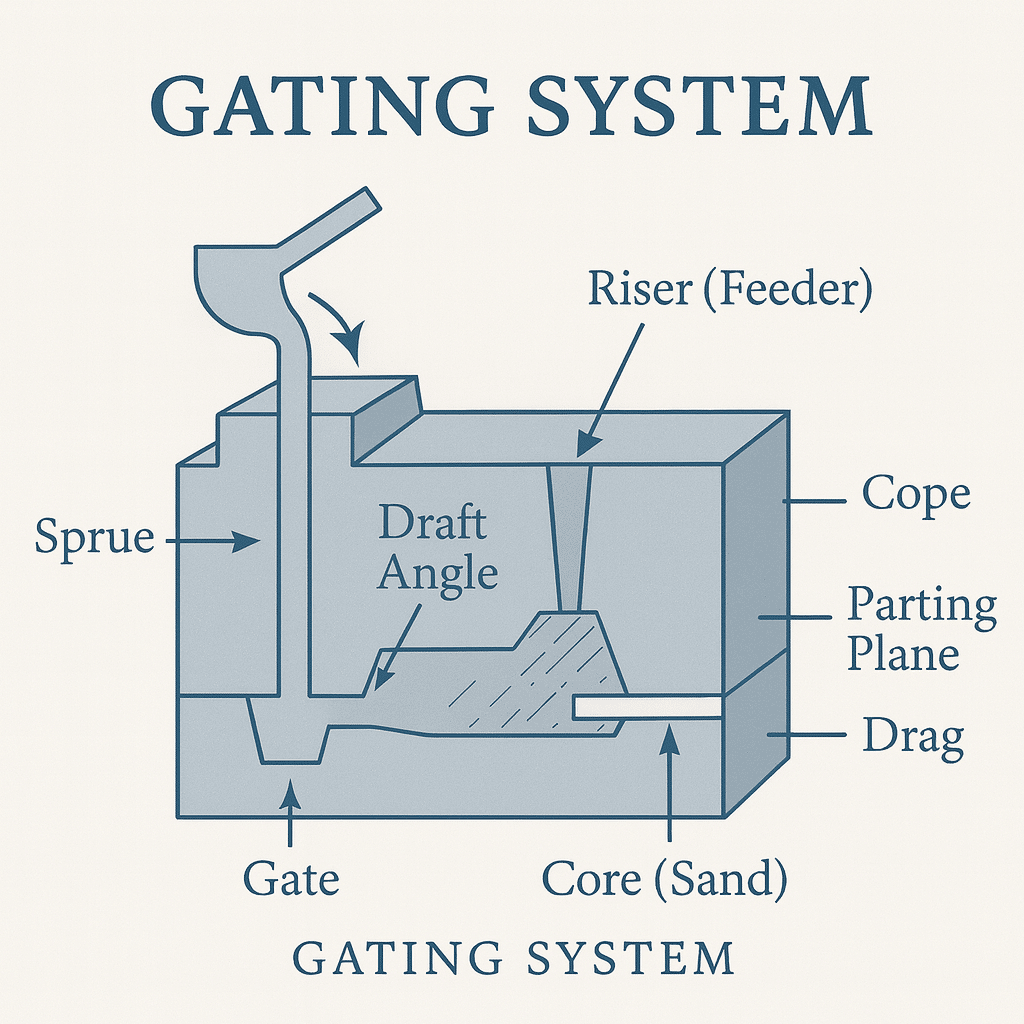
砂型铸造是一种古老且极其灵活的铸造方法。顾名思义,它使用经过特殊处理的砂子作为一次性模具材料。每生产一个零件,都需要制作一个新的砂型。
该工艺始于一个“模型”,即最终部件的实体复制品。模型被放置在一个造型箱(砂箱)中,用砂子紧紧填满,然后取出,留下一个与部件形状相同的空腔。将熔融金属(可以是铁和钢等黑色金属,也可以是铝和铜等有色金属)倒入这个砂腔中。待金属冷却凝固后,将砂模拆除,取出铸件。
砂型铸造的主要优势在于其极低的模具成本和无与伦比的灵活性,使其能够生产从几克到几吨大小的零件。这使其成为机械、重型设备制造和原型开发的理想选择。常用的砂型铸造合金包括A356和319。
压铸与砂型铸造:正面比较(7 个主要区别)
为了帮助您快速了解这两个流程的核心区别,我们准备了以下直观的对比表格,作为您决策的重要参考。
| 特性 | 压铸 | 砂模铸造 |
| 1.模具成本 | 非常高 | 非常低 |
| 2、生产速度 | 极快(约 30-90 秒/周期) | 慢(每个模具耗时数小时) |
| 3.尺寸公差 | 精确(±0.1 毫米) | 宽松 |
| 4. 表面处理 | 光滑(Ra 1-2.5 µm) | 粗 |
| 5. 最小壁厚 | 可实现薄壁 | 需要更厚的壁 |
| 6.材料相容性 | 仅限有色金属(铝、锌、镁) | 几乎所有可铸造金属 |
| 7. 音量适用性 | 大批量生产 | 低到中等批量,原型制作 |
成本比较:压铸成本与砂型铸造成本
从成本角度来看,这两种流程的经济模型完全相反。您的选择取决于您的前期预算和长期投资回报率 (ROI)。
- 压铸: 涉及巨大的初始工具投资,但一旦投入生产, 每个零件的成本极低.由于自动化程度高、循环时间短,它为大批量生产提供了无与伦比的经济效益。
- 砂模铸造: 初始模具(模型)成本非常低,但由于必须为每个零件制作一个新模具,并且需要进行更多的后续加工,因此其 每个零件的成本相对较高.
案例研究:考虑一个铝制零件。采用砂型铸造,模具成本为 1,500 美元,单个零件成本(包括加工费)为 32 美元。采用压铸,模具成本高达 22,000 美元,但单个零件成本仅为 16.20 美元。
- 对于 1,000 件产品的产量,砂型铸造的总成本较低。
- 此 盈亏平衡点 约有1,300件。
- 当产量达到10,000件时,选择压铸比砂型铸造将节省近140,000美元。
这个例子清楚地表明,产量是决定选择哪种工艺的核心经济因素。
精度和表面光洁度:明显的赢家
压铸在精度和表面光洁度方面远胜其他工艺。通过使用精密加工的硬化钢模具,压铸件的尺寸公差可控制在±0.1毫米以内,表面光洁度极高(粗糙度Ra值为1-2.5微米)。这使得压铸件接近最终形状,几乎无需后续加工。
相比之下,砂型铸件表面较为粗糙,尺寸公差也较大。这是由于砂型本身的纹理以及浇注过程中模具的轻微变形造成的。因此,砂型铸件通常需要额外的机械加工步骤才能满足最终的设计规格。
生产速度和产量适用性
生产速度是压铸工艺的另一大优势。从合模到脱模,完整的压铸周期通常只需30到90秒。如此惊人的速度使其成为自动化生产线和年产量数百万件零件大规模生产的理想选择。
砂型铸造工艺相对缓慢。制作、组装、浇注和冷却每个砂型都需要数小时。因此,它更适合小批量生产、定制零件或大型部件,在这些情况下,快速的单件生产周期并非主要考虑因素。
设计灵活性:压铸和砂型铸造的区别
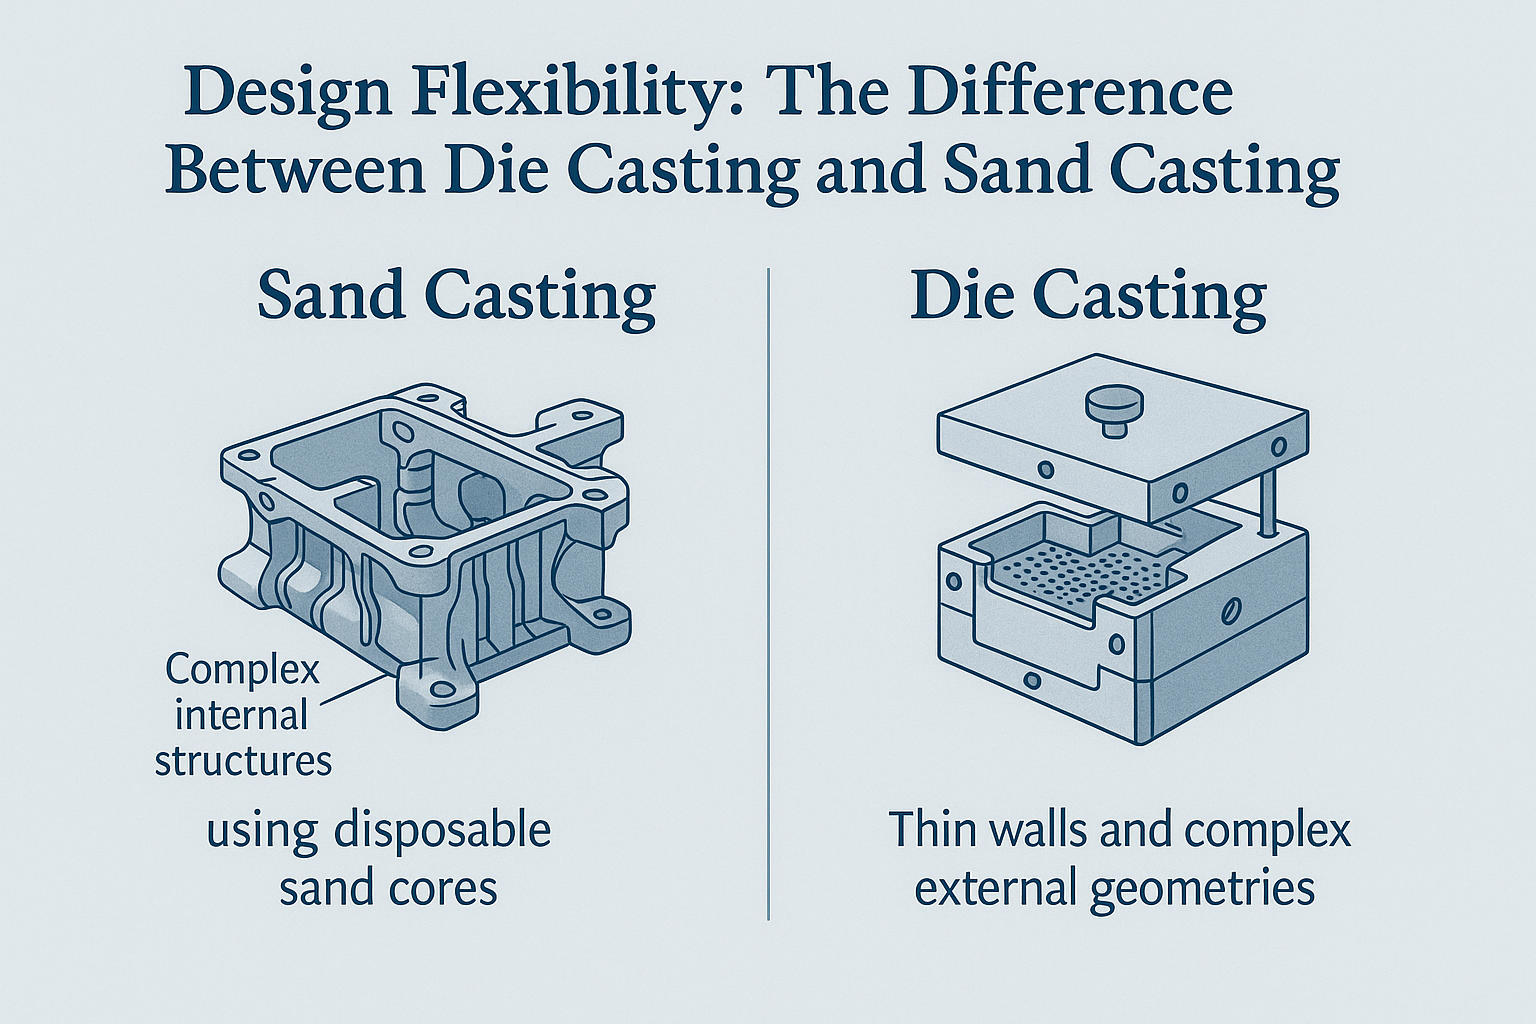
就设计自由度而言,每种工艺都有其自身的优势,这是压铸和砂型铸造之间的一个关键区别。
- 砂模铸造 在处理方面具有无与伦比的优势 内部结构复杂。使用一次性砂芯可以轻松制造具有复杂内部通道的零件,例如发动机缸盖和泵体。这些砂芯在铸造后可以轻松分解并取出。
- 压铸 擅长生产具有 薄壁和复杂的外部几何形状高压注射将熔融金属压入模具的每个细微细节,使其成为制造轻量化电子外壳或结构复杂的汽车部件的理想选择。然而,使用压铸工艺制造复杂的内部型腔需要昂贵且复杂的模具滑块。
合金特性:A380 铝与 A356 铝
材料的选择与铸造工艺密切相关。
- A380铝合金 是压铸行业的主力材料。它含有较高的硅和铜含量,使其具有出色的流动性,非常适合在高压下快速填充模具。然而,压铸工艺很容易在部件内部形成微小的气孔。这些气孔的存在意味着 A380 压铸件通常 不能热处理因为高温会导致内部气体膨胀,从而导致起泡或变形。
- A356铝合金 是高性能砂型铸件的首选。由于砂型铸件填充过程更温和,产生的孔隙更少,内部结构更致密。这使得 A356 铸件能够承受 T6热处理显著提高了其强度和韧性。因此,对于必须承受高应力的结构部件(例如航空航天和高性能汽车应用),A356 是最佳选择。
可持续发展与环境影响
从可持续性的角度来看,这两个过程都在努力变得更加环保。
- 回收: 两种工艺均大量使用回收铝,大幅降低了能耗和碳足迹。压铸过程中产生的多余金属边角料几乎100%被回收并重新熔化。
- 模具和沙子: 压铸模具可重复使用数十万次,体现出卓越的材料效率。现代砂型铸造厂采用先进的 沙子回收系统 对废砂进行处理,以便在新模具中重复使用,从而大大减少浪费。
实际应用:铸造方法比较
让我们通过一些实际例子来了解这些铸造方法的比较。
- 汽车变速箱壳体(压铸): 该部件数量巨大,形状复杂,对尺寸精度和气密性有严格要求。压铸是唯一能够经济高效地满足所有这些要求的工艺。
- 发动机气缸盖(砂型铸造): 气缸盖内部冷却套和进排气口网络极其复杂。这种复杂的内部结构只能通过砂型铸造工艺中的砂芯来实现。即使是大批量生产,技术可行性也决定了砂型铸造工艺的选择。
- 重型机械支架(砂型铸造): 这些零件通常体积大、重量重,且产量低。砂型铸造是制造此类大型小批量部件的理想选择。
要了解更多铸造行业的标准,请访问美国铸造协会网站。
2025年您应该选择哪种铸造方法?
还犹豫什么?请根据以下几点做出最终决定:
如果您的项目涉及以下方面,请选择砂型铸造:
- 产量低(低于 5,000 件)或为原型。
- 非常大或很重的部件。
- 需要复杂的内部渠道。
- 有限的预算无法承担高昂的工具成本。
- 使用铁、钢或其他特种合金。
如果您的项目涉及以下方面,请选择压铸:
- 数量非常大(数万到数百万件)。
- 需要非常严格的尺寸公差和光滑的表面。
- 壁薄或外部细节复杂的零件。
- 希望尽量减少后续加工。
- 长期追求最低的单件成本。
混合方法:原型设计和扩展
在现代产品开发中,最明智的策略通常是将这两种方法结合起来。
许多公司采用“砂型铸造-压铸”模式。他们首先利用砂型铸造快速、低成本地制作原型,用于测试和设计验证。一旦设计定型,产品准备量产,他们便会投资昂贵的压铸模具,以实现高效、低成本的生产制造。这种混合模式能够最大限度地降低开发风险,并在整个产品生命周期内优化成本。
铝压铸服务
详细了解我们在中国提供的铝高压压铸服务。






