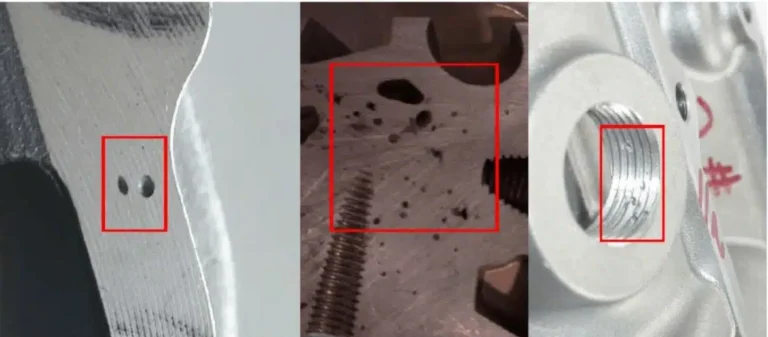
在高压压铸(HPDC)中,大多数铸件的凝固过程是顺序进行的——远离浇口的区域首先凝固,而靠近浇口的区域最后凝固。但由于熔融铝在液态和凝固阶段都会收缩,因此铸件的体积在凝固过程中会减少。如果最后凝固的区域在压力下无法获得足够的液态金属,则零件内部会形成缩孔或缩孔腔。
这些缺陷不仅影响外观;它们还会严重削弱机械性能,甚至在使用过程中引发裂纹或断裂。
什么是收缩孔隙率和收缩腔?

虽然人们经常将它们放在一起讨论,但它们并不相同:
收缩孔隙率(微收缩)
- 更多来自Google的 细小、分散的空隙 分布在铸件内部
- 通常出现在 大型铸件或厚截面
- 结构更均匀且“海绵状”。
收缩腔(宏观收缩)
- 大而集中的空隙 在内部热点地区
- 形状不规则
- 空心墙是 表面粗糙,布满树枝状晶体与光滑的气体孔隙不同
- 通常位于 中心或厚壁区域
这两种类型都会降低密度、强度、密封性能和加工可靠性。
压铸收缩气孔:9个关键原因
以下是压铸件缩孔和缩孔的 9 个最常见原因,您应该首先检查这些原因。
1. 不合理的零件设计
如果该部件具有:
- 热热点(热量集中)
- 壁厚突然变化
- 尖角或由薄到厚的过渡
然后,较厚的区域冷却缓慢,由于缺乏足够的补给而收缩,从而形成空腔或孔隙。

2. 芯片冷却系统设计不佳
当冷却通道布置不当(数量、间距或深度错误)时,零件上的温差会过大,热点在没有补水的情况下最后凝固。
3. 喂养不足(压力补偿不良)
在高压压铸(HPDC)工艺中,模具温度通常形成上部较冷/下部较热的梯度。如果最后凝固区域没有与高压液态金属储罐相连,就会出现缩孔缺陷。
4. 浇注温度过高
熔体过热会增加总收缩量,并提高缩孔的风险。高温还会促进氧化和气体相关缺陷的产生,从而加剧收缩。
5. 射门速度或射门力度过低
注射比例低或增压压力低意味着金属在凝固过程中无法紧密填充,从而留下缩孔。
6. 保压时间过短
如果保温时间不足,熔融金属在浇口冻结之前无法继续向收缩区供料。

7. 门禁系统不完善
例子:
- 入口太细或太小
- 进场方向不良
- 早期冻存会阻碍压力传递和进料
8. 合金成分的影响
某些元素会增加收缩倾向。对于铝硅合金,硅可以改善铸造性能,但过量的硅会缩小糊状区,延长凝固时间,并增加收缩风险。
9. 饼干太薄
如果浇注的金属量较少,饼坯就会太薄,无法传递增压压力,从而削弱供料能力。
如何快速有效地修复压铸件缩孔
1. 优化零件结构
目标:消除热点,使凝固更加均匀。
常见修复方法:
- 绝大部分储备使用 圆角代替尖角
- 平滑的厚度过渡
- 增加肋条或空心结构以分散热量。
2. 降低浇注温度(在安全范围内)
避免过热。稳定的温度范围可以降低总收缩率和缺陷概率。
3. 升级入口设计
调整:
- 英盖特地区
- 入口数量
- 流动的方向
这样,金属就能先填充深腔、薄壁和难以填充的区域,同时保持压力,为最后冻结的区域供料。
4. 确保饼干厚度合适
足够的饼干在强化过程中起到压力储存器的作用,为收缩区供料。
5. 局部挤压喂食
在凝固过程中使用挤压销可以将液态金属挤入收缩区,从而有效减少缩孔。
6. 改善芯片冷却平衡
- 在收缩区附近增加冷却通道
- 增加通道直径或深度
- 如有需要,可局部延长喷洒时间
这样可以更快地从热点处散去热量,并缩小凝固间隙。
7. 精细调控合金化学成分
调整某些元素(例如,在某些情况下稍微增加铁或减少铜)可以缩短冻结时间并减少孤立的液态区域,从而降低收缩风险。
案例研究:铝制磁电机盖的收缩
磁电机盖铸件的平均壁厚为5.32 毫米,整体上相当均匀,但切开后发现厚肋与柱连接处有明显的收缩。
模拟结果
- 盖茨完全凝固 5.9小号
- 热点区域一直保持在固相线温度以上,直到 18.8小号
- 严重的温度失衡加上早期冻伤导致无法进行压力喂养

建设
- 提高倾倒温度 ,来自 630 → 640°C
- 延长浇口凝固时间 5.9 → 6.9 秒改善喂养。
- 加强局部降温
- 增加冷却通道直径和数量
- 用 H13 芯销替换了 铍铜 为了获得更高的导热性
- 缩短最大厚区域凝固时间 25 → 19 秒.
- 优化跑道和闸门方向
- 弯曲的枝条可以减少温度下降
- 将一些入口引导至植被茂密的区域,以便更好地进行摄食。
成果
收缩孔隙/空腔显著减少,肉眼无法看见。

快速检查缩水控制清单
- 通过更智能的零件设计消除热点
- 保持凉爽,避免极端寒冷/炎热。
- 保持浇注温度稳定——不要过热
- 确保饼干厚度合适。
- 防止过早冻结
- 使用足够的加压和保持时间
- 在慢性收缩区域添加挤压针
- 保持合金成分稳定
需要帮助修复缩水缺陷吗?
缩孔和空腔通常是结构、浇注系统、冷却平衡和高压压铸压力进给等因素共同作用的结果。如果在特定区域反复出现缩孔,通常意味着需要同时优化模具和工艺。
在Cast Mold,我们提供高压压铸和模具制造服务。从DFM/Moldflow验证到浇注/冷却优化以及稳定的批量生产,我们帮助客户在缩孔等缺陷影响交付或性能之前将其消除。
铝压铸服务
了解更多关于我们在中国提供的铝高压压铸服务的信息。