
在高压压铸(HPDC)中,我们常说射料参数和温度控制是铸件质量的基础。但在熔融金属和模具表面之间,还有另一座至关重要的“桥梁”——脱模剂及其喷涂方式。
喷涂脱模剂并非“多多益善”。精确控制压铸脱模剂的喷涂量至关重要,尤其对于复杂的结构件和大型一体铸件而言更是如此:
- 太 小 喷涂 → 脱模困难,存在焊接、磨损和顶针断裂的风险。
- 太 许多 喷涂→残留水分、模具温度不稳定、流动痕迹、冷隔,甚至降低机械性能。
本文解释了为什么喷涂控制如此敏感,莱顿弗罗斯特效应如何悄无声息地扰乱喷涂过程,以及从传统铜管喷涂到静电喷涂等不同的喷涂技术如何影响模具温度、零件质量和模具寿命。
1. 隐藏的敌人:压铸脱模剂喷涂中的莱顿弗罗斯特效应
车间里普遍存在一种假设:“模具温度越高,水分蒸发越快,因此压铸脱模剂的效果就越好。”
实验结果表明事实恰恰相反。
1.1什么是 莱顿弗罗斯特效应?
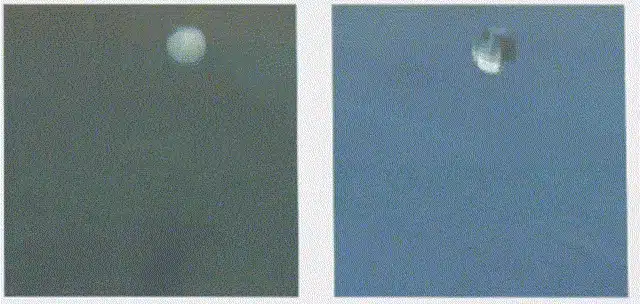
当一滴水落在远高于其沸点的表面上时,接触表面的液体会瞬间汽化,形成一层薄薄的蒸汽层。这层“蒸汽垫”将剩余的液体与表面隔开,阻止了进一步的热传递。
这种视觉现象我们都很熟悉:液滴不会迅速蒸发,而是像一颗滚动的小珠子一样在高温表面上滑行、跳跃,而不是蒸发。这就是所谓的莱顿弗罗斯特效应。
1.2 为什么压铸脱模剂很重要
在压铸单元中,脱模剂喷涂过程中也会出现同样的物理现象:
- 如果 芯片温度过高
- 或 喷雾角度和覆盖范围不正确
水基压铸脱模剂的行为就如同这些液滴一样。它们不会像液滴那样铺展形成连续的薄膜,而是滑过表面,无法润湿型腔,直接落入机器下方的凹槽中。

后果:
- 质量差或不完整 释放膜的形成 在空腔上
- 大量 脱模剂浪费了
- 过剩 废水 治疗费用昂贵。
- 局部热点、温度不稳定和质量问题
1.3 实验结果:蒸发时间与温度的关系
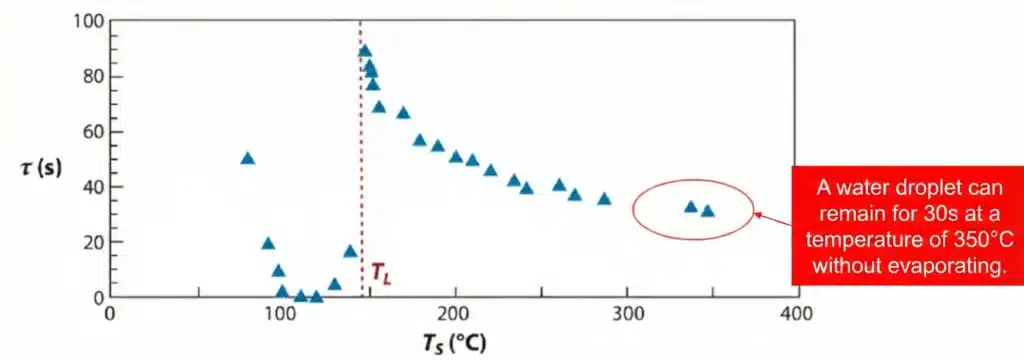
在加热表面上进行的液滴实验表明,温度和蒸发时间之间存在非线性关系:
- 周围 100°C水蒸发 最快.
- 周围 150°C蒸发时间为: 最长, 相近 90小号 每滴水——这是莱顿弗罗斯特效应最强的地方。
- 即使在 350°C液滴可以存活一段时间 大约30秒.
在实际压铸生产中,型腔表面温度通常远高于150℃,这意味着莱顿弗罗斯特效应几乎不可避免。它会在压铸脱模剂和模具表面之间形成一道无形的屏障,降低有效成膜率,使得喷涂控制变得更加关键。
2. 三种喷涂方式:传统喷涂、微喷涂和静电喷涂
现代压铸厂主要采用三种喷涂系统来喷涂脱模剂。每种系统都有其自身的工作原理、优势和适用场景。
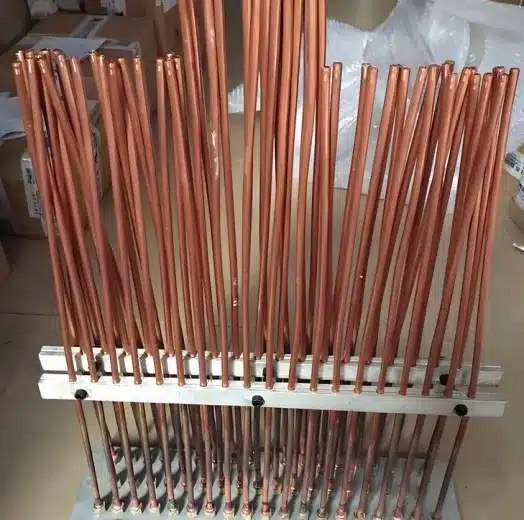
2.1 传统铜管喷涂
这是最早也是最常用的方法。
主要特点:
- 使用简单 铜管 喷头
- 大喷雾量,非常 稀 脱模剂(典型) 1:100 - 1:200 水比例)
- 主要功能是 冷却芯片 降低粘附性
实际上,许多工厂甚至使用这种“大量水流喷射”来代替冷却通道。结果:
- 芯片表面温度受到影响 每个周期都会出现剧烈波动
- 热应力循环变得严重 → 热疲劳 和 模具寿命较短
- 铸造质量不稳定
因此,传统的铜管喷涂工艺通常只用于对质量要求较低的模具。
2.2 微喷雾
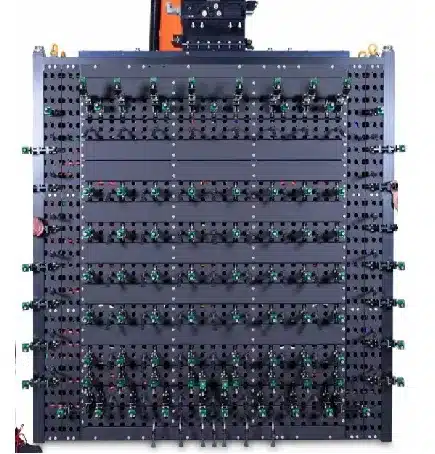
微喷技术通过更可控的喷嘴对传统理念进行了升级。
典型配置:
- 微型喷嘴 带有一个孔口 0.5–0.8毫米
- 结合一些 更大的喷嘴 (2–4 毫米)适用于饼干、跑道或闸门等特殊高温区域
工艺特点:
- 喷雾量为 低得多 比铜管喷涂
- 压铸脱模剂是 更集中 (通常高达 1:10 稀释或更少)
- 细小液滴改善 雾化和成膜 在空腔上
- 更大的喷嘴提供 定向冷却 在高温地区
该方法可减少对模具温度的干扰,使其适用于汽车结构件和其他对脱模性能和温度稳定性都要求较高的优质铸件。
2.3 静电喷涂:新一代方法
静电喷涂是一种利用静电吸引力更有效地施加压铸脱模剂的新技术。
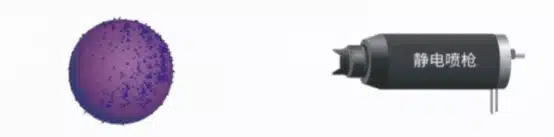
运作方式:
- 释放剂液滴被赋予 负电荷.
- 模具表面被赋予 正电荷.
- 在电场作用下,液滴是 吸引并均匀沉积 进入空腔。
由于静电喷涂使用纯脱模剂浓缩液(无需用水稀释),因此几乎消除了莱顿弗罗斯特效应,并具有以下几个主要优点:
- 材料和环境节约
- 几乎只使用 纯净脱模剂不加水
- 总消耗量可以 <3% 传统喷洒
- 大幅减少 原材料成本 和 废水处理
- 高度均匀的成膜
- 静电“自修复”效应:液滴优先附着在 未涂层和较薄的膜区域
- 尤其适用于 深腔、肋条和集成结构件 传统喷雾无法均匀覆盖的区域
- 结果更好 发布性能 和 表面保护
- 减少缺陷并提高表面质量
- 没有水 → 没有莱顿弗罗斯特效应
- 降低风险 流动痕迹、冷缝、与水分和蒸汽相关的孔隙率
- 非常适合用于铸造 极高的外观或机械性能要求
3.喷涂策略如何影响模具温度
压铸脱模剂不仅是一种润滑和脱模介质,也是一种高效的热交换器。不同的喷涂系统散热速率差异很大。
3.1 不同方法的冷却强度
喷雾中水量越多、喷雾量越大,冷却效果越强:
- 与 等量喷洒时间 和 类似的喷嘴布局, 冷却强度 大约是:
- 传统铜管喷涂 最强冷却
- 微喷雾 适度降温
- 静电喷涂 – 最弱的直接冷却(几乎没有水)
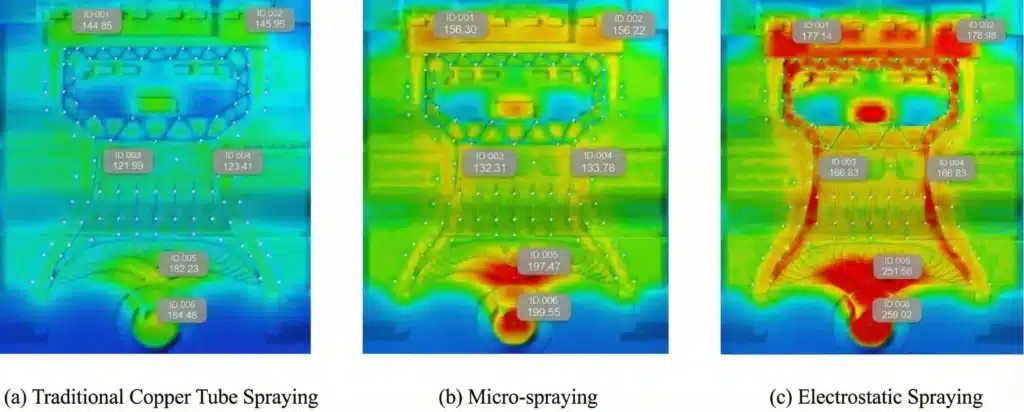
为了更直观地展示这一点,工艺工程师可以在仿真软件中为每种传热方法分配不同的传热系数。例如:
- 铜管喷涂:~3,500瓦/平方米·K
- 微喷:~2,000瓦/平方米·K
- 静电喷涂:~500瓦/平方米·K
| 喷涂方法 | 上模(°C) | 中间模量(°C) | 下模温度(°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| 传统铜管 | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| 微喷雾 | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| 静电喷涂 | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
模拟结果表明,喷涂并合模后,模具活动半部分的温度会因冷却方式的不同而存在显著差异。在某些测量点,冷却效果最强(铜管)和最弱(静电)之间的温差可达约74.5℃。
带走:
在设置过程模拟以及解释结果时,至关重要的是: 使喷雾参数与实际生产方法相匹配否则,模拟结果就只是计算机生成的一个数字,对实际压铸的指导价值有限。
4. 实用应对措施:如何战胜莱顿弗罗斯特效应
面对莱顿弗罗斯特效应对压铸脱模剂性能的负面影响,业界主要采取两种方法。
4.1 传统喷洒参数的优化
如果工厂仍然采用传统的水基喷洒方式,可以优化几个参数来减少蒸汽层的影响:
- 适度增加喷雾气压
- 压力升高会促进 冲击力 液滴
- 有助于打破前沿蒸汽层,使液滴能够真正接触到芯片表面。
- 避免压力过大
- 压力过大(远高于~)6 bar) 能够 洗去已形成的脱模膜
- 这会导致脱模效果变差,焊接风险增加,这与我们想要的结果完全相反。
目标是实现一种平衡状态,使液滴能够渗透到蒸汽层中而不破坏保护膜。
4.2 改用静电喷涂
从工艺角度来看,静电喷涂是目前避免莱顿弗罗斯特效应最有效的解决方案:
- 使用 纯脱模剂 (没有水),所以有 无蒸发延迟
- 液滴 立即附着并形成薄膜即使在芯片温度约为 250°C
- 显著提升发布性能 深肋、口袋和难以喷涂的区域
- 减少 粘连、焊接和局部过热从而提高生产效率并延长模具寿命
对于专注于高端结构件、电动汽车零件、电信外壳和其他关键应用的压铸厂而言,静电喷涂可以成为稳定质量和降低总成本的关键手段。
5. 结论:喷洒是一个系统,而非简单的步骤
压铸喷涂是一项融合了物理学、化学和实践经验的精细技术,远非“简单地喷涂一层油”那么简单。实际上,我们对压铸脱模剂的处理方式直接影响着:
- 铸件品质 (表面和内部)
- 生产成本和废品率
- 芯片寿命和维护频率
从传统的铜管喷涂到微喷涂,再到现在的静电喷涂,工艺发展始终围绕着两个核心目标:
- 稳定、均匀、高效的脱模膜
- 可控且可预测的芯片温度
只有了解莱顿弗罗斯特效应,选择合适的喷涂技术并仔细调整参数,压铸制造商才能真正释放模具的潜力——以更低的总体成本,更稳定地生产出更好的零件。
6. 从设计到交付:铸造模具如何将喷雾控制付诸实践
在 Cast Mold,“从设计到交付的精准”不仅仅是一句口号,而是我们管理每一个可能影响质量的变量的方式,包括压铸脱模剂的性能。
- 在设计阶段我们的工程团队使用DFM和Moldflow软件来分析浇口、排气、热点和冷却回路。喷涂区域和喷涂时间是根据模具的热平衡进行规划的,而不是像传统工艺那样在机器上临时调整。
- 在工具制造和取样过程中我们会分析实际模腔温度、喷涂参数和脱模剂类型之间的关联性。对于复杂的结构件,我们的团队会评估传统喷涂、微喷涂或静电喷涂哪种方式最符合模具设计和客户的质量目标。
- 批量生产压铸脱模剂浓度、喷涂压力、喷嘴布局和循环时间等工艺参数均按照 ISO 9001 / IATF 16949 标准进行记录和控制。这使我们能够不仅为客户提供优质的试件,而且在整个模具使用寿命期间提供稳定、可重复的质量。
通过结合模具专业知识、工艺模拟和车间纪律,Cast Mold 帮助客户减少焊接、气孔和外观缺陷(这些缺陷通常与脱模剂控制不佳有关),并交付可直接进行机械加工、涂层和最终组装的铸件,减少意外情况的发生。
铝压铸服务
了解更多关于我们在中国提供的铝高压压铸服务的信息。






