数控机床系统决定了机床如何读取数控程序、驱动各个轴、检查其实际位置,以及控制刀具更换、冷却液和其他辅助功能。当您按下绿色的“循环启动”按钮时,这五个系统会在几毫秒内开始协同工作。
在前两篇文章中,我们介绍了数控机床的历史发展,并解释了数控坐标系统。
本文将更进一步:
数控机床由哪些系统组成?这些系统如何协同工作?你每天操作的机器内部究竟发生了什么?
当数控机床系统接收到循环启动指令时会发生什么?
当您按下控制面板上的绿色“循环启动”按钮时,机器将开始按照数控程序运行。
整个过程看起来几乎像魔法一样。
然而,在这看似简单的动作背后,却隐藏着一个高度协调和精确的系统:
其中一个组件读取加工程序。
另一台设备则将这些指令转换成电信号。
另一台电机驱动电机。
另一台设备则持续检查机器的实际位置。
另一台设备控制冷却液、刀具更换和其他辅助操作。
这些部件构成了数控机床的五大核心系统。
理解这五个系统不仅仅是为了满足好奇心。
当机器发生故障时,这些知识可以帮助您确定系统的哪个部分可能存在问题。随着您不断学习更高级的数控技术,这五个系统也将为理解新概念提供清晰的框架。
系统 1:数控控制器——机器的“大脑”
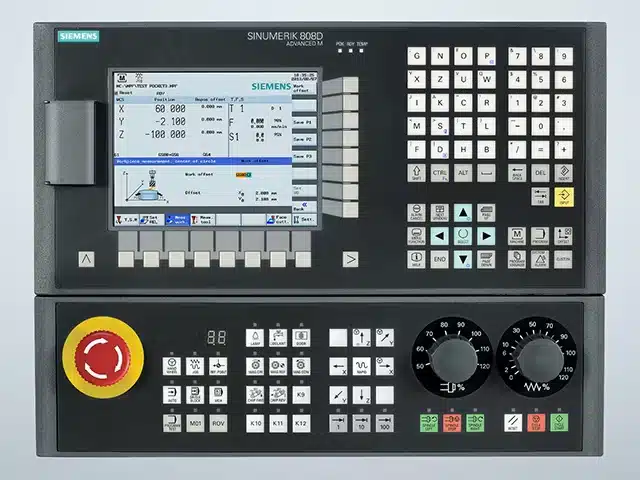
数控控制器是整台机床的核心。它通常被称为数控系统、数控单元或数控系统。
其运行过程可通过五个主要步骤来解释。
阅读节目单
CNC 控制器从内部存储器、CF 卡、USB 设备或网络接口读取 NC 程序。
解码
它将 G 代码、M 代码和其他程序指令转换成内部控制系统可以处理的数据。
插值计算
根据预先设定的运动指令,数控控制器计算出每个轴在每个时间间隔内必须移动的距离。
这是数控系统执行的最重要的计算之一。
例如,从A点移动到B点的指令必须分解成无数个极其微小的移动步骤。控制器实时计算并协调这些步骤。
发送控制命令
将计算出的每个轴的运动量转换为电控制信号,并发送到伺服系统。
协调辅助功能
CNC控制器还能协调M代码功能,例如:
- 主轴转速控制
- 自动换刀
- 冷却液控制
- 机器夹紧和释放
- 其他辅助机械操作
数控控制器并非只是被动地执行程序。
它还能持续接收来自每个机器轴的位置反馈,并实时纠正运动误差。
操作员每天使用的控制面板和显示屏是数控控制器的人机界面。
通过此界面,操作员可以输入程序、修改参数、检查坐标、监控加工状态以及与数控系统通信。
系统 2:伺服系统——机器的“肌肉”
数控控制器可能会发出如下指令:
将 X 轴移动 0.001 毫米。
然而,这种数字指令必须转换成实际的机械运动。这就是伺服系统的作用。
伺服系统主要由两部分组成。
伺服驱动器
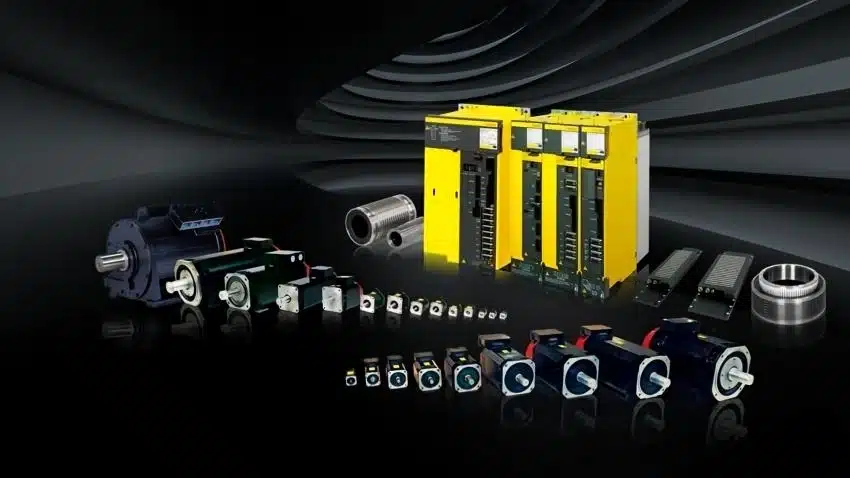
伺服驱动器接收来自数控控制器的控制信号,放大这些信号,并将其转换为可以驱动电机的电能。
它的工作原理就像一个高精度的功率放大器。
伺服电机
伺服电机将电能转化为机械旋转运动。
伺服电机与传统电机的主要区别在于,伺服电机配备了位置编码器。
这使得伺服电机能够精确控制旋转角度并做出极快的响应。伺服电机可以在几毫秒内启动、停止、加速、减速或改变方向。
数控机床通常包含多个伺服系统。
进给轴伺服系统
X轴、Y轴和Z轴通常各自拥有独立的进给伺服系统。
这些伺服系统控制切削刀具、主轴头和工作台的运动。
主轴伺服系统
主轴伺服机构控制主轴和切削刀具的旋转速度。
主轴伺服机构的关注点与进给轴伺服机构的关注点略有不同。
进给轴伺服系统主要关注定位精度,必须精确实现指令的运动距离。
主轴伺服系统主要负责转速稳定性。在切削过程中,主轴转速必须保持稳定,不应因切削力的变化而出现显著波动。
对于五轴数控机床,通常需要两个额外的伺服系统来控制旋转轴,例如 A 轴、B 轴或 C 轴。
因此,在五轴加工过程中,可能有五到六个伺服系统同时运行。
系统3:机械结构——骨骼和关节
伺服电机产生旋转运动。
然而,数控加工需要精确的直线运动、旋转定位以及切削刀具和工件的受控运动。
该机器的机械结构将电机的旋转转化为机器部件的精确运动。
机械结构的主要组成部分包括以下几部分。
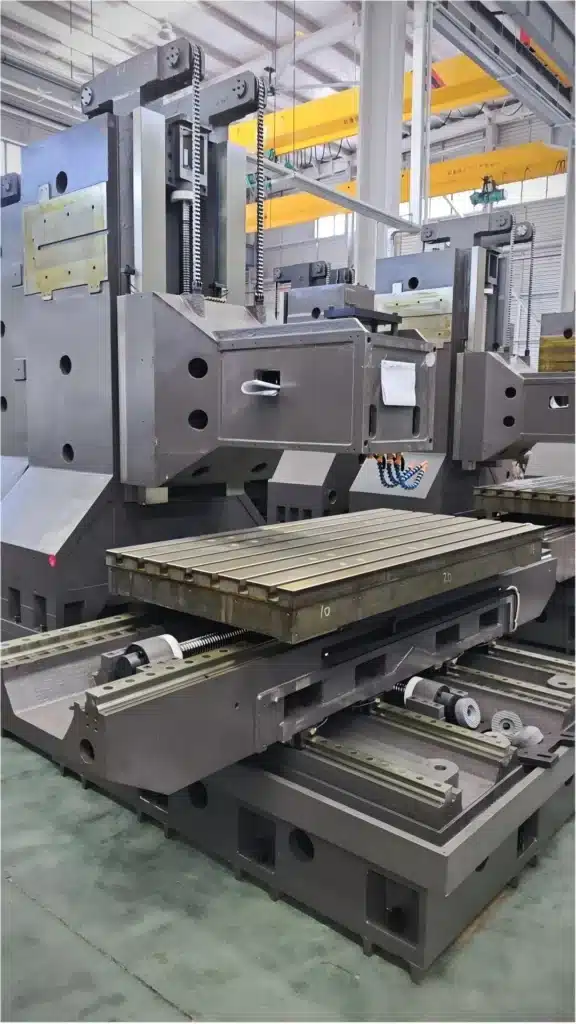
机床床身及机架
机床床身是数控机床的基本支撑结构。
它通常由铸铁或焊接钢板制成。
高质量的机床工作台必须具备以下条件:
- 高结构刚性
- 抗震性好
- 稳定的尺寸性能
- 对移动部件的可靠支撑
机床床身的刚性和抗振性能对于保持加工精度至关重要。
直线导轨
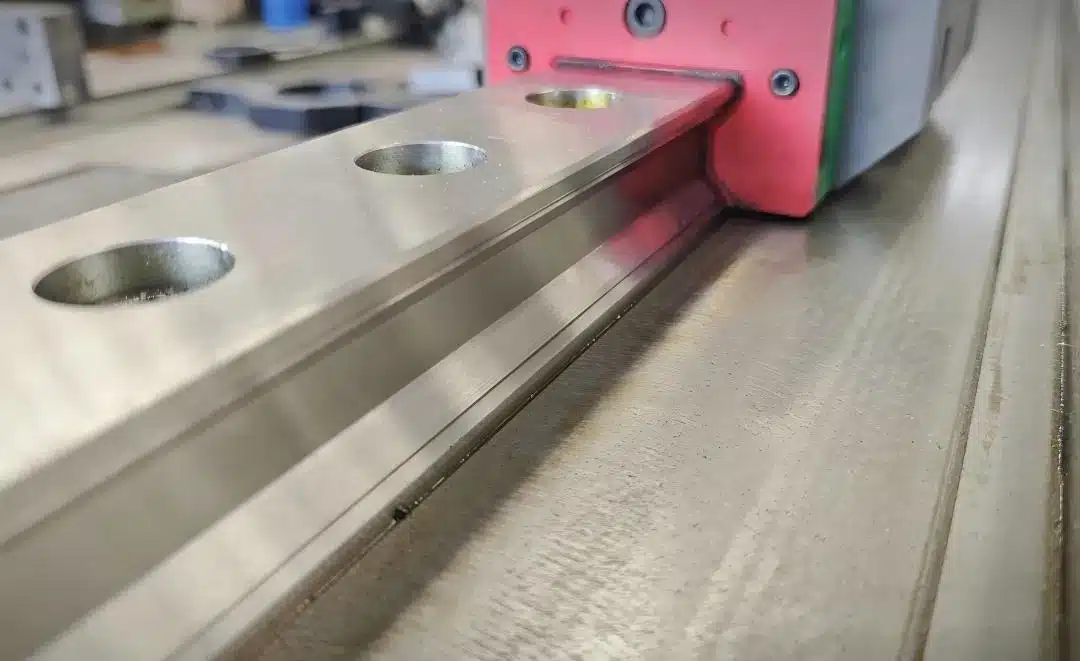
线性导轨引导工作台和主轴头沿特定方向运动。
现代加工中心通常采用直线滚动导轨,因为它们具有以下优点:
- 低摩擦
- 高运动精度
- 快速响应
- 高进给速度
- 良好的定位重复性
高精度数控机床可能采用静压导轨。这种导轨摩擦力极低,运行平稳性和精度都非常出色。
滚珠丝杠
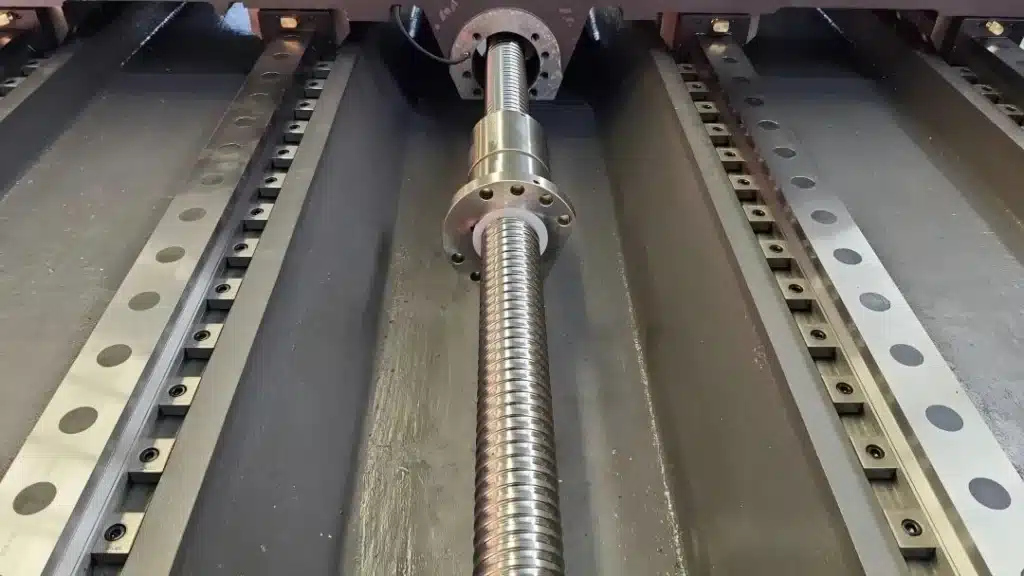
滚珠丝杠是将伺服电机的旋转运动转换为工作台或主轴头的直线运动的关键部件。
在滚珠丝杠组件内部,钢珠在丝杠轴和螺母之间滚动以传递力。
由于滚动摩擦力远小于滑动摩擦力,滚珠丝杠可以提供高效的传动和微米级的定位精度。
主轴
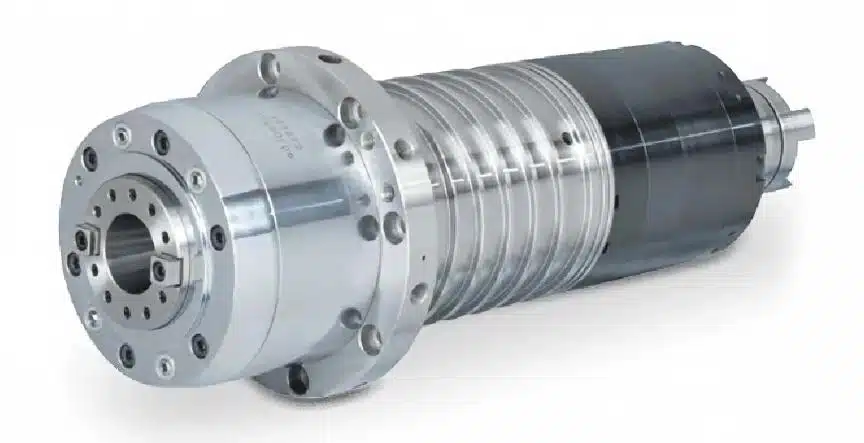
主轴固定切削刀具并使其高速旋转。
主轴精度,特别是主轴跳动,直接影响最终的加工精度和表面质量。
主轴最大转速也决定了机器能够支持的切削速度。
高速数控主轴的转速可以达到40,000 转/分甚至更高。
系统 4:测量与反馈系统——闭环控制的“眼睛”
反馈系统非常重要,尽管许多数控初学者可能并不完全了解它的功能。
假设数控控制器命令伺服电机旋转十圈。
控制系统如何知道电机是否正好完成了十圈?
它如何知道切削刀具是否移动了所需的距离?
答案是测量和反馈系统。
它的功能是实时测量机器的实际位置,并将信息发送回数控控制器。
控制器将实际位置与指令位置进行比较,并自动纠正任何偏差。
这一持续过程可以描述为:
指令→执行→实际位置测量→误差比较→指令修正
这个循环称为闭环控制,它是数控机床实现高定位精度的核心机制之一。
数控机床中常用的位置测量装置有两种。
旋转编码器
旋转编码器通常安装在伺服电机轴上。
它测量电机的旋转角度和转速。
然而,由于旋转编码器是在电机侧而不是直接在工作台上测量位置,因此滚珠丝杠、联轴器、热膨胀或弹性变形引起的误差仍然可能存在。
这种配置被称为半闭环控制系统。
大多数加工中心都使用这种类型的反馈系统。
根据原文,典型的定位精度约为:
±0.005 至 ±0.01 毫米
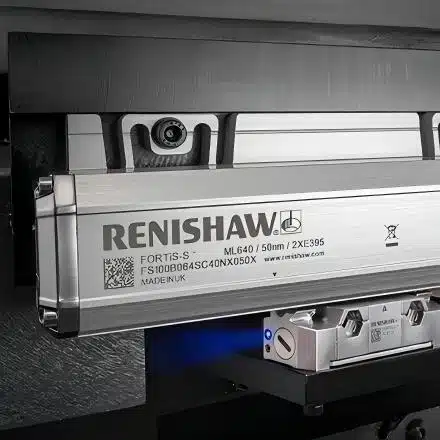
线性标尺
线性标尺直接安装在机器导轨旁边,用于测量工作台的实际线性位移。
由于它直接测量工作台位置,因此可以补偿滚珠丝杠和其他传动部件产生的误差。
这种配置被称为全闭环控制系统。
它提供更高的定位精度,大约可以达到:
±0.001毫米
高精度数控机床和精密五轴加工中心通常配备线性光栅尺。
系统5:辅助功能系统——帮助机器完成工作
前四个系统确保切削刀具能够精确移动。
然而,仅靠精确的运动不足以完成整个加工过程。
数控机床还需要几个辅助系统。
自动换刀装置
自动换刀装置(简称ATC)是加工中心最重要的功能之一。
刀库可存放多种切削刀具。当需要更换刀具时,换刀机构或机械臂会自动完成操作。
完成一次完整的工具更换通常只需要几秒钟。
根据机器配置的不同,刀库容量可能从大约 8 把刀具到超过 100 把刀具不等。
冷却系统
加工过程中,切削刀具与工件之间会产生大量热量。
切削液或冷却液具有以下几种功能:
- 降低切割温度
- 润滑切削区
- 冲走薯片
- 保护切削刀具
- 提高表面质量
常见的冷却方法包括外部冷却液喷射和主轴内冷却。
主轴内冷却液通过主轴和切削刀具内部的通道流动,并直接输送到切削区域。
气动和液压系统
气动和液压系统用于需要较大作用力的机器操作。
典型应用包括:
- 工件装夹
- 工具更换运动
- 工具松夹
- 主轴刀具释放
- 夹具操作
- 液压定位机构
PLC——可编程逻辑控制器
数控控制器主要负责运动控制。
然而,机床也包含大量的切换和顺序控制操作,例如:
- 自动换刀
- 冷却液切换
- 防护门联锁装置
- 液压夹紧
- 润滑控制
- 报警检测
- 机器安全功能
这些操作通常由集成可编程逻辑控制器(PLC)处理。
PLC和CNC控制器共同构成完整的机器控制系统。
五个核心系统之间的信号流
整个数控加工过程可以通过以下信号链来理解:
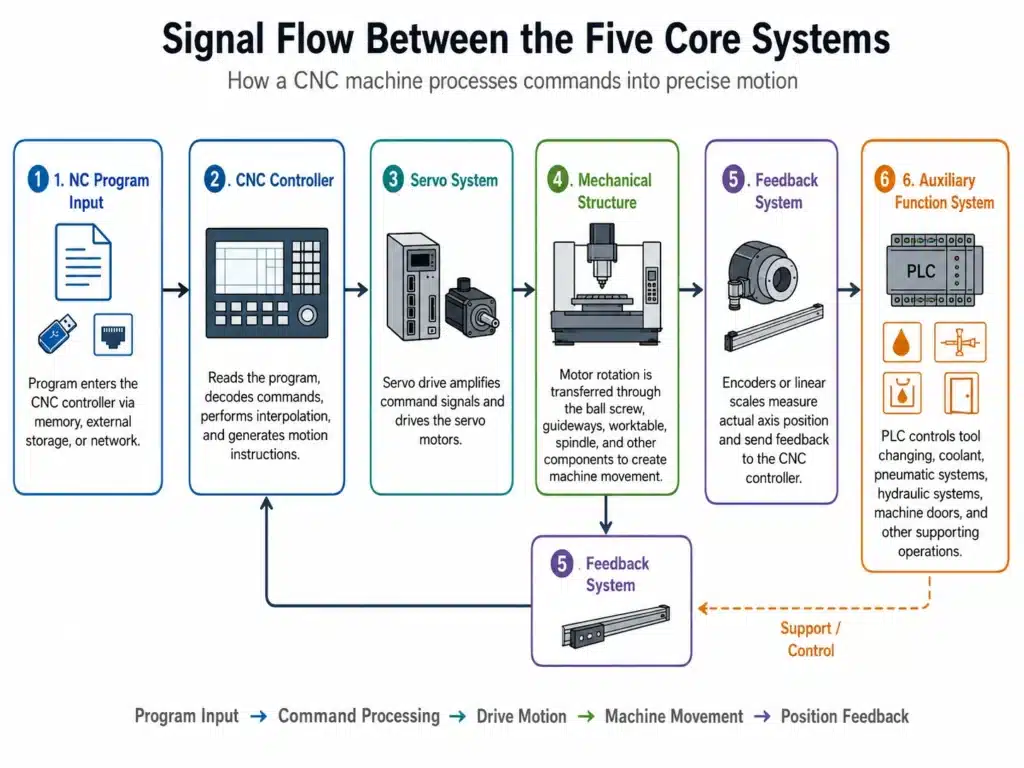
这是操作员按下循环启动按钮后发生的情况。
这是一个高度精确的闭环控制过程,每秒可能重复数千次。
主流数控系统品牌简介
了解了数控系统控制器的作用之后,我们可以简要了解一下几个主要的数控系统品牌。
发那科
FANUC是日本品牌,也是全球应用最广泛的数控系统制造商之一。
其系统以稳定性、可靠性和完善的技术生态系统而闻名。
FANUC 系统广泛应用于制造工厂,通常被认为是数控操作员和编程人员的合适起点。
西门子 SINUMERIK
西门子是德国品牌,其 SINUMERIK 数控系统广泛应用于欧洲机床。
SINUMERIK ONE通常安装在高端机床上,为五轴加工提供强大的功能和全面的支持。
然而,与其他一些系统相比,它的学习曲线可能比较陡峭。
西门子数控系统广泛应用于汽车、航空航天和先进制造领域。
海登汉TNC
海登汉也是一个德国品牌。
其TNC控制系统主要应用于铣床和加工中心。
海德汉系统以其先进的五轴功能而闻名,在航空航天加工、精密模具制造和其他高精度应用中备受推崇。
中国数控系统代表性品牌
近年来,中国数控系统品牌发展迅速。
| 品牌 | 关于我们 | 主要优点 | 市场定位 | 五轴支撑 |
|---|---|---|---|---|
| 华众9系 | 华中数控 | 中国自主研发的CPU和自主控制技术 | 入门级到中级系统和国内替代 | 中 |
| 葛兰素史克 | 广州数控 | 极具竞争力的价格和完善的配套产品系列 | 经济型数控机床 | 中 |
| Kede GNC62 | 科德数控 | 五轴联动加工和车铣复合功能 | 中高端市场 | 相对较强 |
| 新泰克 | 新代科技 | CAM兼容性强,界面友好,广泛应用于国产五轴机床。 | 中端市场正经历五大维度的快速增长 | 相对较强 |
摘要:了解数控机床系统
数控机床由五个核心系统组成。
数控控制器:
它是机器的大脑。它读取程序,执行插值计算,并发送运动指令。
伺服系统:
机器的肌肉。它驱动电机,控制每个轴的精确运动。
机械结构:
机器的骨架和关节,包括机床床身、导轨、滚珠丝杠、工作台和主轴。
测量与反馈系统:
机器的眼睛。它测量实际位置并实现闭环控制。
辅助功能系统:
机器的操控臂。它控制着换刀装置、冷却系统、液压系统、气动系统和其他辅助功能。
当这五个系统协同工作时,数控机床可以将数字加工程序转换为精确、可重复和自动化的制造操作。
铸模数控加工支撑
在 Cast Mold,CNC 加工是我们一站式制造服务的重要组成部分。
从压铸模具开发和铝或锌合金压铸到数控加工、表面处理、检验和发货,我们为客户提供贯穿整个生产过程的支持。
我们的数控加工能力有助于提升:
- 尺寸一致性
- 装配精度
- 密封表面质量
- 螺纹和孔的精度
- 批量生产可靠性
对于定制压铸零件、模具开发或二次数控加工需求,请联系我们的团队,并向我们发送您的二维图纸、三维模型、材料要求和预计生产量。
铝压铸服务
了解更多关于我们在中国提供的铝高压压铸服务的信息。