在学习坐标系之前,您可以先阅读我们的指南,了解什么是数控机床以及数控技术是如何发展的。
数控机床坐标系定义了机床如何识别切削刀具、工件和加工原点的位置。如果没有正确建立坐标参考,数控机床就无法将编程尺寸精确地转换为实际的轴向运动。
数控机床必须知道以下三件事才能精确移动:
- 机器在其行程范围内的位置
- 工件在机床工作台上的位置
- 所选刀具的切削点位于何处
这些位置是通过坐标参考和补偿值来定义的。
对于数控操作员、编程人员和制造工程师而言,理解机床坐标系、工件坐标系和刀具参考系至关重要。错误的轴方向、工件坐标系偏移或刀具补偿值都可能导致尺寸误差、刀具碰撞和工件损坏。
本文阐述了右手定则、机床坐标系、工件坐标系、G54-G59 工件坐标系补偿以及刀具补偿。此外,本文还展示了这些概念在压铸模具制造和二次数控加工中的应用。
什么是数控机床坐标系统?
数控机床坐标系提供精确机床运动所需的定位参考。它帮助数控控制器识别机床位置、工件原点和所选刀具的有效切削点。
为什么数控机床需要坐标系统
数控加工程序包含位置指令。
例如,程序可以指示机器移动到:
X50.000 Y25.000 Z-5.000但是,除非数控系统知道 X、Y 和 Z 轴零点的位置,否则这些值毫无意义。
因此,该机器需要多个参考图层:
- 机器本身的固定参考
- 工件的可编程参考
- 实际切削刀具的补偿值
这些参考信息使得即使在以下情况下也能使用同一个数控程序:
- 工件安装在不同的位置
- 固定装置被移动
- 装上了一种不同的切削刀具。
- 多个工件安装在同一台机床上。
- 不同的加工操作使用不同的基准点
如果没有正确定义的坐标参考,数控控制器就无法将编程尺寸转换为实际的机器运动。
数控机床的右手定则
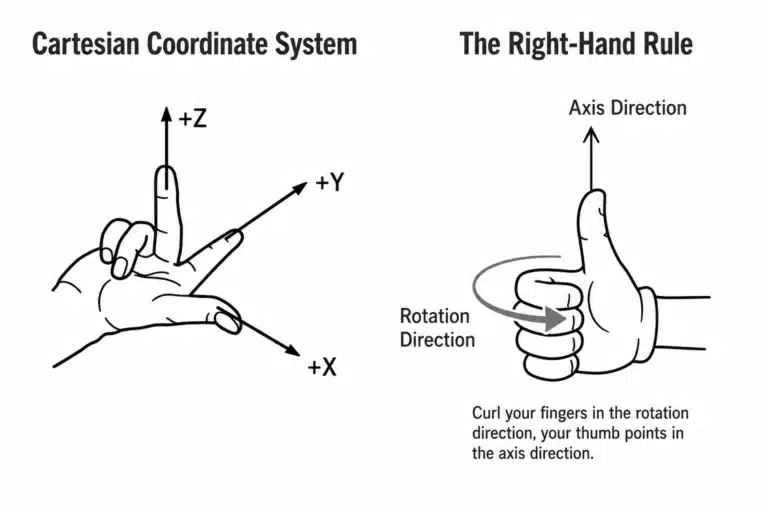
数控机床通常使用右手笛卡尔坐标系。
右手定则提供了一种确定 X、Y 和 Z 轴正方向的标准方法。
为了形象化地理解这条规则:
- 将右手拇指指向 X 轴正方向
- 将右手食指指向 Y 轴正方向
- 将右手中指指向正 Z 方向
三根手指应该彼此垂直。
这种方法有助于程序员和操作员理解三个线性轴之间的关系。
X轴、Y轴和Z轴是如何定义的
尽管数控机床的物理结构各不相同,但它们的坐标方向都遵循标准化的原则。
Z轴
Z 轴通常与主轴平行。
正 Z 方向会增加切削刀具与工件之间的距离。
对于立式加工中心:
- 主轴是垂直的
- Z+ 轴通常使刀具远离工件。
- Z 轴方向使刀具向工件移动。
一个简单的记忆方法是:
正 Z 值表示远离工件。
这是数控加工中最重要的轴线方向规则之一。
X轴
从操作员位置观察,典型的立式加工中心如下:
- X+ 通常位于右侧。
- X− 通常位于左侧
X 轴通常与机床工作台的主水平移动方向平行。
Y轴
Y轴方向由右手定则确定。
在一台常见的立式加工中心上:
- Y+通常远离操作员。
- Y− 通常指向算符
典型的立式加工中心方向
| 轴 | 典型的正方向 |
|---|---|
| X+ | 右 |
| Y+ | 远离操作员 |
| Z+ | 向上并远离工件 |
具体的物理运动可能有所不同,因为有些机床移动工作台,而有些机床移动主轴或立柱。数控机床的轴方向是根据刀具和工件之间的相对运动来定义的。
什么是机器坐标系?
机床坐标系(简称MCS)是数控机床的基本坐标参考系。
它是由机床制造商设定的,并且与机床的机械行程范围相关。
机器坐标系是固定的。操作人员和编程人员通常不会改变其零点位置。
机器零点和参考位置
经常使用两个相关的术语:
- 零号机
- 机器参考位置
它们有时位于同一位置,但严格来说,它们并不总是完全相同。
参考位置是控制系统用来确定或确认机器轴位置的已知物理位置。
使用增量位置反馈的机器通常在上电后需要进行返回参考点的程序。
配备绝对编码器的现代机器在关机后可以保持其轴位置,并且每次启动机器时可能不需要传统的归零循环。
机器坐标系是用来做什么的?
机器坐标系为以下方面奠定了基础:
- 轴线行程限制
- 过行程保护
- 换刀位置
- 夹具间隙检查
- 工作偏移量计算
- 机器位置显示
- 安全机器移动
CNC控制器上显示的机械或机器位置通常是基于机器坐标系的。
简单比较
机器坐标系可以比作城市的全球地图。
无论建筑物位于何处,都可以根据同一张城市地图确定其位置。
同样地,每个工件、夹具和切削刀具最终都位于机器坐标系中。
什么是工作坐标系?
工作坐标系(WCS)是根据工件图纸和加工基准建立的坐标参考。
CNC编程人员不会对机器的每个位置都相对于其固定零点进行编程,而是在工件上定义一个方便的零点。
常见的工件零位包括:
- 顶面的中心
- 原材料的一角
- 孔的中心
- 圆形部分的中心
- 加工定位孔
- 固定参考点
所选原点应尽可能与设计基准、加工策略和检验方法相符。
为什么需要工作坐标系?
零件图可能将孔定义为距离左边缘 50 毫米,距离下边缘 30 毫米。
因此,数控程序可以使用绘图基准作为其原点。
然而,该原点在数控机床内部的物理位置取决于:
- 工件夹紧处
- 灯具的安装方式
- 使用哪种机床工作台位置
- 该部件是否已重新安装
- 是否将多个零件一起加工
操作员测量工件实际原点,并将其位置存储为工件偏移量。
然后,数控系统将编程的工件坐标转换为机床坐标。
G54 到 G59 的工件坐标系偏移量是什么?
在许多数控系统中,包括常用的 FANUC 系统,G54 到 G59是标准工作坐标偏移量。
每个代码代表一个独立的工作坐标系。
| 工作偏移 | 典型应用 |
|---|---|
| G54 | 第一个工件或第一个加工基准 |
| G55 | 第二工件或第二基准 |
| G56 | 第三工件或第三基准 |
| G57 | 附加装置或操作 |
| G58 | 附加装置或操作 |
| G59 | 附加装置或操作 |
例如:
G54告诉数控控制器,以下编程坐标应相对于 G54 工件原点进行解释。
例如:一件作品
当工作台上只安装一个零件时,程序可以使用 G54 完成整个加工操作。
例如:多个工件
假设在一个灯具上安装了三个相同的铝制外壳。
操作员可以定义:
- 工件 1 的 G54
- 工件 2 的 G55
- 工件 3 的 G56
然后可以使用三个不同的工件坐标系重复执行相同的加工子程序。
例如:多次加工操作
组件在不同的操作过程中可能需要不同的数据。
例如:
- G54 用于顶面加工
- G55 用于侧面加工
- G56 用于定位孔基准
使用单独的偏移量有助于组织设置,并减少数控程序中不必要的坐标计算。
扩展工作偏移
某些数控系统支持扩展工件坐标系,例如:
G54.1 P1
G54.1 P2
G54.1 P3
可用的扩展偏移量数量取决于机器控制器和已安装的选件。
这些额外的偏移量可用于:
- 多部件夹具
- 托盘系统
- 自动化生产线
- 墓碑固定装置
- 柔性制造系统
刀具参考点和刀具补偿
不同的切削刀具有不同的长度和直径。
例如:
- 面铣床可能相对较短
- 深孔钻机可能要长得多。
- 球头铣刀具有不同的切削几何形状
- 铰刀的直径可能小于预设的孔径。
数控系统必须知道主轴参考位置与刀具有效切削点之间的确切关系。
这种关系是通过刀具偏移和补偿来管理的。
刀具长度补偿
刀具长度补偿功能使数控系统能够补偿刀具长度的差异。
一个典型的命令是:
G43 H01在这个命令中:
- G43 激活正向刀具长度补偿
- H01 调用存储在寄存器 01 中的长度偏移量。
实际实现方式和符号约定可能因机器、控制器、测量方法和公司编程标准而异。
为什么刀具长度补偿很重要
如果没有刀具长度补偿,每次更换刀具都需要根据新的刀具长度重新编写整个数控程序。
通过正确的刀具长度补偿,不同的刀具可以在不改变编程 Z 坐标的情况下加工相同的工件基准。
刀具长度补偿对于以下情况尤为重要:
- 钻探
- 喉管
- 深口袋加工
- 模腔加工
- 多刀具加工操作
- 自动换刀
刀具半径补偿
刀具半径补偿允许数控控制器将刀具中心偏离已编程的零件轮廓。
常用命令包括:
G41
G42
G40
通常:
- G41 对编程路径的一侧应用刀具补偿
- G42 对另一方施加补偿
- G40取消切割补偿
确切的左右关系必须根据刀具的运动方向来确定。
为什么刀具半径补偿很有用
刀具半径补偿使以下操作更容易:
- 调整组件尺寸
- 补偿刀具磨损
- 使用略微不同的工具直径
- 将零件几何形状与刀具中心计算分开
- 优化精加工尺寸,无需重写整个轮廓
但是,引入线、引出线和补偿方向必须正确编程。使用不当可能会导致报警、划痕或元件尺寸错误。
坐标参考如何协同工作
CNC控制器综合运用多种信息来确定所需的机器位置。
从概念上讲,这个过程是:
Programmed position
+ work offset
+ tool compensation
= actual machine movement
该公式为简化解释,而非通用的控制器计算公式。
完整的关系可能还包括:
- 局部坐标偏移
- 夹具偏移
- 旋转轴变换
- 五轴运动学变换
- 工具中心点控制
- 动态工作偏移
- 机器校准参数
对于标准三轴加工,其主要关系可以理解如下:
第一层:机器坐标系
这是机器的固定物理参考点。
第二层:工作坐标系
G54、G55 或其他偏移量定义了工件原点在机器坐标系中的位置。
第 3 层:刀具补偿
刀具长度和半径偏移量定义了实际切削点相对于主轴和编程路径的位置。
CNC系统将这些参考点结合起来,使切削刃能够正确地定位在工件上。
为什么机床工作台可能会朝相反方向移动
一个常见的混淆点是,机床工作台的实际运动方向可能与控制器上显示的轴方向相反。
例如,在某些立式加工中心上:
- 操作员按下 X+
- 桌子会向左移动
- 因此,刀具相对于工件向右移动。
CNC坐标方向是基于刀具相对于工件的相对运动,而不仅仅是基于机器部件的物理运动。
这就是为什么即使两台不同的机器遵循相同的编程坐标约定,它们的运动方式也可能不同。
安全操作规程
操作不熟悉的机器时:
- 使用低进给速度
- 选择较小的微调增量
- 观察刀具和工件之间的相对运动。
- 快速移动前请确认轴线方向
- 在开始自动操作前检查间隙
这个简单的步骤可以防止碰撞和安装错误。
压铸模具制造中的数控坐标系统
在压铸模具制造中,坐标控制尤为重要。
压铸模具包含许多必须精确对齐的部件,其中包括:
- 腔体嵌件
- 芯材插入件
- 幻灯片
- 举重运动员
- 顶针孔
- 冷却通道
- 跑步系统
- 溢出口袋
- 通风槽
- 插入式口袋
- 分型面
工作坐标系必须与选定的加工和装配基准相匹配。
加工模腔和型芯镶件
对于型腔和型芯加工,工件原点通常通过以下方式确定:
- 模具嵌件的中心
- 精密参考角
- 地面基准面
- 定位孔
- 模座中心
数据应尽可能在各项操作中保持一致。
稳定的协调策略能够改善以下各项之间的关系:
- 粗加工
- 热处理
- 半精加工
- 处理
- 电火花加工电极定位
- 线切割作业
- 模具组件
- 最终检验
基准规划不当会导致型腔错位、嵌件定位不正确或多次装夹后出现尺寸偏差。
加工滑台和刀片槽
滑块和可移动模具部件通常涉及倾斜表面和多个坐标参考。
工程师必须考虑:
- 滑轨移动方向
- 锁定面角
- 关闭表面位置
- 插入装配基准
- 加工便利性
- 夹具方向
- 重复设置精度
当需要以多种方向加工零件时,可以为每种装夹方式使用单独的工件坐标系。
例如:
- G54 用于主腔表面
- G55 用于侧面关闭表面
- G56 用于倾斜滑套功能
这样可以保持程序结构清晰,并减少手动坐标转换。
压铸件的数控加工
压铸件在铸造后通常需要进行二次数控加工。
常见的加工特征包括:
- 密封面
- 螺纹孔
- 轴承孔
- 连接孔
- 安装基准
- 精密装配表面
- 平整的安装表面
- 定位孔
对于重复生产,应从稳定的铸件或夹具基准建立工作坐标系。
基准设计必须考虑以下因素:
- 铸件尺寸变化
- 分界线闪光
- 拔模角度
- 顶出痕迹
- 夹紧变形
- 加工区域的孔隙率
- 夹具重复性
- 加工余量
例如:铝压铸外壳
考虑一个需要以下条件的铝压铸外壳:
- 密封表面的铣削
- 钻四个安装孔
- 攻丝两个螺纹孔
- 精密连接器开口的钻孔
一个实用的协调策略可能采用:
- Z 轴零点位于成品密封表面上
- 主定位特征中心处的 X 和 Y 坐标均为零
- 围绕稳定的铸造基准设计的夹具
- 每把切削刀具的刀具长度补偿
- 关键尺寸的刀具半径或磨损补偿
这种安排使得程序更容易验证,并且允许在不改变整个刀具路径的情况下调整尺寸。
为什么协调规划应该在DFM阶段开始?
坐标规划不应等到铸件或模具镶件到达数控机床后才开始。
应该在面向制造的设计(DFM)和工艺规划阶段进行审查。
工程团队应考虑:
- 哪些表面将用作加工基准?
- 哪些特征将用于夹具定位
- 铸造后数据是否能保持稳定
- 切削刀具是否能够到达每个特征
- 加工是否会暴露内部孔隙
- 该组件将如何测量
- 多个操作是否使用一致的引用
- 变形将如何影响最终尺寸
尽早进行坐标和基准规划可以减少:
- 固定装置的复杂性
- 设置时间
- 尺寸变化
- 返修
- 废料
- 检查难度
- 生产成本
常见的数控坐标设置错误
1. 工件偏移量错误
如果选择了错误的 G54、G55 或其他工件坐标系偏移,机器可能会移动到错误的工件位置。
2. Z轴零点设置错误
错误的 Z 轴参考值可能导致:
- 切得太深了
- 在组件上方进行加工
- 刀具破损
- 固定装置碰撞
3. 错误的刀具长度偏移
调用错误的 H 值可能会导致工具定位在错误的高度。
4. 刀具半径补偿不正确
D 值或 G41/G42 方向不正确会导致型材尺寸过大或过小。
5. 工件安装方向错误
工件偏移量可能正确,但工件在夹具中可能旋转或反转。
6. 编程和设置数据不一致
如果 CAM 编程人员和机床操作员使用不同的零点假设,程序将无法正确运行。
7. 忽略工作台和刀具的相对移动
对物理工作台移动的误解可能导致操作员向错误的方向移动机器。
推荐的坐标验证程序
在开始自动加工之前:
- 确认所选方案和工作偏移量
- 确认工件方向
- 检查 X、Y 和 Z 基准位置
- 确认刀具编号和偏移寄存器。
- 查看 G43、H 和 D 值
- 检查夹具和刀具间隙
- 首次运行使用单块操作
- 减少快速超控
- 必要时进行气切测试或安全高度测试
- 批量生产前,检查第一个成品部件。
对于模具和高价值零件而言,这些检查尤为重要,因为单个坐标误差可能会损坏工件和切削刀具。
铸造模具的数控坐标管理
在铸造模具公司,整个制造过程中都会考虑坐标和基准规划。
我们的工作流程可能包括:
通过对齐设计基准、模具基准、加工基准和检验基准,我们可以减少不必要的坐标转换,提高生产一致性。
铝压铸服务
了解更多关于我们在中国提供的铝高压压铸服务的信息。