
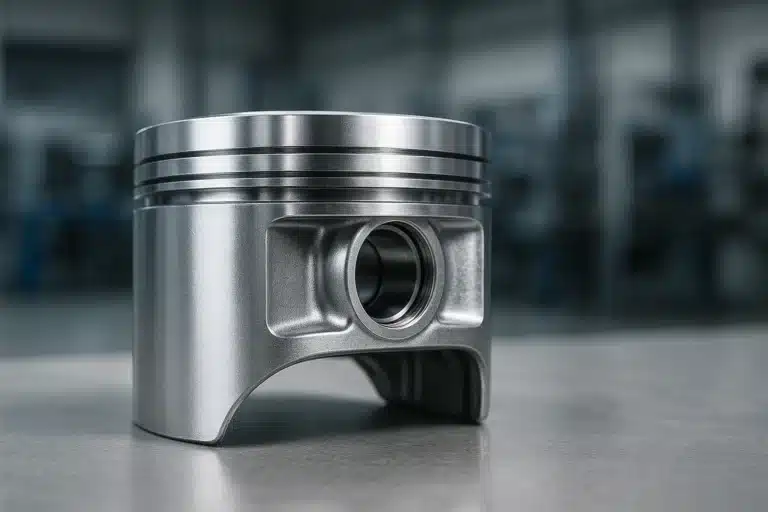
在设计用于高磨损环境的零部件时,材料选择至关重要。对于寻求具有卓越硬度和耐磨性的铝压铸合金的工程师而言,B390 铝合金是一个出色的选择。本指南以数据为依据,概述了 B390 的性能、应用和制造注意事项,帮助您确定它是否适合您的项目。
什么是B390铝合金?
B390 是一种专用铝合金压铸合金,以其极高的硅含量而闻名。这种独特的成分使其成为一种特殊的材料,因其在摩擦和应力下的耐用性而闻名。
其强度的秘密:高硅含量
B390 是一种过共晶铝硅合金。这意味着其硅 (Si) 含量(16% 至 18%)超过了 12.6% 的共晶点。在凝固过程中,过量的硅会析出,形成分布于铝基体中的硬质初生硅颗粒。这些颗粒如同微观的承载表面,赋予合金优异的耐磨性和硬度。硅析出物的尺寸、形貌和分布是关键的工艺控制参数,通常采用扫描电子显微镜 (SEM) 等先进技术进行表征,以确保材料满足其严苛的性能指标。
B390铝化学成分
16-18%硅的关键作用
高硅含量是 B390 的显著特点。它具有以下优势:
- 卓越的耐磨性: 原生硅颗粒形成坚硬的表面,可抵抗磨损和擦伤。
- 提高铸造性: 高硅含量增强了熔融金属的流动性,使其能够填充压铸模具的复杂和薄壁部分。
- 热膨胀系数低: 这为受温度波动影响的部件(例如发动机部件)提供了至关重要的尺寸稳定性。
成分明细表(B390 与 A380)
以下是 B390 与 A380(一种广泛使用的通用压铸合金)的比较,突出了主要的区别。
| 元素 | B390(重量%) | A380(重量%) | B390 中的关键影响 |
|---|---|---|---|
| 硅(Si) | 16.0 - 18.0 | 7.5 - 9.5 | 大幅提高耐磨性和硬度 |
| 铜(Cu) | 4.0 - 5.0 | 3.0 - 4.0 | 提高强度和热导率 |
| 镁(Mg) | 0.45 - 0.65 | ≤0.1 | 提高强度和耐腐蚀性 |
| 铁(Fe) | ≤1.3 | ≤1.3 | 防止芯片焊接 |
| 锰(Mn) | ≤0.5 | ≤0.5 | 提高力量 |
| 锌(Zn) | ≤1.5 | ≤3.0 | 增强力量 |
| 镍(Ni) | ≤0.1 | ≤0.5 | - |
| 钛(Ti) | ≤0.2 | - | 晶粒细化 |
B390的机械和物理性能
B390 的特性使其成为一种高性能材料,但在设计阶段必须彻底了解其权衡。
[图片:比较 B390 和 A380 铝的机械性能的柱状图] B390 的硬度和屈服强度明显高于 A380,但代价是延展性极低。
无与伦比的耐磨性和硬度
B390 的布氏硬度约为120 HB,远高于 A380(约 80 HB)。这种卓越的硬度直接源于其复合材料般的微观结构,其中坚硬的硅相增强了较软的铝基体。这使其成为无缸套发动机缸体等应用的首选材料,在这些应用中,活塞直接与缸壁接触。
低延展性:关键的设计考虑因素
B390合金硬度高的最大缺点是延展性极差。其断裂伸长率小于1%,属于脆性合金。这意味着它不适用于需要塑性变形(成形性)或必须承受较大冲击力的部件。设计人员必须考虑这种脆性,以防止在负载下发生灾难性失效。
热性能和性能
B390 具有良好的导热性(约 130 W/mK),这对于发动机部件和压缩机等应用的散热至关重要。其较低的热膨胀系数还能确保零件在热循环过程中保持其预期的间隙和公差。
B390 属性数据表
| 特性 | 价值 | 单位 | 笔记 |
|---|---|---|---|
| 终极抗拉强度 | 〜317(46) | 兆帕(ksi) | 铸态 |
| 屈服强度 | 〜248(36) | 兆帕(ksi) | 明显高于 A380 |
| 在休息时延长 | <1 | 2 英寸内的百分比 | 非常脆,这是设计的一个关键因素 |
| 硬度 | 〜120 | 布氏(HB) | 非常适合磨损应用 |
| 密度 | 〜2.71 | 克/厘米³ | 轻量化设计 |
| 导热系数 | 〜130 | 瓦/立方米 | 散热好 |
| 熔点(平均) | 〜580 | °C | - |
B390 铝的常见应用
B390 适用于耐磨性是主要工程要求和故障模式的情况。
- 汽车动力系统: 其经典应用是无袖铝制发动机缸体、活塞和缸套。其硬度使其能够与活塞环直接接触,无需使用更重的铸铁缸套,有助于减轻车辆重量并提高热效率。
- 工业机械: 用于压缩机部件、泵外壳、制动器部件和阀体等承受滑动摩擦的部件。
- 何时选择 B390 而非其他合金: 如果您的部件在因疲劳或冲击而失效之前,很可能先因磨损或磨蚀而失效,请选择 B390。如果您需要韧性和延展性,则 A380 等合金或其他制造工艺可能更合适。
采用 B390 的高压压铸 (HPDC)
B390 的高流动性使其非常适合高压直流压铸 (HPDC) 工艺。然而,其磨蚀性要求在模具和工艺控制方面给予特殊考虑。
B390 铝部件的 DFM 检查表
- 宽大的半径: 使用比延展性更好的合金更大的圆角半径来减轻应力集中。
- 均匀的壁厚: 避免截面厚度的突然变化,以确保一致的冷却并防止内部应力。
- 拔模角度: 采用适当的拔模斜度(1-2 度)以促进零件顶出并最大限度地减少脆性铸件上的应力。
- 模具材质: 模具应使用坚固、耐磨的工具钢(例如 H13),因为 B390 的高硅含量会磨损工具。
常见缺陷及预防策略
- 热裂化: 该合金的延展性较低,因此在冷却过程中容易开裂。
- 预防: 优化模具冷却,确保零件正确弹出,并设计具有平滑过渡的零件。
- 孔隙率: 与所有压铸件一样,滞留的气体会导致孔隙率。
- 预防: 利用真空辅助 HPDC,优化注射参数,并确保模具内适当排气。
机加工及 表面处理 适用于 B390 铝
可加工性挑战
坚硬的初生硅颗粒赋予B390耐磨性,但也使其难以加工。切削刀具会快速磨损。
- 最佳实践: 使用聚晶金刚石 (PCD) 或硬质合金工具。
- 操作: 为了获得良好的表面光洁度并避免刀具破损,需要采用较慢的速度和控制进给。
表面处理限制
B390 不适用于装饰性或保护性阳极氧化。其高硅含量导致表面不均匀,呈深灰色。为了防止腐蚀,可以考虑以下替代方案:
- 粉末涂料
- 电泳涂漆
- 铬酸盐转化膜
常见问题
您的 B390 压铸合作伙伴
对于高要求的应用,选择合适的高性能合金至关重要。B390 铝合金为耐磨性至关重要的应用提供了独特的解决方案,但其特定的制造要求需要专业知识。
如果您正在考虑在下一个项目中使用 B390,我们的工程团队可以提供所需的 DFM 支持和流程控制,以交付高质量、可靠的组件。
铝压铸服务
了解更多关于我们在中国提供的铝高压压铸服务的信息。






