
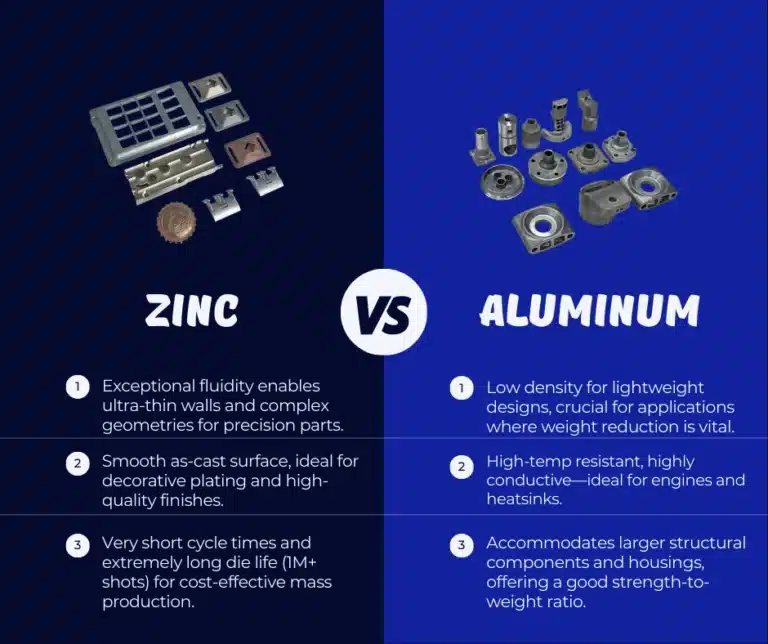
当您的设计需要金属部件时,选择通常归结为 铝与锌 压铸工艺。压铸擅长生产复杂、精密、大批量的部件。虽然可以使用多种金属,但铝和锌是最直接可比的。每种材料都具有独特的固有特性,而压铸工艺进一步放大了这些特性,因此了解成分和工艺如何相互作用至关重要。本文对铝压铸和锌压铸进行了清晰、并列的比较,概述了各自的优势、权衡和应用契合度,以帮助您做出自信、基于数据的选择。
什么是 Zamak 合金
锌合金(Zamak)是一系列锌基合金,其中添加了可控量的铝、镁,有时还添加了铜,专为热室锌压铸工艺而配制。其名称本身是构成该合金的四种金属的德语名称的首字母缩写:Zink(锌)、Aluminium(铝) 、Magnesium(镁)和Kupfer(铜)。
每个元素的作用都至关重要:
- 铝(Al):通常为 4%,它可以提高机械强度、硬度和整体铸造性。
- 镁(Mg):添加少量(约0.04%),可细化晶粒结构,提高稳定性,增强耐腐蚀性。
- 铜(Cu):包含在某些等级(如 Zamak 5)中,它可以提高抗拉强度、硬度和耐磨性,但会略微降低耐腐蚀性和延展性。
锌合金的核心优势在于其极佳的流动性,这使得它能够实现卓越的细节复制和超薄壁厚。此外,锌合金还具有生产周期短、模具寿命长以及表面可直接进行电镀等优点,使其成为生产高精度、高重复性的中小型零件的理想选择。常用牌号包括Zamak 3、Zamak 5和Zamak 7,其中Zamak 2则用于需要更高抗蠕变性和长期承载能力的应用。
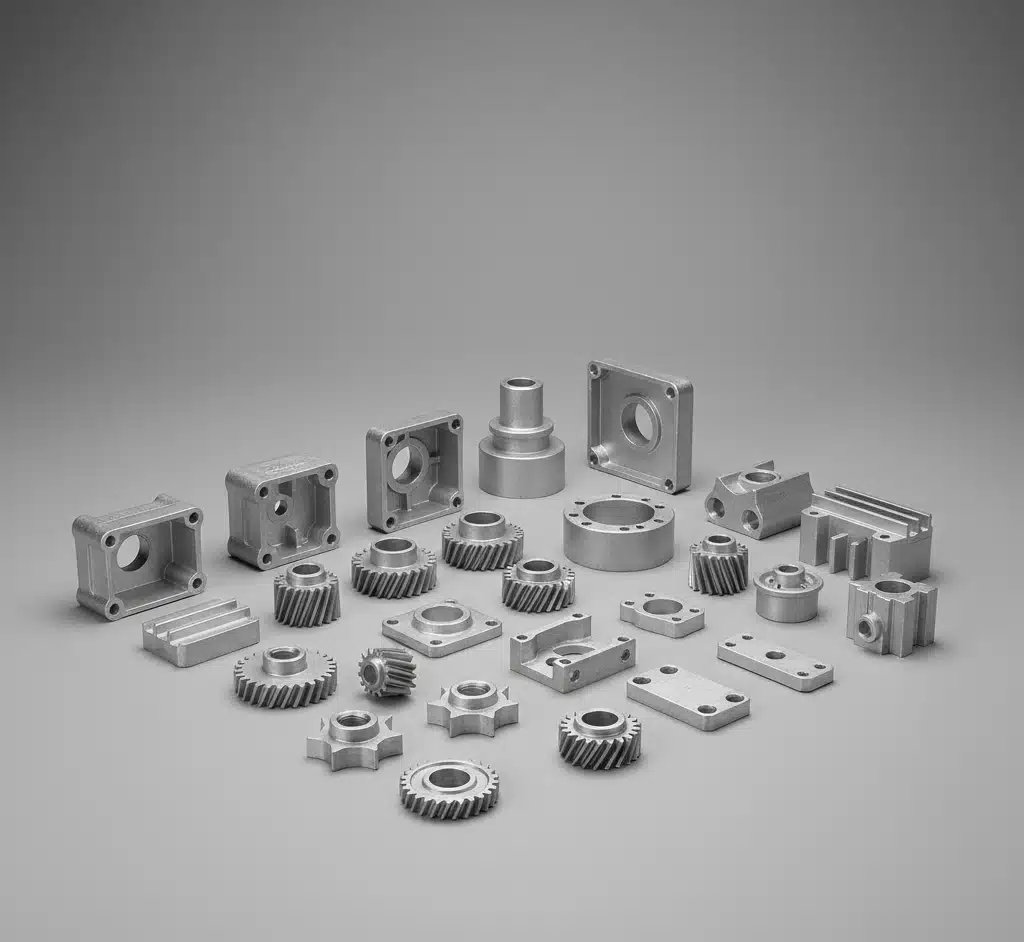
锌合金(Zamak)的主要特性
锌合金具有独特的制造效率和性能属性组合。
- 薄壁能力:由于熔点低、流动性高,Zamak 合金可以填充极薄的部分,根据零件几何形状和工艺控制,局部壁厚可以小于一毫米。
- 化妆品行业:从模具中出来的零件具有光滑、致密的“铸态”表皮,是抛光、装饰电镀(铬、镍、黄铜)、粉末涂层和喷漆的绝佳基材。
- 生产效率:用于锌的热室压铸工艺速度极快。这使得非常 循环时间短,允许高空化(每次注射更多部件),并有助于非常 模具寿命长,往往超过一百万张。
- 尺寸重复性:锌合金收缩率低,翘曲度极小,从而实现了部件之间的优异一致性。这使得它们非常适合需要严格公差的应用。
局限性:主要缺点包括密度高于铝,导致重量更重。其使用温度范围适中,并且在持续载荷下容易发生蠕变(缓慢变形),这一因素必须在设计阶段加以控制。
什么是铝合金
铸造用铝合金的成分范围很广,例如常用的A380/ADC12 、用于密封应用的高流动性A413 ,以及可热处理的牌号,如A356/A357。它们的铸造工艺包括高压压铸(HPDC)、永久模铸造和砂型铸造。
与锌不同,许多铝合金可以通过热处理来增强其机械性能。高压压铸件通常进行T5回火处理(一种稳定化的时效处理),而采用永久模铸造或砂型铸造的零件(例如A356/A357)通常需要进行完整的T6固溶热处理和时效处理,以获得最大强度。
铝的核心优势在于其低密度(轻质)、高温下优异的性能、良好的导热性,以及通过合金选择和热处理可实现的各种机械性能。
铝合金的主要特性
对于重量、温度和结构性能至关重要的应用,铝是首选。
- 强度和刚度重量比:铝具有良好的机械性能平衡,可以通过 T5 或 T6 回火进行调整(取决于铸造工艺),使其成为坚固、坚硬且重量轻的选择。14
- 热性能:铝具有良好的导热性,是散热器、电子外壳和汽车逆变器外壳等需要散热的部件的绝佳选择。15
- 信封尺寸:用于铝的冷室工艺可容纳更大的注射量,使其非常适合更大的部件,如结构支架和大型外壳。
- 处理:粉末喷涂和喷漆是广泛使用且经济高效的表面处理方法。阳极氧化具有优异的耐腐蚀和耐磨性,但对锻造合金(如 6xxx 系列)效果最佳,对高铜 HPDC 合金效果较差。
局限性:与锌相比,铝的铸造工艺通常会导致更长的周期时间和更短的模具寿命。此外,复制超精细细节并获得与锌相同的铸态光滑表面也更具挑战性。
铝合金和锌合金有什么不同
铝压铸和锌压铸的应用领域既有重叠又各有特色。锌(Zamak)压铸尤其擅长生产具有微小特征、超薄壁和电镀级表面光洁度的零件。其极快的成型周期和较长的模具寿命使其成为中小尺寸零件大批量生产的理想选择。
相比之下,当轻量化是首要考虑因素、工作温度较高或需要更大尺寸和更多结构几何形状时,铝材是更佳选择。它具有优异的热性能,并且可以通过热处理来增强其机械性能。最终,您的选择应权衡产品的几何形状和尺寸、生产规模和经济性、表面处理和密封要求以及使用性能和温度暴露等因素。
并排比较
| 标准 | 锌(Zamak) | 铝(HPDC/PM/砂) |
| 密度/重量 | 更高(Zamak 3 为~6.6 g/cm³) | 较低(~2.7 g/cm³) |
| 薄壁和细节 | 优秀(热室、低熔点) | 良好(≈1-3 毫米典型壁厚) |
| 周期 | 很短 | 中 |
| 死亡生活 | 高(通常 1,000,000+ 次拍摄) | 较低(≈100,000+ 次射击) |
| 化妆品/电镀 | 可电镀,易于抛光 | 粉末/油漆常见;阳极氧化仅限于高铜HPDC |
| 温度能力 | 中 | 更好(发动机舱、热部件) |
| 密封性 | 非常好(致密的铸态表皮) | 良好;A413合金表现出色 |
| 导热系数 | 良好 | 优秀(散热器、逆变器) |
| 典型零件尺寸 | 小至中 | 中至大 |
| 单位成本@数量 | 低(由于周期快且模具寿命长) | 低至中等 |
压铸铝与锌的表面处理
- 锌(Zamak):装饰面漆的首选。它易于接受 Cu-Ni-Cr装饰镀层、化学镀镍以及各种转化涂层,然后进行粉末喷涂或喷漆。简单的抛光或振动抛光也能打造高品质外观。适当的预处理对于避免起泡等表面缺陷至关重要。
- 铝:主力完成是 转化涂层,然后进行粉末涂层或喷漆阳极氧化是一种选择,但最适合低铜合金,在高压压铸件中不太常见。对于电子应用,可以使用专门的EMI/RFI屏蔽层。
属性(您可以期待什么)
- 锌: 提供强劲 铸态性能 无需二次加工即可实现卓越的尺寸重复性。然而,设计人员必须考虑高温下持续负载下的潜在蠕变。
- 铝:提供可调节的强度曲线(通过 T5/T6 回火,取决于工艺)、更好的刚度重量比和出色的热性能。
应用
- 锌:装饰五金件(锁、铰链、把手)、家电和消费电子产品外壳、小型耐压部件(阀门、配件)和精密机械零件。
- 铝:结构性汽车支架、大型电子外壳、热管理组件(散热器、逆变器外壳)和轻型组件。
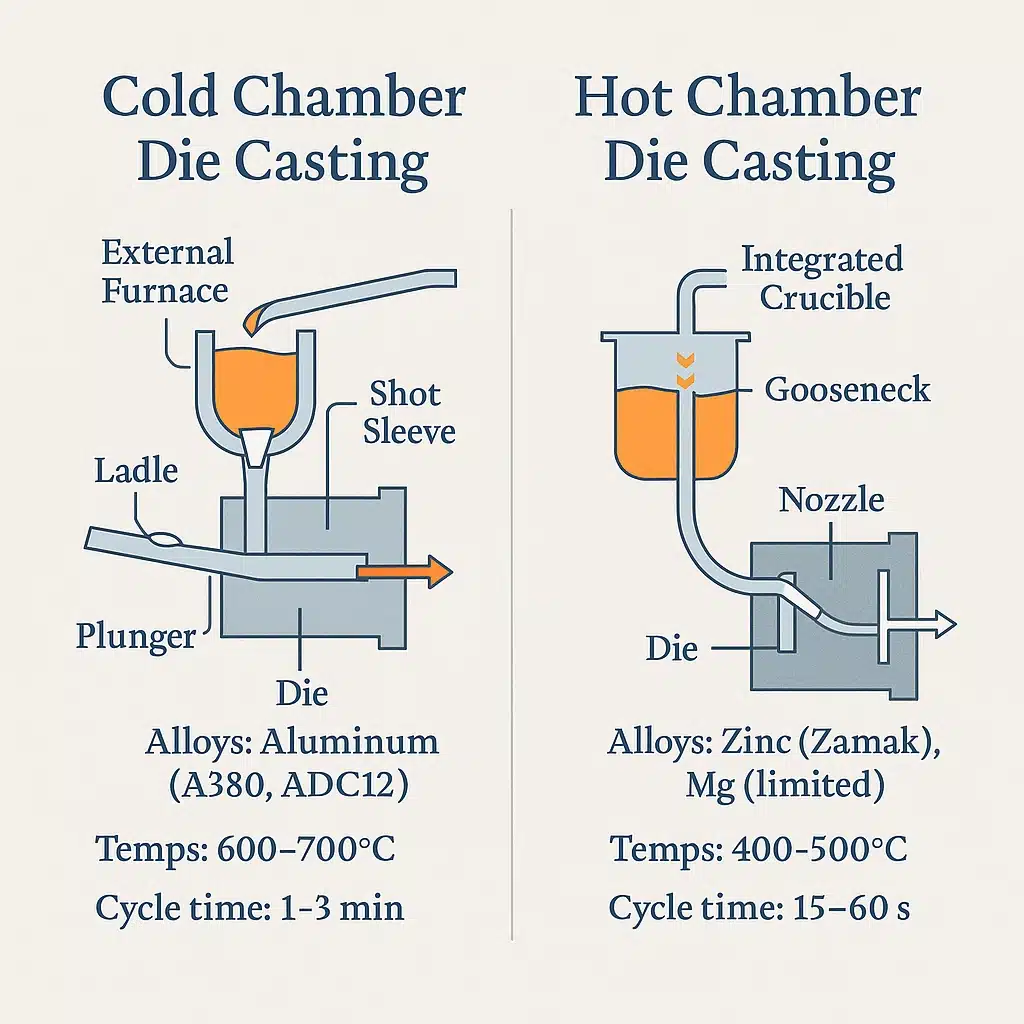
热室铸造与冷室铸造:由物理学决定的工艺
压铸工艺分为两种不同的方法,其选择是不可协商的,完全取决于合金的熔点和化学性质。
- 热室压铸(锌): 该工艺的特点是集成化和快速性。注射机构是一个在“鹅颈管”内操作的柱塞,直接浸入熔融金属炉内。5 每次循环,柱塞都会将精确量的金属直接压入模腔。这是一个精巧、高度自动化且快速的系统。它仅适用于低熔点合金,例如锌、锡和铅,这些合金在工作温度下不会对注射系统的钢部件产生化学侵蚀。7
- 冷室压铸(铝): 这种方法适用于铝、镁和铜等高熔点合金。由于熔融铝对钢具有高度腐蚀性,因此无法使其持续与压射系统接触。因此,金属被放置在单独的熔炉中。在每个铸造周期中,必须将精确量的熔融铝(手动或机器人)从熔炉中舀入硬化钢“冷”压射套筒中。6 然后,液压柱塞将金属射流推入模腔。32 这种多步骤过程本质上速度较慢,会导致热效率低下,并为过程变化和污染创造更多机会。
Cost
- 锌:通常会产生 大批量时最低单位成本 得益于其极快的循环速度和超长的模具寿命,可以将模具成本分摊到更多零件上。电镀虽然会增加成本,但能带来更优质的外观效果。
- 铝:单价同样具有竞争力。粉末喷涂等表面处理成本低廉。然而,关键表面或螺纹的二次加工需求可能会影响总成本。
周期(吞吐量和工具)
- 锌:使用 热室 注射装置浸没在熔融金属中。这可以实现最快的循环速度、更高的空化率和更长的模具寿命,使其成为大规模生产的理想选择。
- 铝:需要 冷室 熔化的金属被舀入压射套筒。由于铝的温度较高且具有磨蚀性,因此该工艺的循环时间较短,但模具寿命较短。
当锌获胜时(锌合金)
锌合金,通常以商品名 Zamak 来称呼,是特定应用的首选,其独特的性能为其带来了明显的优势。
- 用例: 复杂的锁和铰链机构、装饰硬件(旋钮、把手)、家用电器和消费电子产品的外壳以及小型耐压组件。
- 获胜原因: 锌的熔点较低,这是其成功的关键。这使得热室压铸工艺成为可能,从而 极长的模具寿命(通常超过一百万次循环) 和 循环时间非常短其优异的流动性使其能够填充极薄的截面,并精确复制精细的细节。最终形成光滑、近乎净形的部件,是高质量电镀的理想基材。
常见等级:
- 扎马克3: 最常见的通用锌合金,具有优异的性能平衡和长期稳定性。
- 扎马克5: 含有较多的铜,增加了抗拉强度和硬度。
- 扎马克2: 该系列产品中强度和硬度最高,常用于需要更好抗蠕变性能的应用。
- 扎马克7: 一种镁含量较低的高纯度合金,为超薄壁部件提供最佳的铸造性和流动性。
- 限制: 锌的密度较高,因此比铝更重。它不适合高温使用,并且容易发生蠕变(持续载荷下变形),因此在结构设计中必须考虑到这一点。
当铝获胜时
铝是最通用和广泛使用的压铸材料之一,因其强度、重量和热性能的平衡而备受推崇。
- 用例: 汽车和工业设备中的结构支架、较大的电子外壳、热管理部件(散热器、逆变器外壳)以及任何优先考虑减轻重量的组件。
- 获胜原因: 铝的主要优势在于 低密度,具有优异的强度重量比。它在高温下性能可靠,而锌则容易失效。某些合金可以通过热处理获得与某些钢部件相当的机械性能。此外,其良好的导热性使其成为需要散热部件的自然之选。
常见等级:
- A380 / ADC12: 高压压铸 (HPDC) 的主力,提供铸造性、机械性能和成本效益的完美结合。
- A413: 一种富含硅的合金,以其出色的耐压性而闻名,使其成为液压或气动元件的理想选择。
- A356 / A357: 这些合金通常用于砂型或永久模铸造工艺,对 T6 热处理反应良好,具有优异的强度和延展性。
注:标准高压压铸铝零件通常需要进行T5时效处理。要达到完整的T6状态,需要采用能够确保低孔隙率的工艺(例如真空高压压铸、砂型铸造或永久模铸造),并且必须经过严格的验证。
常见问题
下一步
选择合适的材料是一个复杂的过程,对项目的成功至关重要。CastMold 专注于提供从模具设计到成品部件的一体化解决方案。我们的工程团队随时准备帮助您做出正确的选择。
立即联系我们,获取免费的可制造性设计 (DFM) 评估。请提供您的零件几何形状、预计体积和性能要求,我们可以帮助您确定最适合您应用的材料和工艺,甚至可以提供对比报价,让您做出清晰的决策。






