Обработка и услуги
Услуги литья под давлением цинка
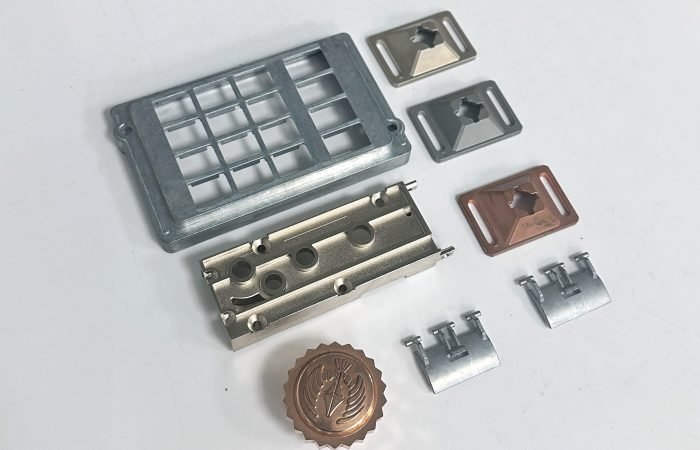
Высокоточное литье цинка под давлением (±0.05 мм) с гальванопокрытием, пескоструйной обработкой и покраской. От прототипирования до серийного производства. Сертифицировано для использования в соляном тумане в автомобильной и электронной промышленности.
ISO 9001: 2015 Сертифицированный
Образцы в течение 10-15 дней
Экспертная DFM и инженерная поддержка
100% гарантия проверки размеров
Что такое литье цинка под давлением?
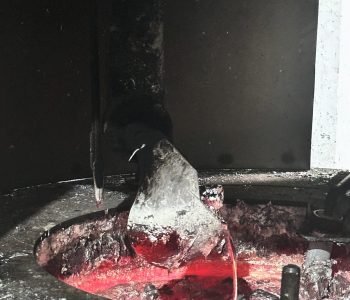
Литье цинка под давлением осуществляется в термически интегрированной системе с горячей камерой прессования, где расплавленные сплавы ZAMAK (температура солидуса 380 °C) впрыскиваются в стальные формы со смазочным покрытием под давлением 65–95 МПа. Свойства материала, включая линейную усадку 1.5–2.5% и прочность на разрыв 325–425 МПа, обеспечивают точность толщины стенки 0.1–0.4 мм с допуском на размер ±0.025 мм. Экономичность процесса обусловлена более низкой температурой расплава на 300 °C по сравнению с алюминием, что обеспечивает увеличение срока службы форм в 2.8 раза (более 1 млн циклов) и снижение себестоимости на 40% на единицу продукции для крупносерийного автомобильного крепежа и корпусов устройств Интернета вещей, требующих шероховатости поверхности <50 мкм.
В CastMold мы оптимизируем литье цинка под давлением с помощью DFM-контроля, прошедшего 3D-валидацию, и быстрого создания прототипов за 7 дней. Наш интегрированный процесс ускоряет циклы разработки продукции на 30%, сохраняя при этом допуски ±0.05 мм, обеспечивая плавный переход от прототипов к производству более 50,000 XNUMX изделий.
Этапы процесса литья цинка под давлением
Процесс литья цинка под давлением в горячей камере включает четыре критических этапа контроля с количественными параметрами:
Подготовка штампа
Инжекция расплавленного металла
Контроль затвердевания
Отделка и проверка
КОМПЛЕКСНОЕ РЕШЕНИЕ ДЛЯ ЛИТЬЯ ПОД ДАВЛЕНИЕМ
Мы выходим за рамки традиционного литья под давлением. Наш комплексный сервис охватывает оптимизацию конструкции , быстрое прототипирование , крупносерийное производство и прецизионную обработку . От концепции до готовой детали мы оптимизируем ваш рабочий процесс благодаря экспертному сотрудничеству, строгому контролю качества и быстрой обработке заказов — и все это в рамках надежного партнерства.
- Оптимизация конструкции: используйте анализ DFM (проектирование для производства) на основе моделирования, чтобы улучшить геометрию детали, минимизировать отходы материала и обеспечить экономически эффективную осуществимость производства.
- Быстрое прототипирование: создание функциональных прототипов за 5–7 дней с использованием обработки на станках с ЧПУ или 3D-печатных шаблонов для проверки конструкции и допусков.
- Крупносерийное производство: легко масштабируйте производство с помощью автоматизированных систем литья под высоким давлением (HPDC) и мониторинга процесса в режиме реального времени для обеспечения стабильного выпуска продукции партиями более 10,000 XNUMX единиц.
- Прецизионная отделка: применение специализированной обработки поверхности (анодирование, дробеструйная обработка) и обработки на станках с ЧПУ для достижения шероховатости поверхности Ra 0.8 мкм или ниже в соответствии со стандартами ISO 1302.
Комплексная услуга литья под давлением
Литье под давлением
Мы предлагаем полный спектр услуг по созданию прототипов — от 3D-печати до функциональных литых под давлением образцов, что значительно сокращает циклы проверки продукции.
- Возможности работы с несколькими материалами (инженерные пластики и металлы) в сочетании с быстрой обработкой на станках с ЧПУ для большей гибкости проектирования
- Гибридный процесс прототипирования сокращает сроки выполнения заказа на 25%, обеспечивая при этом геометрическое соответствие требованиям массового производства
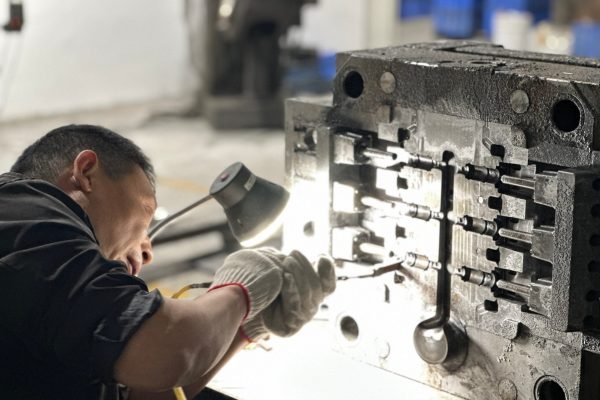
Инструменты для литья под давлением
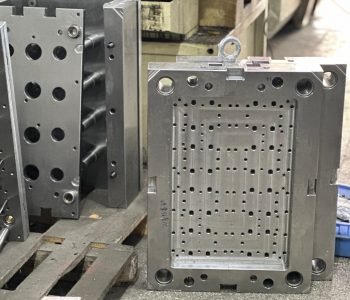
Наша высокоточная конструкция пресс-формы, интегрированная с литниковыми системами, оптимизированными с помощью CAE, эффективно снижает пористость и обеспечивает стабильное заполнение.
- Модульная конструкция пресс-формы обеспечивает многоместное производство и литье под давлением для деталей со сложными требованиями
- Запатентованные методы обработки поверхности и программы обслуживания инструментов продлевают срок службы пресс-форм на 40%
Литье цинка
Технология литья под высоким давлением с применением вакуума позволяет получать сверхтонкие алюминиевые отливки (толщина стенки не менее 0.6 мм) для легких, высокопрочных конструкций.
- Управление процессом для определенных сплавов (A380/ADC12) обеспечить соответствие механических свойств стандартам ASTM/ISO
- Комбинированная термообработка Т6 и рентгенодиагностика для удовлетворения требований автомобильной промышленности к структурной целостности
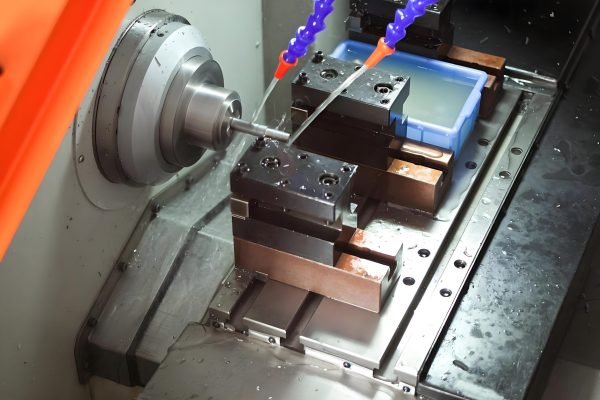
Вторичная обработка с ЧПУ
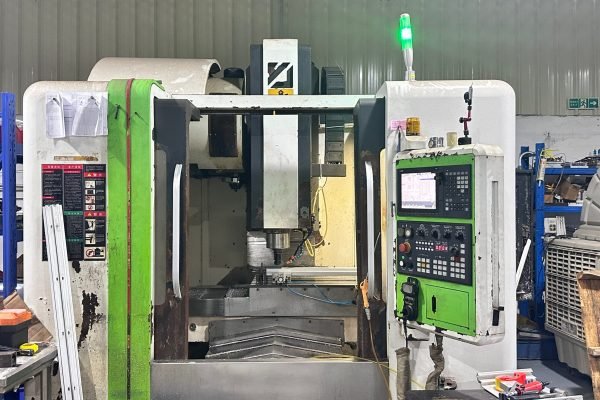
Мы обеспечиваем сверхточную обработку на станках с ЧПУ с точностью ±0.01 мм для критических уплотнительных поверхностей и сопрягаемых интерфейсов.
- 5-осевая одновременная обработка эффективно обрабатывает детали с глубокими полостями и сложной геометрией выточек
- В процессе инспекции КИМ гарантирует соответствие стандартам GD&T для каждой партии продукции
Обработка поверхности литья под давлением
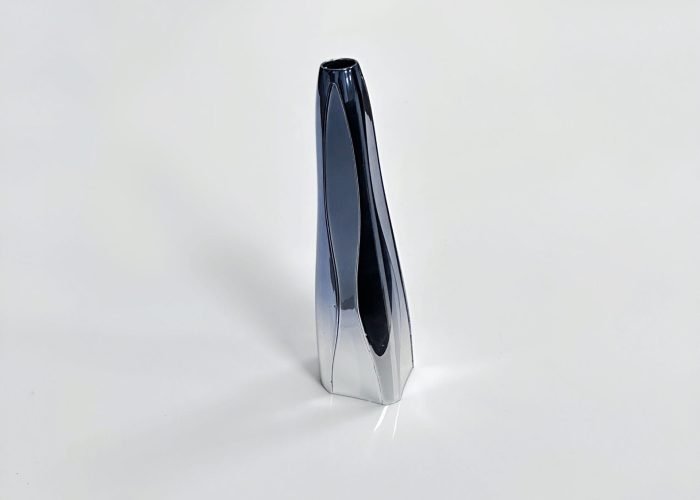
Достигните зеркальной поверхности Ra0.2 мкм с помощью многоэтапной полировки или выберите текстурированное покрытие, устойчивое к отпечаткам пальцев, с помощью анодирования.
- Индивидуальные PVD-покрытия (например, TiN/CrN) обеспечивают износостойкость до 1,200HV в суровых условиях
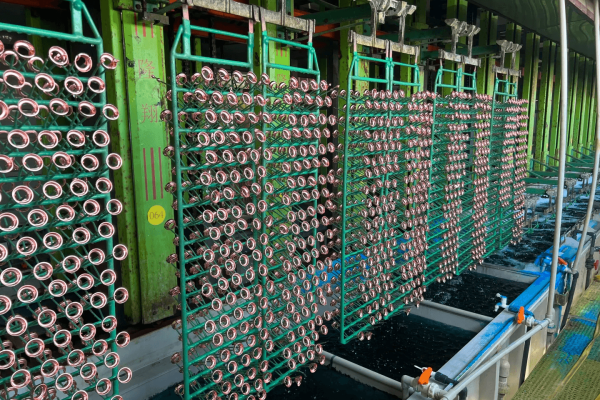
- Электрофоретическое покрытие, соответствующее требованиям RoHS обеспечивает более 500 часов стойкости к коррозии в солевом тумане
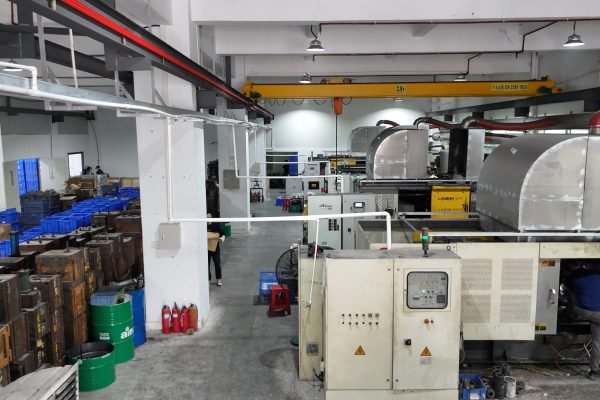
Возможности литья под давлением CastMold
Превосходное качество литья под давлением
Благодаря строгим мерам контроля качества и чётким критериям отбраковки наша производственная система гарантирует размерную точность и эстетическую целостность каждой отливки. Внедряя количественные стандарты качества поверхности, мы обеспечиваем соответствие качества проектных характеристик и изготовленных компонентов.
- Размерная метрология (КИМ с повторяемостью ±2 мкм)
- Проверка материалов (рентгенофлуоресцентная спектрометрия в соответствии с ASTM E1621)
- Испытание структурной целостности (рентгеновское/КТ-сканирование на пористость ≤0.2%)
- Соответствие экологическим нормам (сертификация RoHS/REACH)
- Проверка коррозионной стойкости (1000-часовое испытание в солевом тумане согласно ASTM B117)
Инженерная поддержка литых деталей
Опытная команда инженеров CastMold сотрудничает с клиентами на всех этапах — от разработки концепции до массового производства, обеспечивая высочайшее качество продукции, основанное на проектировании.
ИНЖЕНЕРНЫЕ РЕШЕНИЯ ОТ ПРОЕКТИРОВАНИЯ ДО ПРОИЗВОДСТВА
Наши инженеры используют передовые методы компьютерного моделирования и более чем 20-летний опыт литья под давлением для:
- Оптимизация конструкций изделий и инструментов для повышения технологичности с помощью интеграции CAD/CAM
- Провести анализ течения в форме для предотвращения дефектов (пористости, коробления) во время заполнения/затвердевания
- Оптимизируйте переход от прототипирования к производству с помощью систем виртуальной проверки
- Внедрение стратегий оптимизации стоимости для экономически эффективного использования материалов и оптимизации процессов
- Профессиональное владение Pro/Engineer и параметрическим моделированием обеспечивает бесперебойную реализацию цифровых проектов в высокопроизводительной оснастке и литейных компонентах.
Литье под давлением
Галерея продуктов
От компактных высокоточных компонентов (±0.05 мм) до сверхпрочных конструктивных узлов — мы проектируем бездефектные литые детали из алюминиево-цинковых сплавов для автомобилестроения, робототехники и потребительской электроники.
Порт зарядки электромобиля
Легкий литой зарядный интерфейс
Алюминиевый сплав обеспечивает терморегулирование для быстрой зарядки, устойчив к коррозии и соответствует автомобильным стандартам.
Лайтбокс Spotlight
Бесшовный литой уличный лайтбокс
Алюминиевый корпус со степенью защиты IP65, малый вес и прочность снижают сложность установки
телефон владельца
Многоцелевой литой держатель
Усиленная алюминиевая рама с противоскользящим силиконом, устойчивая к деформации и истиранию
Коммуникационное жилье
Литой корпус базовой станции 5G
Алюминий с защитой от электромагнитных помех и теплоотводом, точный допуск для критически важных развертываний
Промышленная муфта
Муфты литые под давлением для экстремальных условий
Высокопрочный сплав выдерживает температуры от -40℃ до 200℃, низкая пористость повышает усталостную прочность.
Корпус кофемашины
Литой корпус, безопасный для пищевых продуктов
Алюминий без содержания свинца выдерживает высокие температуры и соответствует гигиеническим нормам для коммерческих помещений.
Типы процессов литья под давлением
CastMold предлагает индивидуальные решения для литья под давлением, используя технологии литья под давлением с горячей и холодной камерой прессования, оптимизированные для различных материалов (алюминий, цинк) и масштабов производства. Наш опыт гарантирует безупречную адаптацию к сложности конструкции вашего проекта, требованиям к объёму и стоимости.
Литье под давлением
Литье под давлением в холодной камере
Приложения
Литье цинка
- Автомобили: Дверные замки, ручки, радиаторы, компоненты двигателя, корпуса датчиков.
- Электронная промышленность: корпуса электронных устройств, разъемы, вилки, защитные кожухи, кронштейны.
- Бытовая техника: краны, душевые лейки, замки, ручки, переключатели.
- Медицинское оборудование: детали точных медицинских инструментов, компоненты насосов, корпуса устройств.
- Игрушки и декоративные элементы: изысканные модели игрушек, декоративные аксессуары, значки, брелоки.
Преимущества
Литье цинка
- Высокая точность: возможность изготовления сложных форм с очень жесткими допусками.
- Превосходное качество поверхности: легко поддается обработке поверхности, такой как гальванопокрытие, покраска, полировка и электрофорез.
- Хорошая прочность и твердость: цинковые сплавы обладают более высокой механической прочностью и износостойкостью по сравнению с пластиком.
- Высокая эффективность производства: Высокая эффективность производства
- Экономичность: длительный срок службы пресс-формы помогает снизить общие производственные затраты.
Недостатки
Литье цинка
- Больший вес: цинковые сплавы имеют более высокую плотность, что делает изделия тяжелее изделий из алюминиевых сплавов или пластика.
- Ограниченная коррозионная стойкость: изделия из цинкового сплава без покрытия могут быть подвержены коррозии, особенно во влажных условиях.
- Низкая температурная стабильность: цинковые сплавы могут деформироваться или размягчаться при более высоких температурах, что ограничивает их применение в высокотемпературных приложениях.
- Относительно более высокая стоимость материала: цинковые сплавы могут быть дороже по сравнению с некоторыми алюминиевыми сплавами и пластиком.
- Воздействие на окружающую среду: Неправильная утилизация или обращение с цинковыми сплавами может оказать негативное воздействие на окружающую среду, что подчеркивает необходимость надлежащей переработки и управления.
Часто задаваемые вопросы (FAQ)
В основном мы используем сплавы Zamak 2, Zamak 3, Zamak 5 и Zamak 7, обладающие прочностью на разрыв от 190 до 255 МПа, твердостью по Бринеллю HB80–HB100 и относительным удлинением 5–10%.
Цинковые сплавы, как правило, позволяют снизить затраты на инструментальную оснастку и обеспечить более высокую детализацию, при этом себестоимость единицы продукции сопоставима или даже ниже для малых и средних партий, в то время как алюминий может оказаться более экономичным при очень больших объемах производства из-за стоимости материала.
Мы регулярно отливаем детали толщиной стенки 0.4 мм; стандартный допуск на размеры составляет ±0.1 мм для деталей размером менее 50 мм и ±0.2% для более крупных сечений.
Мы осуществляем порошковое покрытие, гальванопокрытие (никель, хром, цинк), покраску, анодирование и полировку — каждый из которых отличается особой адгезией, стойкостью к коррозии и внешним видом.
Минимальный заказ — 500 шт. Мы предлагаем дифференцированное ценообразование: стандартные цены для партий от 500 до 2,000 шт., свыше 5,000 шт. и индивидуальные цены для более крупных партий.
От проектирования пресс-формы до изготовления первых образцов обычно проходит 15–20 дней; срок выполнения массового производства — 20–30 дней в зависимости от объема заказа и сложности отделки.
Типичная стоимость пресс-формы зависит от количества гнезд и сложности. Мы можем компенсировать стоимость пресс-формы стоимостью детали или сохранить инструмент для будущих циклов.
Мы проводим контроль с помощью КИМ, рентгена/КТ, твердости, солевого тумана, 2D-визуализации и штангенциркуля. Предоставляем полные отчеты о проверке с паспортами на каждую партию.
Да. Наши сплавы и технологические процессы полностью соответствуют RoHS, REACH и другим международным экологическим стандартам. Мы также перерабатываем лом, чтобы минимизировать отходы.
Сплав цинка без покрытия обладает умеренной коррозионной стойкостью; при правильном гальваническом или порошковом покрытии детали выдерживают более 500 часов испытаний в солевом тумане при длительном использовании на открытом воздухе.