
Поверхностные покрытия
Мы предлагаем
Высококачественные услуги по обработке поверхности способны значительно улучшить эстетику и функциональность ваших деталей, независимо от используемого производственного процесса. Мы предоставляем высококачественные услуги по обработке металлов, композитов и пластика, помогая вам воплотить в жизнь прототип или деталь вашей мечты.
Соответствие требованиям ROHS и REACH
СМК сертифицирована по ISO 9001:2015
Более 10 доступных процессов обработки поверхности
Множественные проверки для обеспечения качества
Ваше комплексное решение для литья алюминия под давлением в Китае
В CASTMOLD мы поставляем комплексные производственные решения под одной крышей.
После завершения всех этапов литья под давлением и прецизионной обработки мы предлагаем услуги по финишной обработке поверхности. Мы гарантируем безупречное выполнение вашего проекта.
Наша команда предоставляет как техническую экспертизу, так и консультативные услуги, чтобы помочь вам выбрать:
- Оптимальная обработка поверхности для вашего применения
- Наиболее эффективные процедуры контроля качества
От функциональных и защитных покрытий до декоративной отделки — мы даем вам возможность довести каждую деталь до совершенства. Что бы для вас ни было приоритетом — долговечность, эстетика или производительность — мы предоставляем вам полный спектр возможностей для персонализации и достижения выдающихся результатов.
Почему отделка поверхности
Требуется для литья алюминия под давлением?
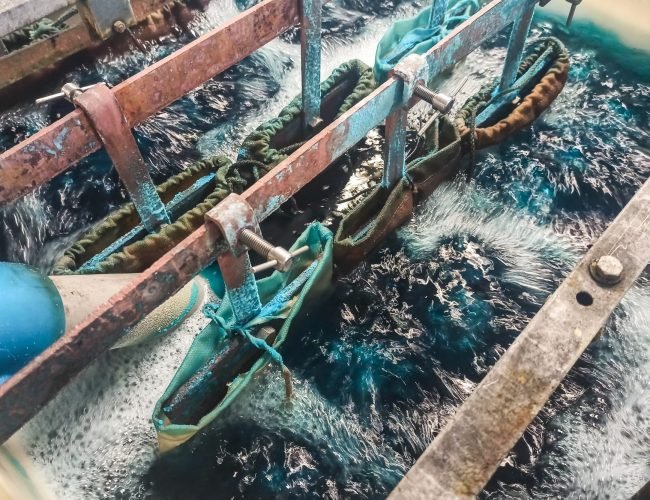
Обработка поверхности литых под давлением алюминиевых деталей необходима для устранения микродефектов (например, пор, усадки), возникающих в процессе литья, и повышения эксплуатационных характеристик. Основные преимущества включают:
-
Устранение дефектов Обработка (например, пассивация, дробеструйная обработка) герметизирует подповерхностную микропористость (плотный слой 0.1–0.3 мм), предотвращая начало окисления.
-
Коррозионная стойкость Анодирование или гальванопокрытие образует плотные оксидные пленки (например, Al₂O₃), повышающие устойчивость к солевому туману в 2–5 раз в суровых условиях.
-
Оптимизация адгезии покрытия Активация поверхности (например, фосфатирование, струйная очистка) повышает шероховатость и химическую активность, увеличивая адгезию покрытия на 30–50%.
-
Спроектированная производительность Твердое анодирование обеспечивает твердость >600HV; микродуговое оксидирование создает керамические покрытия, обеспечивающие износостойкость и электростойкость.
CASTMOLD – Точное литье под давлением
и решения для отделки поверхностей
Используя передовые технологии отделки, мы оптимизируем коррозионную стойкость, защиту от износа и эстетическое качество алюминиевых отливок в соответствии с вашими требованиями.
-
Комплексные решения по отделке поверхностей CASTMold предлагает широкий спектр вариантов отделки, включая внутреннюю очистку и дробеструйную обработку, а также специализированное партнерство в области жидкой покраски, порошкового покрытия, хроматного конверсионного покрытия, анодирования, химического никелирования, шелкографии, тампопечати и лазерной гравировки.
-
Строгий контроль качества От проверки сырья до тестирования готовой продукции мы осуществляем строгий контроль качества в нашей передовой лаборатории, чтобы гарантировать точность и надежность.
-
Гарантия соответствия ROHS и REACH Все наши литые детали с обработанной поверхностью соответствуют экологическим стандартам ROHS и REACH, гарантируя безопасность и соответствие нормативным требованиям для ваших применений.

Анодирование — высокопроизводительная обработка поверхности
Анодирование — это электрохимический процесс, в ходе которого поверхность алюминия покрывается прочным, устойчивым к коррозии слоем оксида алюминия. Погружая деталь в электролитический раствор и пропуская электрический ток, мы создаём полностью интегрированное покрытие, которое связывается с основой на молекулярном уровне, в отличие от краски, которая может отколоться или отслоиться. В результате получается твёрдое, износостойкое покрытие, повышающее как эксплуатационные характеристики, так и срок службы.
-
Повышенная коррозионная стойкость Образует плотный слой оксида алюминия (Al₂O₃), устойчивый к коррозии под воздействием кислот, щелочей и солевого тумана.
-
Повышенная износостойкость Твердость поверхности достигает 300–600HV, что продлевает срок службы деталей.
-
Настраиваемая эстетика Электролитическое окрашивание позволяет получать разнообразные цветовые и глянцевые покрытия.
-
Экологичная совместимость Данный процесс не содержит загрязнений тяжелыми металлами и совместим с последующими процессами нанесения покрытий или склеивания.
Порошковая окраска – электростатическое распыление
Сухой порошок (термопластичный или термореактивный полимер) наносится электростатическим способом на заземлённый металл, устраняя растворители и создавая более толстые и прочные покрытия. Положительно заряженный порошок прилипает к отрицательно заряженной поверхности, а затем отверждается при температуре около 200 °C — термореактивные полимеры сшиваются для повышения прочности, а термопласты расплавляются, образуя твёрдое покрытие.
-
Нулевые выбросы растворителей и экологичность Процесс без использования ЛОС соответствует стандартам ЕС RoHS, снижая производственные риски и загрязнение окружающей среды.
-
Более толстые покрытия без потеков и стекания Достигайте толщины 80–120 мкм за один этап с помощью электростатической адгезии, что исключает необходимость повторной обработки и ускоряет производство.
-
Высокая твердость (150-350HV) и коррозионная стойкость Твердость 150–350 HV и стойкость к солевому туману в течение 48 часов (ASTM B117) гарантируют долговременную надежность.
-
Широкая цветовая гамма и индивидуальные варианты отделки Более 200 цветов RAL, вариантов глянца/текстуры (например, металлик, морщинистый) отвечают разнообразным дизайнерским требованиям.


Химическое никелирование – процесс автокаталитического осаждения
Химическое никелирование (ЭН) — это химический процесс, при котором на металлические поверхности без использования электричества наносится никель-фосфорный сплав. В отличие от гальванопластики, ЭН основано на автокаталитической химической реакции, что обеспечивает равномерную толщину покрытия, даже на изделиях сложной формы, благодаря отсутствию колебаний электрического поля. Этот метод обеспечивает превосходную износостойкость и коррозионную стойкость, хотя и требует более длительного времени обработки.
-
Равномерная толщина покрытия Отсутствие зависимости от электрического тока обеспечивает равномерное осаждение никель-фосфорного сплава даже на поверхностях сложной геометрии.
-
Нет требований к электричеству Чисто химическая реакция (неэлектролитическая) устраняет помехи электрического поля, обеспечивая равномерное осаждение.
-
Настраиваемый состав сплава Регулируемые свойства (например, яркость, магнетизм, коррозионная стойкость) за счет контролируемого содержания фосфора (например, 5–9 % среднего фосфора)
-
Износостойкость и коррозионная стойкость Покрытия со средним содержанием фосфора обеспечивают умеренную коррозионную стойкость, а увеличенная толщина (например, ≥0.0002 дюйма) повышает износостойкость и долговечность.
E-Coating — высококачественное покрытие
Электроосаждение (E-coating) — это процесс финишной обработки поверхности, при котором предварительно обработанная токопроводящая подложка погружается в ванну на водной основе, содержащую эпоксидную смолу или краску. Под действием электрического поля частицы катионной смолы равномерно осаждаются на подложке посредством электрофоретической миграции, образуя плотную и стойкую плёнку. Этот метод обеспечивает исключительную коррозионную стойкость (идеально подходит для сред с повышенной влажностью), полное покрытие поверхностей сложной формы (например, узких полостей) и превосходную адгезию, устойчивую к воздействию солевого тумана и кислот.
-
Высокая экологичность При электроосаждении используются покрытия на водной основе с минимальными выбросами ЛОС, соответствующие стандартам экологичного производства.
-
Превосходное равномерное покрытие Электроприводное осаждение обеспечивает равномерное покрытие на поверхностях со сложной геометрией (например, полостях, кромках) без слепых зон.
-
Повышенная коррозионная стойкость Плотные органические слои изолируют металлические основания от коррозионных элементов (например, влаги, солевого тумана), обеспечивая долговременную защиту.
-
Совместимость с автоматизированным производством Идеально подходит для автоматизированных линий с высокой производительностью, высокой скоростью обработки, низкой стоимостью и стабильным качеством продукции.

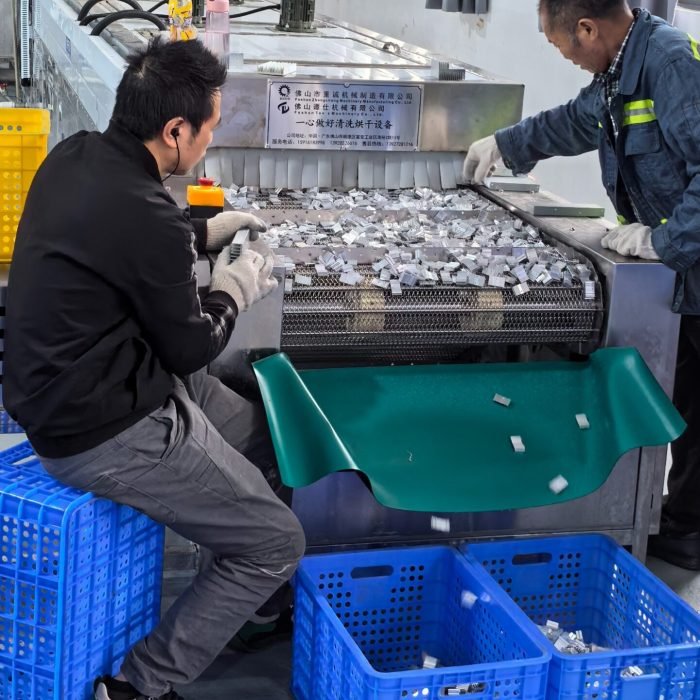
Процесс пассивации
Пассивация — это неэлектролитический химический процесс, в результате которого на поверхности алюминиевых сплавов образуется плотный оксидный слой, повышающий коррозионную стойкость и стойкость к окислению, сохраняя при этом первоначальный внешний вид и размерную стабильность. Процесс включает в себя обезжиривание, активацию, пассивацию и последующую обработку, подходящую для изделий сложной геометрии.
-
Экологичность и низкое потребление Использует не содержащие хрома или малотоксичные растворы, минимизируя воздействие на сточные воды и соблюдая требования RoHS.
-
Высокая эффективность и экономичность Работает при температуре окружающей среды (20–40 °C) с коротким временем цикла (3–10 мин), требуя минимального количества оборудования и энергии, идеально подходит для массового производства.
-
Равномерное покрытие Самоограничивающаяся реакция обеспечивает равномерный рост пленки на поверхностях сложной геометрии, включая внутренние полости.
-
Широкая совместимость Совместим с различными сплавами (например, ADC12, A380); пассивный слой (50-200 мг/м²) обеспечивает идеальную основу для последующих покрытий, таких как покраска или электрофорез.
Процесс гальваники
Гальваническое покрытие наносит металлические покрытия (например, никель, хром) на поверхности алюминиевого литья под давлением с помощью электролиза, улучшая коррозионную стойкость, проводимость и эстетичность, с предварительной обработкой (например, погружением в цинк) для улучшения адгезии.
-
Адаптивность процесса Специальная предварительная обработка (цинкование погружением/химическое никелирование) позволяет преодолеть реакционную способность алюминия и обеспечить надежную адгезию покрытия.
-
Многофункциональный Универсальные варианты металлов (медь, серебро, золото) позволяют настраивать свойства, такие как проводимость или экранирование от электромагнитных помех.
-
Улучшенная эстетика Зеркальная, матовая или состаренная отделка отвечает высоким эстетическим запросам в сфере предметов роскоши и электроники.
-
Экологичные решения Процессы без использования цианида минимизируют токсичные отходы, что соответствует директиве RoHS и экологическим стандартам.

Подтвержденный опыт в обработке поверхности литья под давлением
Компания CASTMOLD , обработав и поставив более 1,000 деталей, изготовленных методом литья под давлением, более чем 500 клиентам по всему миру, зарекомендовала себя как надежный партнер в области высококачественных решений для обработки поверхностей.
Наш опыт включает:
✔ Разнообразные отраслевые применения – Автомобильная, аэрокосмическая, электронная и промышленная промышленность
✔ Передовые технологии финишной обработки – анодирование, порошковая покраска, гальваническое покрытие, полировка и многое другое.
✔ Глобальная клиентура – обслуживаем производителей в Северной Америке, Европе и Азии
Мы гарантируем долговечность, эстетичность и соответствие отраслевым стандартам — станьте нашим партнером для получения надежной и высокопроизводительной обработки поверхностей.

Часто задаваемые вопросы (FAQ)
Литье под давлением — это процесс литья металла, при котором расплавленный металл под высоким давлением подается в многоразовую стальную форму⁶ . Форма, состоящая из двух закаленных штампов, работает аналогично литьевой форме, что позволяет производить в больших объемах детали малого и среднего размера с превосходной чистотой поверхности и размерной однородностью⁶ . Ключевые этапы включают плавление металла (обычно сплавов алюминия, цинка или магния⁶⁴ ) , впрыскивание его в штамп под высоким давлением и охлаждение для формирования конечной детали⁶.
Этот процесс широко используется в автомобилестроении для производства легких и сложных компонентов, таких как блоки двигателей и несущие рамы 4 1. Например, Tesla использует гигалитографические машины мощностью 6,000 тонн для изготовления деталей передней и задней части днища 1 , а AITO M9 использует пресс мощностью 9,000 тонн для задних секций 1. Преимуществами являются экономичность (за счет многоразовых штампов), быстрые производственные циклы и высокая структурная целостность 4 6.
1. Толщина стенки
Поддерживайте однородность (2.5–4 мм для алюминиевых сплавов), избегайте толстых секций (>6 мм) для предотвращения газовой пористости; используйте ребра/косынки вместо локального утолщения и обеспечивайте постепенные переходы для снижения напряжения.
2. Угол наклона
Минимум 0.25°–1.5° (1°–3° для глубоких полостей или текстурированных поверхностей); совместите направление вытяжки с отверстием формы, чтобы избежать подрезов.
3. Филе
Внутренние радиусы ≥0.5 мм (рекомендуется: 1/2 от полной толщины стенки) для повышения прочности и заполнения; закругленные внешние края для облегчения обслуживания формы.
4. Система литников
Размещайте затворы вблизи толстых секций для обеспечения ламинарного потока и минимизации попадания воздуха; конические направляющие и небольшие затворы требуют высокого давления, но упрощают обрезку.
5. Вентиляция
Добавьте вентиляционные прорези глубиной 0.1–0.15 мм вдоль линии разъема; в критических компонентах используются вакуумные системы с двойными вентиляционными отверстиями для уменьшения пористости.
6. Геометрическое упрощение
Устраните поднутрения, оптимизируйте линии разъема для минимизации сложности и примите меры симметрии для уменьшения тепловой деформации и повышения стабильности формы.
Допуски при литье под давлением варьируются в зависимости от процесса и размеров детали. При литье под давлением допуск на плоскостность обычно составляет 0.2 мм для размеров до 75 мм , с дополнительными 0.075 мм на каждые 25 мм увеличения размера⁴ . Эти значения отражают стандартные производственные методы, оптимизированные для экономической эффективности. Более высокая точность может потребовать специализированных процессов или дополнительной механической обработки после литья. Например, шероховатость поверхности при литье под высоким давлением может достигать Ra 1.6–6.3 мкм в оптимальных условиях¹ , хотя допуски на размеры по-прежнему в основном определяются размером отливки и характеристиками потока материала. Конструкторам следует указывать более жесткие допуски только там, где это функционально необходимо, поскольку их достижение часто увеличивает сложность производства.
Наша команда проектировщиков использует специализированное программное обеспечение для разработки продукции и анализа литья, гарантируя соответствие проектов производственным требованиям. Благодаря предпроизводственному моделированию мы оптимизируем процессы, сокращая количество пробных запусков и повышая выход готовой продукции.
Мы хорошо разбираемся в процессах PPAP и можем подготовить полную документацию по утверждению производственной детали, проводя клиентов через процедуры проверки.
Наша сертифицированная по стандарту ISO 9001:2015 система менеджмента качества обеспечивает полный контроль процесса от сырья до готовой продукции, включая проверку первой партии товара, контроль в процессе производства и окончательную проверку.
Мы реализуем ежегодные планы по улучшению, регулярно оптимизируем процессы и повышаем эффективность на основе отзывов клиентов и анализа производственных данных.
Мы предлагаем гибкие сроки выполнения заказов от 2 до 10 недель , которые подбираются в зависимости от сложности проекта и требований заказчика. Благодаря параллельному подтверждению проекта и модульным производственным решениям, стандартные проекты могут быть реализованы всего за 2 недели , а сложные проекты — максимум за 10 недель.