

Тонкие пленки – обычно толщиной менее 1 мкм – являются основой современной электроники, оптики и передовых технологий обработки поверхностей. По сравнению с объемными материалами, тонкие пленки позволяют настраивать определенные электрические, оптические, магнитные и защитные свойства, что делает их незаменимыми для полупроводников, датчиков, оптических фильтров, энергетических устройств и защитных покрытий.
Среди множества методов осаждения сегодня в производстве высококачественных тонких пленок доминируют три технологии:
- PVD – Физическое осаждение из паровой фазы
- CVD – химическое осаждение из паровой фазы
- ALD – атомно-слоевое осаждение
В этой статье подробно рассматривается принцип работы каждого процесса, его основные отличия (электронно-лучевое испарение, магнетронное распыление, PECVD, PE-ALD), а также преимущества и недостатки, которые следует учитывать при выборе между PVD, CVD и ALD для реального применения.
- 1. Осаждение тонких пленок в двух словах
- 2. PVD, CVD и ALD: краткий обзор
- 3. Физическое осаждение из паровой фазы (PVD)
- 4. Химическое осаждение из паровой фазы (CVD)
- 5. Осаждение атомных слоев (ALD)
- 6. Выбор между PVD, CVD и ALD
- 7. От тонких пленок к реальным компонентам: почему это важно
- 8. Заключение
- Услуги по обработке поверхностей с сертифицированным качеством и экологическим менеджментом.
- Услуги литья алюминия под давлением
1. Осаждение тонких пленок в двух словах
Тонкая пленка представляет собой сплошной слой толщиной от нескольких нанометров до примерно 1 мкм, нанесенный на подложку. Свойства пленки сильно зависят от:
- состав и микроструктура
- толщина и однородность
- взаимодействие с подложкой
Технология осаждения оказывает непосредственное влияние на производительность и надежность устройств.
Современные тонкие пленки используются в:
- Магнитное хранение информации
- Микроэлектроника и интегральные схемы
- Оптические покрытия и фильтры
- Катализаторы и энергетические устройства (например, топливные элементы, солнечные батареи)
- Технологии отображения и датчиков
Для создания таких пленок мы в основном используем методы осаждения из газовой фазы – PVD, CVD и ALD, – которые все используют прекурсоры из паровой фазы, но различаются способом получения материала и способом его роста на поверхности.
2. PVD, CVD и ALD: краткий обзор
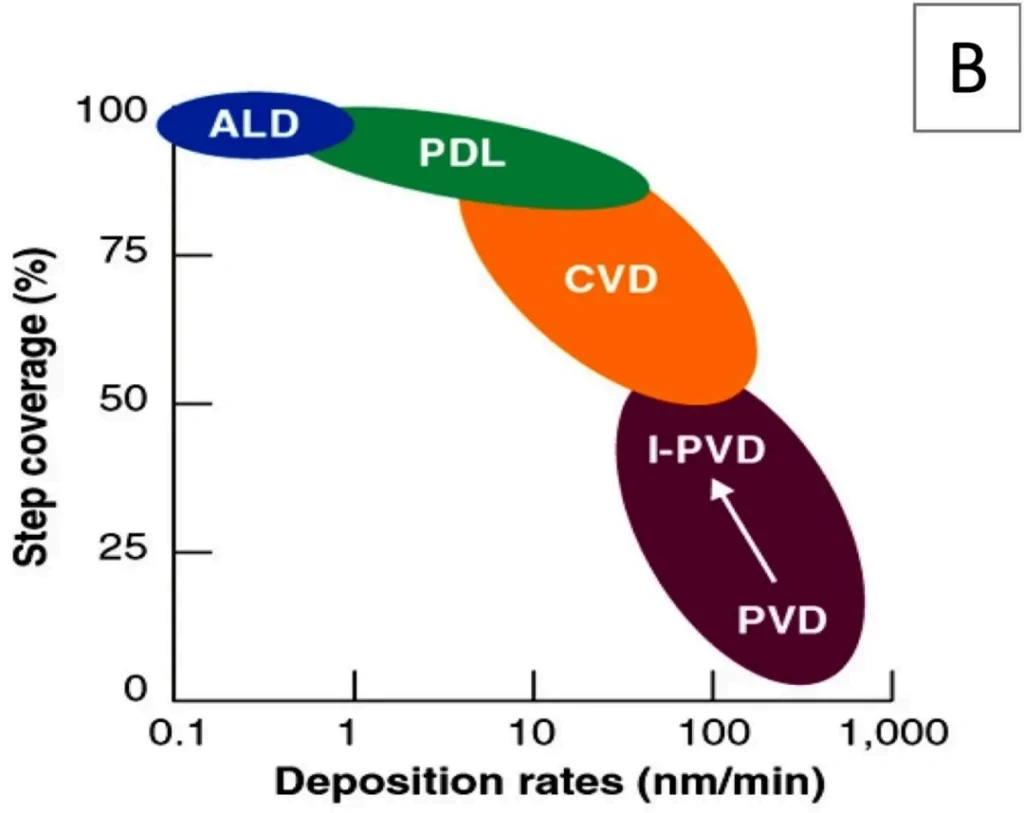
Полезный способ сравнения PVD, CVD и ALD — это сравнение степени покрытия ступеней со скоростью осаждения :
- PVD предложения высокая скорость осаждения но с относительно низким уровнем покрытия ступенями в глубоких траншеях или конструкциях с высоким соотношением сторон.
- CVD дает средние скорости осаждения и лучшая конформностьособенно в оптимизированных процессах.
- АЛД обеспечивает практически идеальное покрытие ступеней и контроль толщиныно ценой очень низкая скорость осаждения.
Другими словами:
- Нужна скорость на относительно простых поверхностях? → PVD.
- Нужны высококачественные, плотные пленки с приемлемой производительностью? → CVD / PECVD.
- Необходим контроль на атомном уровне в сверхсложных 3D-структурах? → ALD / PE-ALD.
В следующих разделах каждый метод рассматривается более подробно.
3. Физическое осаждение из паровой фазы (PVD)
3.1 Принцип и этапы процесса
Метод физического осаждения из паровой фазы (PDA) выполняется в вакууме. Твердый или жидкий исходный материал физически преобразуется в пар (атомы, молекулы или ионы), транспортируется через газ низкого давления, а затем конденсируется на подложке, образуя тонкую пленку.
Типичный процесс PVD состоит из трех основных этапов:
- Генерация пара – испарение / распыление
- К источнику подводится энергия, в результате чего атомы высвобождаются в газовую фазу.
- Транспорт
- Пар перемещается в вакууме (иногда с помощью плазмы) к подложке.
- Осаждение и рост пленки
- Атомы или ионы конденсируются и образуют зародыши на поверхности, а затем вырастают в сплошную пленку.
К основным промышленным методам PVD относятся испарение (включая электронно-лучевое испарение) и магнетронное распыление (часто магнетронное распыление).
3.2 Испарение электронным пучком (Э-пучное испарение)
При электронно-лучевом испарении сфокусированный высокоэнергетический электронный пучок, генерируемый электронной пушкой, бомбардирует исходный материал в тигле. Интенсивный локальный нагрев приводит к плавлению и последующему испарению материала; пар перемещается к подложке и конденсируется на ней.
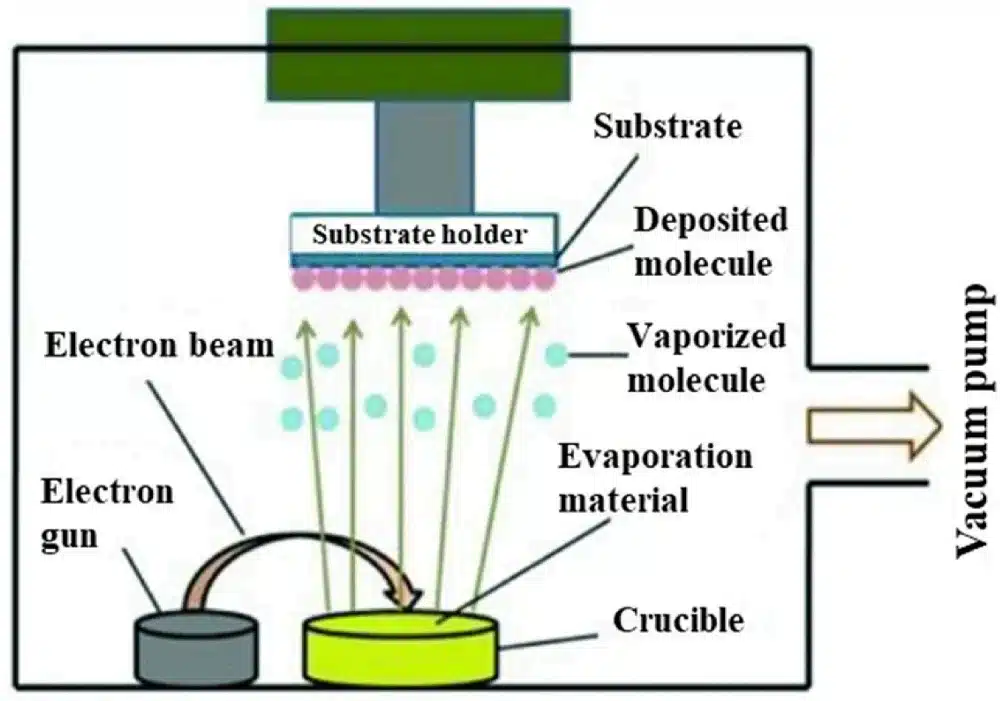
Ключевые характеристики:
- Очень высокая чистота пленки (минимальное загрязнение).
- Подходит для металлы, оксиды металлов, полупроводники и органические молекулы.
- Точное регулирование скорости испарения с помощью мощности луча.
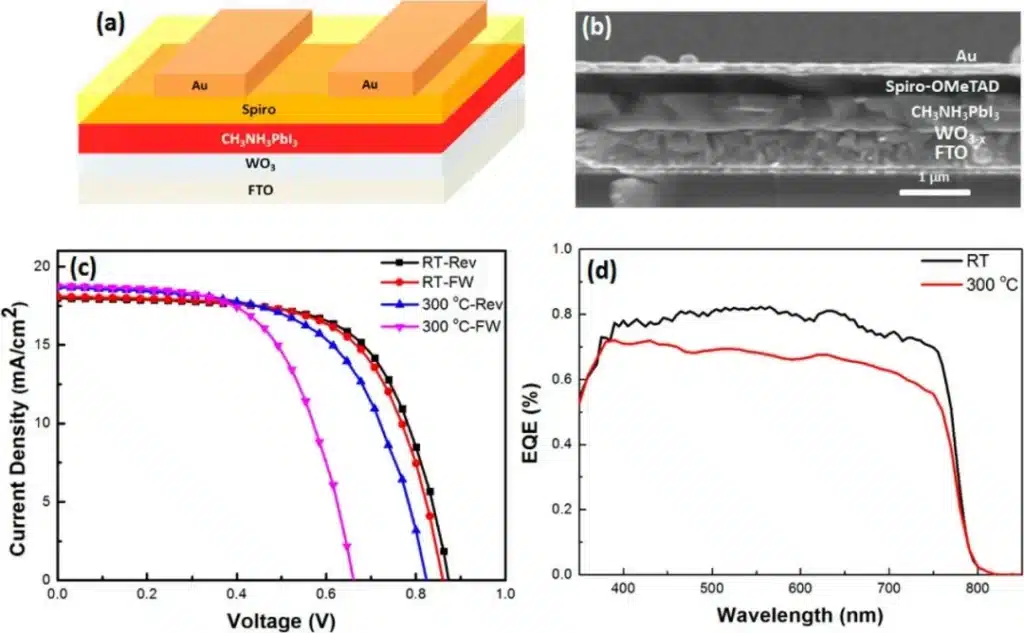
Пример: тонкие пленки WO₃₋ₓ, осажденные на стекло FTO методом электронно-лучевого испарения, демонстрируют улучшенную электропроводность и эффективность фотопреобразования по мере увеличения концентрации кислородных вакансий, что подчеркивает, как условия осаждения регулируют функциональные свойства.
3.3 Магнетронное распыление и магнетронное распыление
При распылении плазма (обычно аргон) инициируется вблизи мишени (исходного материала). Положительные ионы из плазмы ускоряются в направлении отрицательно заряженной мишени, физически выбивая атомы с ее поверхности. Затем эти атомы конденсируются на подложке.

Важные моменты:
- Ионная бомбардировка также генерирует вторичные электроны которые помогают поддерживать плазму.
- Метод распыления подходит для проводящие и изолирующие мишени (с использованием ВЧ-распыления).
- Магнетронное напыление Создает магнитные поля за мишенью для захвата электронов вблизи поверхности, повышая эффективность ионизации и значительно увеличивая скорость осаждения.
Пример: ВЧ магнетронное распыление пленок CZTS (Cu₂ZnSnS₄) на натриево-кальциевом стекле с последующим отжигом при 350–550 °C позволяет получить поглощающие слои в форме кестерита для тонкопленочных солнечных элементов. Оптимизация степени покрытия медью (например, 0.71) значительно улучшает оптические свойства.

3.4 Преимущества и ограничения PVD
Преимущества
- Контроль на атомном уровне над состав пленки, фаза и толщина.
- Высокая чистота пленки и хорошая адгезия.
- Широкая совместимость с различными материалами: металлы, сплавы, оксиды, нитриды, многослойные структуры.
Ограничения
- Требует высокий вакуум и часто повышенная температура, что приводит к увеличению затрат на оборудование и эксплуатацию.
- Покрытие ступенек относительно низкое на очень сложных 3D-структурах.
- Скорость нанесения покрытия, хотя и высока на локальных участках, может быть ограничена на очень больших производственных площадях.
4. Химическое осаждение из паровой фазы (CVD)
4.1 Почему сердечно-сосудистые заболевания?
Метод химического осаждения из паровой фазы преобразует газообразные прекурсоры в твердую пленку посредством химических реакций на нагретой поверхности подложки . Он широко используется, поскольку позволяет получать плотные, высококачественные пленки с производительностью и себестоимостью, соответствующими промышленным стандартам.
Эффективность химического осаждения из газовой фазы (CVD) в значительной степени зависит от:
- химия прекурсоров и летучесть
- Реакции в газовой фазе и диффузия
- Параметры процесса, такие как температура, давление, поток газа, вязкость и pH (для вариантов на основе растворов).
4.2 Типичные этапы процесса CVD
Несмотря на множество вариаций, большинство процессов сердечно-сосудистых заболеваний протекают в одной и той же базовой последовательности:
- Доставка прекурсора
- Реакционноспособные газы вводятся в реактор и транспортируются к пограничному слою над подложкой.
- Адсорбция и поверхностная реакция
- Предшественники (и любые газообразные промежуточные соединения) диффундируют через пограничный слой, адсорбируются на нагретой подложке и вступают в гетерогенные реакции (нуклеация, рост, коалесценция).
- Рост пленки и удаление побочных продуктов
- Образуется сплошная пленка, в то время как газообразные побочные продукты и любые непрореагировавшие вещества десорбируются с поверхности и откачиваются.

При достаточно высокой температуре или подаче дополнительной энергии (например, плазмы) газофазные реакции приобретают существенное значение. Для каталитических субстратов преобладают реакции, катализируемые поверхностью (например, рост графена на металлах).
4.3 Плазмоусиленное цереброваскулярное заболевание (PECVD)
В процессе PECVD источник ВЧ-излучения возбуждает плазму между электродами. Реакционноспособные частицы, образующиеся в плазме, обеспечивают формирование пленки при гораздо более низких температурах подложки (обычно 250–350 °C , вместо 600–800 °C в традиционном термическом CVD).
Типичные особенности:
- Подходит для термочувствительные субстраты и ранее обработанные устройства.
- Широко используется для внесения отложений. SiO₂, Si₃N₄, барьерные слои, пассивирующие слои и т.д.
- Гибкость технологического процесса обеспечивается за счет регулирования мощности радиочастотного излучения, давления и состава газа.

4.4 Преимущества и ограничения сердечно-сосудистых заболеваний
Преимущества
- Высокие темпы осаждения и отличное качество пленки.
- Хорошая конформность/покрытие ступенек, особенно в оптимизированных процессах низкого давления или PECVD.
- Масштабируемость и воспроизводимость для крупномасштабного производства.
Ограничения
- Высокие температуры процесса Во многих вариантах CVD это может повредить чувствительные к теплу субстраты.
- Покрытие труднодоступных или полностью скрытых поверхностей.
- Размер и геометрия реактора могут ограничивать масштабируемость для некоторых архитектур.
5. Осаждение атомных слоев (ALD)
5.1 Основная концепция: Самоограничивающиеся поверхностные реакции
Осаждение атомных слоев можно рассматривать как частный случай химического осаждения из газовой фазы (CVD), где химический состав поверхности самоограничивается . Прекурсоры вводятся в реактор последовательно , разделяясь продувкой инертным газом, поэтому они никогда не перекрываются в газовой фазе. Это приводит к:
- за цикл добавляется один или менее одного монослоя
- контроль толщины на атомном уровне
- выдающийся конформность в структурах со сверхвысоким соотношением сторон
5.2 Четырехэтапный цикл ALD
Типичный цикл ALD состоит из четырех этапов:
- Воздействие предшественника А (хемосорбция)
- Субстрат подвергается воздействию прекурсора А (Реагент 1). Он реагирует с функциональными группами поверхности до тех пор, пока Все реактивные центры израсходованы.с выделением летучих побочных продуктов.
- Очистка 1
- Инертный газ удаляет из реактора избыток прекурсора А и побочные продукты.
- Воздействие прекурсора B (поверхностная реакция)
- Вводится сореагент B, который реагирует с хемосорбированным слоем A самонасыщающимся образом, завершая формирование одного «атомного слоя» целевого материала и восстанавливая новые поверхностные группы.
- Очистка 2
- Инертный газ удаляет избыток бора и побочные продукты, подготавливая поверхность к следующему циклу.
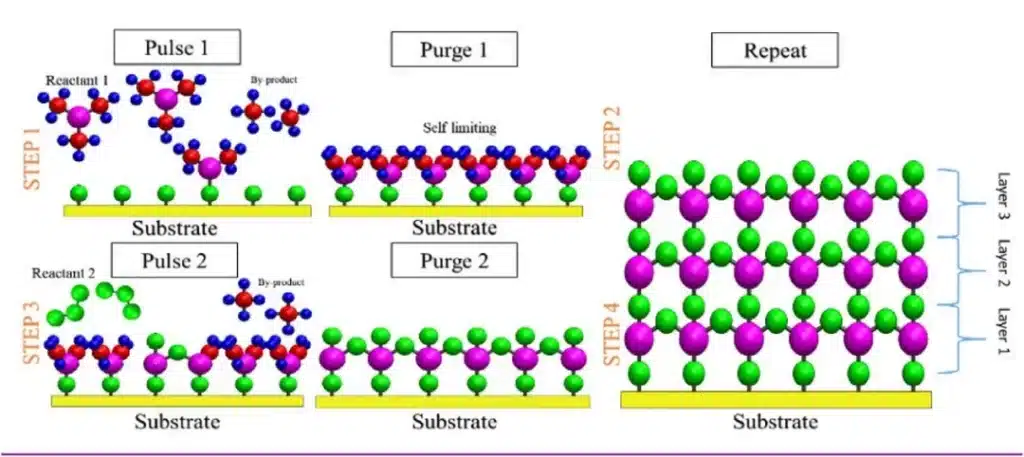
Повторяя этот цикл сотни или тысячи раз, метод ALD позволяет создавать пленки с точной толщиной и составом , даже глубоко внутри трехмерных наноструктур.
5.3 Термическая ALD против плазменно-усиленной ALD (PE-ALD)
Процессы ALD обычно подразделяются на следующие категории:
- Термическое ALD (T-ALD) – основана исключительно на термически активированных поверхностных реакциях (типичная температура 150–350 °C).
- Плазменно-усиленная АЛД (PE-ALD) – использует плазму для генерации высокореактивных частиц, что позволяет:
- более низкие температуры осаждения
- Доступ к материалам, труднодоступным для T-ALD
- В некоторых случаях наблюдается улучшение плотности или свойств пленки.
- одинаковая толщина для обоих методов;
- Четко выраженное самоограничивающее поведение в районе 200 °C;
- более высокий рост за цикл (GPC) для PE-ALD (0.56 Å против 0.38 Å при 200 °C), что объясняется усиленной адсорбцией Nb в плазменном процессе.

5.4 Преимущества и ограничения АЛД
Преимущества
- Удивительный единообразие и соответствиедаже в глубоких траншеях и пористых структурах.
- Контроль на атомном уровне толщина и стехиометрия.
- Может работать при относительно низкие температурыособенно при PE-ALD.
- Самоограничивающиеся реакции обеспечивают превосходную воспроизводимость и качество пленки.
Ограничения
- Очень низкие темпы осаждения (Å за цикл), поэтому на создание толстых пленок уходит много времени.
- Зачастую прекурсоры являются сложными и дорогостоящими; лиганды могут быть потрачены впустую.
- Технологические рецептуры более сложны и требуют более точного соблюдения.
6. Выбор между PVD, CVD и ALD
При выборе метода нанесения покрытия — PVD, CVD или ALD — для конкретного проекта следует учитывать следующие факторы:
6.1 Геометрия и покрытие ступенек
- Простая или умеренно сложная геометрия → PVD или CVD.
- Траншеи с высоким соотношением сторон, глубокие сквозные отверстия, пористые структуры → ALD (или CVD, если конформность достаточна).
6.2 Требования к фильму
- Очень плотные эпитаксиальные или монокристаллические слои → CVD (например, Si, SiC, GaN).
- Твердые, износостойкие или декоративные покрытия → PVD-покрытия (например, TiN, CrN, DLC).
- Сверхтонкие барьеры, затворные диэлектрики, сверхконформная пассивация → ALD / PE-ALD.
6.3 Температурный баланс
- Субстраты, которые толерантны 600-800 ° C → Возможно термическое химическое осаждение из газовой фазы.
- Устройства, которые должны оставаться ниже 250-350 ° C → PECVD, PE-ALD или некоторые процессы PVD.
6.4 Пропускная способность и стоимость
- Максимальная производительность / минимальная стоимость за единицу толщины → CVD, множество систем PVD.
- Максимальная точность, но минимальная пропускная способность → ALD.
7. От тонких пленок к реальным компонентам: почему это важно
Для инженеров, работающих с металлическими компонентами, пресс-формами и деталями, полученными методом литья под давлением , осаждение тонких пленок – это не просто теоретическое занятие:
- ПВД-покрытия Такие материалы, как TiN, CrN, TiAlN или DLC, широко используются для улучшения характеристик. износостойкость, коррозионная стойкость и фрикционные свойства в области инструментов и прецизионных деталей.
- Слои, полученные методами CVD и PECVD. обеспечивать электроизоляция, барьерные слои и пассивация в силовых устройствах, датчиках и сложных узлах.
- Защитные пленки ALD Они все чаще используются в современных системах упаковки и электронике высокой плотности, где утечки тока и надежность имеют решающее значение.
Понимание основ PVD, CVD и ALD поможет вам:
- Общайтесь с поставщиками покрытий, используя правильную техническую терминологию;
- Выберите реалистичные характеристики покрытия (толщина, шероховатость, температурные пределы);
- Оценить компромисс между стоимостью, производительностью и сроками выполнения.
8. Заключение
PVD, CVD и ALD — это не конкурирующие модные термины, а взаимодополняющие инструменты в арсенале технологии получения тонких пленок:
- PVD Превосходно подходит для нанесения высокочистых покрытий с высокой скоростью осаждения на относительно простые поверхности.
- CVD / PECVD Обеспечивает баланс между производительностью и качеством, позволяя получать плотные пленки с хорошей конформностью.
- АЛД / ПЕ-АЛД Это предпочтительный метод, когда требуется контроль на атомном уровне и идеальное покрытие сложных трехмерных структур.
Понимание сильных и слабых сторон методов PVD, CVD и ALD позволит вам лучше подобрать каждый метод осаждения в соответствии с геометрическими, материальными и эксплуатационными требованиями вашего будущего устройства или компонента.
Услуги по обработке поверхности с сертифицированным качеством и системой экологического менеджмента.
Помимо технологий нанесения тонких пленок, таких как PVD, CVD и ALD, наша команда также предоставляет комплексные услуги по обработке поверхностей металлических и прецизионных компонентов. От очистки, полировки и пескоструйной обработки до защитных и декоративных покрытий — каждый процесс контролируется для повышения долговечности, коррозионной стойкости и функциональных характеристик.
Наши производственные мощности сертифицированы по стандартам ISO 9001:2015 (управление качеством) и ISO 14001 (управление окружающей средой). Это гарантирует стабильный контроль производственных процессов, полную прослеживаемость и экологически ответственное производство на всех этапах обработки поверхностей, благодаря чему ваши детали будут иметь стабильный внешний вид и эксплуатационные характеристики, соответствующие мировым нормативным требованиям.
Услуги литья алюминия под давлением
Узнайте больше о наших услугах по литью алюминия под высоким давлением в Китае.






