
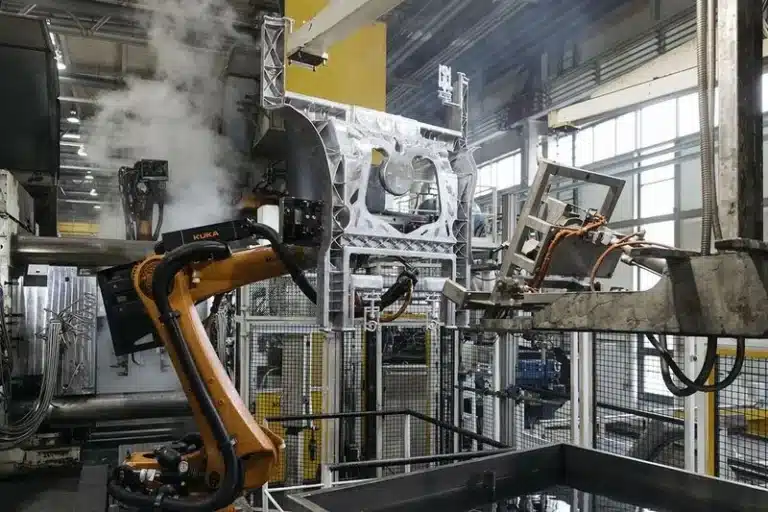
В литье под высоким давлением (HPDC) часто говорят, что параметры впрыска и контроль температуры являются основой качества отливки. Но между расплавленным металлом и поверхностью формы существует еще один критически важный «связующий элемент» — разделительный состав для литья под давлением и способ его распыления на форму.
Распыление – это не просто принцип «чем больше, тем лучше». Точный контроль распыления разделительного агента для литья под давлением имеет важное значение, особенно для сложных конструкционных деталей и крупных цельнолитых изделий:
- Слишком мало разбрызгивание → затрудненное извлечение из формы, риск пайки, заедания и поломки выталкивающих штифтов.
- Слишком много распыление → остаточная влажность, нестабильная температура пресс-формы, следы течи, холодные затворы и даже ухудшение механических свойств.
В этой статье объясняется, почему контроль распыления настолько чувствителен, как эффект Лейденфроста незаметно нарушает процесс и как различные технологии распыления — от традиционного медного трубного распыления до электростатического распыления — влияют на температуру пресс-формы, качество деталей и срок службы пресс-формы.
- 1. Скрытый враг: эффект Лейденфроста при распылении разделительного состава для литья под давлением
- 2. Три способа распыления: традиционный, микро и электростатический
- 3. Как стратегия распыления влияет на температуру штампа
- 4. Практические контрмеры: как победить эффект Лейденфроста
- 5. Вывод: опрыскивание — это система, а не простой шаг.
- 6. От проектирования до поставки: как Cast Mold реализует контроль распыления на практике
- Услуги литья алюминия под давлением
1. Скрытый враг: эффект Лейденфроста при распылении разделительного состава для литья под давлением
В цехе распространено такое предположение: «Чем выше температура пресс-формы, тем быстрее испаряется вода, а значит, разделительная смазка для литья под давлением работает лучше».
Эксперименты показывают обратное.
1.1 Что такое эффект Лейденфроста?
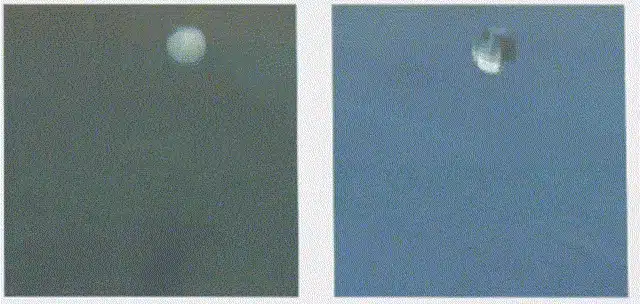
Когда капля воды падает на поверхность , температура которой значительно выше точки кипения , жидкость, соприкоснувшаяся с поверхностью, мгновенно превращается в пар и образует тонкий слой пара . Эта «паровая подушка» отделяет оставшуюся жидкость от поверхности, предотвращая дальнейшую передачу тепла.
Визуальный эффект хорошо знаком: капля не испаряется быстро, а скользит и танцует по горячей поверхности, как маленькая катящаяся бусинка, вместо того чтобы испариться. Это называется эффектом Лейденфроста.
1.2 Почему это важно для разделительного состава для литья под давлением
В литьевой ячейке та же физика проявляется при распылении разделительного состава:
- Если же линия индикатора температура штампа слишком высокая
- Или угол распыления и покрытие неверны
Разделительный состав на водной основе для литья под давлением ведет себя точно так же, как эти капли. Вместо того чтобы растекаться и образовывать сплошную пленку, капли жидкости скользят по поверхности, не смачивая полость, и падают прямо в углубление под станком.

Последствия:
- Плохой или неполный образование разделительной пленки на полости
- Большое количество разделительный агент потрачен впустую
- Избыток сточные воды который дорого лечить
- Локальные горячие точки, нестабильная температура и проблемы с качеством
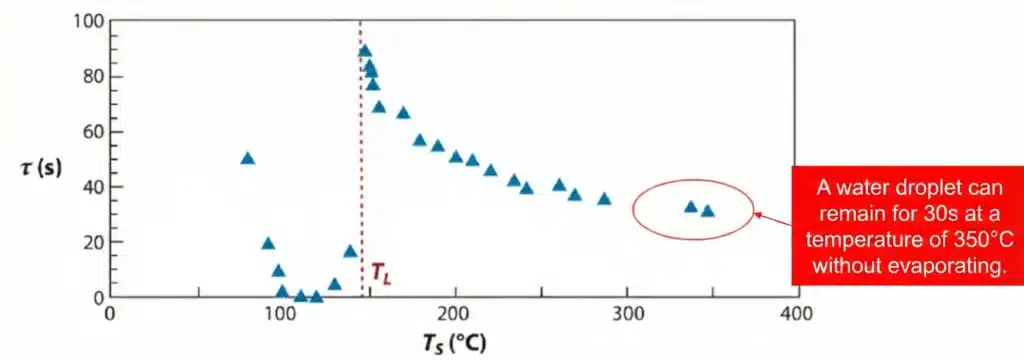
1.3 Экспериментальные результаты: время испарения в зависимости от температуры
Эксперименты с каплями воды на нагретой поверхности показывают нелинейную зависимость между температурой и временем испарения:
- Около 100 ° C: вода испаряется быстрый.
- Около 150 ° C: время испарения составляет самый длинный, рядом с 90 с на каплю — здесь эффект Лейденфроста проявляется сильнее всего.
- Даже на 350 ° C, капля может выжить в течение около 30 с.
В реальных условиях литья под давлением температура поверхности полости обычно значительно превышает 150 °C , что делает эффект Лейденфроста практически неизбежным. Он становится невидимым барьером между разделительным составом для литья под давлением и поверхностью формы, снижая эффективность образования пленки и делая контроль распыления гораздо более важным.
2. Три способа распыления: традиционный, микро и электростатический
На современных заводах по литью под давлением используются в основном три типа систем распыления разделительных смазок для литья под давлением. Каждая из них имеет свой механизм, преимущества и области применения.
2.1 Традиционное напыление на медные трубы
Это самый ранний и наиболее распространенный метод.
Основные возможности:
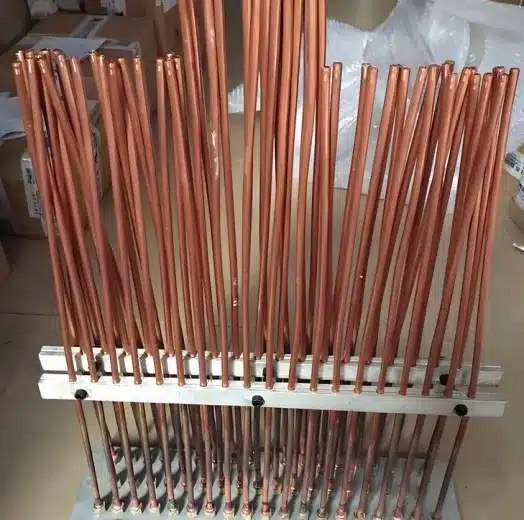
- Использует простые медные трубы в качестве распылительных головок
- Большой объем распыленияочень разбавленный разделительный агент (тип. с 1:100 до 1:200 соотношение воды)
- Основная функция - это охлаждение пресс-формы для уменьшения адгезии
На практике многие заводы даже используют этот метод «затопления большим количеством воды» в качестве замены охлаждающих каналов . В результате:
- Температура поверхности штампа страдает сильные колебания каждый цикл
- Циклы термического стресса становятся серьезными → термическая усталость и более короткий срок службы
- Качество литья нестабильное
Поэтому традиционное напыление медных труб часто используется только на пресс-формах с более низкими требованиями к качеству.
2.2 Микрораспыление
Микрораспыление усовершенствует традиционную идею за счет более контролируемых форсунок.
Типичная конфигурация:
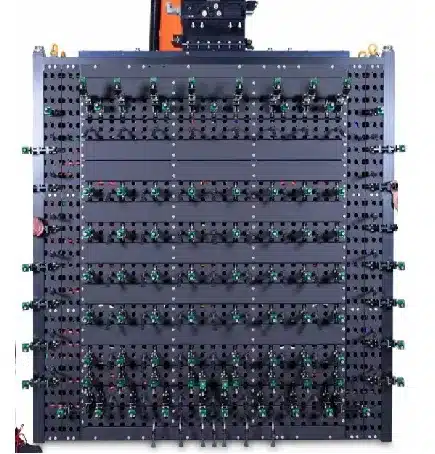
- Микросопла с отверстием 0.5 – 0.8 мм
- В сочетании с несколькими большие сопла (2–4 мм) для особых горячих зон, таких как области печенья, литников или литников
Характеристики процесса:
- Количество распыляемого средства значительно ниже чем распыление медных труб
- Разделительный агент для литья под давлением более концентрированный (часто до 1:10 разбавление или меньше)
- Мелкие капли улучшают распыление и образование пленки на полости
- Большие сопла обеспечивают целенаправленное охлаждение в регионах с высокими температурами
Этот метод снижает воздействие температуры штампа, что делает его подходящим для автомобильных конструкционных деталей и других высококачественных отливок, где важны как характеристики извлечения, так и температурная стабильность.
2.3 Электростатическое напыление: подход нового поколения
Электростатическое напыление — это более новая технология, использующая электростатическое притяжение для более эффективного нанесения разделительного состава для литья под давлением.
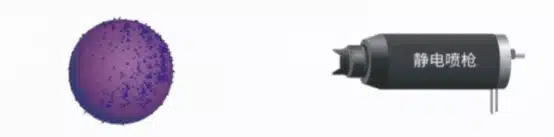
Вот как это работает:
- Капли разделительного агента получают отрицательный заряд.
- Поверхность штампа получает положительный заряд.
- Под действием электрического поля капли привлекаются и равномерно депонируются на полость.
Благодаря использованию чистого концентрата разделительного агента (без разбавления водой), электростатическое распыление практически исключает проблему Лейденфроста и предлагает ряд важных преимуществ:
- Экономия материалов и окружающей среды
- Использует почти только чистый разделительный агент, без добавления воды
- Общее потребление может быть традиционного распыления
- Огромное сокращение стоимость сырья и очистки сточных вод
- Высокоравномерное образование пленки
- Электростатический эффект «самовосстановления»: капли преимущественно прикрепляются к непокрытые и более тонкопленочные области
- Особенно эффективно для глубокие полости, ребра и интегрированные структурные детали где обычное распыление не может обеспечить равномерное распыление
- Результаты лучше производительность релиза и защита поверхности
- Уменьшение дефектов и улучшение качества поверхности
- Нет воды → нет эффекта Лейденфроста
- Снижение риска следы течи, холодные затворы, пористость, связанная с влагой и паром
- Идеально подходит для литья с очень высокие требования к косметическим или механическим свойствам
3. Как стратегия распыления влияет на температуру штампа
Разделительный состав для литья под давлением — это не только смазывающее и разделительное средство, но и мощный теплообменник . Различные системы распыления отводят тепло с очень разной скоростью.
3.1 Интенсивность охлаждения различными методами
Чем больше воды в спрее и чем больше объем распыления, тем сильнее охлаждающий эффект:
- С равномерное время распыления и аналогичное расположение сопел, интенсивность охлаждения приблизительно составляет:
- Традиционное распыление медных труб – сильнейшее охлаждение
- Микрораспыление – умеренное охлаждение
- Электростатическое распыление – самое слабое прямое охлаждение (почти нет воды)
Для наглядности инженеры-технологи могут задавать различные коэффициенты теплопередачи для каждого метода в программном обеспечении для моделирования. Например:
- Напыление на медные трубы: ~3,500 Вт/м²·К
- Микрораспыление: ~2,000 Вт/м²·К
- Электростатическое напыление: ~500 Вт/м²·К
| Метод распыления | Верхняя форма (°C) | Средняя форма (°C) | Нижняя форма (°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| Традиционная медная труба | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| Микрораспыление | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| Электростатическое распыление | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
Моделирование показывает, что после распыления и закрытия матрицы температура пресс-формы на подвижной половине значительно различается в зависимости от метода. Разница температур между самым сильным охлаждением (медная трубка) и самым слабым (электростатическое) может достигать около 74.5 °C в некоторых точках измерения.
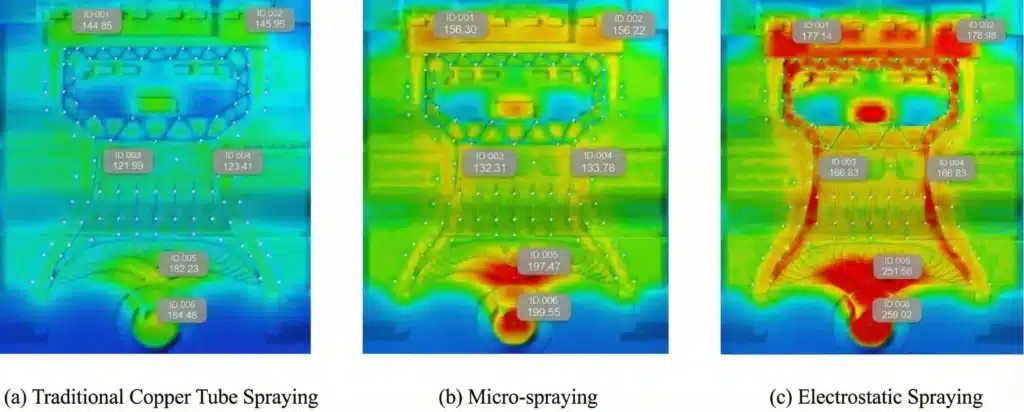
Еда на вынос:
При настройке моделирования процесса и интерпретации результатов крайне важно сопоставить параметры распыления с реальным методом производстваВ противном случае моделирование станет всего лишь цифрой, полученной с компьютера, имеющей ограниченную ценность для реального литья под давлением.
4. Практические контрмеры: как победить эффект Лейденфроста
Столкнувшись с негативным влиянием эффекта Лейденфроста на эксплуатационные характеристики разделительных смазок для литья под давлением, в отрасли в основном используются два подхода.
4.1 Оптимизация параметров традиционного опрыскивания
Если на предприятии все еще используется традиционное распыление на водной основе, можно оптимизировать несколько параметров, чтобы уменьшить влияние парового слоя:
- Умеренно увеличьте давление воздуха при распылении
- Более высокое давление усиливает ударная сила капель
- Помогает разрушить слой пара на передней кромке, чтобы капли могли фактически коснуться поверхности головки.
- Избегайте чрезмерного давления
- Слишком большое давление (значительно выше ~6 бар) Можно смойте уже образовавшуюся разделительную пленку
- Это приводит к ухудшению процесса распалубки и повышению риска спаивания, что полностью противоположно тому, чего мы хотим.
Цель состоит в достижении сбалансированной конфигурации , при которой капли могут проникать сквозь паровой слой, не разрушая защитную пленку.
4.2 Переход на электростатическое напыление
С точки зрения технологического процесса, электростатическое распыление в настоящее время является наиболее эффективным решением для предотвращения эффекта Лейденфроста:
- Пользы чистый разделительный агент (без воды), поэтому есть нет задержки испарения
- Капельки мгновенно прикрепляется и образует пленку, даже при температурах около 250 ° C
- Значительно улучшает производительность релиза в глубокие ребра, карманы и труднодоступные для распыления области
- Уменьшает прилипание, пайка и локальный перегрев, улучшая как производительность, так и срок службы пресс-формы
Для заводов по литью под давлением, специализирующихся на производстве высококачественных конструкционных компонентов, деталей для электромобилей, корпусов телекоммуникационного оборудования и других ответственных изделий , электростатическое напыление может стать ключевым инструментом для стабилизации качества и снижения общих затрат.
5. Вывод: опрыскивание — это система, а не простой шаг.
Технология литья под давлением методом распыления — это усовершенствованный метод , сочетающий в себе физику, химию и практический опыт. Это гораздо больше, чем просто «распыление слоя масла». В действительности, способ управления разделительным составом для литья под давлением напрямую влияет на:
- Качество литья (поверхностные и внутренние)
- Себестоимость производства и процент брака
- Срок службы штампа и частота технического обслуживания
От традиционного напыления медных труб до микронапыления , а теперь и до электростатического напыления , эволюция процессов всегда вращается вокруг двух основных целей:
- Стабильная, однородная и эффективная разделительная пленка
- Контролируемая и предсказуемая температура штампа
Только понимая эффект Лейденфроста , выбирая правильную технологию распыления и тщательно настраивая параметры, производители литых деталей смогут по-настоящему раскрыть потенциал своих пресс-форм — производя более качественные детали, с большей стабильностью и при меньших общих затратах.
6. От проектирования до поставки: как Cast Mold реализует контроль распыления на практике
В компании Cast Mold «Точность от проектирования до поставки» — это не просто слоган, а то, как мы управляем каждой переменной, которая может повлиять на качество, включая поведение разделительного агента для литья под давлением.
- На этапе проектированияНаша инженерная команда использует DFM и Moldflow для анализа литников, вентиляции, горячих точек и контуров охлаждения. Зоны и время распыления планируются совместно с тепловым балансом пресс-формы, а не рассматриваются как настройка машины «в последнюю минуту».
- В процессе изготовления инструментов и взятия образцовМы сопоставляем реальные температуры в полости, параметры распыления и типы разделительного состава. Для сложных структурных деталей наша команда оценивает, какой метод — традиционное, микрораспыление или электростатическое распыление — лучше всего подходит для конструкции штампа и целей заказчика по качеству.
- В серийном производствеТехнологические окна для концентрации разделительного состава для литья под давлением, давления распыления, расположения сопел и времени цикла документируются и контролируются в соответствии со стандартами ISO 9001 / IATF 16949. Это позволяет нам предоставлять клиентам не только качественные опытные детали, но и стабильное, воспроизводимое качество на протяжении всего срока службы пресс-формы.
Благодаря сочетанию опыта в области оснастки, моделирования процессов и дисциплины производственного цеха , компания Cast Mold помогает клиентам сократить количество припоя, пористости и косметических дефектов, часто связанных с плохим контролем разделительного состава, и поставляет отливки, готовые к механической обработке, нанесению покрытий и окончательной сборке, с меньшим количеством неожиданностей.
Услуги литья алюминия под давлением
Узнайте больше о наших услугах по литью алюминия под высоким давлением в Китае.






