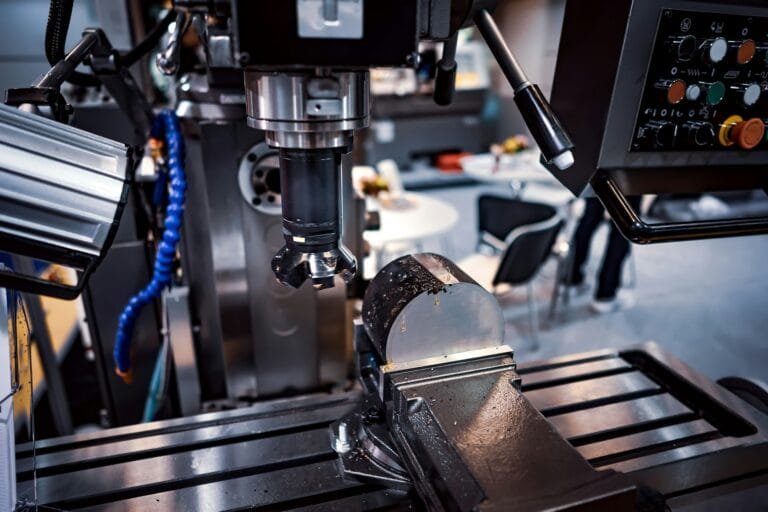
Системы станков с ЧПУ определяют, как станок считывает программу ЧПУ, управляет каждой осью, проверяет ее фактическое положение, а также контролирует смену инструмента, подачу охлаждающей жидкости и другие вспомогательные функции. При нажатии зеленой кнопки «ЗАПУСК ЦИКЛА» эти пять систем начинают работать вместе в течение миллисекунд.
В двух предыдущих статьях мы рассмотрели историческое развитие станков с ЧПУ и объяснили системы координат станков с ЧПУ.
В этой статье мы пойдем еще дальше:
Из каких систем состоит станок с ЧПУ? Как эти системы взаимодействуют друг с другом? Что именно происходит внутри станка, на котором вы работаете каждый день?
Что происходит, когда системы станков с ЧПУ получают команду CYCLE START?
При нажатии зеленой кнопки CYCLE START на панели управления станок начинает движение в соответствии с программой ЧПУ.
Весь процесс может показаться почти волшебным.
Однако за этим, казалось бы, простым действием скрывается высоко скоординированная и точная система:
Один из компонентов считывает программу обработки.
Другой преобразователь преобразует команды в электрические сигналы.
Ещё один управляет двигателями.
Другой прибор постоянно проверяет фактическое положение станка.
Другой контроллер отвечает за подачу охлаждающей жидкости, смену инструмента и другие вспомогательные операции.
Эти компоненты составляют пять основных систем станка с ЧПУ.
Понимание этих пяти систем – это не просто удовлетворение любопытства.
Когда возникает неисправность оборудования, эти знания помогут определить, какая часть системы может быть причиной проблемы. По мере дальнейшего изучения более сложных технологий ЧПУ, эти пять систем также обеспечат четкую основу для понимания новых концепций.
Система 1: ЧПУ-контроллер — «мозг» станка
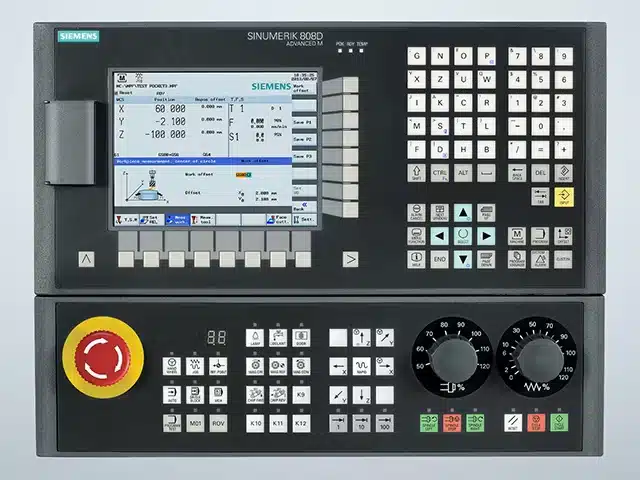
Контроллер ЧПУ — это ядро всего станка. Обычно его называют системой ЧПУ , блоком числового управления или системой управления ЧПУ.
Процесс его работы можно описать с помощью пяти основных этапов.
Чтение программы
Контроллер ЧПУ считывает программу ЧПУ из внутренней памяти, карты CF, USB-устройства или сетевого интерфейса.
Декодирование
Она преобразует G-код, M-код и другие программные инструкции в данные, которые может обрабатывать внутренняя система управления.
Расчет интерполяции
В соответствии с запрограммированными командами управления движением, контроллер ЧПУ рассчитывает, на какое расстояние должна переместиться каждая ось за каждый временной интервал.
Это один из важнейших расчетов, выполняемых системой ЧПУ.
Например, команда на перемещение из точки А в точку В должна быть разделена на бесчисленное множество чрезвычайно малых шагов перемещения. Контроллер вычисляет и координирует эти шаги в реальном времени.
Отправка команд управления
Вычисленная величина перемещения для каждой оси преобразуется в электрические управляющие сигналы и передается в сервосистему.
Координация вспомогательных функций
Контроллер ЧПУ также координирует функции M-кода, такие как:
- Управление скоростью шпинделя
- Автоматическая смена инструмента
- Управление охлаждающей жидкостью
- Зажим и разблокировка станка
- Другие вспомогательные операции машин
Контроллер ЧПУ не просто пассивно выполняет программу.
Кроме того, система непрерывно получает информацию о положении каждой оси станка и корректирует ошибки перемещения в режиме реального времени.
Панель управления и дисплей, которыми операторы пользуются каждый день, представляют собой человеко-машинный интерфейс контроллера ЧПУ.
Через этот интерфейс операторы могут вводить программы, изменять параметры, проверять координаты, отслеживать состояние обработки и взаимодействовать с системой ЧПУ.
Система 2: Сервосистема — «Мышцы» машины
Контроллер ЧПУ может выдавать такие команды, как:
Переместите ось X на 0.001 мм.
Однако эту цифровую команду необходимо преобразовать в реальное механическое движение. Это задача сервосистемы.
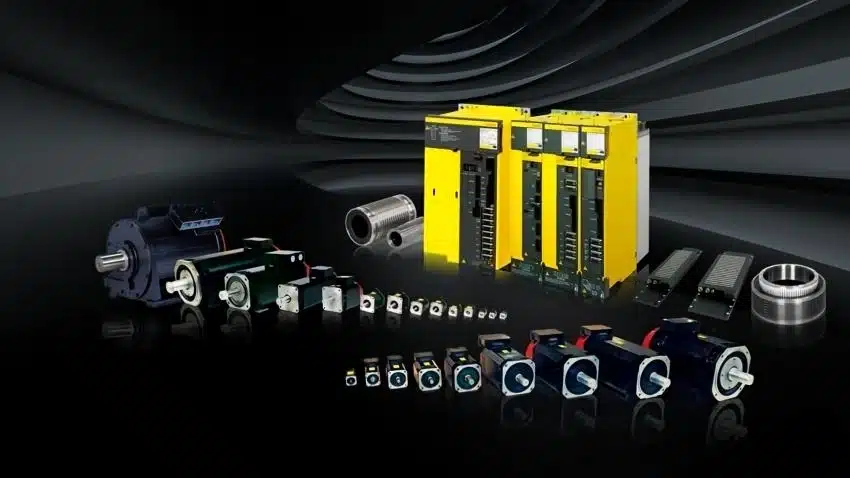
Сервосистема состоит, главным образом, из двух частей.
Сервопривод
Сервопривод принимает управляющие сигналы от контроллера ЧПУ, усиливает их и преобразует в электрическую энергию, которая приводит в движение двигатель.
Он работает как высокоточный усилитель мощности.
Сервомотор
Сервомотор преобразует электрическую энергию в механическое вращательное движение.
Основное отличие сервомотора от обычного двигателя заключается в том, что сервомотор оснащен датчиком положения.
Это позволяет точно контролировать угол поворота и реагировать чрезвычайно быстро. Сервомотор может запускаться, останавливаться, ускоряться, замедляться или менять направление движения за миллисекунды.
В станке с ЧПУ обычно устанавливается несколько сервосистем.
Сервосистемы оси подачи
Обычно для каждой из осей X, Y и Z предусмотрена отдельная система сервопривода подачи.
Эти сервосистемы управляют движением режущего инструмента, шпиндельной головки и рабочего стола.
Сервосистема шпинделя
Сервопривод шпинделя управляет скоростью вращения шпинделя и режущего инструмента.
Фокусировка сервопривода шпинделя несколько отличается от фокусировки сервопривода оси подачи.
Сервосистемы с подачей в основном ориентированы на точность позиционирования . Заданное расстояние перемещения должно быть достигнуто с высокой точностью.
Сервопривод шпинделя в основном отвечает за стабильность скорости . Во время резки скорость вращения шпинделя должна оставаться стабильной и не должна значительно колебаться из-за изменения сил резания.
Для пятиосевого станка с ЧПУ обычно требуются две дополнительные сервосистемы для управления вращающимися осями, такими как ось А, ось В или ось С.
В результате, при пятиосевой обработке одновременно могут работать пять или шесть сервосистем.
Система 3: Механическая структура — Скелет и суставы
Сервомотор создает вращательное движение.
Однако обработка на станках с ЧПУ требует точного линейного перемещения, вращательного позиционирования и контролируемого движения режущего инструмента и заготовки.
Механическая конструкция машины преобразует вращение двигателя в точное перемещение компонентов машины.
Основные элементы механической конструкции включают в себя следующее.
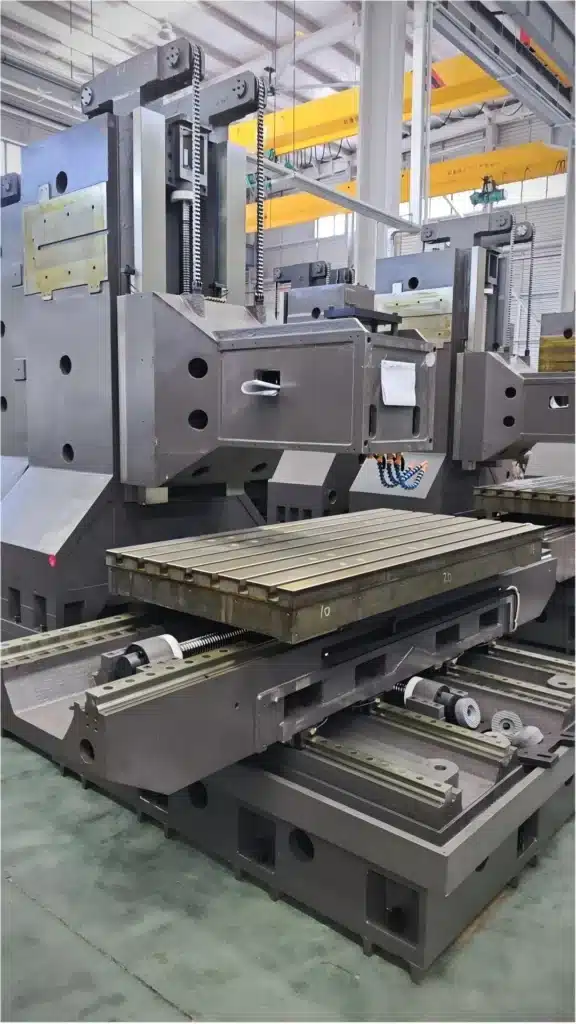
Станина и рама машины
Станина станка — это основная несущая конструкция станка с ЧПУ.
Обычно его изготавливают из чугуна или сварных стальных пластин.
Высококачественная станина станка должна обеспечивать:
- Высокая структурная жесткость
- Хорошая виброустойчивость
- Стабильные размерные характеристики
- Надежная поддержка движущихся компонентов
Жесткость и виброустойчивость станины станка имеют решающее значение для поддержания точности обработки.
Линейные направляющие
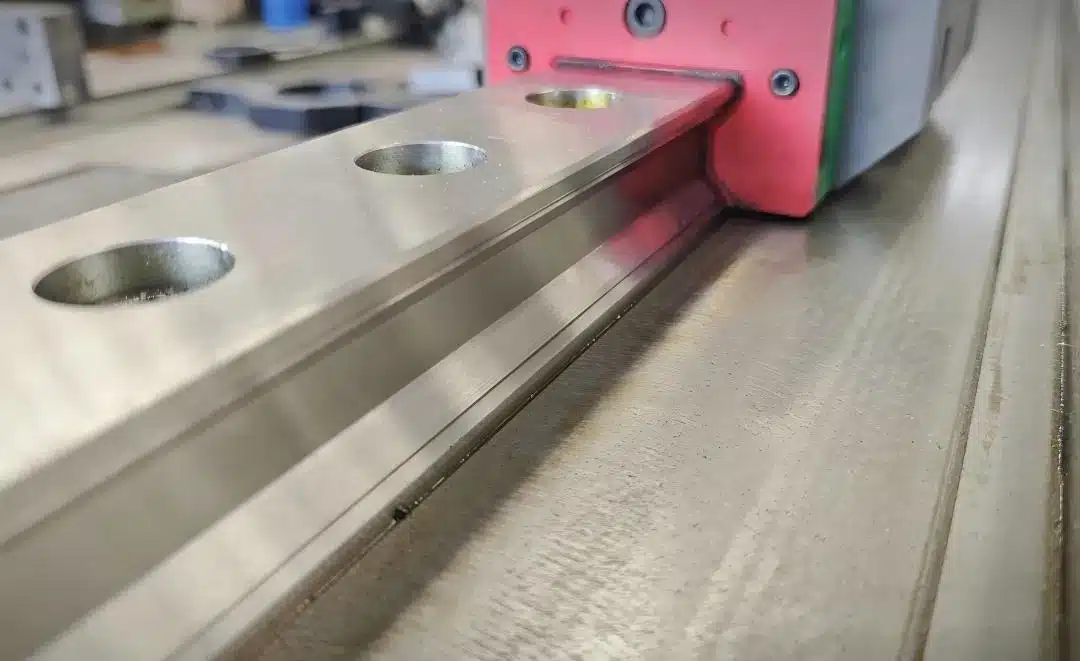
Линейные направляющие перемещают рабочий стол и шпиндельную головку в заданных направлениях.
В современных обрабатывающих центрах обычно используются линейные роликовые направляющие, поскольку они обеспечивают:
- Низкий коэффициент трения
- Высокая точность движений
- Быстрый ответ
- Высокие скорости подачи
- Хорошая повторяемость позиционирования
В высокоточных станках с ЧПУ могут использоваться гидростатические направляющие. Эти направляющие работают с чрезвычайно низким уровнем трения и обеспечивают превосходную плавность хода и точность.
ШВП
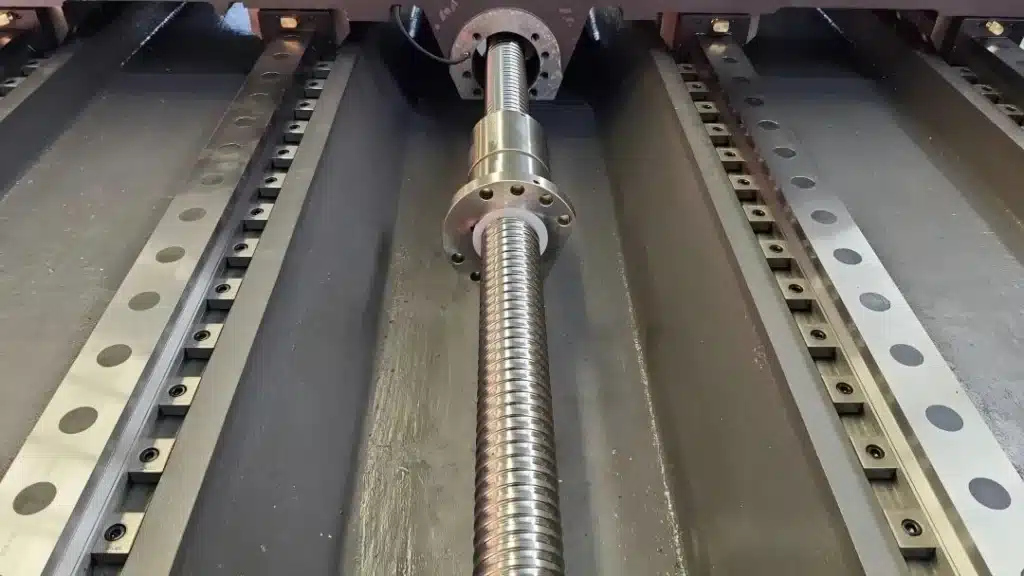
Шариковый винт — это важнейший компонент, преобразующий вращательное движение сервомотора в линейное перемещение рабочего стола или шпиндельной головки.
Внутри шариковинтовой передачи стальные шарики катятся между валом винта и гайкой, передавая усилие.
Поскольку трение качения значительно ниже, чем трение скольжения, шариковые винты обеспечивают высокоэффективную передачу и точность позиционирования на микрометровом уровне.
Шпиндель
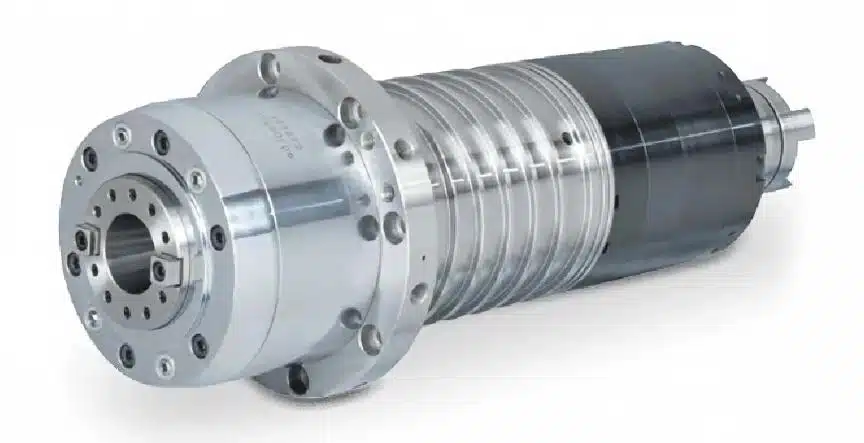
Шпиндель удерживает режущий инструмент и вращает его с высокой скоростью.
Точность шпинделя, особенно биение шпинделя, напрямую влияет на конечную точность обработки и качество поверхности.
Максимальная скорость вращения шпинделя также определяет скорость резания, которую может поддерживать станок.
Высокоскоростные шпиндели станков с ЧПУ могут развивать скорость до 40 000 об/мин и даже выше.
Система 4: Система измерения и обратной связи — «Глаза» системы управления с обратной связью.
Система обратной связи чрезвычайно важна, хотя многие начинающие пользователи станков с ЧПУ могут не до конца понимать её функцию.
Предположим, что контроллер ЧПУ дает команду сервомотору совершить десять оборотов.
Как система управления определяет, действительно ли двигатель совершил ровно десять оборотов?
Как система определяет, переместился ли режущий инструмент на необходимое расстояние?
Ответ кроется в системе измерения и обратной связи.
Его функция заключается в измерении фактического положения станка в реальном времени и передаче информации обратно в контроллер ЧПУ.
Контроллер сравнивает фактическое положение с заданным и автоматически корректирует любые отклонения.
Этот непрерывный процесс можно описать следующим образом:
Команда → Выполнение → Фактическое измерение положения → Сравнение ошибок → Коррекция команды
Этот цикл называется замкнутым контуром управления и является одним из основных механизмов, позволяющих станкам с ЧПУ достигать высокой точности позиционирования.
В станках с ЧПУ используются два распространенных типа устройств для измерения положения.
Поворотный энкодер
Поворотный энкодер обычно устанавливается на валу серводвигателя.
Он измеряет угол поворота и скорость вращения двигателя.
Однако, поскольку поворотный энкодер измеряет положение со стороны двигателя, а не непосредственно на рабочем столе, ошибки, вызванные шариковинтовой передачей, муфтой, тепловым расширением или упругой деформацией, все же могут присутствовать.
Такая конфигурация известна как система управления с полузамкнутым контуром.
Большинство обрабатывающих центров используют именно такую систему обратной связи.
Согласно оригинальной статье, типичная точность позиционирования составляет приблизительно:
От ± 0.005 до ± 0.01 мм
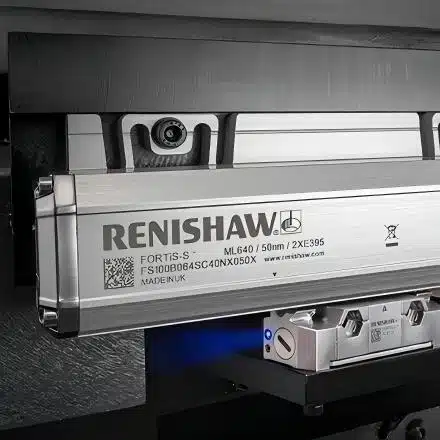
Линейная шкала
Линейная шкала установлена непосредственно рядом с направляющей станка и измеряет фактическое линейное перемещение рабочего стола.
Поскольку устройство напрямую измеряет положение рабочего стола, оно может компенсировать ошибки, возникающие из-за шарикового винта и других компонентов передачи.
Такая конфигурация известна как полностью замкнутая система управления.
Это обеспечивает более высокую точность позиционирования и позволяет достичь приблизительно следующих результатов:
±0.001 мм
Высокоточные станки с ЧПУ и прецизионные пятиосевые обрабатывающие центры обычно оснащаются линейными шкалами.
Система 5: Вспомогательная функциональная система — помогает машине выполнять работу.
Первые четыре системы обеспечивают точное перемещение режущего инструмента.
Однако одних лишь точных движений недостаточно для завершения всего процесса обработки.
Для работы на станке с ЧПУ также требуется несколько вспомогательных систем.
Автоматический инструмент
Автоматическая система смены инструмента , обычно сокращенно обозначаемая как ATC , является одной из важнейших составляющих обрабатывающего центра.
В инструментальном магазине хранится несколько режущих инструментов. При необходимости смены инструмента механизм смены инструмента или роботизированная рука автоматически выполняют эту операцию.
Полная смена инструмента обычно занимает всего несколько секунд.
В зависимости от конфигурации станка, вместимость инструментального магазина может варьироваться от примерно восьми до более чем ста инструментов.
Система охлаждения
В процессе механической обработки между режущим инструментом и заготовкой выделяется большое количество тепла.
Смазочно-охлаждающая жидкость или охлаждающая жидкость выполняет несколько функций:
- Снижение температуры резки
- Смазка зоны резания
- Смывание чипсов
- Защита режущего инструмента
- Улучшение качества поверхности
К распространенным методам охлаждения относятся распыление охлаждающей жидкости снаружи шпинделя и подача охлаждающей жидкости через шпиндель.
Охлаждающая жидкость, проходящая через шпиндель, циркулирует по внутренним каналам шпинделя и режущего инструмента и подается непосредственно в зону резания.
Пневматические и гидравлические системы
Пневматические и гидравлические системы используются для работы машин, требующей относительно больших усилий.
Типичные приложения включают в себя:
- Зажим заготовки
- движения смены инструмента
- Разблокировка инструмента
- Освобождение шпиндельного инструмента
- Работа оснастки
- Гидравлические механизмы позиционирования
ПЛК — Программируемый логический контроллер
Контроллер ЧПУ в основном отвечает за управление движением.
Однако станок также включает в себя большое количество операций переключения и управления последовательностью, таких как:
- Автоматическая смена инструмента
- переключение охлаждающей жидкости
- Блокировка защитной двери
- Гидравлический зажим
- Контроль смазки
- Обнаружение аварий
- Функции безопасности машины
Эти операции обычно выполняются с помощью встроенного программируемого логического контроллера (ПЛК).
ПЛК и ЧПУ-контроллер работают вместе, образуя комплексную систему управления станком.
Поток сигналов между пятью основными системами
Весь процесс обработки на станках с ЧПУ можно понять, используя следующую цепочку сигналов:
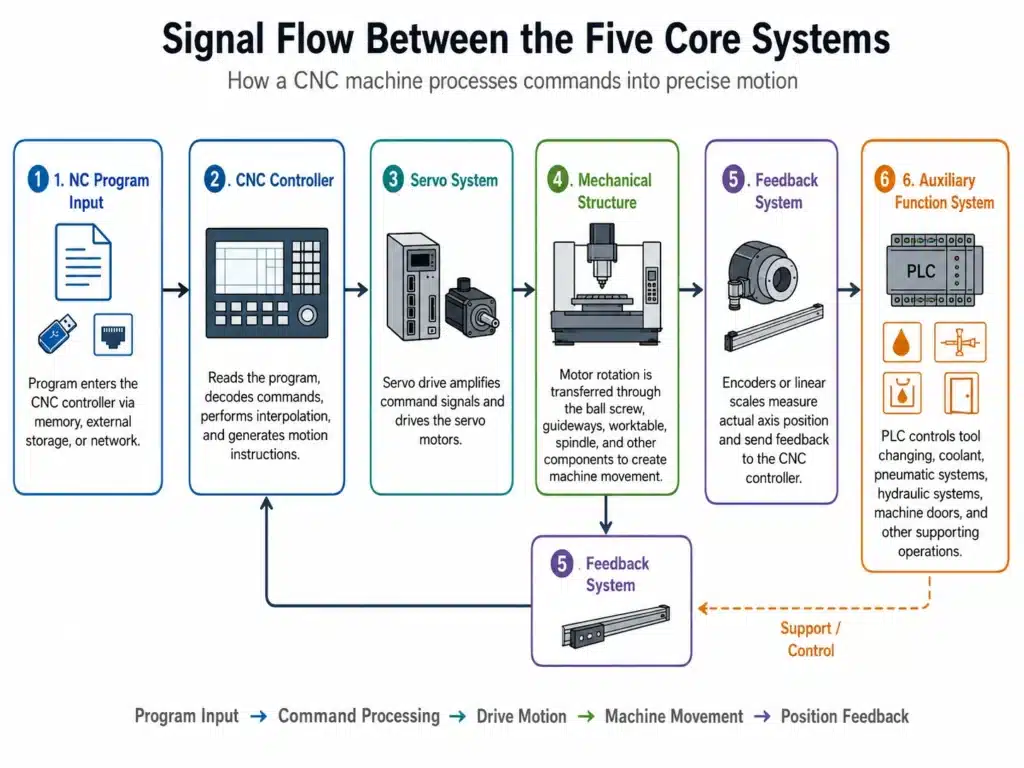
Вот что происходит после того, как оператор нажимает кнопку CYCLE START.
Это высокоточный процесс управления с обратной связью, который может повторяться тысячи раз в секунду.
Введение в основные бренды систем ЧПУ.
После того, как мы разобрались с ролью контроллера ЧПУ, мы можем кратко рассмотреть несколько основных марок систем управления ЧПУ.
ФАНУК
FANUC — это японский бренд и один из наиболее широко используемых в мире производителей систем ЧПУ.
Ее системы известны своей стабильностью, надежностью и хорошо развитой технической экосистемой.
Системы FANUC широко используются на производственных предприятиях и часто считаются подходящей отправной точкой для операторов и программистов станков с ЧПУ.
Сименс Синумерик
Siemens — немецкий бренд, и его системы ЧПУ SINUMERIK широко используются на европейских станках.
SINUMERIK ONE широко используется на высокоточных станках и обеспечивает мощные функции и всестороннюю поддержку пятиосевой обработки.
Однако по сравнению с некоторыми другими системами, кривая обучения для неё может быть относительно крутой.
Системы ЧПУ Siemens широко используются в автомобильной, аэрокосмической и высокотехнологичной производственной отраслях.
Heidenhain TNC
Heidenhain — это также немецкий бренд.
Системы управления TNC компании в основном ориентированы на фрезерные станки и обрабатывающие центры.
Системы Heidenhain хорошо известны своими передовыми пятиосевыми функциями и высоко ценятся в аэрокосмической отрасли, производстве прецизионных пресс-форм и других высокоточных областях применения.
Представительные китайские бренды систем ЧПУ
В последние годы китайские бренды систем ЧПУ стремительно развиваются.
| Бренд | O компании | Основные преимущества | Позиционирование на рынке | Пятиосевая поддержка |
|---|---|---|---|---|
| Хуачжун 9 серии | Хуачжун CNC | Разработанный в Китае процессор и технология с независимым управлением. | Системы начального и среднего уровня и внутреннее замещение | Средняя |
| GSK | Гуанчжоу CNC | Конкурентоспособные цены и полный ассортимент сопутствующей продукции. | Экономичные станки с ЧПУ | Средняя |
| Кеде GNC62 | Kede CNC | Функции пятиосевой одновременной обработки и токарно-фрезерной обработки | Рынок среднего и высокого ценового сегмента | Относительно сильный |
| SYNTEC | Синтек Технология | Высокая совместимость с CAM-системами, удобный интерфейс и широкое применение на китайских пятиосевых станках. | Рынок среднего ценового сегмента с быстрым ростом по пяти направлениям. | Относительно сильный |
Краткое содержание: Понимание систем станков с ЧПУ
Станок с ЧПУ состоит из пяти основных систем.
Контроллер ЧПУ:
Мозг машины. Он считывает программу, выполняет интерполяционные вычисления и отправляет команды на перемещение.
Сервосистема:
Мышцы машины. Они приводят в движение двигатели и контролируют точное перемещение каждой оси.
Механическая структура:
Каркас и соединения станка, включая станину, направляющие, шариковые винты, рабочий стол и шпиндель.
Система измерения и обратной связи:
«Глаза» машины. Они измеряют фактическое положение и обеспечивают замкнутый контур управления.
Вспомогательная функциональная система:
Руки станка. Они управляют сменой инструмента, системой охлаждения, гидравлическими и пневматическими системами, а также другими вспомогательными функциями.
Когда эти пять систем работают вместе, станок с ЧПУ может преобразовать цифровую программу обработки в точные, воспроизводимые и автоматизированные производственные операции.
Поддержка обработки на станках с ЧПУ из литейной формы
В компании Cast Mold обработка на станках с ЧПУ является важной частью нашего комплексного производственного обслуживания.
От разработки литейных форм и литья под давлением алюминиевых или цинковых сплавов до обработки на станках с ЧПУ, финишной обработки поверхности, контроля качества и отгрузки — мы поддерживаем клиентов на протяжении всего производственного процесса.
Наши возможности обработки на станках с ЧПУ помогают улучшить:
- Согласованность размеров
- Точность сборки
- Качество уплотнительной поверхности
- Точность резьбы и отверстия
- Надежность серийного производства
Для заказа литых под давлением компонентов, разработки пресс-форм или выполнения вторичной обработки на станках с ЧПУ, пожалуйста, свяжитесь с нашей командой и отправьте нам ваши 2D-чертежи, 3D-модели, требования к материалам и предполагаемый объем производства.
Услуги литья алюминия под давлением
Узнайте больше о наших услугах по литью алюминия под высоким давлением в Китае.