Прежде чем изучать системы координат, вы можете сначала ознакомиться с нашим руководством о том, что такое станок с ЧПУ и как развивалась технология ЧПУ.
Система координат станка с ЧПУ определяет, как станок идентифицирует положение режущего инструмента, заготовки и начала координат обработки. Без правильно установленных координатных точек станок с ЧПУ не может точно преобразовать запрограммированные размеры в фактические перемещения по осям.
Станок с ЧПУ не сможет точно перемещаться, если не будет знать три вещи:
- Местонахождение машины в пределах ее диапазона перемещения
- Место расположения заготовки на рабочем столе станка
- Где находится точка резания выбранного инструмента
Эти позиции определяются с помощью координатных ссылок и значений компенсации.
Для операторов станков с ЧПУ, программистов и инженеров-технологов понимание системы координат станка, системы координат заготовки и системы координат инструмента имеет важное значение. Неправильное направление осей, смещение заготовки или значения компенсации инструмента могут привести к погрешностям размеров, столкновениям инструментов и повреждению заготовок.
В данной статье рассматриваются правило правой руки, система координат станка, система координат заготовки, смещения заготовки G54–G59 и компенсация инструмента. Также показано, как эти концепции применяются в производстве литейных форм и вторичной обработке на станках с ЧПУ.
- Что такое система координат станка с ЧПУ?
- Почему станкам с ЧПУ необходимы системы координат?
- Правило правой руки для станков с ЧПУ
- Как определяются оси X, Y и Z
- Что такое система координат станка?
- Что такое система координат работы?
- Что такое компенсации в рамках работ по стандартам G54 и G59?
- Опорные точки инструмента и компенсация инструмента
- Компенсация длины инструмента
- Компенсация радиуса инструмента
- Как взаимодействуют координатные системы
- Почему рабочий стол станка может двигаться в противоположном направлении?
- Системы координат ЧПУ в производстве литейных форм
- Обработка полостей пресс-форм и вставок стержней.
- Обрабатывающие направляющие и гнезда для вставок
- Обработка деталей, отлитых под давлением, на станках с ЧПУ.
- Пример: Корпус из литого алюминия
- Почему координационное планирование следует начинать на этапе проектирования и строительства (DFM)?
- Распространенные ошибки при настройке координат на станках с ЧПУ.
- Рекомендуемая процедура проверки координат
- Управление координатами ЧПУ на литейном заводе
- Услуги литья алюминия под давлением
Что такое система координат станка с ЧПУ?
Система координат станка с ЧПУ обеспечивает необходимую позиционную привязку для точного перемещения станка. Она помогает контроллеру ЧПУ определять положение станка, начало координат заготовки и эффективную точку резания выбранного инструмента.
Почему станкам с ЧПУ необходимы системы координат?
Программа для станка с ЧПУ содержит команды позиционирования.
Например, программа может дать указание машине переместиться в:
X50.000 Y25.000 Z-5.000Однако эти значения бессмысленны, если система ЧПУ не знает, где находятся нулевые точки по осям X, Y и Z.
Таким образом, машине требуется несколько опорных слоев:
- Фиксированная точка отсчета для самой машины.
- Программируемый ориентир для заготовки
- Значения компенсации для фактического режущего инструмента
Эти ссылки позволяют использовать одну и ту же программу ЧПУ даже в следующих случаях:
- Заготовка установлена в другом положении.
- Светильник перемещен
- Загружен другой режущий инструмент.
- На одном и том же станочном столе установлено несколько заготовок.
- Для разных операций механической обработки используются разные базовые точки.
Без правильно заданных координат контроллер ЧПУ не сможет преобразовать запрограммированные размеры в фактическое перемещение станка.
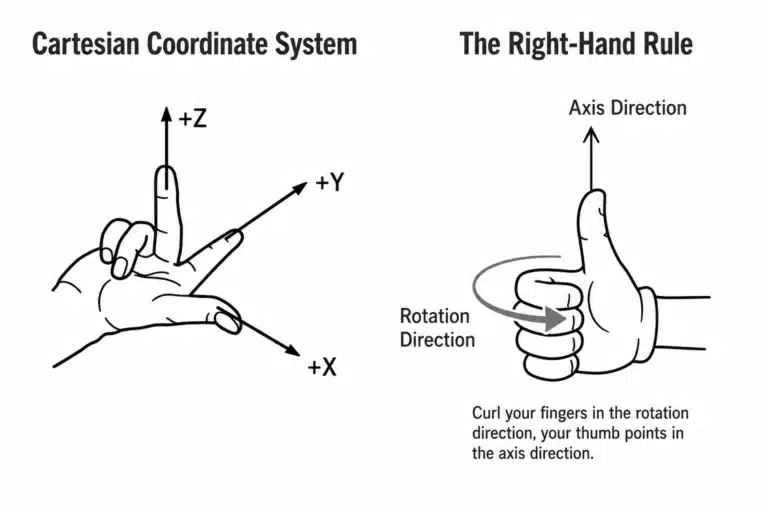
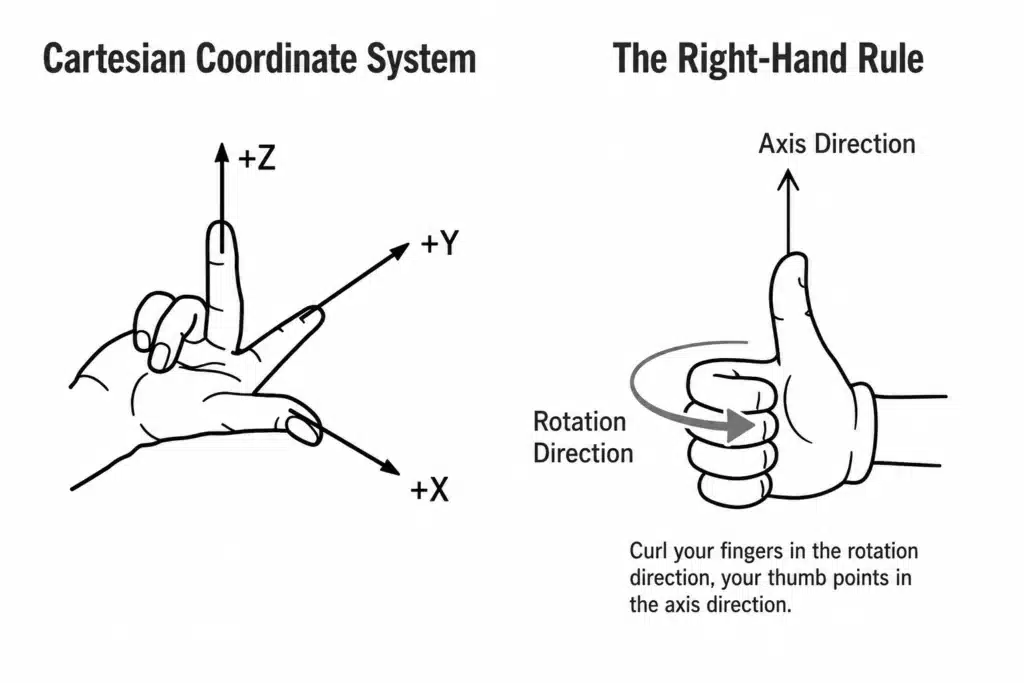
Правило правой руки для станков с ЧПУ
В станках с ЧПУ обычно используется правосторонняя декартова система координат.
Правило правой руки представляет собой стандартный метод определения положительных направлений осей X, Y и Z.
Для наглядности правила:
- Направьте большой палец правой руки в положительном направлении оси X.
- Направьте указательный палец правой руки в положительном направлении оси Y.
- Направьте правый средний палец в положительном направлении оси Z.
Три пальца должны быть перпендикулярны друг другу.
Этот метод помогает программистам и операторам понять взаимосвязь между тремя линейными осями.
Как определяются оси X, Y и Z
Несмотря на различное физическое строение станков с ЧПУ, их координатные направления подчиняются стандартизированным принципам.
По оси Z
Ось Z обычно параллельна главной оси шпинделя.
Положительное направление оси Z увеличивает расстояние между режущим инструментом и заготовкой.
Для вертикального обрабатывающего центра:
- Шпиндель расположен вертикально.
- Обычно при нажатии клавиши Z+ инструмент отводится от заготовки.
- Z− перемещает инструмент в сторону заготовки.
Простой способ это запомнить:
Положительное значение Z означает удаление от заготовки.
Это одно из важнейших правил определения направления осей в станках с ЧПУ.
По оси X
На типичном вертикальном обрабатывающем центре, если смотреть со стороны оператора:
- X+ обычно находится справа
- X− обычно направлен влево.
Ось X обычно параллельна основному горизонтальному направлению перемещения стола станка.
Ось Y
Направление оси Y определяется правилом правой руки.
На стандартном вертикальном обрабатывающем центре:
- Обычно Y+ находится вдали от оператора.
- Точка Y− обычно направлена в сторону оператора.
Типичные направления вертикального обрабатывающего центра
| Ось | Типичное положительное направление |
|---|---|
| X+ | Правильно |
| Y+ | Вдали от оператора |
| Z+ | Вверх и в сторону от заготовки |
Точное физическое перемещение может варьироваться, поскольку на одних станках перемещается стол, а на других — шпиндель или колонна. Направления осей станков с ЧПУ определяются в соответствии с относительным перемещением инструмента и заготовки.
Что такое система координат станка?
Система координат станка , обычно сокращенно обозначаемая как MCS , — это основная система координат станка с ЧПУ.
Он устанавливается производителем станка и связан с диапазоном механического перемещения станка.
Система координат станка фиксирована. Операторы и программисты обычно не изменяют её нулевое положение.
Нулевое и опорное положение станка
Часто используются два связанных термина:
- Машина ноль
- Исходное положение станка
Иногда они располагаются в одном и том же месте, но технически они не всегда могут быть идентичными.
Опорное положение — это известное физическое положение, используемое системой управления для определения или подтверждения координат осей станка.
В машинах, использующих инкрементальную обратную связь по положению, обычно требуется процедура возврата к исходному значению после включения питания.
Современные станки, оснащенные абсолютными энкодерами, могут сохранять положение своих осей после выключения и могут не требовать традиционного цикла возврата в исходное положение каждый раз при запуске станка.
Для чего используется система координат станка?
Система координат станка обеспечивает основу для:
- Ограничения перемещения по оси
- Защита от перебега
- Положения смены инструмента
- Проверка зазоров между светильниками
- Расчеты компенсации трудозатрат
- Отображение положения машины
- Безопасные перемещения машин
Механическое или машинное положение, отображаемое на контроллере ЧПУ, обычно определяется системой координат станка.
Простое сравнение
Машинную систему координат можно сравнить с глобальной картой города.
Независимо от местоположения здания, его положение можно определить по одной и той же карте города.
Аналогичным образом, каждая заготовка, приспособление и режущий инструмент в конечном итоге располагаются в системе координат станка.
Что такое система координат работы?
Рабочая система координат ( WCS ) — это система координат, устанавливаемая в соответствии с чертежом заготовки и базовыми параметрами обработки.
Вместо того чтобы программировать каждое положение относительно фиксированной нулевой точки станка, программисты ЧПУ определяют удобную нулевую точку на заготовке.
К распространённым нулевым положениям заготовки относятся:
- Центр верхней поверхности
- Уголок сырья
- Центр скважины
- Центр круглой части
- Обработанное установочное отверстие
- Опорная точка крепления
Выбранная точка отсчета должна, по возможности, соответствовать проектной базовой точке, стратегии обработки и методу контроля качества.
Зачем нужна система координации работы?
На чертеже детали отверстие может быть обозначено как расположенное на расстоянии 50 мм от левого края и 30 мм от нижнего края.
Таким образом, программа ЧПУ может использовать базовую точку чертежа в качестве начала координат.
Однако физическое положение этой точки отсчета внутри станка с ЧПУ зависит от:
- Место зажима заготовки
- Способ установки светильника
- Какое положение стола станка используется?
- Была ли деталь установлена заново?
- Обрабатывается ли несколько деталей одновременно.
Оператор измеряет фактическое начало координат заготовки и сохраняет его положение в виде смещения заготовки.
Затем система ЧПУ преобразует запрограммированные координаты заготовки в координаты станка.
Что такое компенсации в рамках работ по стандартам G54 и G59?
Во многих системах ЧПУ, включая широко используемые системы FANUC, G54–G59 являются стандартными смещениями рабочих координат.
Каждый код представляет собой независимую рабочую систему координат.
| Смещение работы | Типичное применение |
|---|---|
| G54 | Первая заготовка или первая базовая точка обработки |
| G55 | Вторая заготовка или вторая базовая точка |
| G56 | Третья заготовка или третья опорная точка |
| G57 | Дополнительное приспособление или операция |
| G58 | Дополнительное приспособление или операция |
| G59 | Дополнительное приспособление или операция |
Строка, например:
G54Указывает контроллеру ЧПУ, что следующие запрограммированные координаты должны интерпретироваться относительно начала координат заготовки G54.
Пример: Одна заготовка
Если на столе установлен только один компонент, программа может использовать команду G54 для выполнения всей операции обработки.
Пример: Несколько заготовок
Предположим, на одном светильнике установлены три одинаковых алюминиевых корпуса.
Оператор может определить:
- G54 для заготовки 1
- G55 для заготовки 2
- G56 для заготовки 3
Затем ту же самую подпрограмму обработки можно повторить, используя три различных смещения заготовки.
Пример: Многократная обработка на станке
Для разных операций компоненту могут потребоваться разные базовые параметры.
Например:
- G54 для обработки верхней поверхности
- G55 для боковой обработки
- G56 для базовой точки установочного отверстия
Использование отдельных смещений помогает упорядочить настройку и сократить количество ненужных вычислений координат внутри программы ЧПУ.
Расширенные компенсации за отгулы
Некоторые системы ЧПУ поддерживают расширенные смещения при выполнении работ, например:
G54.1 P1
G54.1 P2
G54.1 P3
Количество доступных расширенных смещений зависит от контроллера станка и установленных опций.
Эти дополнительные смещения полезны для:
- Многокомпонентные приспособления
- паллетные системы
- Автоматизированные производственные линии
- Светильники для надгробий
- Гибкие производственные системы
Опорные точки инструмента и компенсация инструмента
Различные режущие инструменты имеют разную длину и диаметр.
Например:
- Фрезерный станок для торцевой обработки может быть относительно коротким.
- Бурение глубоких скважин может занять гораздо больше времени.
- Фреза с шаровым наконечником имеет другую геометрию режущей кромки.
- Диаметр развертки может быть меньше, чем заданная траектория отверстия.
Система ЧПУ должна точно знать соотношение между исходным положением шпинделя и эффективной точкой резания инструмента.
Эти взаимоотношения регулируются посредством смещения и компенсации инструментов.
Компенсация длины инструмента
Компенсация длины инструмента позволяет системе ЧПУ учитывать различия в длине инструмента.
Типичная команда выглядит так:
G43 H01В этой команде:
- G43 активирует компенсацию положительной длины инструмента.
- H01 вызывает смещение длины, хранящееся в регистре 01.
Фактическая реализация и система обозначений могут различаться в зависимости от оборудования, контроллера, метода измерения и стандарта программирования компании.
Почему важна компенсация длины инструмента
Без компенсации длины инструмента каждая смена инструмента потребовала бы переписывания всей программы ЧПУ в соответствии с новой длиной инструмента.
При правильной настройке смещения длины инструмента можно обрабатывать одну и ту же базовую деталь разными инструментами без изменения запрограммированных координат Z.
Компенсация длины инструмента особенно важна для:
- Бурение
- Нажатие
- Глубокая обработка карманов
- Обработка полостей пресс-формы
- Операции многоинструментальной обработки
- Автоматическая смена инструмента
Компенсация радиуса инструмента
Компенсация радиуса инструмента позволяет контроллеру ЧПУ смещать центр инструмента относительно запрограммированного контура детали.
К числу распространенных команд относятся:
G41
G42
G40
Как правило:
- G41 применяет компенсацию резания к одной стороне запрограммированной траектории.
- G42 применяет компенсацию к противоположной стороне.
- G40 отменяет компенсацию за использование катера.
Точное положение инструмента (влево или вправо) должно определяться в зависимости от направления его движения.
Почему компенсация радиуса инструмента полезна
Компенсация радиуса инструмента упрощает:
- Отрегулируйте размеры компонентов.
- Компенсация износа инструмента
- Используйте инструмент немного другого диаметра.
- Разделите расчеты геометрии компонента и центровки инструмента.
- Оптимизируйте размеры чистовой обработки без полной перерисовки контура.
Однако направление ввода, вывода и компенсации должно быть запрограммировано правильно. Неправильное использование может привести к срабатыванию сигнализации, повреждению или неправильным размерам компонентов.
Как взаимодействуют координатные системы
Контроллер ЧПУ объединяет несколько элементов информации для определения необходимого положения станка.
В концептуальном плане процесс выглядит следующим образом:
Programmed position
+ work offset
+ tool compensation
= actual machine movement
Данная формула представляет собой упрощенное объяснение, а не универсальную формулу расчета контроллера.
Полные взаимоотношения могут также включать в себя:
- Локальные сдвиги координат
- Смещение светильников
- Преобразования вокруг оси вращения
- Пятиосевые кинематические преобразования
- контроль центральной точки инструмента
- Динамические компенсации рабочих нагрузок
- Параметры калибровки станка
Для стандартной трехкоординатной обработки основная взаимосвязь может быть понята следующим образом:
Слой 1: Система координат станка
Это фиксированная физическая точка отсчета для машины.
Уровень 2: Система координат работы
Смещение G54, G55 или другое смещение определяет положение начала координат заготовки в системе координат станка.
Уровень 3: Компенсация инструмента
Длина инструмента и радиус смещения определяют фактическое положение точки резания относительно шпинделя и запрограммированной траектории.
Система ЧПУ объединяет эти опорные точки для правильного позиционирования режущей кромки на заготовке.
Почему рабочий стол станка может двигаться в противоположном направлении?
Одна из распространенных причин путаницы заключается в том, что физическое перемещение стола станка может казаться противоположным направлению осей, отображаемому на контроллере.
Например, на некоторых вертикальных обрабатывающих центрах:
- Оператор нажимает X+
- Стол физически перемещается влево.
- Таким образом, инструмент перемещается вправо относительно заготовки.
Направление координат ЧПУ определяется относительным перемещением инструмента относительно заготовки , а не только тем, какой компонент станка физически перемещается.
Именно поэтому две разные машины могут двигаться по-разному, даже если они используют одну и ту же систему координат, заданную в программе.
Безопасные методы эксплуатации
При работе с незнакомым оборудованием:
- Используйте низкую скорость подачи.
- Выберите небольшой шаг скольжения
- Обратите внимание на относительное перемещение инструмента и заготовки.
- Перед резким движением убедитесь в направлении оси.
- Перед запуском автоматической работы проверьте зазор.
Эта простая процедура может предотвратить коллизии и ошибки настройки.
Системы координат ЧПУ в производстве литейных форм
Координатный контроль особенно важен при изготовлении литейных форм.
Форма для литья под давлением содержит множество компонентов, которые должны быть точно выровнены, в том числе:
- Вставки для полостей
- Вставки в сердцевину
- Горки
- Атлеты
- Отверстия для выталкивающих штифтов
- Каналы охлаждения
- Системы направляющих
- Дополнительные карманы
- Вентиляционные прорези
- Вставные карманы
- Разделительные поверхности
Рабочая система координат должна соответствовать выбранным базовым точкам обработки и сборки.
Обработка полостей пресс-форм и вставок стержней.
При обработке полостей и стержней начало координат заготовки часто определяется с помощью следующих методов:
- Центр вставки пресс-формы
- Точный опорный угол
- Опорные поверхности грунта
- Расположение отверстий
- Центр основания формы
По возможности, данные должны оставаться неизменными во всех операциях.
Стратегия стабильных координат улучшает взаимосвязь между:
- Грубая обработка
- Термическая обработка
- Полуотделка
- Отделка
- позиционирование электрода электроэрозионной обработки
- операции по резке проволоки
- Сборка пресс-формы
- Финальный контроль изделия
Некачественное планирование базовых параметров может привести к несоответствию полости, неправильному позиционированию вставки или отклонению размеров после многократных настроек.
Обрабатывающие направляющие и гнезда для вставок
Направляющие и подвижные компоненты пресс-форм часто имеют наклонные поверхности и несколько координатных систем.
Инженер должен учитывать следующее:
- Направление движения скольжения
- Угол фиксирующей поверхности
- Положение закрытой поверхности
- Вставьте базовую точку сборки
- Доступность обработки
- Ориентация светильника
- Точность повторной установки
Если деталь необходимо обрабатывать в нескольких положениях, для каждой настройки можно использовать отдельные смещения заготовки.
Например:
- G54 для основной поверхности полости
- G55 для боковой запорной поверхности
- G56 для функции наклонного скольжения
Это позволяет сохранить четкую структуру программы и сокращает объем ручного преобразования координат.
Обработка деталей, отлитых под давлением, на станках с ЧПУ.
Детали, изготовленные методом литья под давлением, часто требуют дополнительной обработки на станках с ЧПУ после отливки.
К числу типичных обрабатываемых элементов относятся:
- Уплотнительные поверхности
- Резьбовые отверстия
- Отверстия подшипников
- Отверстия для разъемов
- Базовые точки крепления
- Точные сборочные поверхности
- Плоские монтажные поверхности
- Позиционирующие отверстия
Для серийного производства система координат работы должна быть установлена на основе стабильных отливочных или оснасточных баз.
При проектировании базовой системы необходимо учитывать:
- Отклонение размеров при литье
- Вспышка разделительной линии
- Углы уклона
- Следы от выталкивателя
- Деформация зажима
- Пористость в обработанных областях
- Повторяемость приспособления
- Припуск на обработку
Пример: Корпус из литого алюминия
Рассмотрим литой алюминиевый корпус, для изготовления которого требуются следующие характеристики:
- Фрезерование уплотнительной поверхности
- Сверление четырех монтажных отверстий
- Нарезание резьбы в двух резьбовых отверстиях.
- Сверление отверстия для прецизионного разъема
В практической стратегии работы с координатами могут использоваться:
- Z ноль на готовой уплотнительной поверхности
- Координаты X и Y равны нулю в центре основного позиционирующего элемента.
- Приспособление, разработанное с учетом стабильных базовых параметров литья.
- Смещение длины инструмента для каждого режущего инструмента
- Радиус инструмента или компенсация износа для критически важных размеров
Такая компоновка упрощает проверку программы и позволяет корректировать размеры без изменения всей траектории движения инструмента.
Почему координационное планирование следует начинать на этапе проектирования и строительства (DFM)?
Планирование координации не следует начинать только после того, как отливка или вставка формы попадут в станок с ЧПУ.
Это следует пересмотреть на этапе проектирования с учетом технологичности производства (DFM) и планирования процесса.
Инженерной команде следует учесть следующее:
- Какие поверхности будут использоваться в качестве базовых элементов при обработке?
- Какие характеристики будут использоваться для позиционирования светильников?
- Сохранится ли стабильность опорной точки после литья?
- Способен ли режущий инструмент достичь каждой детали
- Приведёт ли механическая обработка к обнажению внутренней пористости
- Как будет измеряться компонент
- Используют ли несколько операций согласованные ссылки
- Как деформация повлияет на окончательные размеры
Раннее планирование координат и опорных точек может уменьшить:
- Сложность приспособления
- Время установки
- Изменение размеров
- Переделывать
- лом
- Сложность осмотра
- Стоимость производства
Распространенные ошибки при настройке координат на станках с ЧПУ.
1. Неправильное смещение работы
Если выбрано неправильное смещение G54, G55 или другое смещение заготовки, станок может переместиться в неправильное положение заготовки.
2. Неправильная установка нуля по оси Z.
Неправильная ссылка Z может привести к следующим последствиям:
- Слишком глубокий разрез
- Обработка над компонентом
- Поломка инструмента
- Столкновение крепежных элементов
3. Неправильное смещение длины инструмента
Указание неверного значения H может привести к неправильному расположению инструмента на заданной высоте.
4. Неправильная компенсация радиуса инструмента.
Неправильное значение D или направление G41/G42 может привести к получению профиля большего или меньшего размера.
5. Заготовка установлена в неправильном положении.
Смещение рабочей зоны может быть правильным, но компонент может быть повернут или перевернут в приспособлении.
6. Несогласованные данные программирования и настройки.
Если программист CAM-системы и оператор станка используют разные предположения о нулевой точке, программа не сможет работать корректно.
7. Игнорирование относительного перемещения стола и инструмента.
Неправильное понимание физического движения стола может привести к тому, что оператор будет перемещать станок в неправильном направлении.
Рекомендуемая процедура проверки координат
Перед запуском автоматической обработки:
- Подтвердите выбранную программу и смещение рабочего времени.
- Проверьте ориентацию заготовки.
- Проверьте координаты по осям X, Y и Z.
- Проверьте номера инструментов и регистры смещения.
- Проверьте значения G43, H и D.
- Проверьте зазоры между приспособлением и инструментом.
- Для первого запуска используйте одноблочный режим работы.
- Уменьшить количество быстрых переопределений
- При необходимости проведите проверку на герметичность или проверку на безопасную высоту.
- Перед началом серийного производства проверьте первый готовый компонент.
Для пресс-форм и дорогостоящих компонентов эти проверки особенно важны, поскольку даже одна ошибка в координатах может повредить как заготовку, так и режущий инструмент.
Управление координатами ЧПУ на литейном заводе
В компании Cast Mold планирование координат и базовых точек учитывается на протяжении всего производственного процесса.
Наш рабочий процесс может включать в себя:
- Проверка чертежей и 3D-моделей
- DFM-анализ
- Анализ плесени
- Проектирование литейных форм
- Планирование технологических процессов ЧПУ и электроэрозионной обработки
- Производство пресс-форм
- Испытание плесени и отбор проб
- Литье под давлением из алюминия или цинка
- Вторичная обработка с ЧПУ
- Обработка поверхности и контроль
Согласовав базовые точки проектирования, пресс-формы, обработки и контроля, мы можем сократить количество ненужных преобразований координат и повысить стабильность производства.
Услуги литья алюминия под давлением
Узнайте больше о наших услугах по литью алюминия под высоким давлением в Китае.