
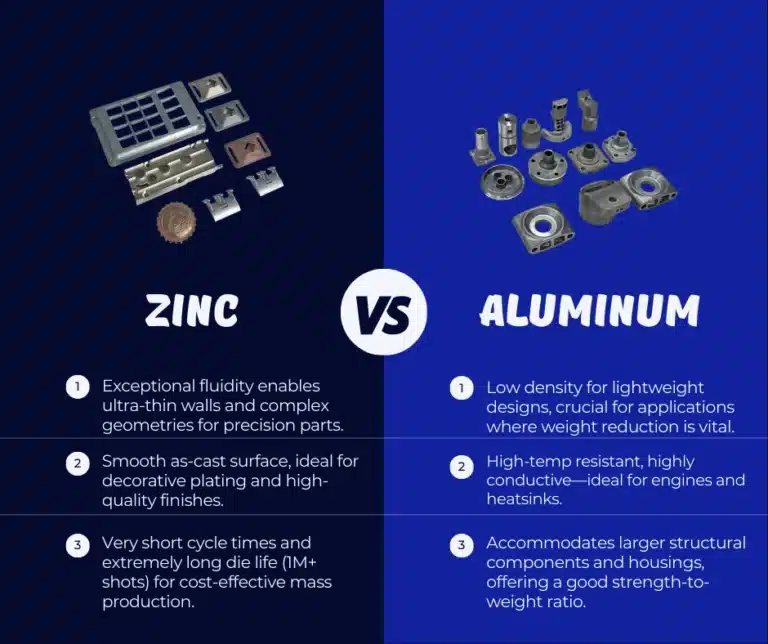
Когда ваш проект требует металлических деталей, выбор часто сводится к Алюминий против цинка Литье под давлением. Литье под давлением превосходно подходит для производства сложных, точных и крупносерийных деталей, и хотя можно использовать несколько металлов, алюминий и цинк являются наиболее сопоставимыми. Каждый материал обладает уникальными свойствами, а процесс литья под давлением ещё больше усиливает эти особенности, поэтому крайне важно понимать взаимодействие состава и процесса. В этой статье представлен чёткий и сравнительный анализ литья алюминия и цинка под давлением, с описанием преимуществ, компромиссов и области применения, что поможет вам сделать уверенный выбор, основанный на данных.
- Что такое сплав Zamak?
- Основные характеристики цинковых сплавов (Zamak)
- Что такое алюминиевый сплав?
- Основные характеристики алюминиевых сплавов
- В чем разница между алюминиевым сплавом и цинковым сплавом?
- Когда цинк побеждает (сплавы Zamak)
- Когда побеждает алюминий
- Часто задаваемые вопросы (FAQ)
- Ваш следующий шаг
Что такое сплав Zamak?
Замак — это семейство сплавов на основе цинка с контролируемым добавлением алюминия, магния и иногда меди, специально разработанных для процесса литья цинка в горячих камерах. Само название является аббревиатурой, образованной от немецких названий составляющих его металлов: Zink (цинк), Aluminium ( алюминий) , Magnesium (магний ) и Kupfer (медь).
Роль каждого элемента имеет решающее значение:
- Алюминий (Al): Обычно 4%, улучшает механическую прочность, твердость и общую литейность.
- Магний (Mg): Добавляемый в небольших количествах (около 0.04%), он измельчает структуру зерна, улучшает стабильность и повышает коррозионную стойкость.
- Медь (Cu): Входит в состав некоторых марок (например, Zamak 5), повышает прочность на разрыв, твердость и износостойкость, хотя может немного снизить коррозионную стойкость и пластичность.
Главные преимущества сплавов Zamak — их исключительная текучесть, позволяющая добиться высочайшей точности воспроизведения деталей и сверхтонких стенок. В сочетании с короткими производственными циклами, длительным сроком службы штампов и готовностью поверхностей к гальваническому покрытию, это делает их идеальными для производства точных и эстетически привлекательных деталей малого и среднего размера с высокой повторяемостью. К распространенным маркам относятся Zamak 3 , Zamak 5 и Zamak 7 , при этом Zamak 2 используется в областях применения, требующих более высокой ползучести и длительной несущей способности.
Основные характеристики цинковых сплавов (Zamak)
Цинковые сплавы предлагают уникальное сочетание эффективности производства и эксплуатационных характеристик.
- Возможность изготовления тонких стенок: Благодаря низкой температуре плавления и высокой текучести сплавы Zamak могут заполнять чрезвычайно тонкие секции, при этом возможна локальная толщина стенок менее миллиметра в зависимости от геометрии детали и контроля процесса.
- Косметика: Детали выходят из пресс-формы с гладкой, плотной «литой» коркой, которая является превосходной основой для полировки, декоративного покрытия (хромирование, никелирование, латунь), порошкового покрытия и покраски.
- Производительность линии: Процесс литья под давлением в горячей камере, используемый для цинка, чрезвычайно быстрый. Это позволяет очень короткое время цикла, обеспечивает высокую кавитацию (больше деталей за один выстрел) и способствует очень долгая жизнь, часто превышая один миллион выстрелов.
- Размерная повторяемость: Цинковые сплавы обладают низкой усадкой и минимальной деформацией, что обеспечивает превосходную однородность деталей. Это делает их идеальными для применений, требующих жёстких допусков.
Ограничения : Ключевые компромиссы включают более высокую плотность по сравнению с алюминием, что делает его тяжелее. Рабочая температура у него умеренная, и он может быть подвержен ползучести (медленной деформации) под длительными нагрузками, что необходимо учитывать на этапе проектирования.
Что такое алюминиевый сплав?
В литье используются алюминиевые сплавы самых разных составов, такие как популярный A380/ADC12 , высокотекучий A413 для герметичных применений, а также термообрабатываемые марки, например, A356/A357 . Литье осуществляется с использованием таких процессов, как литье под высоким давлением (HPDC), литье в постоянные формы и литье в песчаные формы.
В отличие от цинка, многие алюминиевые сплавы могут подвергаться термической обработке для улучшения своих механических свойств. Детали, отлитые под высоким давлением, часто подвергаются термообработке Т5 (стабилизирующий процесс искусственного старения), в то время как детали, изготовленные методом литья в постоянные формы или песчаные формы (например, A356/A357), обычно подвергаются полной термообработке Т6 и старению для достижения максимальной прочности.
Основные преимущества алюминия заключаются в его низкой плотности (легкости), превосходных характеристиках при высоких температурах, хорошей теплопроводности и широком диапазоне механических свойств, достигаемых за счет выбора сплавов и термической обработки.
Основные характеристики алюминиевых сплавов
Алюминий является оптимальным выбором для применений, где вес, температура и структурные характеристики имеют первостепенное значение.
- Прочность и жесткость по отношению к весу: Алюминий обеспечивает хороший баланс механических свойств, которые можно регулировать с помощью закалки T5 или T6 (в зависимости от процесса литья), что делает его прочным и жестким, но в то же время легким вариантом.14
- Тепловая мощность: Благодаря хорошей теплопроводности алюминий является отличным выбором для деталей, которым необходимо рассеивать тепло, таких как радиаторы, электронные корпуса и корпуса автомобильных инверторов.15
- Размер конверта: Процесс литья в холодной камере, используемый для алюминия, позволяет использовать более крупные размеры дроби, что делает его подходящим для более крупных компонентов, таких как структурные кронштейны и большие корпуса.
- Отделка: Порошковое покрытие и окраска — широко используемые и экономичные варианты отделки. Анодирование обеспечивает отличную коррозионную стойкость и износостойкость, но наиболее эффективно для деформируемых сплавов (например, серии 6xxx) и менее эффективно для высокомедных сплавов HPDC.
Ограничения : Процесс литья алюминия, как правило, приводит к увеличению времени цикла и сокращению срока службы штампов по сравнению с цинком. Воспроизведение сверхтонких деталей и достижение такой же гладкой поверхности, как при литье из цинка, также может быть более сложной задачей.
В чем разница между алюминиевым сплавом и цинковым сплавом?
Литье под давлением алюминия и цинка занимает пересекающиеся, но различные ниши. Цинк (замак) превосходно подходит для производства деталей с мельчайшими элементами, сверхтонкими стенками и поверхностями, пригодными для гальванического покрытия. Чрезвычайно быстрое время цикла и длительный срок службы пресс-форм делают его идеальным для крупносерийного производства компонентов малого и среднего размера.
Напротив, алюминий лидирует, когда приоритетом является снижение веса , более высокие рабочие температуры или требуются более крупные и сложные геометрические формы. Он обладает высокими тепловыми характеристиками и гибкостью термообработки для улучшения механических свойств. В конечном итоге, при принятии решения следует учитывать требования к геометрии и размерам изделия, объему производства и экономической эффективности, требованиям к отделке и герметизации, а также эксплуатационным характеристикам и воздействию температур.
Параллельное сравнение
| Критерий | Цинк (Замак) | Алюминий (HPDC/PM/песок) |
| Плотность/Вес | Выше (~6.6 г/см³ для Zamak 3) | Низкая (~2.7 г/см³) |
| Тонкостенные и детальные | Отлично (горячая камера, низкая температура плавления) | Хорошо (типичные стенки ≈1–3 мм) |
| Цикл литья | Очень короткий | Средняя |
| Умри Жизнь | Высокая (часто 1,000,000 XNUMX XNUMX+ выстрелов) | Ниже (≈100,000 XNUMX+ выстрелов) |
| Косметика / Покрытие | Готов к нанесению покрытия, легко полируется | Распространены порошковая краска/краска; анодирование ограничено для HPDC с высоким содержанием меди |
| Температурная способность | Средняя | Лучше (моторные отсеки, тепловые части) |
| Герметичность | Очень хорошо (плотная литая кожа) | Хорошо; сплав A413 превосходен |
| Теплопроводность | Хорошо | Отлично (радиаторы, инверторы) |
| Типичный размер детали | Маленький–Средний | Средний–Большой |
| Стоимость единицы при объеме | Низкая (из-за быстрых циклов и длительного срока службы штампа) | Низкий–Умеренный |
Отделка поверхности литых под давлением алюминиевых и цинковых изделий
- Цинк (Замак): Лучший выбор для декоративной отделки. Легко принимает Декоративное покрытие Cu–Ni–Cr, химическое никелирование и различные конверсионные покрытия с последующей порошковой окраской или покраской. Простая полировка или виброобработка также могут обеспечить высококачественный вид. Правильная предварительная обработка крайне важна для предотвращения таких дефектов поверхности, как образование пузырей.
- алюминий: Отделка рабочей лошадки – это конверсионное покрытие с последующей порошковой окраской или покраскойАнодирование является одним из вариантов, но лучше всего подходит для сплавов с низким содержанием меди и реже применяется при литье под высоким давлением. Для электронных изделий можно использовать специальные пакеты для экранирования электромагнитных и радиочастотных помех.
Недвижимость (чего можно ожидать)
- Цинк: Обеспечивает сильный литые свойства и превосходная размерная повторяемость без дополнительных операций. Однако проектировщикам необходимо учитывать потенциальную ползучесть при повышенных температурах и длительной нагрузке.
- алюминий: обеспечивает регулируемый профиль прочности (с помощью закалки T5/T6, в зависимости от процесса), лучшее соотношение жесткости к весу и превосходные тепловые характеристики.
Области применения
- Цинк: Декоративная фурнитура (замки, петли, ручки), корпуса бытовых электроприборов и бытовой электроники, небольшие герметичные детали (клапаны, фитинги) и точные механические компоненты.
- алюминий: Структурные автомобильные кронштейны, большие электронные корпуса, компоненты терморегулирования (радиаторы, корпуса инверторов) и легкие узлы.
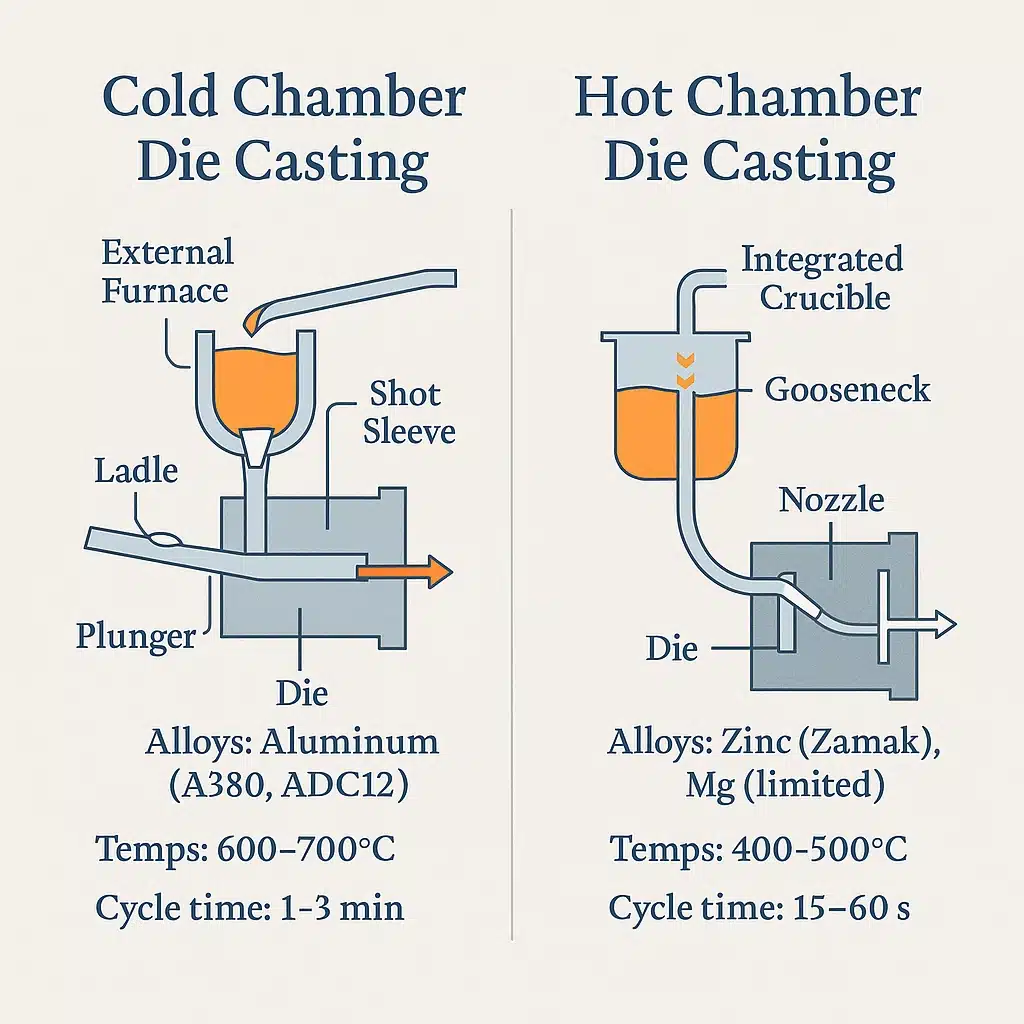
Литье с горячей и холодной камерой прессования: процесс, диктуемый физикой
Процесс литья под давлением разделяется на два отдельных метода, выбор которых не подлежит обсуждению и полностью определяется температурой плавления сплава и химическими свойствами.
- Литье под давлением с горячей камерой прессования (цинк): Этот процесс отличается высокой степенью интеграции и скорости. Механизм впрыска, представляющий собой плунжер, работающий внутри «гусиной шеи», погружается непосредственно в печь с расплавленным металлом.5 В каждом цикле плунжер подаёт точное количество металла непосредственно в полость пресс-формы. Это элегантная, высокоавтоматизированная и быстрая система. Она применима только для сплавов с низкой температурой плавления, таких как цинк, олово и свинец, которые не оказывают химического воздействия и не разрушают стальные компоненты системы впрыска при рабочих температурах.7
- Литье под давлением в холодной камере (алюминий): Этот метод применяется для сплавов с высокой температурой плавления, таких как алюминий, магний и медь. Поскольку расплавленный алюминий обладает высокой коррозионной активностью по отношению к стали, он не может постоянно контактировать с системой впрыска. Вместо этого металл помещается в отдельную печь. Для каждого цикла литья необходимо вручную или с помощью робота выливать точное количество расплавленного алюминия из печи в закалённую стальную «холодную» литьевую гильзу.6 Затем гидравлический плунжер загоняет эту порцию металла в полость матрицы.32 Этот многоэтапный процесс по своей природе более медленный, приводит к тепловой неэффективности и создает больше возможностей для изменчивости процесса и загрязнения.
Стоимость
- Цинк: Часто дает самая низкая себестоимость единицы продукции при больших объемах Благодаря чрезвычайно коротким циклам и исключительному сроку службы штампа, затраты на оснастку окупаются при производстве большего количества деталей. Покрытие увеличивает стоимость, но обеспечивает превосходный внешний вид.
- алюминий: Также предлагается конкурентоспособная цена за единицу. Отделка, такая как порошковая окраска, экономически выгодна. Однако на общую стоимость может влиять необходимость дополнительной обработки критически важных поверхностей или резьбы.
Цикл (производительность и инструментальная часть)
- Цинк: использует горячая камера Процесс, при котором механизм впрыска погружается в расплавленный металл. Это обеспечивает максимально быстрые циклы, высокую кавитацию и длительный срок службы пресс-формы, что делает его идеальным для высокопроизводительного производства.
- алюминий: Требуется холодная камера Процесс, при котором расплавленный металл заливается в ковш. Это приводит к сокращению продолжительности цикла и снижению срока службы инструмента из-за более высоких температур и абразивного воздействия алюминия.
Когда цинк побеждает (Сплавы Замак)
Цинковые сплавы, часто называемые торговой маркой Zamak, являются идеальным выбором для особых случаев применения, где их уникальные свойства обеспечивают явное преимущество.
- Случаи использования: Сложные замковые и шарнирные механизмы, косметическая фурнитура (ручки, ручки), корпуса для бытовых приборов и бытовой электроники, а также небольшие герметичные компоненты.
- Почему он выигрывает: Цинк имеет низкую температуру плавления, что является залогом его успеха. Это позволяет использовать метод литья под давлением в горячей камере, что приводит к чрезвычайно длительный срок службы кристалла (часто более миллиона циклов) и очень короткое время цикла. Его превосходная текучесть позволяет заполнять невероятно тонкие секции и точно воспроизводить мельчайшие детали. В результате получается гладкая, практически готовая деталь, идеально подходящая для высококачественной гальванизации.
Общие оценки:
- Замак 3: Самый распространенный цинковый сплав общего назначения, обеспечивающий превосходный баланс свойств и долговременную стабильность.
- Замак 5: Содержит больше меди, что увеличивает прочность на разрыв и твердость.
- Замак 2: Самая высокая прочность и твердость в семействе, часто используется в случаях, когда требуется повышенная стойкость к ползучести.
- Замак 7: Высокочистый сплав с пониженным содержанием магния, обеспечивающий наилучшую литейность и текучесть для сверхтонкостенных деталей.
- Ограничения: Более высокая плотность цинка делает его тяжелее алюминия. Он не подходит для эксплуатации при высоких температурах и может быть подвержен ползучести (деформации под длительной нагрузкой), что необходимо учитывать при проектировании конструкций.
Когда побеждает алюминий
Алюминий — один из самых универсальных и широко используемых материалов для литья под давлением, который ценится за сочетание прочности, веса и термических свойств.
- Случаи использования: Структурные кронштейны в автомобильном и промышленном оборудовании, крупные электронные корпуса, детали терморегулирования (радиаторы, корпуса инверторов) и любые узлы, где снижение веса является приоритетом.
- Почему он выигрывает: Главное преимущество алюминия заключается в его низкая плотность, обладающий превосходным соотношением прочности и веса. Он надёжно работает при более высоких температурах, где цинк неэффективен. Некоторые сплавы можно подвергнуть термической обработке для достижения механических свойств, сопоставимых со свойствами некоторых стальных деталей. Кроме того, его хорошая теплопроводность делает его естественным выбором для деталей, требующих отвода тепла.
Общие оценки:
- A380 / АЦП12: «Рабочая лошадка» литья под высоким давлением (ЛВД), предлагающая великолепное сочетание литейных качеств, механических свойств и экономической эффективности.
- A413: Богатый кремнием сплав, известный своей превосходной герметичностью, что делает его идеальным для гидравлических и пневматических компонентов.
- А356 / А357: Эти сплавы, которые обычно используются в процессах литья в песчаные или постоянные формы, очень хорошо поддаются термической обработке T6, что обеспечивает превосходную прочность и пластичность.
Примечание: Стандартные детали из алюминия, отлитые под высоким давлением, часто проходят процесс старения до состояния T5. Для достижения полного состояния T6 требуется процесс, обеспечивающий низкую пористость (например, вакуумное литье под высоким давлением, литье в песчаные формы или литье в постоянные формы), и этот процесс должен быть тщательно проверен.
Часто задаваемые вопросы (FAQ)
Ваш следующий шаг
Выбор подходящего материала — сложный процесс, оказывающий значительное влияние на успех вашего проекта. В CastMold мы специализируемся на комплексных решениях: от проектирования пресс-форм до производства готовых изделий. Наша команда инженеров готова помочь вам сделать правильный выбор.
Свяжитесь с нами сегодня для бесплатного анализа технологичности изготовления (DFM). Предоставьте нам геометрию вашей детали, предполагаемый объем и требования к производительности, и мы поможем вам определить оптимальный материал и технологический процесс для вашего применения, а также предоставим сравнительные цены, чтобы облегчить вам принятие решения.






