

Литье под давлением — эффективный метод производства детализированных и лёгких деталей из алюминия или цинка. Несмотря на прочность и точность размеров, их необработанные поверхности часто требуют дополнительной обработки для соответствия современным стандартам производительности и внешнего вида. Обработка поверхности, такая как окраска, гальванопокрытие, анодирование или нанесение специальных покрытий, играет важную роль, защищая от коррозии и износа, а также улучшая внешний вид детали, что особенно важно в таких отраслях, как автомобилестроение и производство бытовой электроники.
Важно учитывать отделку поверхности на ранних этапах проектирования. Такие факторы, как геометрия детали, толщина стенок и текстура, могут повлиять на качество нанесения покрытия. Например, неровности или пористость поверхности могут снизить адгезию покрытия. Именно поэтому тесное сотрудничество между конструкторами и инженерами по литью под давлением с самого начала помогает избежать проблем, снизить затраты и гарантировать, что готовая деталь будет работать безупречно и выглядеть великолепно.
Распространенные методы отделки поверхности
Для литых под давлением деталей доступны различные методы обработки поверхности, каждый из которых обладает уникальными преимуществами. В этом разделе рассматриваются наиболее распространённые методы, подробно описываются их процессы, преимущества и типичные области применения. Понимание этих вариантов крайне важно для выбора оптимального метода обработки, отвечающего конкретным функциональным и эстетическим требованиям.
Анодирование алюминиевых сплавов
Анодирование — это электрохимический процесс, который усиливает естественный оксидный слой на литых под давлением алюминиевых деталях. Он повышает коррозионную стойкость, увеличивает твёрдость поверхности и позволяет окрашивать изделия. Этот метод обработки популярен для корпусов бытовой электроники (например, смартфонов) и автомобильной отделки благодаря долговечности и эстетичности покрытия. Процесс включает погружение алюминиевой детали в ванну с кислотным электролитом и пропускание через неё электрического тока.
Гальваника и цинкование
Гальваническое покрытие представляет собой нанесение слоя металла (например, хрома, никеля, цинка) на литые детали для повышения твёрдости поверхности, электропроводности или создания декоративной отделки. Гальваническое покрытие часто применяется для литых под давлением цинковых деталей и автомобильного оборудования. Под гальванизацией понимается нанесение цинкового покрытия, в первую очередь для защиты от коррозии. Оба процесса повышают долговечность и улучшают внешний вид.
Порошковое покрытие и окраска
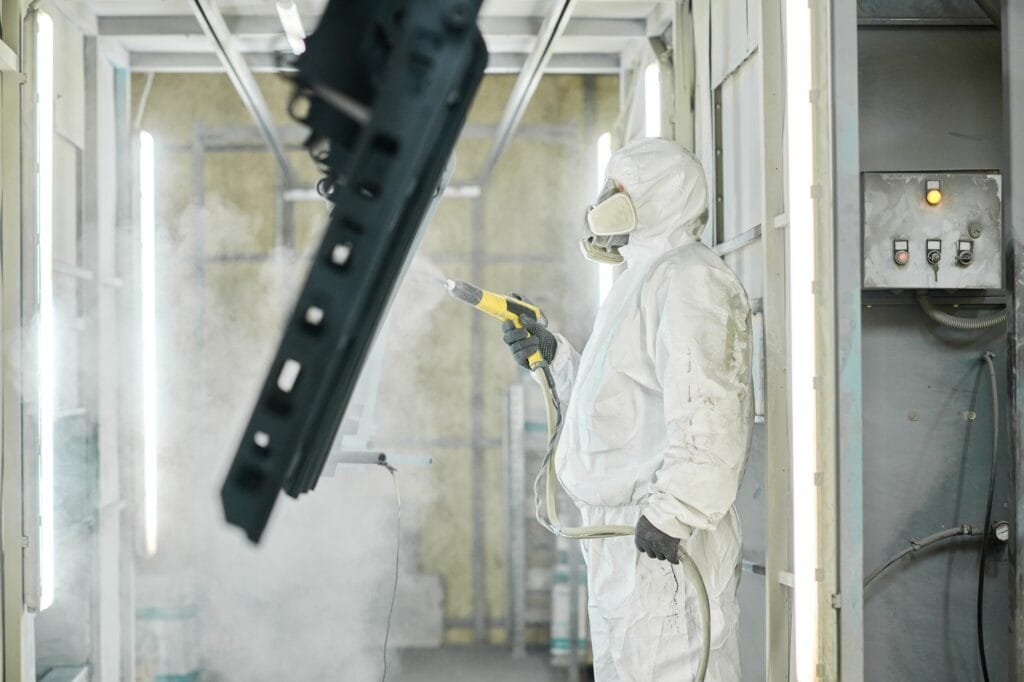
Порошковое покрытие наносится электростатическим методом, а затем отверждается под воздействием тепла, образуя прочный защитный слой. Окраска подразумевает нанесение жидкой краски. Оба метода повышают устойчивость к атмосферным воздействиям и предлагают широкий спектр вариантов индивидуального дизайна. Они идеально подходят для промышленного оборудования и наружных автомобильных деталей, требующих надежной защиты и особого эстетического вида.
E-coating (Электрофоретическое покрытие)
Электроосаждение краски методом электроосаждения использует электрический ток для нанесения краски, создавая равномерный, тонкий и высокозащитный слой. Этот метод широко применяется в автомобильной промышленности в качестве грунтовки или для защиты от коррозии, часто обеспечивая стойкость к воздействию солевого тумана более 500 часов. Этот метод обеспечивает превосходное покрытие даже на сложных формах.
Специальные покрытия
Специальные покрытия включают покрытия PVD (физическое осаждение из паровой фазы), такие как TiN/CrN, для исключительной износостойкости, а также тефлоновые или керамические покрытия для термостойкости или антипригарных свойств. Они используются в специализированных областях применения для значительного продления срока службы и повышения производительности деталей в особых сложных условиях, например, в высокопроизводительных инструментах или специализированных промышленных компонентах.
Таблица 1: Сравнение распространенных методов обработки поверхности литых под давлением деталей
| Тип лечения | Подходящие литьевые материалы | Основные преимущества | Типичные применения | Основные характеристики/примечания |
| анодирование | алюминий | Коррозионная стойкость, износостойкость, эстетическая привлекательность, электроизоляция | Корпуса бытовой электроники, автомобильная отделка, архитектурная отделка | Электрохимический процесс, интегрирование цвета в оксидный слой, усиление естественного оксида |
| гальванопокрытие | Цинк, алюминий (со специальной предварительной обработкой) | Коррозионная стойкость, износостойкость, эстетическая привлекательность, электропроводность | Детали из цинкового литья под давлением, автомобильная фурнитура, декоративные элементы, бытовая электроника | Нанесение металлического слоя с использованием электрического тока, точный контроль толщины |
| цинкование | Цинк (как основной металл), Сталь | Жертвенная защита от коррозии, увеличенный срок службы | Автомобильные детали, строительство, электрические компоненты, трубы, резервуары для хранения | Цинковое покрытие действует как жертвенный слой, обладает свойствами самовосстановления, в первую очередь для стали, но актуально и для литых под давлением цинковых деталей. |
| Порошковое покрытие | Алюминий, цинк, сталь | Долговечность, коррозионная стойкость, эстетическое разнообразие, экологичность | Автозапчасти, промышленное оборудование, потребительские товары, туристическое снаряжение | Нанесение сухого порошка, отверждение под воздействием тепла, широкий выбор цветов/текстур, низкое содержание летучих органических соединений |
| Малярные работы | Алюминий, цинк, сталь | Экономичная эстетика, защита (коррозия, УФ), функциональные свойства | Внешний вид автомобиля, корпуса бытовой электроники, архитектурные элементы | Жидкое покрытие, широкий выбор цветов и текстур, грунтовка важна для адгезии |
| Е-покрытие | Алюминий, цинк, сталь, магний | Превосходная коррозионная стойкость, равномерное покрытие на поверхностях сложной геометрии, грунтовка | Автомобильные детали (грунтовка/антикоррозийная защита), тяжелое оборудование, электрические компоненты | Влажный процесс погружения, электрически заряженный полимер, 500–1500 часов в соляном тумане |
| Покрытия PVD | Алюминий, цинк, сталь (на инструментах/деталях) | Чрезвычайная твердость, износостойкость, пониженное трение, термическая/химическая стабильность, эстетическая привлекательность | Формы для литья под давлением (срок службы инструмента), режущие инструменты, высококачественная бытовая электроника | Тонкие керамические слои (TiN, CrN), предотвращают истирание/термические трещины, широкий выбор металлических цветов |
| Тефлоновые покрытия | алюминий | Антипригарное покрытие, низкое трение, химическая стойкость, термостойкость | Оборудование для переработки пищевых продуктов, промышленное приготовление пищи, порты датчиков Интернета вещей | Фторполимерная смола, высокая смазывающая способность, водонепроницаемость, выдерживает высокие температуры |
| Керамические покрытия | Металлы (например, алюминий, сталь, на инструментах/деталях) | Высокая термостойкость, износостойкость, коррозионная/химическая стойкость, теплоизоляция | Детали двигателя, компоненты тормозной системы, режущие инструменты, пресс-формы/штампы | Наносится методом термического напыления/CVD/PVD, выдерживает экстремальные температуры, продлевает срок службы компонентов |
Преимущества обработки поверхности в промышленности
Поверхностная обработка — это не просто общие усовершенствования; ее преимущества стратегически используются в различных отраслях промышленности для удовлетворения конкретных требований к производительности, долговечности и эстетике, демонстрируя их особую ценность.
Автомобильные Приложения
Автомобильные литые детали подвергаются воздействию суровых условий: от дорожной соли до высокой температуры двигателя. Анодированные алюминиевые ступицы колёс устойчивы к точечной коррозии, а гальванизированные цинковые кронштейны в моторном отсеке предотвращают гальваническую коррозию. Детали подвески с электролитическим покрытием сохраняют структурную целостность более десяти лет, что снижает количество гарантийных случаев.
Потребительская электроника:
Высококлассная электроника использует обработку поверхности как для защиты, так и для эстетики. Анодированный алюминиевый корпус ноутбука обеспечивает устойчивость к царапинам и металлизированную отделку, а УФ-отверждаемые краски на корпусах умных часов обеспечивают стойкость цвета. Эти процессы соответствуют ожиданиям потребителей в отношении роскоши и долговечности.
Промышленное оборудование
Литые корпуса с порошковым покрытием для морского бурового оборудования выдерживают воздействие соленой воды, а лопатки турбин с керамическим покрытием выдерживают температуру свыше 800 °C. Такая обработка минимизирует простои в таких отраслях, как энергетика и тяжелое машиностроение.
Выбор правильной обработки поверхности
Выбор оптимальной обработки поверхности литых под давлением деталей — критически важное решение, которое существенно влияет на производительность, стоимость и соответствие нормативным требованиям. Этот процесс требует комплексной оценки нескольких ключевых факторов, чтобы гарантировать, что выбранная обработка идеально соответствует предполагаемому применению детали и условиям эксплуатации.
Существенные соображения
Подберите обработку, соответствующую металлу. Анодирование отлично подходит для алюминия, а цинк часто наносится гальваническим способом. Состав сплава также имеет значение, поскольку он может влиять на адгезию и конечные свойства. Обеспечение совместимости — ключ к предотвращению таких проблем, как отслоение или ослабление покрытия.
Функциональные требования
Принимайте решение, исходя из назначения детали. Требуется ли электропроводность, исключительная коррозионная стойкость, высокая износостойкость или, прежде всего, эстетическая привлекательность? Например, если требуется высокая коррозионная стойкость, можно выбрать электроосаждаемое или порошковое покрытие вместо чисто декоративной отделки.
Нормативно-Соответствие экологическим нормам
Используйте покрытия, соответствующие директиве RoHS, и краски без содержания свинца. Соблюдение отраслевых стандартов безопасности и воздействия на окружающую среду (например, низкий уровень выбросов ЛОС) имеет решающее значение, особенно для международных покупателей и для особых сфер применения, таких как производство медицинских или пищевых компонентов.
Таблица 2: Основные соображения по выбору обработки поверхности
| Категория рассмотрения | Конкретные факторы | Влияние на выбор | Примеры лечения |
| Совместимость материалов | Состав сплава (например, Al, Zn, Mg) | Определяет совместимые процессы; влияет на потребности в предварительной обработке | Анодирование (Al), гальванопокрытие (Zn), порошковое покрытие (универсальное) |
| Пористость | Может потребоваться предварительная обработка (например, пропитка) для герметизации пор. | Пропитка, специальная предварительная обработка перед нанесением гальванических покрытий | |
| Функциональные требования | Устойчивость к коррозии | Определяет требуемые свойства покрытия для воздействия окружающей среды | Анодирование, гальванопокрытие, цинкование, электроосаждение, порошковое покрытие |
| Износостойкость | Влияет на выбор более твердых покрытий для защиты от трения/истирания | Анодирование, гальванопокрытие, PVD, керамические покрытия | |
| Эстетические цели | Влияет на выбор типа отделки, цвета и текстуры | Анодирование (цвета), полировка, покраска, декоративное PVD-покрытие | |
| Электрические свойства (проводимость/изоляция) | Определяет конкретные типы покрытий для сохранения или изменения проводимости | Анодирование (изоляция), специальные типы покрытия (проводимость) | |
| Воздействие температуры | Требуются покрытия с высокой термостойкостью | Тефлоновые, керамические покрытия | |
| Антипригарные свойства | Руководства по выбору специализированных покрытий | Тефлоновые покрытия | |
| Нормативное и экологическое соответствие | Соответствие RoHS | Гарантирует отсутствие опасных веществ для доступа на рынок | Покрытия, соответствующие требованиям RoHS (например, некоторые покрытия E-coats) |
| Выбросы ЛОС | Отдает предпочтение вариантам с низким или нулевым содержанием ЛОС в соответствии с экологическими нормами | Порошковое покрытие, электролитическое покрытие | |
| Опасные химикаты | Избегает процессов с использованием токсичных веществ (например, шестивалентного хрома) | Современные альтернативы хроматам, ПЭО | |
| Отраслевые стандарты | Обеспечивает принятие и безопасность продукции на различных рынках | Сертификации (например, ISO, MIL-STD) |
Заключение: жизненно важная роль обработки поверхности
Обработка поверхности имеет решающее значение для превращения литых под давлением деталей в высокопроизводительные, готовые к выходу на рынок изделия. Она не только защищает детали от коррозии, износа и воздействия окружающей среды, но и улучшает их внешний вид, что критически важно для отраслей, где важны имидж бренда и эстетика продукции, таких как автомобилестроение, бытовая электроника и бытовая техника.
В Cast-Mold мы понимаем, что создание готовой высококачественной детали — это не просто литьё и механическая обработка. Именно поэтому мы создали надёжную и долгосрочную сеть партнёров по обработке поверхностей, каждый из которых специализируется на покраске, порошковом покрытии, анодировании и гальванизации. Эти партнёры тесно сотрудничали с нами над различными востребованными проектами, включая:
- Автомобильные компоненты для BYD, требующие антикоррозийных покрытий со строгими стандартами внешнего вида
- Точность Светодиодные корпуса для Philips, включая высококачественное распыление на поверхность и последовательный контроль текстуры
- Гальваническое покрытие цинковым сплавом для корпусов премиальных косметических устройств, где прочность и роскошная отделка имеют решающее значение
Все наши партнеры по отделке соблюдают мировые экологические стандарты и могут предоставить такие сертификаты, как RoHS, REACH, а также другую связанную с устойчивым развитием документацию, требуемую зарубежными покупателями.
Интегрируя финишную обработку поверхности в наш комплексный процесс литья под давлением и обработки на станках с ЧПУ, Cast-Mold обеспечивает более строгий контроль качества, более эффективное управление проектами и более быстрый вывод продукции на рынок. Независимо от того, ищете ли вы функциональные конструктивные элементы или высококачественные декоративные элементы, мы предлагаем готовые решения с полной прослеживаемостью и сертификацией.






