
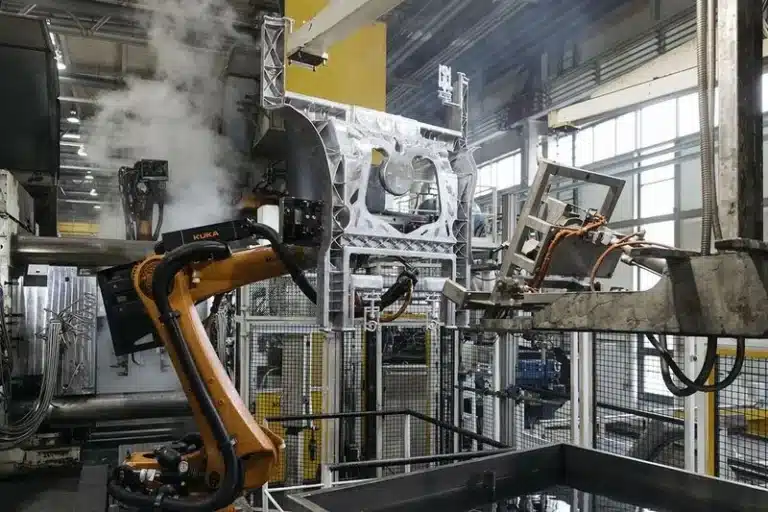
Na fundição sob pressão (HPDC), costumamos dizer que os parâmetros de injeção e o controle de temperatura são a base da qualidade da fundição. Mas entre o metal fundido e a superfície do molde, existe outra "ponte" crítica: o agente desmoldante e a forma como ele é aplicado no molde.
A aplicação de spray não se resume a "quanto mais, melhor". O controle preciso da aplicação do agente desmoldante em peças fundidas é essencial, especialmente para componentes estruturais complexos e grandes peças fundidas integradas:
- Também pequeno Aplicação por pulverização → desmoldagem difícil, risco de soldagem, desgaste e quebra dos pinos extratores.
- Também muito Pulverização → umidade residual, temperatura instável da matriz, marcas de fluxo, juntas frias e até mesmo propriedades mecânicas reduzidas.
Este artigo explica por que o controle da pulverização é tão sensível, como o efeito Leidenfrost interrompe silenciosamente o processo e como diferentes tecnologias de pulverização — desde a tradicional com tubos de cobre até a pulverização eletrostática — impactam a temperatura do molde, a qualidade da peça e a vida útil do molde.
- 1. O Inimigo Oculto: Efeito Leidenfrost na Aplicação de Agente Desmoldante em Fundição Sob Pressão
- 2. Três maneiras de pulverizar: tradicional, micropulverização e eletrostática.
- 3. Como a estratégia de pulverização afeta a temperatura da matriz
- 4. Contramedidas práticas: como vencer o efeito Leidenfrost
- 5. Conclusão: A pulverização é um sistema, não uma simples etapa.
- 6. Do projeto à entrega: como a moldagem por fundição coloca o controle de pulverização em prática
- Serviços de fundição sob pressão de alumínio
1. O Inimigo Oculto: Efeito Leidenfrost na Aplicação de Agente Desmoldante em Fundição Sob Pressão
Uma suposição comum no chão de fábrica é: "Quanto maior a temperatura do molde, mais rápido a água evapora, portanto o agente desmoldante para fundição funciona melhor."
Experimentos mostram o contrário.
1.1 O que é o efeito Leidenfrost?
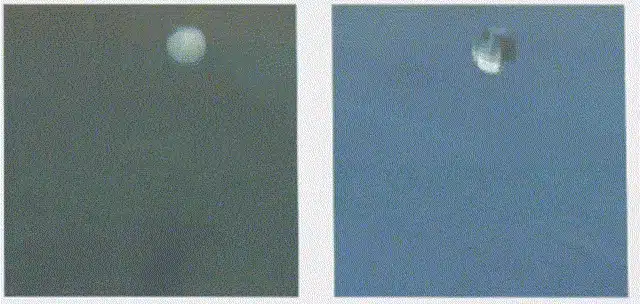
Quando uma gota de água cai sobre uma superfície muito acima de seu ponto de ebulição , o líquido que entra em contato com a superfície se transforma instantaneamente em vapor, formando uma fina camada de vapor . Essa "almofada de vapor" separa o líquido restante da superfície, impedindo a transferência adicional de calor.
O efeito visual é familiar: a gota não evapora rapidamente, mas desliza e dança sobre a superfície quente como uma pequena pérola rolante, em vez de evaporar. Isso é chamado de efeito Leidenfrost.
1.2 Por que isso é importante para o agente desmoldante em fundição sob pressão
Numa célula de fundição sob pressão, os mesmos princípios físicos se manifestam durante a pulverização do agente desmoldante:
- Se o A temperatura da matriz está muito alta.
- Ou o O ângulo de pulverização e a cobertura não estão corretos.
O agente desmoldante à base de água para fundição se comporta exatamente como essas gotas. Em vez de se espalhar e formar uma película contínua, as gotas líquidas deslizam sobre a superfície, não umedecem a cavidade e caem diretamente no fosso abaixo da máquina.

Consequências:
- Ruim ou incompleto formação de filme de lançamento na cavidade
- Grandes quantidades de agente desmoldante desperdiçado
- Excesso águas residuais que é caro de tratar
- Pontos quentes localizados, temperatura instável e problemas de qualidade
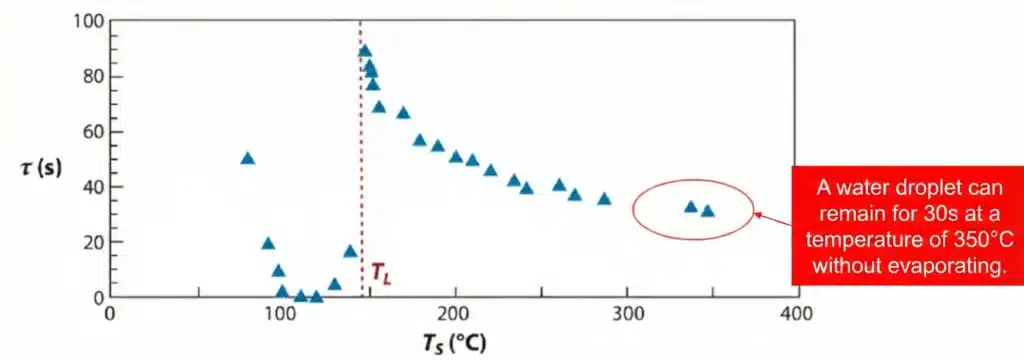
1.3 Resultados experimentais: tempo de evaporação versus temperatura
Experimentos com gotas de água em uma superfície aquecida mostram uma relação não linear entre a temperatura e o tempo de evaporação:
- AROUND 100 ° C: a água evapora mais rápido.
- AROUND 150 ° CO tempo de evaporação é mais longo, perto de 90 s por gota — é aqui que o efeito Leidenfrost é mais forte.
- Mesmo em 350 ° C, uma gota pode sobreviver por cerca de 30 s.
Na produção real de fundição sob pressão, as temperaturas da superfície da cavidade geralmente ultrapassam os 150 °C , o que torna o efeito Leidenfrost praticamente inevitável. Ele se forma como uma barreira invisível entre o agente desmoldante e a superfície do molde, reduzindo a formação efetiva da película e tornando o controle da pulverização muito mais crítico.
2. Três maneiras de pulverizar: tradicional, micropulverização e eletrostática.
As modernas fábricas de fundição sob pressão utilizam principalmente três tipos de sistemas de pulverização para agentes desmoldantes. Cada um possui seu próprio mecanismo, vantagens e cenários de aplicação específicos.
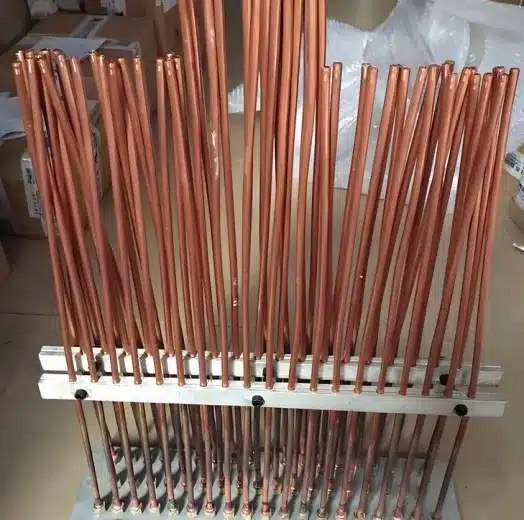
2.1 Pintura tradicional de tubos de cobre
Este é o método mais antigo e mais comum.
Principais características:
- Usa simplicidade Tubos de cobre como cabeças de pulverização
- Grande volume de pulverização, muito diluído agente de liberação (típ. 1: 100 - 1: 200 proporção de água)
- A função principal é resfriando o chip para reduzir a adesão
Na prática, muitas fábricas chegam a usar esse jato de água abundante como substituto para canais de refrigeração . Como resultado:
- A temperatura da superfície do chip sofre fortes flutuações a cada ciclo
- Os ciclos de estresse térmico tornam-se severos → fadiga térmica e vida útil mais curta
- A qualidade da fundição é instável.
Portanto, a pulverização tradicional de tubos de cobre é frequentemente usada apenas em moldes com requisitos de qualidade mais baixos.
2.2 Micropulverização
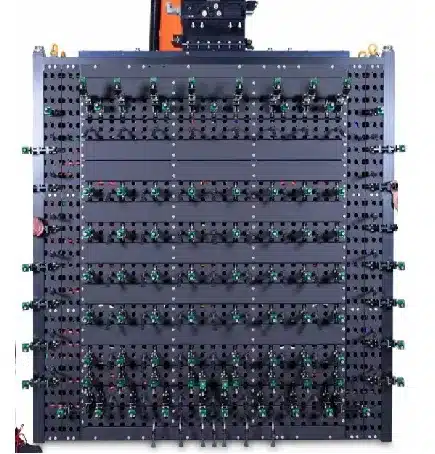
A micropulverização aprimora a ideia convencional com bicos mais controlados.
Configuração típica:
- Micro bicos com um orifício de 0.5 – 0.8 mm
- Combinado com alguns bicos maiores (2–4 mm) para zonas quentes especiais, como áreas de biscoito, corredor ou portão.
Características do processo:
- A quantidade de pulverização é muito mais baixo do que pulverização de tubos de cobre
- O agente desmoldante para fundição sob pressão é mais concentrado (frequentemente até 1:10 diluição ou menos)
- Gotículas finas melhoram atomização e formação de filme na cavidade
- Bicos maiores fornecem resfriamento direcionado em regiões de alta temperatura
Este método reduz a perturbação da temperatura do molde, tornando-o adequado para peças estruturais automotivas e outras fundições de alta qualidade onde tanto o desempenho de desmoldagem quanto a estabilidade da temperatura são importantes.
2.3 Pulverização eletrostática: uma abordagem de nova geração
A pulverização eletrostática é uma tecnologia mais recente que utiliza a atração eletrostática para aplicar o agente desmoldante de fundição sob pressão de forma mais eficiente.
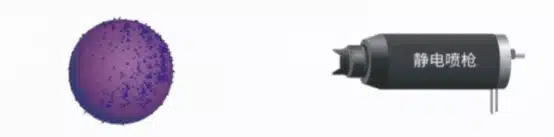
Como funciona:
- As gotículas do agente de liberação recebem uma carga negativa.
- A superfície da matriz recebe um carga positiva.
- Sob o campo elétrico, as gotículas são atraídos e depositados uniformemente na cavidade.
Por utilizar concentrado de agente desmoldante puro (sem diluição em água), a pulverização eletrostática praticamente elimina o problema de Leidenfrost e oferece diversas vantagens importantes:
- Economia de materiais e benefícios ambientais
- Utiliza quase que exclusivamente agente de liberação puro, sem adição de água
- O consumo total pode ser da pulverização tradicional
- Redução drástica em custo da matéria-prima e tratamento de água poluída
- Formação de filme altamente uniforme
- Efeito de “autorreparo” eletrostático: as gotículas aderem preferencialmente a áreas sem revestimento e de película mais fina
- Especialmente eficaz para cavidades profundas, nervuras e peças estruturais integradas onde a pulverização convencional não consegue atingir uniformemente
- Resulta em melhor desempenho de lançamento e proteção da superfície
- Redução de defeitos e melhoria da qualidade da superfície
- Sem água → sem efeito Leidenfrost
- Menor risco de Marcas de fluxo, juntas frias, porosidade relacionada à umidade e ao vapor.
- Ideal para fundições com requisitos muito elevados de propriedades cosméticas ou mecânicas
3. Como a estratégia de pulverização afeta a temperatura da matriz
O agente desmoldante para fundição sob pressão não é apenas um lubrificante e um meio de desmoldagem — ele também é um poderoso trocador de calor . Diferentes sistemas de pulverização removem calor em taxas muito diferentes.
3.1 Intensidade de resfriamento de diferentes métodos
Quanto maior a quantidade de água no jato e o volume do jato, mais forte será o efeito refrescante:
- Com tempo de pulverização igual e layout de bico semelhante, intensidade de resfriamento é aproximadamente:
- Pulverização tradicional de tubos de cobre – resfriamento mais forte
- Micropulverização – resfriamento moderado
- Pulverização eletrostática – resfriamento direto mais fraco (quase nenhuma água)
Para visualizar isso, os engenheiros de processo podem atribuir diferentes coeficientes de transferência de calor para cada método em softwares de simulação. Por exemplo:
- Pulverização de tubos de cobre: ~3,500 W/m²·K
- Micropulverização: ~2,000 W/m²·K
- Pulverização eletrostática: ~500 W/m²·K
| Método de pulverização | Molde superior (°C) | Meio do molde (°C) | Mofo inferior (°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| Tubo de cobre tradicional | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| Micropulverização | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| Pulverização eletrostática | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
Simulações mostram que, após a pulverização e o fechamento do molde, a temperatura na metade móvel varia significativamente dependendo do método. A diferença de temperatura entre o resfriamento mais forte (tubo de cobre) e o mais fraco (eletrostático) pode chegar a cerca de 74.5 °C em alguns pontos de medição.
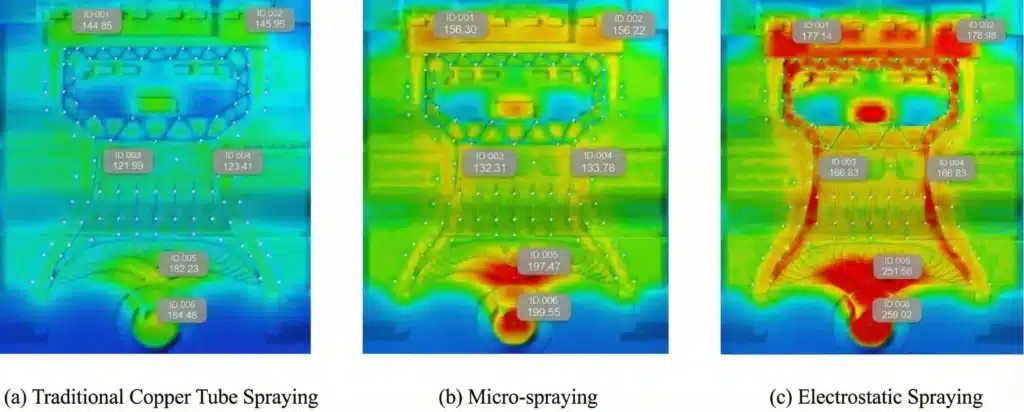
Leve em conta:
Ao configurar simulações de processos — e ao interpretar os resultados — é crucial Ajustar os parâmetros de pulverização ao método de produção realCaso contrário, a simulação torna-se apenas um número gerado por computador, com valor de orientação limitado para a fundição sob pressão na prática.
4. Contramedidas práticas: como vencer o efeito Leidenfrost
Diante do impacto negativo do efeito Leidenfrost no desempenho dos agentes desmoldantes para fundição sob pressão, a indústria adota principalmente duas abordagens.
4.1 Otimização dos parâmetros da pulverização tradicional
Se a fábrica ainda utiliza pulverização convencional à base de água, diversos parâmetros podem ser otimizados para reduzir a influência da camada de vapor:
- Aumente a pressão do ar de pulverização moderadamente.
- Pressão mais alta aumenta o força de impacto das gotículas
- Ajuda a romper a camada de vapor na borda frontal, permitindo que as gotículas entrem em contato com a superfície da matriz.
- Evite pressão excessiva
- Pressão excessiva (bem acima de ~6 bar) lata remover o filme de liberação já formado
- Isso leva a uma pior desmoldagem e a um risco maior de soldagem, exatamente o oposto do que desejamos.
O objetivo é um ambiente equilibrado onde as gotículas possam penetrar na camada de vapor sem destruir a película protetora.
4.2 Transição para a pulverização eletrostática
Do ponto de vista do processo, a pulverização eletrostática é atualmente a solução mais eficaz para evitar o efeito Leidenfrost:
- Uso agente de liberação puro (sem água), então há sem atraso na evaporação
- Gotitas Aderem instantaneamente e formam uma película., mesmo em temperaturas de matriz em torno de 250 ° C
- Melhora significativamente o desempenho de lançamento em Costelas profundas, cavidades e áreas de difícil pulverização
- Reduz aderência, soldagem e superaquecimento localizado, melhorando tanto a produtividade quanto a vida útil do molde
Para fábricas de fundição sob pressão focadas em componentes estruturais de alta qualidade, peças para veículos elétricos, invólucros de telecomunicações e outras aplicações críticas , a pulverização eletrostática pode se tornar um fator chave para estabilizar a qualidade e reduzir o custo total.
5. Conclusão: A pulverização é um sistema, não uma simples etapa.
A pulverização em fundição sob pressão é uma tecnologia refinada que combina física, química e experiência prática. É muito mais do que "simplesmente pulverizar uma camada de óleo". Na realidade, a forma como gerenciamos o agente desmoldante na fundição sob pressão afeta diretamente:
- Qualidade de fundição (superfície e interior)
- Custo de produção e taxa de refugo
- Vida útil do chip e frequência de manutenção
Desde a pulverização tradicional de tubos de cobre até a micropulverização e, agora, a pulverização eletrostática , a evolução dos processos sempre gira em torno de dois objetivos principais:
- Película de liberação estável, uniforme e eficaz
- Temperatura da matriz controlada e previsível
Somente compreendendo o efeito Leidenfrost , escolhendo a tecnologia de pulverização correta e ajustando os parâmetros cuidadosamente, os fabricantes de peças fundidas sob pressão poderão realmente desbloquear o potencial de seus moldes — produzindo peças melhores, de forma mais consistente e a um custo geral menor.
6. Do projeto à entrega: como a moldagem por fundição coloca o controle de pulverização em prática
Na Cast Mold, "Precisão do Projeto à Entrega" não é apenas um slogan – é a forma como gerenciamos todas as variáveis que podem influenciar a qualidade, incluindo o comportamento do agente desmoldante para fundição sob pressão.
- Na fase de projetoNossa equipe de engenharia utiliza DFM e Moldflow para analisar canais de injeção, ventilação, pontos quentes e circuitos de resfriamento. As zonas e os tempos de pulverização são planejados em conjunto com o equilíbrio térmico do molde, em vez de serem tratados como uma configuração de "última hora" na máquina.
- Durante a fabricação e amostragem de ferramentasCorrelacionamos temperaturas reais da cavidade, parâmetros de pulverização e tipos de agentes desmoldantes. Para peças estruturais complexas, nossa equipe avalia se a pulverização tradicional, a micropulverização ou a pulverização eletrostática é a mais adequada ao projeto do molde e às metas de qualidade do cliente.
- Em produção seriadaAs faixas de processo para concentração do agente desmoldante na fundição sob pressão, pressão de pulverização, disposição dos bicos e tempo de ciclo são documentadas e controladas de acordo com as normas ISO 9001 / IATF 16949. Isso nos permite oferecer aos clientes não apenas peças de teste de boa qualidade, mas também qualidade estável e repetível durante toda a vida útil do molde.
Combinando conhecimento especializado em ferramentas, simulação de processos e disciplina na linha de produção , a Cast Mold ajuda os clientes a reduzir a soldagem, a porosidade e os defeitos estéticos frequentemente associados ao controle inadequado do agente desmoldante, entregando peças fundidas prontas para usinagem, revestimento e montagem final com menos surpresas.
Serviços de fundição sob pressão de alumínio
Saiba mais sobre nossos serviços de fundição sob pressão de alumínio na China.






