Antes de aprender sobre sistemas de coordenadas, você pode primeiro ler nosso guia sobre o que é uma máquina CNC e como a tecnologia CNC se desenvolveu.
O sistema de coordenadas de uma máquina CNC define como a máquina identifica a posição da ferramenta de corte, da peça de trabalho e da origem da usinagem. Sem referências de coordenadas corretamente estabelecidas, uma máquina CNC não consegue converter com precisão as dimensões programadas em movimentos reais dos eixos.
Uma máquina CNC não consegue se mover com precisão a menos que saiba três coisas:
- Localização da máquina dentro de sua faixa de deslocamento.
- Localização da peça na mesa da máquina
- Localizada a ponta de corte da ferramenta selecionada.
Essas posições são definidas por meio de referências de coordenadas e valores de compensação.
Para operadores de CNC, programadores e engenheiros de produção, compreender o sistema de coordenadas da máquina, o sistema de coordenadas da peça e a referência da ferramenta é essencial. Direções incorretas dos eixos, offsets da peça ou valores de compensação da ferramenta podem causar erros dimensionais, colisões de ferramentas e danos às peças.
Este artigo explica a regra da mão direita, o sistema de coordenadas da máquina, o sistema de coordenadas da peça, os offsets de trabalho G54–G59 e a compensação da ferramenta. Também mostra como esses conceitos são aplicados na fabricação de moldes de fundição sob pressão e na usinagem CNC secundária.
- O que é um sistema de coordenadas para máquinas CNC?
- Por que as máquinas CNC precisam de sistemas de coordenadas?
- A regra da mão direita para máquinas CNC
- Como os eixos X, Y e Z são definidos
- O que é o Sistema de Coordenadas da Máquina?
- O que é o Sistema de Coordenadas de Trabalho?
- O que são deslocamentos de trabalho G54 para G59?
- Pontos de referência da ferramenta e compensação da ferramenta
- Compensação do comprimento da ferramenta
- Compensação do raio da ferramenta
- Como os sistemas de referência de coordenadas funcionam em conjunto
- Por que a mesa da máquina pode se mover na direção oposta?
- Sistemas de coordenadas CNC na fabricação de moldes de fundição sob pressão
- Usinagem de cavidades de moldes e insertos de núcleo
- Usinagem de corrediças e cavidades de inserção
- Usinagem CNC de peças fundidas sob pressão
- Exemplo: Carcaça de alumínio fundido
- Por que o planejamento coordenado deve começar durante o DFM (Design for Manufacturing)
- Erros comuns na configuração de coordenadas CNC
- Procedimento recomendado para verificação de coordenadas
- Gerenciamento de coordenadas CNC na Cast Mold
- Serviços de fundição sob pressão de alumínio
O que é um sistema de coordenadas para máquinas CNC?
Um sistema de coordenadas para máquinas CNC fornece a referência posicional necessária para movimentos precisos da máquina. Ele auxilia o controlador CNC a identificar a posição da máquina, a origem da peça e o ponto de corte efetivo da ferramenta selecionada.
Por que as máquinas CNC precisam de sistemas de coordenadas?
Um programa de usinagem CNC contém comandos de posicionamento.
Por exemplo, um programa pode instruir a máquina a mover-se para:
X50.000 Y25.000 Z-5.000No entanto, esses valores são irrelevantes a menos que o sistema CNC saiba onde estão localizados os pontos zero X, Y e Z.
A máquina, portanto, precisa de várias camadas de referência:
- Uma referência fixa para a própria máquina.
- Uma referência programável para a peça de trabalho
- Valores de compensação para a ferramenta de corte real
Essas referências permitem que o mesmo programa CNC seja usado mesmo quando:
- A peça de trabalho está instalada em uma posição diferente.
- Um acessório foi movido.
- Uma ferramenta de corte diferente é carregada.
- Diversas peças são instaladas na mesma mesa da máquina.
- Diferentes operações de usinagem utilizam diferentes pontos de referência.
Sem referências de coordenadas definidas corretamente, o controlador CNC não consegue converter as dimensões programadas em movimento real da máquina.
A regra da mão direita para máquinas CNC
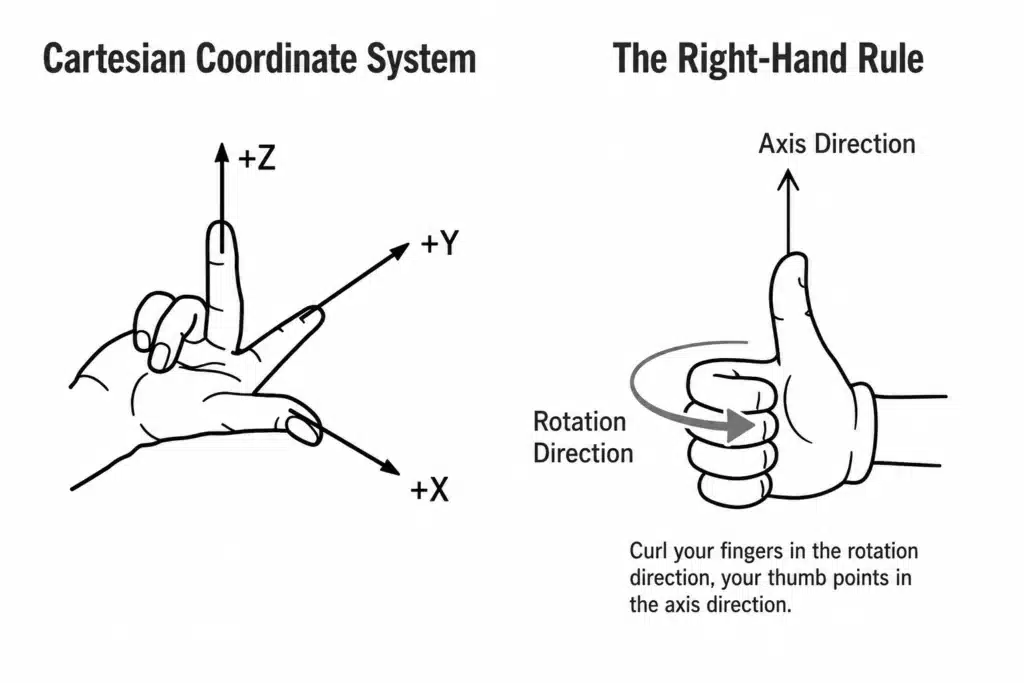
As máquinas CNC normalmente utilizam um sistema de coordenadas cartesianas destro.
A regra da mão direita fornece um método padrão para identificar as direções positivas dos eixos X, Y e Z.
Para visualizar a regra:
- Aponte o polegar direito na direção X positiva.
- Aponte o dedo indicador direito na direção Y positiva.
- Aponte o dedo médio da mão direita na direção Z positiva.
Os três dedos devem estar perpendiculares entre si.
Este método ajuda programadores e operadores a compreender a relação entre os três eixos lineares.
Como os eixos X, Y e Z são definidos
Embora as máquinas CNC possuam estruturas físicas diferentes, suas direções de coordenadas seguem princípios padronizados.
Eixo Z
O eixo Z é normalmente paralelo ao eixo principal do fuso.
A direção Z positiva aumenta a distância entre a ferramenta de corte e a peça de trabalho.
Para um centro de usinagem vertical:
- O eixo é vertical.
- O comando Z+ normalmente afasta a ferramenta da peça de trabalho.
- Z− move a ferramenta em direção à peça de trabalho.
Uma maneira simples de lembrar disso é:
Z positivo significa afastamento da peça de trabalho.
Esta é uma das regras de direção de eixos mais importantes na usinagem CNC.
Eixo X
Em um centro de usinagem vertical típico, quando visto da posição do operador:
- X+ geralmente está mais para a direita.
- X− geralmente está voltado para a esquerda.
O eixo X é normalmente paralelo à direção principal de deslocamento horizontal da mesa da máquina.
Y Eixo
A direção do eixo Y é determinada pela regra da mão direita.
Em um centro de usinagem vertical comum:
- Y+ normalmente está afastado do operador.
- Y− normalmente aponta para o operador.
Direções típicas de um centro de usinagem vertical
| eixo | Direção positiva típica |
|---|---|
| X+ | Certo |
| Y+ | Longe do operador |
| Z+ | Para cima e para longe da peça de trabalho |
O movimento físico exato pode variar, pois algumas máquinas movem a mesa enquanto outras movem o fuso ou a coluna. As direções dos eixos CNC são definidas de acordo com o movimento relativo entre a ferramenta e a peça de trabalho.
O que é o Sistema de Coordenadas da Máquina?
O Sistema de Coordenadas da Máquina , geralmente abreviado como MCS , é a referência básica de coordenadas da máquina CNC.
É definido pelo fabricante da máquina-ferramenta e está relacionado com o curso mecânico da máquina.
O sistema de coordenadas da máquina é fixo. Operadores e programadores normalmente não alteram sua posição zero.
Posição zero e de referência da máquina
Dois termos relacionados são frequentemente usados:
- Máquina zero
- posição de referência da máquina
Às vezes, eles estão localizados na mesma posição, mas tecnicamente podem não ser sempre idênticos.
A posição de referência é uma posição física conhecida, utilizada pelo sistema de controle para estabelecer ou confirmar a localização dos eixos da máquina.
Máquinas que utilizam feedback de posição incremental geralmente requerem um procedimento de retorno à referência após a inicialização.
As máquinas modernas equipadas com encoders absolutos podem manter as posições dos eixos após o desligamento e podem não exigir um ciclo de inicialização tradicional a cada vez que a máquina é ligada.
Para que serve o sistema de coordenadas da máquina?
O sistema de coordenadas da máquina fornece a base para:
- Limites de viagem do Eixo
- Proteção contra sobrecurso
- posições de troca de ferramentas
- Verificações de liberação de jogos
- Cálculos de compensação de trabalho
- indicador de posição da máquina
- Movimentos seguros de máquinas
A posição mecânica ou da máquina mostrada no controlador CNC é normalmente baseada no sistema de coordenadas da máquina.
Comparação Simples
O sistema de coordenadas da máquina pode ser comparado ao mapa global de uma cidade.
Independentemente da localização de um edifício, sua posição pode ser definida de acordo com o mesmo mapa da cidade.
Da mesma forma, cada peça de trabalho, dispositivo de fixação e ferramenta de corte está, em última análise, localizada dentro do sistema de coordenadas da máquina.
O que é o Sistema de Coordenadas de Trabalho?
O Sistema de Coordenadas de Trabalho (Work Coordinate System , ou WCS , na sigla em inglês) é um sistema de coordenadas estabelecido de acordo com o desenho da peça e o datum de usinagem.
Em vez de programar cada posição em relação ao ponto zero fixo da máquina, os programadores CNC definem um ponto zero conveniente na peça de trabalho.
As posições zero comuns da peça incluem:
- O centro da superfície superior
- Um canto da matéria-prima
- O centro de um furo
- O centro de uma parte circular
- Um furo de localização usinado
- Um ponto de referência fixo
A origem selecionada deve corresponder, sempre que possível, ao datum de projeto, à estratégia de usinagem e ao método de inspeção.
Por que é necessário um sistema de coordenadas de trabalho?
O desenho do componente pode definir um furo como estando a 50 mm da borda esquerda e a 30 mm da borda inferior.
O programa CNC pode, portanto, usar o datum do desenho como sua origem.
No entanto, a posição física dessa origem dentro da máquina CNC depende de:
- Local onde a peça de trabalho é fixada
- Como instalar a luminária
- Qual posição da mesa da máquina é utilizada?
- Se a peça foi reinstalada
- Se várias peças estão sendo usinadas juntas
O operador mede a origem real da peça e armazena sua posição como um deslocamento de trabalho.
Em seguida, o sistema CNC converte as coordenadas programadas da peça em coordenadas da máquina.
O que são deslocamentos de trabalho G54 para G59?
Em muitos sistemas de controle CNC, incluindo os sistemas FANUC de uso comum, G54 a G59 são deslocamentos padrão de coordenadas de trabalho.
Cada código representa um sistema de coordenadas de trabalho independente.
| Compensação de trabalho | Aplicação típica |
|---|---|
| G54 | Primeira peça ou primeiro ponto de referência de usinagem |
| G55 | Segunda peça ou segundo ponto de referência |
| G56 | Terceira peça ou terceiro ponto de referência |
| G57 | Instalação ou operação adicional |
| G58 | Instalação ou operação adicional |
| G59 | Instalação ou operação adicional |
Uma frase como:
G54Indica ao controlador CNC que as seguintes coordenadas programadas devem ser interpretadas em relação à origem da peça de trabalho G54.
Exemplo: Uma peça de trabalho
Quando apenas um componente estiver instalado na mesa, o programa poderá usar G54 para a operação de usinagem completa.
Exemplo: Várias peças de trabalho
Suponha que três invólucros de alumínio idênticos sejam instalados em uma mesma estrutura.
O operador pode definir:
- G54 para a peça 1
- G55 para a peça 2
- G56 para a peça 3
O mesmo subprograma de usinagem pode então ser repetido usando os três diferentes deslocamentos de trabalho.
Exemplo: Múltiplas operações de usinagem
Um componente pode exigir diferentes referências de referência durante diferentes operações.
Por exemplo:
- G54 para usinagem da superfície superior
- G55 para usinagem lateral
- G56 para um datum de furo de localização
O uso de offsets separados ajuda a organizar a configuração e reduz cálculos de coordenadas desnecessários dentro do programa CNC.
Deslocamentos de trabalho estendidos
Alguns sistemas CNC suportam deslocamentos de trabalho estendidos, tais como:
G54.1 P1
G54.1 P2
G54.1 P3
O número de offsets estendidos disponíveis depende do controlador da máquina e das opções instaladas.
Esses deslocamentos adicionais são úteis para:
- luminárias de várias peças
- Sistemas de paletes
- Linhas de produção automatizadas
- acessórios de lápide
- Sistemas de fabricação flexíveis
Pontos de referência da ferramenta e compensação da ferramenta
Diferentes ferramentas de corte possuem comprimentos e diâmetros diferentes.
Por exemplo:
- Uma fresa de faceamento pode ser relativamente curta.
- Uma broca para furos profundos pode ser muito mais longa.
- Uma fresa de topo esférica possui uma geometria de corte diferente.
- Um alargador pode ter um diâmetro menor que o caminho programado para o furo.
O sistema CNC precisa conhecer a relação exata entre a posição de referência do fuso e o ponto de corte efetivo da ferramenta.
Essa relação é gerenciada por meio de compensações e deslocamentos de ferramentas.
Compensação do comprimento da ferramenta
A compensação do comprimento da ferramenta permite que o sistema CNC leve em conta as diferenças no comprimento da ferramenta.
Um comando típico é:
G43 H01Neste comando:
- G43 ativa a compensação positiva do comprimento da ferramenta.
- H01 chama o deslocamento de comprimento armazenado no registrador 01.
A implementação e a convenção de sinalização reais podem variar dependendo da máquina, do controlador, do método de medição e do padrão de programação da empresa.
Por que a compensação do comprimento da ferramenta é importante
Sem a compensação do comprimento da ferramenta, cada troca de ferramenta exigiria que todo o programa CNC fosse reescrito de acordo com o novo comprimento da ferramenta.
Com os ajustes corretos no comprimento da ferramenta, diferentes ferramentas podem usinar a mesma referência da peça sem alterar as coordenadas Z programadas.
A compensação do comprimento da ferramenta é particularmente importante para:
- Perfuração
- Tocar
- Usinagem de cavidades profundas
- usinagem da cavidade do molde
- Operações de usinagem com múltiplas ferramentas
- Troca automática de ferramentas
Compensação do raio da ferramenta
A compensação do raio da ferramenta permite que o controlador CNC desloque o centro da ferramenta em relação ao contorno programado do componente.
Comandos comuns incluem:
G41
G42
G40
Tipicamente:
- G41 aplica compensação de corte a um dos lados do percurso programado.
- G42 aplica compensação ao lado oposto.
- G40 cancela a compensação da lâmina de corte
A relação exata entre esquerda e direita deve ser determinada de acordo com a direção do movimento da ferramenta.
Por que a compensação do raio da ferramenta é útil
A compensação do raio da ferramenta facilita:
- Ajustar as dimensões do componente
- Compensar o desgaste da ferramenta
- Use uma ferramenta com um diâmetro ligeiramente diferente.
- Separar a geometria do componente dos cálculos do centro da ferramenta.
- Otimize as dimensões de acabamento sem reescrever todo o contorno.
No entanto, a entrada, a saída e a direção da compensação devem ser programadas corretamente. O uso incorreto pode causar alarmes, danos ou dimensões incorretas dos componentes.
Como os sistemas de referência de coordenadas funcionam em conjunto
O controlador CNC combina diversas informações para determinar a posição necessária da máquina.
Conceitualmente, o processo é:
Programmed position
+ work offset
+ tool compensation
= actual machine movement
Esta fórmula é uma explicação simplificada e não uma fórmula universal para o cálculo de controladores.
O relacionamento completo também pode incluir:
- Deslocamentos de coordenadas locais
- Deslocamentos de fixação
- Transformações de eixo rotativo
- Transformações cinemáticas de cinco eixos
- controle do ponto central da ferramenta
- Compensações de trabalho dinâmicas
- Parâmetros de calibração da máquina
Para usinagem padrão de três eixos, a relação principal pode ser entendida da seguinte forma:
Camada 1: Sistema de Coordenadas da Máquina
Esta é a referência física fixa da máquina.
Camada 2: Sistema de Coordenadas de Trabalho
G54, G55 ou outro deslocamento define onde a origem da peça está localizada dentro do sistema de coordenadas da máquina.
Camada 3: Compensação da ferramenta
O comprimento da ferramenta e os deslocamentos de raio definem onde o ponto de corte real está localizado em relação ao fuso e ao percurso programado.
O sistema CNC combina essas referências para posicionar a aresta de corte corretamente na peça de trabalho.
Por que a mesa da máquina pode se mover na direção oposta?
Uma fonte comum de confusão é que o movimento físico da mesa da máquina pode parecer oposto à direção do eixo mostrada no controlador.
Por exemplo, em alguns centros de usinagem vertical:
- O operador pressiona X+
- A mesa se move fisicamente para a esquerda.
- A ferramenta, portanto, move-se para a direita em relação à peça de trabalho.
A direção das coordenadas CNC baseia-se no movimento relativo da ferramenta em relação à peça de trabalho , e não apenas em qual componente da máquina se move fisicamente.
É por isso que duas máquinas diferentes podem parecer se mover de maneira diferente, mesmo seguindo a mesma convenção de coordenadas de programação.
Práticas Operacionais Seguras
Ao operar uma máquina desconhecida:
- Use uma taxa de alimentação baixa.
- Selecione um pequeno incremento de ajuste
- Observe o movimento relativo entre a ferramenta e a peça de trabalho.
- Confirme a direção do eixo antes de movimentos rápidos.
- Verifique a folga antes de iniciar a operação automática.
Este procedimento simples pode evitar colisões e erros de configuração.
Sistemas de coordenadas CNC na fabricação de moldes de fundição sob pressão
O controle de coordenadas é especialmente importante na fabricação de moldes de fundição sob pressão.
Um molde de fundição sob pressão contém muitos componentes que devem estar alinhados com precisão, incluindo:
- Inserções de cavidade
- Inserções de núcleo
- Slides
- Levantadores
- furos do pino ejetor
- Canais de resfriamento
- Sistemas de corredores
- Bolsos de transbordamento
- Aberturas de ventilação
- Bolsos internos
- Superfícies de separação
O sistema de coordenadas de trabalho deve corresponder aos datum de usinagem e montagem selecionados.
Usinagem de cavidades de moldes e insertos de núcleo
Para usinagem de cavidades e núcleos, a origem da peça é frequentemente estabelecida usando:
- O centro do inserto do molde
- Um canto de referência de precisão
- superfícies de referência do terreno
- Localizando furos
- O centro da base do molde
Os dados de referência devem permanecer consistentes em todas as operações, sempre que possível.
Uma estratégia de coordenadas estável melhora a relação entre:
- Usinagem áspera
- Tratamento térmico
- Semi-acabamento
- Acabamento
- posicionamento do eletrodo EDM
- Operações de corte de arame
- Montagem do molde
- Inspeção final
Um planejamento inadequado da referência pode causar desalinhamento da cavidade, posicionamento incorreto do inserto ou desvio dimensional após múltiplas configurações.
Usinagem de corrediças e cavidades de inserção
Os componentes deslizantes e móveis do molde frequentemente envolvem superfícies angulares e diversas referências de coordenadas.
O engenheiro deve considerar:
- Direção do movimento do slide
- Ângulo da superfície de travamento
- Posição da superfície de desligamento
- Dados de montagem de inserção
- acessibilidade de usinagem
- Orientação da luminária
- Precisão de configuração repetida
Quando um componente precisa ser usinado em várias orientações, podem ser usados deslocamentos de trabalho separados para cada configuração.
Por exemplo:
- G54 para a superfície da cavidade principal
- G55 para uma superfície de fechamento lateral
- G56 para um recurso de deslizamento angulado
Isso permite que a estrutura do programa permaneça clara e reduz a conversão manual de coordenadas.
Usinagem CNC de peças fundidas sob pressão
Componentes fundidos sob pressão frequentemente requerem usinagem CNC secundária após a fundição.
As características comuns de usinagem incluem:
- Superfícies de vedação
- Furos rosqueados
- furos de rolamento
- Orifícios de conexão
- Datum de montagem
- superfícies de montagem de precisão
- Superfícies planas de instalação
- Furos de posicionamento
Para produção repetida, o sistema de coordenadas de trabalho deve ser estabelecido a partir de pontos de referência estáveis para fundição ou dispositivos de fixação.
O projeto de referência deve levar em consideração:
- Variação dimensional na fundição
- flash de linha de separação
- Ângulos de calado
- Marcas de ejeção
- Deformação de fixação
- Porosidade em áreas usinadas
- Repetibilidade do dispositivo
- Subsídio de usinagem
Exemplo: Carcaça de alumínio fundido
Considere uma carcaça de alumínio fundido que requer:
- Fresagem de uma superfície de vedação
- Perfuração de quatro furos de montagem
- Rosqueamento de dois furos roscados
- Furação de uma abertura de conector de precisão
Uma estratégia prática de coordenação pode utilizar:
- Z zero na superfície de vedação acabada
- Os valores X e Y são zero no centro da principal característica de localização.
- Um dispositivo projetado em torno de pontos de referência de fundição estáveis.
- Compensações de comprimento da ferramenta para cada ferramenta de corte
- Raio da ferramenta ou compensação de desgaste para dimensões críticas
Essa configuração facilita a verificação do programa e permite o ajuste das dimensões sem alterar todo o percurso da ferramenta.
Por que o planejamento coordenado deve começar durante o DFM (Design for Manufacturing)
O planejamento coordenado não deve começar somente depois que a peça fundida ou o inserto do molde chegar à máquina CNC.
Deve ser revisto durante a fase de DFM (Design for Manufacturing) e planejamento de processos.
A equipe de engenharia deve considerar:
- Quais superfícies serão usadas como pontos de referência para usinagem?
- Quais recursos serão usados para o posicionamento dos dispositivos?
- Se o datum permanecerá estável após a fundição.
- Se a ferramenta de corte consegue alcançar cada detalhe.
- Se a usinagem irá expor a porosidade interna
- Como o componente será medido
- Se várias operações usam referências consistentes
- Como a deformação afetará as dimensões finais
O planejamento antecipado de coordenadas e datum pode reduzir:
- Complexidade do conjunto de equipamentos
- Tempo de preparação
- Variação dimensional
- Retrabalho
- fragmento
- Dificuldade de inspeção
- Custo de produção
Erros comuns na configuração de coordenadas CNC
1. Deslocamento de trabalho incorreto
Se o valor incorreto de G54, G55 ou outro deslocamento de trabalho for selecionado, a máquina poderá se mover para a posição errada da peça de trabalho.
2. Configuração incorreta do eixo Z (zero)
Uma referência Z incorreta pode resultar em:
- Cortar muito fundo
- Usinagem acima do componente
- Quebra de ferramenta
- colisão de acessórios
3. Deslocamento incorreto do comprimento da ferramenta
Selecionar um valor H incorreto pode posicionar a ferramenta em uma altura errada.
4. Compensação incorreta do raio da ferramenta
Um valor D incorreto ou uma direção G41/G42 inadequada podem resultar em um perfil superdimensionado ou subdimensionado.
5. Peça instalada na orientação errada
O deslocamento da peça pode estar correto, mas o componente pode estar rotacionado ou invertido no dispositivo de fixação.
6. Dados de programação e configuração inconsistentes
Se o programador CAM e o operador da máquina utilizarem hipóteses diferentes para o ponto zero, o programa não poderá ser executado corretamente.
7. Ignorando o movimento relativo da mesa e da ferramenta
Uma compreensão incorreta do movimento físico da mesa pode levar o operador a movimentar a máquina na direção errada.
Procedimento recomendado para verificação de coordenadas
Antes de iniciar a usinagem automática:
- Confirme o programa selecionado e o deslocamento de trabalho
- Verifique a orientação da peça.
- Verifique as posições de referência X, Y e Z.
- Confirme os números das ferramentas e os registros de deslocamento.
- Analise os valores G43, H e D.
- Verificar folga de fixação e de ferramenta
- Use a operação de bloco único na primeira execução.
- Reduzir a sobreposição rápida
- Realize um teste de corte no ar ou um teste de altura segura quando necessário.
- Inspecione o primeiro componente finalizado antes da produção em lote.
Para moldes e componentes de alto valor agregado, essas verificações são especialmente importantes, pois um único erro de coordenada pode danificar tanto a peça quanto a ferramenta de corte.
Gerenciamento de coordenadas CNC na Cast Mold
Na Cast Mold, o planejamento de coordenadas e de referência é considerado em todo o processo de fabricação.
Nosso fluxo de trabalho pode incluir:
- Revisão de desenhos e modelos 3D
- Análise DFM
- Análise Moldflow
- projeto de molde para fundição sob pressão
- Planejamento de processos CNC e EDM
- Fabricação de moldes
- Teste e amostragem de mofo
- Fundição de alumínio ou zinco
- Usinagem CNC secundária
- Acabamento e inspeção de superfície
Ao alinhar o datum de projeto, o datum de molde, o datum de usinagem e o datum de inspeção, podemos reduzir conversões de coordenadas desnecessárias e melhorar a consistência da produção.
Serviços de fundição sob pressão de alumínio
Saiba mais sobre nossos serviços de fundição sob pressão de alumínio na China.