
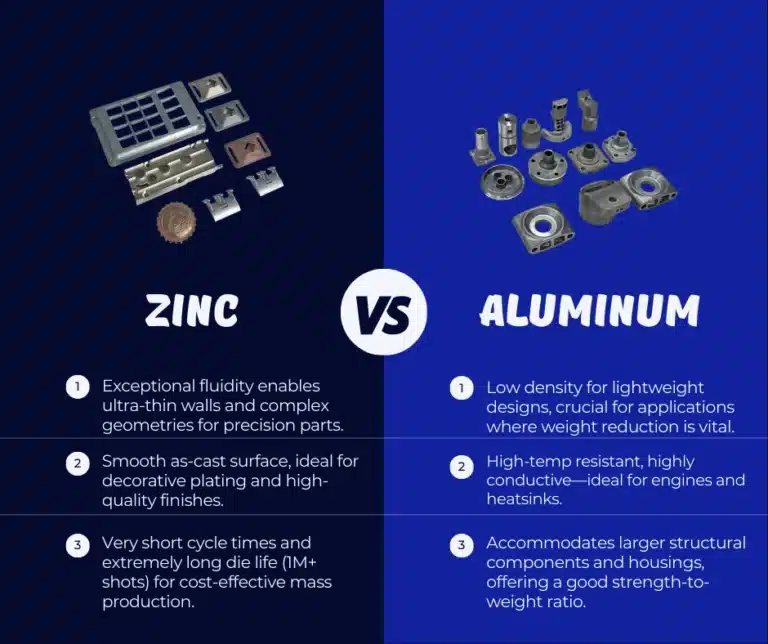
Quando seu projeto exige peças de metal, a escolha geralmente se resume a Alumínio vs Zinco na fundição sob pressão. A fundição sob pressão se destaca na produção de componentes complexos, precisos e de alto volume, e embora diversos metais possam ser usados, o alumínio e o zinco são os mais diretamente comparáveis. Cada material possui propriedades inerentes distintas — e o processo de fundição sob pressão amplifica ainda mais essas características —, por isso é vital entender como a composição e o processo interagem. Este artigo oferece uma visão clara e comparativa da fundição sob pressão de alumínio e de zinco, destacando os benefícios, as compensações e a adequação à aplicação para ajudá-lo a fazer uma seleção segura e baseada em dados.
- O que é liga de Zamak
- Principais características das ligas de zinco (Zamak)
- O que é liga de alumínio
- Principais características das ligas de alumínio
- Qual é a diferença entre liga de alumínio e liga de zinco?
- Quando o zinco vence (ligas de Zamak)
- Quando o alumínio vence
- Perguntas Frequentes
- Seu próximo passo
O que é liga de Zamak
Zamak é uma família de ligas à base de zinco com adições controladas de alumínio, magnésio e, às vezes, cobre — formuladas especificamente para o processo de fundição de zinco em câmara quente. O próprio nome é um acrônimo derivado dos nomes alemães de seus metais constituintes: Zink (zinco), Aluminium ( alumínio ), Magnesium ( magnésio ) e Kupfer (cobre).
O papel de cada elemento é crucial:
- Alumínio (Al): Normalmente 4%, melhora a resistência mecânica, a dureza e a fundibilidade geral.
- Magnésio (Mg): Adicionado em pequenas quantidades (cerca de 0.04%), ele refina a estrutura dos grãos, melhora a estabilidade e aumenta a resistência à corrosão.
- Cobre (Cu): Incluído em certos graus (como Zamak 5), ele aumenta a resistência à tração, a dureza e a resistência ao desgaste, embora possa reduzir ligeiramente a resistência à corrosão e a ductilidade.
As principais vantagens das ligas de Zamak são sua extrema fluidez, que permite uma reprodução de detalhes excepcional e paredes ultrafinas. Isso, combinado com ciclos de produção curtos, longa vida útil da matriz e superfícies prontas para revestimento, as torna ideais para a produção de peças de pequeno a médio porte, precisas e com altos padrões estéticos, que exigem alta repetibilidade. As classes mais comuns incluem Zamak 3 , Zamak 5 e Zamak 7 , sendo o Zamak 2 utilizado em aplicações que requerem maior resistência à fluência e capacidade de suportar cargas a longo prazo.
Principais características das ligas de zinco (Zamak)
As ligas de zinco oferecem uma combinação única de eficiência de fabricação e atributos de desempenho.
- Capacidade de parede fina: Devido ao seu baixo ponto de fusão e alta fluidez, as ligas de Zamak podem preencher seções extremamente finas, com espessuras de parede locais de menos de um milímetro sendo possíveis dependendo da geometria da peça e do controle do processo.
- Cosméticos:As peças saem da matriz com uma pele lisa e densa "como fundida", que é um excelente substrato para polimento, revestimento decorativo (cromo, níquel, latão), revestimento em pó e pintura.
- Eficiência de produção: O processo de fundição sob pressão em câmara quente utilizado para o zinco é extremamente rápido. Isso permite tempos de ciclo curtos, permite alta cavitação (mais peças por disparo) e contribui para uma longa vida útil, muitas vezes excedendo um milhão de disparos.
- Repetibilidade dimensional: As ligas de zinco apresentam baixa contração e deformação mínima, resultando em excelente consistência entre peças. Isso as torna perfeitas para aplicações que exigem tolerâncias rigorosas.
Limitações : As principais desvantagens incluem uma densidade maior em comparação com o alumínio, o que o torna mais pesado. Sua temperatura de serviço é moderada e ele pode ser suscetível à fluência (deformação lenta) sob cargas sustentadas, um fator que deve ser gerenciado na fase de projeto.
O que é liga de alumínio
As ligas de alumínio utilizadas na fundição incluem uma ampla gama de composições, como a popular A380/ADC12 , a altamente fluida A413 para aplicações que exigem vedação, e ligas tratáveis termicamente como A356/A357 . Elas são fundidas utilizando processos como fundição sob pressão (HPDC), fundição em molde permanente e fundição em areia.
Ao contrário do zinco, muitas ligas de alumínio podem ser submetidas a tratamento térmico para melhorar suas propriedades mecânicas. Peças fundidas sob alta pressão geralmente recebem um tratamento térmico T5 (um processo de envelhecimento artificial estabilizador), enquanto peças fabricadas por meio de molde permanente ou fundição em areia (como A356/A357) são comumente submetidas a um tratamento térmico de solubilização T6 completo e envelhecimento para máxima resistência.
As principais vantagens do alumínio são sua baixa densidade (leveza), desempenho superior em altas temperaturas, boa condutividade térmica e uma ampla gama de propriedades mecânicas alcançáveis por meio da seleção da liga e do tratamento térmico.
Principais características das ligas de alumínio
O alumínio é a escolha ideal para aplicações onde peso, temperatura e desempenho estrutural são primordiais.
- Resistência e rigidez em relação ao peso: O alumínio oferece um bom equilíbrio de propriedades mecânicas que podem ser ajustadas por meio de têmpera T5 ou T6 (dependendo do processo de fundição), tornando-o uma opção forte, rígida e leve.14
- Performance térmica: Com boa condutividade térmica, o alumínio é uma excelente escolha para peças que precisam dissipar calor, como dissipadores de calor, gabinetes eletrônicos e carcaças de inversores automotivos.15
- Tamanho do envelope:O processo de câmara fria usado para alumínio acomoda tamanhos maiores de injeção, tornando-o adequado para componentes maiores, como suportes estruturais e grandes carcaças.
- Acabamento: Revestimento em pó e pintura são opções de acabamento amplamente utilizadas e econômicas. A anodização oferece excelente resistência à corrosão e ao desgaste, mas é mais eficaz em ligas forjadas (como a série 6xxx) e menos eficaz em ligas HPDC com alto teor de cobre.
Limitações : O processo de fundição de alumínio geralmente resulta em tempos de ciclo mais longos e menor vida útil do molde em comparação com o zinco. Reproduzir detalhes ultrafinos e obter o mesmo acabamento liso de fundição que o zinco também pode ser mais desafiador.
Qual é a diferença entre liga de alumínio e liga de zinco?
A fundição sob pressão de alumínio e zinco atende a nichos de mercado distintos, porém sobrepostos. O zinco (Zamak) se destaca na produção de peças com detalhes minúsculos, paredes ultrafinas e superfícies com acabamento impecável para revestimento. Seus ciclos de produção extremamente rápidos e longa vida útil do molde o tornam ideal para a produção em larga escala de componentes de pequeno a médio porte.
Em contrapartida, o alumínio se destaca quando a redução de peso é uma prioridade, as temperaturas de operação são mais elevadas ou geometrias estruturais maiores e mais complexas são necessárias. Ele oferece um excelente desempenho térmico e a flexibilidade do tratamento térmico para aprimorar suas propriedades mecânicas. Sua decisão deve, em última análise, equilibrar as demandas de geometria e tamanho do seu produto, volume de produção e economia, requisitos de acabamento e vedação, desempenho em serviço e exposição à temperatura.
Comparação lado a lado
| Critério | Zinco (Zamak) | Alumínio (HPDC/PM/Areia) |
| Densidade / Peso | Mais alto (~6.6 g/cm³ para Zamak 3) | Inferior (~2.7 g/cm³) |
| Parede fina e detalhes | Excelente (câmara quente, baixo ponto de fusão) | Bom (paredes típicas de ≈1–3 mm) |
| Tempo de Ciclo | Muito curto | Moderado |
| Morrer a Vida | Alto (geralmente mais de 1,000,000 de disparos) | Inferior (≈100,000+ tiros) |
| Cosméticos / Revestimento | Pronto para revestimento, facilmente polido | Pó/tinta comum; anodização limitada em HPDC de alto Cu |
| Capacidade de temperatura | Moderado | Melhor (compartimentos do motor, peças térmicas) |
| Estanqueidade | Muito bom (pele densa e moldada) | Bom; a liga A413 se destaca |
| Condutividade Térmica | Boa | Excelente (dissipadores de calor, inversores) |
| Tamanho típico da peça | Pequeno–Médio | Médio-Grande |
| Custo Unitário @ Volume | Baixo (devido aos ciclos rápidos e longa vida útil da matriz) | Baixo–Moderado |
Acabamento de superfície para alumínio fundido versus zinco
- Zinco (Zamak): A melhor escolha para acabamentos decorativos. Aceita facilmente Revestimento decorativo Cu – Ni – Cr, níquel químico e diversos revestimentos de conversão, seguidos de pintura a pó ou pintura. Um simples polimento ou acabamento vibratório também pode resultar em uma aparência de alta qualidade. O pré-tratamento adequado é essencial para evitar defeitos superficiais, como bolhas.
- Alumínio::O acabamento robusto é um revestimento de conversão seguido de revestimento em pó ou pinturaA anodização é uma opção, mas funciona melhor em ligas com baixo teor de cobre e é menos comum em fundições de alta pressão. Para aplicações eletrônicas, podem ser aplicadas blindagens EMI/RFI especializadas.
Propriedades (O que você pode esperar)
- zinco: Oferece forte propriedades fundidas e excelente repetibilidade dimensional sem operações secundárias. No entanto, os projetistas devem levar em conta a potencial fluência em temperaturas elevadas sob carga sustentada.
- Alumínio:: Oferece um perfil de resistência ajustável (por meio de têmpera T5/T6, dependente do processo), uma melhor relação rigidez-peso e excelente desempenho térmico.
Aplicações
- zinco: Ferragens decorativas (fechaduras, dobradiças, maçanetas), invólucros de eletrodomésticos e eletrônicos de consumo, pequenas peças estanques (válvulas, conexões) e componentes mecânicos precisos.
- Alumínio:: Suportes estruturais automotivos, grandes gabinetes eletrônicos, componentes de gerenciamento térmico (dissipadores de calor, gabinetes de inversores) e conjuntos leves.
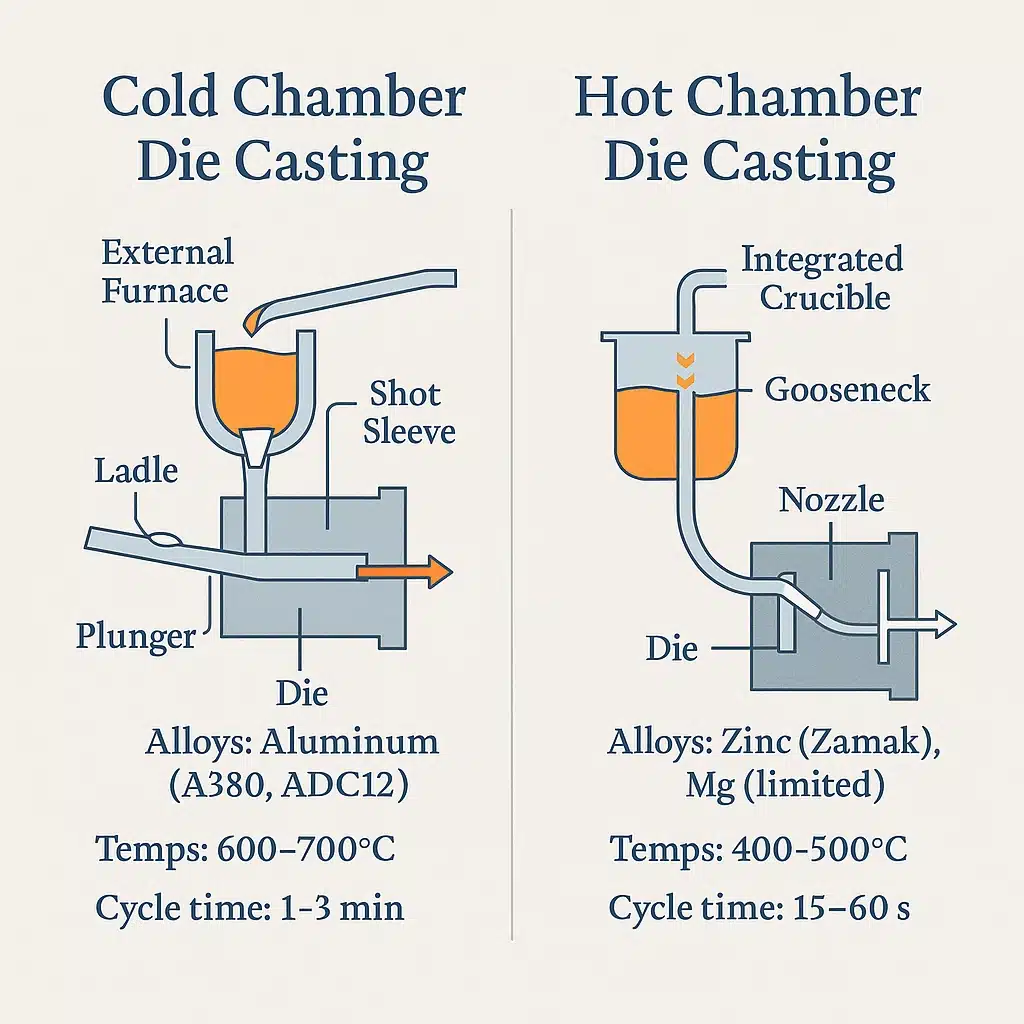
Fundição em Câmara Quente vs. Fundição em Câmara Fria: Um Processo Determinado pela Física
O processo de fundição sob pressão é dividido em dois métodos distintos, e a escolha não é negociável, sendo determinada inteiramente pelo ponto de fusão e pelas propriedades químicas da liga.
- Fundição sob pressão em câmara quente (zinco): Este processo se caracteriza pela sua integração e rapidez. O mecanismo de injeção, um êmbolo operando dentro de um "pescoço de ganso", é submerso diretamente no forno de metal fundido.5 A cada ciclo, o êmbolo força uma quantidade precisa de metal diretamente na cavidade da matriz. Trata-se de um sistema elegante, altamente automatizado e rápido. É viável apenas para ligas com baixo ponto de fusão, como zinco, estanho e chumbo, que não atacam ou corroem quimicamente os componentes de aço do sistema de injeção em temperaturas operacionais.7
- Fundição sob pressão em câmara fria (alumínio): Este método é necessário para ligas com altos pontos de fusão, como alumínio, magnésio e cobre. Como o alumínio fundido é altamente corrosivo para o aço, ele não pode estar em contato constante com o sistema de injeção. Em vez disso, o metal é mantido em um forno separado. Para cada ciclo de fundição, uma quantidade precisa de alumínio fundido deve ser transferida — manualmente ou por um robô — do forno para uma camisa de granalha "a frio" de aço temperado.6 Um êmbolo hidráulico então empurra essa injeção de metal para dentro da cavidade da matriz.32 Esse processo de várias etapas é inerentemente mais lento, introduz ineficiências térmicas e cria mais oportunidades para variabilidade e contaminação do processo.
Custo
- zinco: Muitas vezes produz o menor custo unitário em grandes volumes Devido aos seus ciclos extremamente rápidos e à vida útil excepcional da matriz, o que amortiza o custo da ferramenta em relação a mais peças. A galvanoplastia aumenta o custo, mas proporciona um acabamento cosmético premium.
- Alumínio:: Também oferece um preço competitivo por peça. Acabamentos como revestimento em pó são econômicos. No entanto, o custo total pode ser afetado pela necessidade de usinagem secundária em faces ou roscas críticas.
Ciclo (rendimento e ferramentas)
- zinco: Usa o câmara quente processo em que o mecanismo de injeção é submerso em metal fundido. Isso permite os ciclos mais rápidos possíveis, alta cavitação e longa vida útil da matriz, tornando-o ideal para grandes produções.
- Alumínio:: Requer o câmara fria processo em que o metal fundido é despejado na camisa de granalha. Isso resulta em tempos de ciclo moderados e menor vida útil da ferramenta devido às temperaturas mais altas e à natureza abrasiva do alumínio.
Quando o zinco vence (Ligas de Zamak)
Ligas de zinco, geralmente chamadas pelo nome comercial Zamak, são a escolha ideal para aplicações específicas em que suas propriedades exclusivas oferecem uma vantagem distinta.
- Casos de uso: Mecanismos complexos de fechaduras e dobradiças, ferragens cosméticas (maçanetas, puxadores), alojamentos para eletrodomésticos e eletrônicos de consumo e componentes pequenos e herméticos.
- Por que vence: O zinco tem uma baixa temperatura de fusão, o que é a chave para o seu sucesso. Isso permite o uso do processo de fundição sob pressão em câmara quente, resultando em vida útil extremamente longa (geralmente mais de um milhão de ciclos) e tempos de ciclo muito curtosSua excelente fluidez permite preencher seções incrivelmente finas e replicar detalhes finos com precisão. Isso resulta em uma peça lisa e com formato quase final, um substrato ideal para galvanoplastia de alta qualidade.
Notas comuns:
- Zamac 3: A liga de zinco de uso geral mais comum, oferecendo um excelente equilíbrio de propriedades e estabilidade a longo prazo.
- Zamac 5: Contém mais cobre, o que aumenta a resistência à tração e a dureza.
- Zamac 2: A maior resistência e dureza da família, frequentemente usada para aplicações que exigem melhor resistência à fluência.
- Zamac 7: Uma liga de alta pureza com menor teor de magnésio, oferecendo melhor fundibilidade e fluidez para componentes de paredes ultrafinas.
- Limitações: A maior densidade do zinco o torna mais pesado que o alumínio. Não é adequado para serviços em altas temperaturas e pode ser suscetível à fluência (deformação sob carga contínua), o que deve ser considerado em projetos estruturais.
Quando o alumínio vence
O alumínio é um dos materiais de fundição sob pressão mais versáteis e amplamente utilizados, valorizado por seu equilíbrio entre resistência, peso e propriedades térmicas.
- Casos de uso: Suportes estruturais em equipamentos automotivos e industriais, gabinetes eletrônicos maiores, peças de gerenciamento térmico (dissipadores de calor, invólucros de inversores) e qualquer montagem onde a redução de peso seja uma prioridade.
- Por que vence: A principal vantagem do alumínio é sua densidade baixa, oferecendo uma excelente relação resistência-peso. Apresenta desempenho confiável em temperaturas mais altas, onde o zinco falharia. Certas ligas podem ser tratadas termicamente para atingir propriedades mecânicas comparáveis a alguns componentes de aço. Além disso, sua boa condutividade térmica o torna uma escolha natural para peças que precisam dissipar calor.
Notas comuns:
- A380 / ADC12: O carro-chefe da fundição sob pressão de alta pressão (HPDC), oferecendo uma ótima combinação de fundibilidade, propriedades mecânicas e custo-benefício.
- A413: Uma liga rica em silício conhecida por sua excelente estanqueidade à pressão, tornando-a ideal para componentes hidráulicos ou pneumáticos.
- A356 / A357: Normalmente usadas em processos de fundição em areia ou em moldes permanentes, essas ligas respondem muito bem ao tratamento térmico T6, resultando em resistência e ductilidade superiores.
Observações: Peças padrão de alumínio fundido sob alta pressão geralmente passam por um processo de envelhecimento T5. Para atingir a têmpera T6 completa, é necessário um processo que garanta baixa porosidade (como fundição sob alta pressão a vácuo, em areia ou em molde permanente) e que deve ser cuidadosamente validado.
Perguntas Frequentes
Seu próximo passo
Escolher o material certo é um processo complexo com consequências significativas para o sucesso do seu projeto. Na CastMold, somos especialistas em fornecer soluções integradas, desde o projeto do molde até a peça finalizada. Nossa equipe de engenharia está pronta para ajudar você a fazer a escolha certa.
Entre em contato conosco hoje mesmo para uma análise gratuita de Design para Manufaturabilidade (DFM). Forneça-nos a geometria da sua peça, o volume estimado e os requisitos de desempenho, e nós o ajudaremos a determinar o material e o processo ideais para sua aplicação — e até mesmo forneceremos orçamentos comparativos para facilitar sua decisão.






