
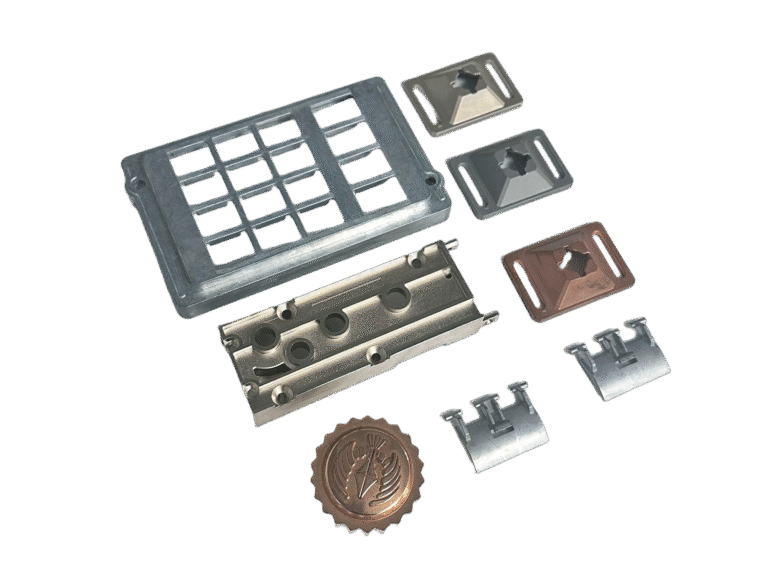
Heb je je ooit afgevraagd hoe de complexe, stevige metalen onderdelen in je autodeur of de solide aanvoelende handgreep van een kast worden gemaakt? De kans is groot dat het producten zijn van zinkspuitgieten. Dit proces is een krachtpatser in de moderne productie, gewaardeerd om zijn unieke combinatie van sterkte, precisie en ongelooflijke productiesnelheid, waardoor het een onbezongen held is in veel industrieën, met name de auto-industrie.
Bij zinkspuitgieten wordt gesmolten zinklegering in een hete kamer in stalen matrijzen geïnjecteerd om sterke, nauwkeurige onderdelen te produceren. Dit gebeurt vaak sneller en goedkoper dan aluminium, met een superieure oppervlakteafwerking en geleidbaarheid.
Laten we er dieper op ingaan. Samen verkennen we het stapsgewijze proces, vergelijken we de populairste legeringen, ontdekken we de belangrijkste voordelen van het materiaal, bekijken we de praktische toepassingen in de auto-industrie en ontdekken we hoe het zich verhoudt tot andere gietmethoden.
- Wat is zinkspuitgieten?
- Wat is het zinkspuitgietproces: 4 stappen
- Zinklegeringen en hun materiaaleigenschappen
- Waarom zink? De grote voordelen ten opzichte van aluminium
- Toepassingen van zinkspuitgieten in verschillende industrieën
- Automotive Focus: praktijkvoorbeelden
- Voor- en nadelen van zinkspuitgieten: een overzicht
- De keuze tussen zink- en aluminiumspuitgieten: een nek-aan-nek-gevecht
- Veelgestelde vragen (FAQ's)
- Conclusie: waarom zink uw beste keuze kan zijn
- Samen excellentie creëren
Wat is zinkspuitgieten?
Laten we er meteen mee beginnen. Zinkspuitgieten is in essentie een metaalgietproces waarbij gesmolten zinklegering onder hoge druk in een herbruikbare stalen mal – een matrijs – wordt geperst. Het metaal koelt af en stolt, waarbij het de vorm van de binnenholte van de mal aanneemt. Wat zinkspuitgieten echt onderscheidt, is dat er voornamelijk gebruik wordt gemaakt van de hete-kamer-methode.
Stel je een oven voor vol gesmolten zinklegering. Bij het proces met de hete kamer wordt het injectiemechanisme – een plunjersysteem, vaak een "zwanenhals" genoemd – direct in dit gesmolten metaalbad ondergedompeld. Wanneer een schot wordt afgevuurd, perst de plunjer het vloeibare metaal door de zwanenhals en in de matrijs. Dit verschilt fundamenteel van het proces met de koude kamer, dat wordt gebruikt voor metalen met hogere smeltpunten zoals aluminium, waarbij het gesmolten metaal bij elke schot in het injectiesysteem wordt gegoten. Omdat het zink vanuit een directe, interne bron wordt geïnjecteerd, is het proces ongelooflijk snel, efficiënt en herhaalbaar. Ik heb gezien dat deze methode de productietijd voor onze klanten drastisch verkort.

Veelvoorkomende soorten zinklegeringen
Niet alle zink is hetzelfde. De specifieke eigenschappen van een afgewerkt onderdeel hangen sterk af van de gebruikte legering. Hoewel er veel opties zijn, kom je meestal twee hoofdgroepen tegen:
Zamak-legeringen: Dit is de meest gebruikte familie van zinklegeringen, waarbij Zamak 3 de meest gebruikte spuitgietlegering in Noord-Amerika is ( bron: Eastern Alloys ). Het biedt een uitstekende balans tussen fysische en mechanische eigenschappen, superieure gietbaarheid en een fraai afgewerkt oppervlak. Het is de eerste keuze voor een breed scala aan toepassingen.
ZA-legeringen: De zink-aluminiumlegeringen (ZA), zoals ZA-8, ZA-12 en ZA-27, bevatten een hoger percentage aluminium. Dit geeft ze een verbeterde sterkte, hardheid en slijtvastheid in vergelijking met de Zamak-familie. ZA-12 is bijvoorbeeld een uitstekende keuze wanneer u iets meer sterkte nodig hebt dan Zamak 3 kan bieden, maar toch gebruik wilt maken van het spuitgietproces.
Wat is het zinkspuitgietproces: 4 stappen
Ik hou van de elegantie van het spuitgietproces, omdat het een prachtig georkestreerde reeks is. Hoewel de machines complex zijn, kan het kernproces worden onderverdeeld in vier hoofdstappen.

Stap 1: Voorbereiding en smering van de matrijs
Voordat er iets anders gebeurt, moeten de twee helften van de stalen matrijs worden voorbereid. Ze worden ontdaan van alle resten van de vorige spuit en bespoten met een smeermiddel. Dit klinkt misschien onbelangrijk, maar het is cruciaal. Het smeermiddel helpt de temperatuur van de matrijs te regelen en, belangrijker nog, zorgt ervoor dat het gestolde deel later gemakkelijk kan worden uitgeworpen. Zie het als het invetten van een bakvorm voordat je het cakebeslag erin giet.
Stap 2: Injectie van gesmolten legering
Hier gebeurt de magie. De twee helften van de matrijs worden onder enorme kracht stevig tegen elkaar geklemd. De hetekamer spuit vervolgens de gesmolten zinklegering met hoge snelheid en druk in de matrijs. Dit kan in een fractie van een seconde gebeuren – de druk kan variëren van 1,500 tot meer dan 25,000 pond per vierkante inch (psi) ( bron: NADCA ). Deze intense druk zorgt ervoor dat het gesmolten metaal elk klein hoekje, gaatje en detail van de matrijs vult, waardoor een nauwkeurig en perfect gevormd onderdeel ontstaat.
Stap 3: Koelen en uitwerpen
Zodra de matrijsholte gevuld is, koelt het gesmolten zink snel af en stolt het tot zijn uiteindelijke vorm. Het lage smeltpunt van zinklegeringen draagt hier enorm aan bij. Na een zeer korte afkoelperiode worden de matrijshelften geopend en duwt een uitwerpmechanisme, meestal een reeks pennen, het gestolde gietstuk uit de mal.
Stap 4: Trimmen
Het vers uitgeworpen onderdeel is nog niet helemaal af. Er zal wat overtollig materiaal zijn, bekend als "flash", waar de twee matrijshelften elkaar raakten, evenals gietkanalen en -poorten (de kanalen waar het gesmolten metaal doorheen stroomde). Dit overtollige materiaal wordt weggesneden, handmatig of met behulp van een geautomatiseerde snijmatrijs. Het goede nieuws is dat al dit bijgesneden zinkmateriaal 100% recyclebaar is en opnieuw kan worden gesmolten en gebruikt, waardoor het proces zeer afvalefficiënt is.
Zinklegeringen en hun materiaaleigenschappen
Het kiezen van de juiste legering is als het kiezen van het juiste ingrediënt voor een recept: het bepaalt het uiteindelijke resultaat. De Zamak- en ZA-serie bieden ingenieurs een veelzijdige gereedschapskist.
De Zamak-serie (een acroniem voor zink, aluminium, magnesium en koper in het Duits) is de industriestandaard voor algemene spuitgiettoepassingen.
De ZA-serie , met zijn hogere aluminiumgehalte, wordt gekozen wanneer de grenzen van sterkte en slijtvastheid moeten worden verlegd. Zo kan ZA-12 bijvoorbeeld een fantastisch lagermateriaal zijn vanwege zijn uitstekende hardheid en slijtvastheid.
Hieronder volgt een snelle vergelijking van enkele populaire keuzes, zodat u een duidelijker beeld krijgt:
| Alloy Type | Treksterkte (MPa) | Smeltpunt (°C / °F) | Belangrijkste kenmerken en gebruikelijke afwerking |
| Zamak 3 | ~ 283 | ~387°C / 728°F | De de facto standaard; uitstekende stabiliteit, zeer goed gietbaar. Prachtig afgewerkt met plating, verf of poedercoating. |
| Zamak 5 | ~ 331 | ~386°C / 727°F | Iets harder en sterker dan Zamak 3 door de toevoeging van koper, maar iets minder rekbaar. |
| ZA-8 | ~ 374 | ~385°C / 725°F | Hoogste sterkte van de ZA-legeringen met hete kamer. Gemakkelijk te verchromen en af te werken. |
| ZA-12 | ~ 404 | ~404°C / 759°F | Een goede middenweg; biedt hogere sterkte en betere lagereigenschappen. Wordt vaak gebruikt in koudkamermachines, maar kan ook in warmkamergieten worden gegoten. |
Waarom zink? De grote voordelen ten opzichte van aluminium
Deze vraag krijg ik constant. Aluminium spuitgieten is ongelooflijk populair, dus waarom zou je voor zink kiezen? Het antwoord komt neer op een paar baanbrekende voordelen die zink in specifieke situaties biedt.
Razendsnelle cyclussnelheid
Dit is waarschijnlijk het grootste voordeel van zink. Dankzij het lagere smeltpunt en de efficiëntie van het hetekamerproces kunnen zinkonderdelen veel sneller worden geproduceerd dan aluminium onderdelen. We hebben het over cyclussnelheden die 150% tot 200% sneller zijn . Voor een grote productieomvang is dit een enorm voordeel. Als je honderdduizenden identieke onderdelen nodig hebt, vertaalt die snelheid zich direct in lagere productiekosten en een snellere levering.
Ongelooflijke netvormprecisie
Zinklegeringen maken het mogelijk om onderdelen te gieten met uitzonderlijk nauwe toleranties en dunne wanden. Het is mogelijk om toleranties van slechts ±0.001 inch (±0.025 mm) direct vanuit de matrijs te bereiken. Dit betekent dat het onderdeel al in zijn uiteindelijke, of "net-shape", vorm uit de mal komt, waardoor vaak dure en tijdrovende nabewerkingen overbodig zijn. Zink kan ook wanden vullen die slechts 0.025 inch (0.635 mm) dun zijn, wat met andere metalen moeilijk te bereiken is.
Superieure oppervlakteafwerking
Als u een onderdeel met een onberispelijk, glad oppervlak direct vanaf de start nodig heeft, is zink uw beste keuze. Zinkgietwerk heeft van nature een uitstekende oppervlakteafwerking, ideaal voor onderdelen die zichtbaar zijn voor de consument. Dit maakt het een perfecte ondergrond voor een breed scala aan afwerkingen, van verchromen en poedercoaten tot eenvoudig lakken, met minimale oppervlaktevoorbereiding.
Natuurlijke geleidbaarheid en afscherming
In onze steeds elektronischere wereld is dit een enorm voordeel. Zinklegeringen zijn uitstekende elektrische geleiders en bieden inherente EMI/RFI-afscherming (elektromagnetische interferentie/radiofrequentie-interferentie). Daarom zie je het zo vaak in behuizingen voor elektronische sensoren en connectoren, omdat het een natuurlijke metalen beschermlaag vormt.
Uitstekende slijtvastheid en lagereigenschappen
Bepaalde zinklegeringen, met name de ZA-serie, zijn verrassend taai en hebben uitstekende lager- en slijtage-eigenschappen. Ze kunnen vaak traditionele bronzen bussen vervangen in toepassingen met hoge belastingen en lage snelheden, wat een kosteneffectievere oplossing biedt zonder dat dit ten koste gaat van de prestaties.
100% recycleerbaarheid
Zoals ik al eerder zei, kan al het afvalmateriaal van zinkspuitgieten – van gietstukken tot afgekeurde onderdelen – opnieuw worden omgesmolten en hergebruikt. Deze toewijding aan duurzaamheid is niet alleen goed voor de planeet, maar ook voor de winstgevendheid, omdat het materiaalverspilling minimaliseert.
Toepassingen van zinkspuitgieten in verschillende industrieën
Hoewel we ons hier vooral richten op de automobielindustrie, maakt de veelzijdigheid van zink het een populaire keuze in een breed scala aan sectoren. U bent vandaag waarschijnlijk wel eens in aanraking gekomen met een spuitgietonderdeel van zink, zonder dat u het doorhad.

- Automotive: Dit is een enorme markt voor zink. Het wordt gebruikt voor alles, van veiligheidskritische componenten zoals gordelspanners tot decoratieve onderdelen zoals emblemen en interieurbekleding. We zullen hier zo meteen dieper op ingaan.
- Elektronica: Connectoren, koellichamen en behuizingen voor sensoren profiteren allemaal van de precisie en elektrische eigenschappen van zink.
- Hardware: Denk aan de handgrepen en knoppen op uw keukenkastjes, de sloten op uw deuren en de kraanbehuizingen in uw badkamer. Veel hiervan zijn van zink, gekozen vanwege hun solide gevoel, duurzaamheid en uitstekende afwerking.
- Industrial: Bevestigingsmiddelen, katrollen, tandwielen en diverse machineonderdelen worden vaak van zink gemaakt vanwege de sterkte en kosteneffectiviteit.
Automotive Focus: praktijkvoorbeelden
De auto-industrie werkt met flinterdunne marges en eist absolute betrouwbaarheid. Dit is waar zinkspuitgieten echt uitblinkt. Laten we eens kijken naar een paar voorbeelden van hoe het wordt gebruikt om onze voertuigen veiliger en functioneler te maken.
Casestudy 1: Tandwielen en katrollen van veiligheidsgordels
- Het onderdeel: De kleine, ingewikkelde tandwielen en spoelen in het mechanisme van een veiligheidsgordel.
- De uitdaging: Deze onderdelen zijn absoluut cruciaal voor de veiligheid. Ze moeten ongelooflijk sterk zijn en perfect gedimensioneerd om ervoor te zorgen dat het vergrendelingsmechanisme direct ingrijpt bij een botsing. Ze moeten bovendien in miljoenen exemplaren worden geproduceerd met een perfecte consistentie.
- Waarom zink wint: De hoge treksterkte van zinklegeringen zorgt voor de nodige duurzaamheid. De net-shape precisie van spuitgieten zorgt ervoor dat elke afzonderlijke tandwieltand perfect gevormd is zonder dat er machinale bewerking nodig is. Ten slotte maakt de hoge cyclussnelheid de productie van deze levensreddende componenten in grote aantallen economisch haalbaar.Het onderdeel: De kleine, ingewikkelde tandwielen en spoelen in het mechanisme van een veiligheidsgordel.
- De uitdaging: Deze onderdelen zijn absoluut cruciaal voor de veiligheid. Ze moeten ongelooflijk sterk zijn en perfect gedimensioneerd om ervoor te zorgen dat het vergrendelingsmechanisme direct ingrijpt bij een botsing. Ze moeten bovendien in miljoenen exemplaren worden geproduceerd met een perfecte consistentie.
Case Study 2: Elektronische sensorbehuizingen
- Het onderdeel: De beschermende behuizing voor een parkeersensor, ABS-module (antiblokkeersysteem) of andere elektronische regeleenheid (ECU).
- De uitdaging: Deze behuizingen moeten gevoelige elektronica beschermen tegen trillingen, vocht en stoten. Cruciaal is dat ze de elektronica ook moeten beschermen tegen elektromagnetische interferentie (EMI) die de werking ervan zou kunnen verstoren.
- Waarom zink wint: De inherente sterkte en corrosiebestendigheid van zink bieden uitstekende fysieke bescherming. Maar de echte ster is de natuurlijke EMI-afscherming. De gegoten metalen behuizing vormt een complete kooi van Faraday rond de elektronica, waardoor interferentie wordt voorkomen zonder dat extra afschermingsmaterialen nodig zijn. Dit vereenvoudigt het ontwerp en verlaagt de kosten.
Casestudy 3: Deursloten en achteruitkijkspiegelbehuizingen
Het onderdeel: Het interne vergrendelingsmechanisme in een autodeur of het hoofdgedeelte en de steel van een achteruitkijkspiegel.
De uitdaging: Dit zijn contactpunten. Ze moeten voor de consument solide en van hoge kwaliteit aanvoelen. Ze moeten ook duurzaam genoeg zijn om duizenden gebruikscycli te doorstaan en een glad oppervlak hebben voor lakken of verchromen.
Waarom zink wint: Zink biedt een prettige dichtheid en een aangenaam gewicht, waardoor onderdelen een hoogwaardige uitstraling krijgen die lichtere materialen niet kunnen evenaren. De uitstekende oppervlakteafwerking, direct vanuit de matrijs, vormt een perfecte basis voor hoogwaardige cosmetische afwerkingen. Doordat het proces complexe interne structuren in één stap kan creëren, is het ideaal voor ingewikkelde slotmechanismen.
Voor- en nadelen van zinkspuitgieten: een overzicht
Geen enkel proces is perfect voor elke toepassing. Het draait allemaal om afwegingen. Hier is een overzichtelijk overzicht van waar zinkspuitgieten in uitblinkt en waar het beperkingen heeft.
| VOORDELEN | NADELEN |
| Extreem hoge cyclussnelheid, waardoor de onderdeelkosten dalen | Beperkt tot metalen met lagere smeltpunten |
| Hoge maatnauwkeurigheid en stabiliteit | Minder ideaal voor zeer grote structurele componenten |
| Uitstekende oppervlakteafwerking voor plating of schilderen | De initiële kosten van de matrijs kunnen hoog zijn (maar worden gecompenseerd door het volume) |
| Goede geleiding, EMI-afscherming en recyclebaarheid | Niet geschikt voor onderdelen die aan hoge temperaturen worden blootgesteld |
De keuze tussen zink- en aluminiumspuitgieten: een nek-aan-nek-gevecht
Dit is de ultieme eindstrijd voor veel engineers. Beide processen zijn fantastisch, maar ze zijn geschikt voor verschillende taken. Laten we ze naast elkaar leggen. Mijn persoonlijke vuistregel is: als je grote hoeveelheden kleine, complexe onderdelen met een geweldige afwerking nodig hebt, begin dan met zink. Als je een groter, lichtgewicht constructieonderdeel nodig hebt, kijk dan naar aluminium.
| Kenmerk | Zink spuitgieten | Aluminium spuitgieten |
| Proces | Warme kamer | Koude kamer |
| Smeltpunt | Lager (~380°C / 716°F) | Hoger (~660°C / 1220°F) |
| Cyclus snelheid | Veel sneller (tot 200% sneller) | langzamer |
| precisie | Hoger (smallere toleranties mogelijk) | Goed, maar vereist doorgaans meer bewerking |
| Mold Life | Veel langer (vaak > 1 miljoen opnames) | Korter (meestal 100,000-150,000 opnamen) |
| Onderdeelkosten: | Lager voor hoge volumes | Hoger bij grote volumes, maar kan goedkoper zijn bij kleine volumes |
| Gewicht | Dichter / Zwaarder | Lichter |
| wanddikte | Kan dunnere wanden produceren | Vereist dikkere muren |
| Kracht-tot-gewicht | Goed | Uitstekend |
De meest doorslaggevende factor is de levensduur van de matrijs . Omdat zink een veel lager smeltpunt heeft en minder schurend is, gaan de stalen matrijzen die bij zinkgieten worden gebruikt aanzienlijk langer mee. Een zinkmatrijs kan vaak meer dan een miljoen onderdelen produceren, terwijl een aluminium matrijs na 150,000 onderdelen versleten kan zijn. Dit voordeel op de lange termijn draagt in belangrijke mate bij aan de lagere stukprijs van zink bij grote productievolumes.
Veelgestelde vragen (FAQ's)
Conclusie: waarom zink uw beste keuze kan zijn
Dus, wat is de belangrijkste les? Zinkspuitgieten is niet alleen een alternatief voor aluminium; het is een eersteklas productieproces met een aantal krachtige voordelen.
Wanneer uw project grote volumes complexe, nauwkeurige onderdelen met een onberispelijke oppervlakteafwerking vereist, zou zink bovenaan uw prioriteitenlijst moeten staan. De ongelooflijke snelheid, nauwe toleranties en lange standtijd maken het een economische en technische kampioen voor talloze componenten in de auto-industrie en daarbuiten.
Nu wil ik graag van u horen. Overweegt u zink voor een project, of heeft een van de voordelen u verrast? Wanneer u klaar bent voor de volgende stap, raad ik u aan contact op te nemen met een productie-expert voor technisch advies of een offerte aan te vragen.






