
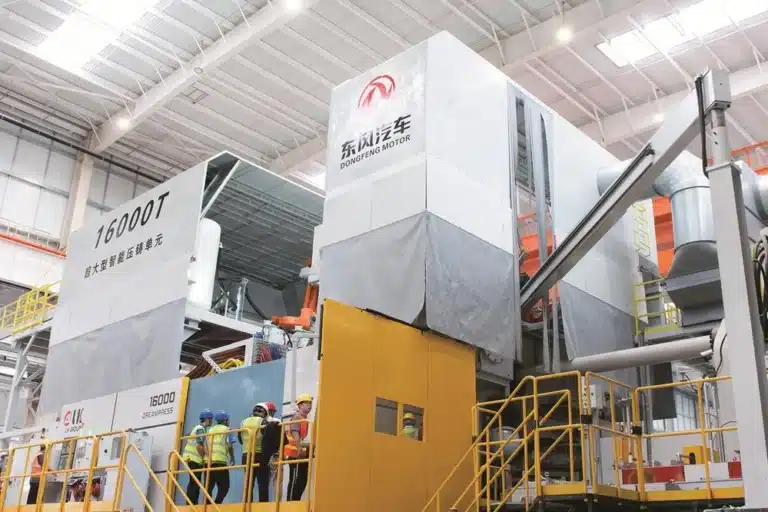
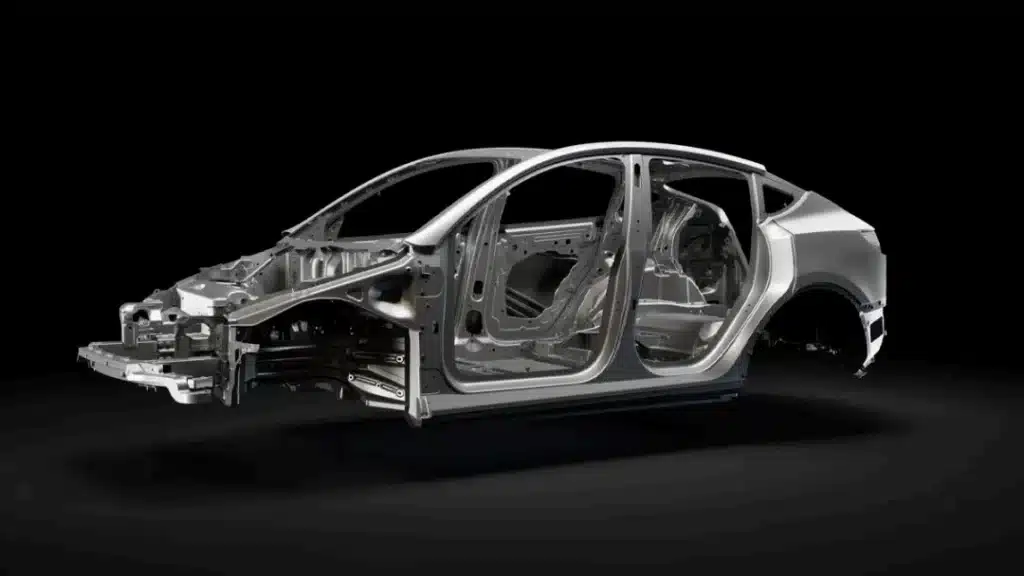
Toen Tesla de Giga Press voor het eerst gebruikte om meer dan 70 onderdelen van de achterste onderkant van de Model Y in één gietstuk te integreren, daalden de productiekosten met ongeveer 40% en kromp de vloeroppervlakte met ongeveer 30%. Deze stap hervormde de autoproductie en ontketende een wereldwijde race naar gigagieten en geïntegreerd spuitgieten. Chinese OEM's zoals BYD, Geely, NIO en Dongfeng hebben allemaal fors geïnvesteerd in spuitgietcentra met een capaciteit van 10,000 ton, speciaal voor carrosserieën uit één stuk.
Achter deze revolutie van het 'gieten in één keer' vindt een stillere, maar even doorslaggevende revolutie plaats: vacuümgieten . Bij grote, geïntegreerde structuren wordt nauwkeurige vacuümregeling de cruciale factor tussen stabiele massaproductie en verborgen defecten.
- Waarom vacuümspuitgieten belangrijk is voor Giga Casting
- Hoe het vacuümsysteem het ‘ademhalingssysteem’ van HPDC wordt
- Vacuümpomp versus vacuümtank: twee evacuatiearchitecturen
- Het ontwikkelen van een vacuümstrategie op systeemniveau voor HPDC
- Tesla's hoge vacuümpraktijk op Model Y Giga Casting
- Belangrijkste technische strategieën om 50 mbar vacuümspuitgieten te bereiken
- Aluminium spuitgietdiensten
Waarom vacuümspuitgieten belangrijk is voor Giga Casting
Van Tesla Giga-pers tot 16,000-tons Chinese lijnen
In oktober 2025 kondigde Dongfeng Motor de ingebruikname aan van een geïntegreerde spuitgietlijn met een capaciteit van 16,000 ton, momenteel de grootste ter wereld. De lijn kan jaarlijks 300,000 sets grote constructieonderdelen produceren. In minder dan twee minuten vult gesmolten aluminium van 720 °C een accubak van 2.1 m × 1.6 m voor elektrische voertuigen.
Naarmate het persvolume toeneemt en de gietstukken groter en complexer worden, neemt het holtevolume dramatisch toe, worden de vulwegen langer en complexer en neemt het risico op ingesloten lucht sterk toe. Wanneer gesmolten metaal met tientallen meters per seconde stroomt, wordt gas dat niet op tijd kan ontsnappen, gescheurd, meegesleurd en verspreid in de smelt, waardoor interne porositeit en ernstige luchtinsluitingen ontstaan.
Deze verborgen poriën fungeren als kleine "tijdbommen" in het gietstuk, waardoor de mechanische prestaties, de levensduur en de lekdichtheid worden aangetast. Voor dergelijke grote constructiegietstukken voldoen traditionele vacuümsystemen niet langer aan de eisen . Een hoog vacuüm (≤ 50 mbar) of zelfs een ultrahoog vacuüm (≤ 30 mbar) is nodig om het gas effectief uit de holte te verwijderen.
Porositeit, sterkte en de 50M-balkdrempel
Diverse studies tonen een duidelijke correlatie aan tussen het vacuümniveau en de mechanische eigenschappen van gegoten aluminiumlegeringen: hoe hoger het vacuüm (hoe lager de absolute druk), hoe lager de porositeit en hoe hoger de mechanische sterkte.
Wanneer het vacuümniveau verbetert van 100 miljoen bar naar 50 miljoen bar , kan de porositeit met ongeveer 55-65% afnemen , terwijl de treksterkte met 12-18% toeneemt . Bij hoogwaardig spuitgieten wordt 50 miljoen bar nu algemeen beschouwd als de drempel voor "spuitgieten onder hoog vacuüm", en 30 miljoen bar markeert het streefbereik voor geavanceerde toepassingen zoals grote, geïntegreerde carrosseriestructuren.
Met andere woorden: het vacuümsysteem is niet langer alleen een hulpmiddel; het bepaalt of een moderne hogedrukgieterij (HPDC) consistent structurele onderdelen kan leveren met prestaties die vergelijkbaar zijn met die van auto's.
Hoe het vacuümsysteem het ‘ademhalingssysteem’ van HPDC wordt
Als de spuitgietmachine het "hart" van de productielijn is, dan is het vacuümsysteem het ademhalingssysteem ervan . Binnen een fractie van een seconde moet het de lucht in de matrijs verwijderen, zodat het gesmolten metaal in een schone omgeving kan stollen.
De "kwaliteit van de ademhaling" bepaalt de "gezondheid" van het gietstuk. Om efficiënt te kunnen ademen, hebben we zowel een goed ontworpen "luchtweg" (vacuümopeningen en -ventielen) als voldoende "longcapaciteit" (vacuümpompen en -tanks) nodig.
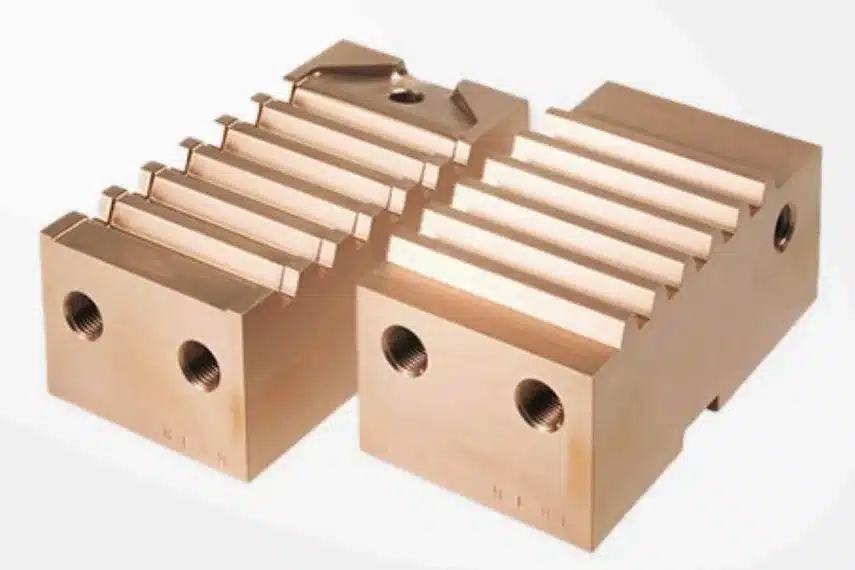
Koelblokken – Passieve zelfdichtende ventilatieopeningen
Koelblokken zijn een typisch voorbeeld van een passieve, zelfdichtende ventilatieopening . Ze zijn relatief eenvoudig, goedkoop en gemakkelijk te onderhouden.
- De matrijs is ontworpen met smalle ventilatieopeningen aan het einde van het vullen.
- Wanneer het gesmolten metaal in dit gebied stroomt, komt het in contact met het koelblok (vaak gemaakt van berylliumkoper), verliest het snel warmte en stolt het.
- De stevige metalen plug sluit vervolgens automatisch de ventilatieopening af, waardoor verdere evacuatie wordt voorkomen en er geen vlam kan vatten.
Omdat berylliumkoper een thermische geleidbaarheid heeft die tot wel zeven keer hoger is dan die van conventioneel gereedschapsstaal, kan het koelblok extreem snel warmte absorberen en het metaal laten stollen, waardoor compacte ontwerpen mogelijk zijn.
Het ontluchtingskanaal in een koelblok is echter smal en vaak kronkelig. De stromingsweerstand is hoog en de ontluchtingsefficiëntie is beperkt. Er bestaat ook een risico op verstopping door metaalresten of verontreiniging met lossingsmiddel. Om die reden zijn koelblokken beter geschikt voor hulpontluchtingspunten of onderdelen waar de eisen aan het vacuümspuitgieten niet extreem hoog zijn.
Hydraulische / pneumatische kleppen – Semi-proces vacuüm
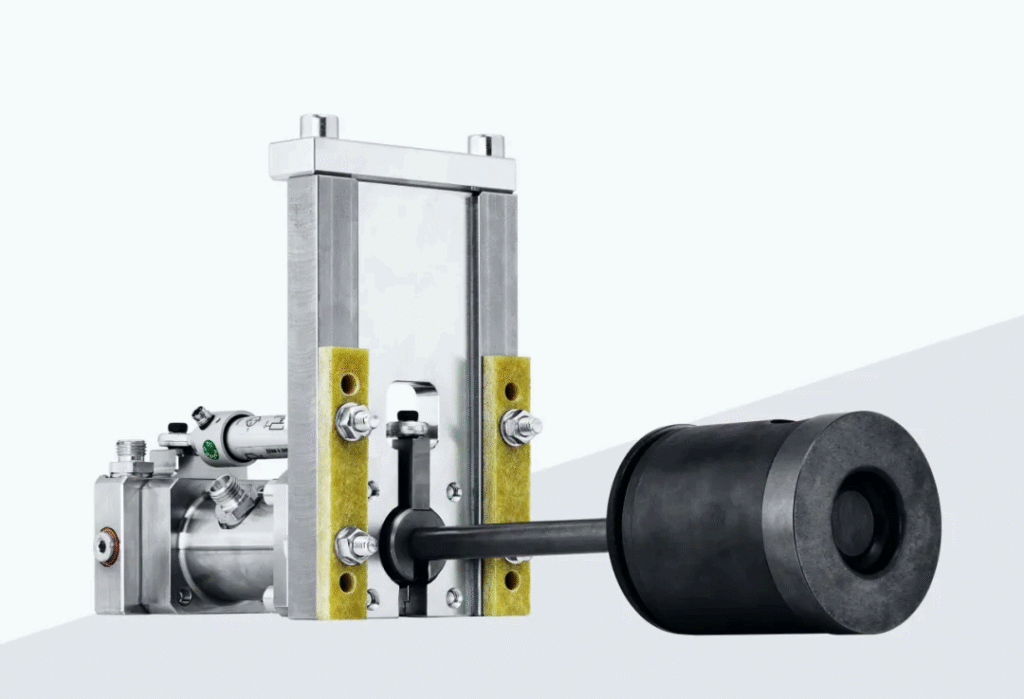
Hydraulisch of pneumatisch bediende vacuümkleppen zijn de belangrijkste oplossing voor semi-procesvacuüm.
- Ze hebben doorgaans een relatief grote ventilatiedoorsnede en kunnen een hoge, directe afvoerstroom leveren.
- Het sluiten van de klep wordt aangestuurd door externe signalen, bijvoorbeeld tijdprogramma's of sensoren die gekoppeld zijn aan de plunjerpositie.
Het voordeel is een nauwkeurige, herhaalbare regeling. De beperking is dat de klep moet sluiten voordat het vulproces is voltooid, om te voorkomen dat gesmolten metaal de ontluchtingsopening binnendringt. Elke vertraging in de reactie van het regelsysteem dwingt technici om de klep nog eerder te sluiten. Hierdoor kan gas dat tijdens de latere vulfasen ontstaat niet worden afgevoerd, wat het uiteindelijke vacuümniveau beperkt.
Mechanische kinetische kleppen – volledig procesvacuüm
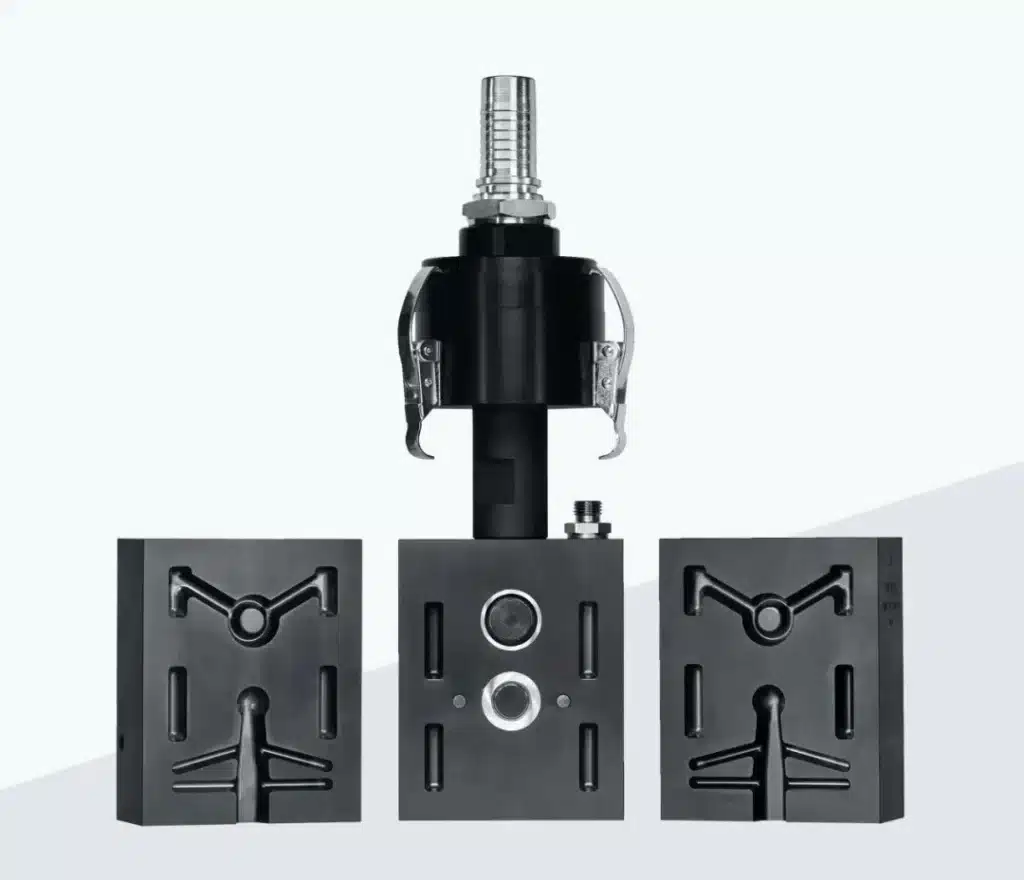
Mechanische kinetische (stootgedreven) kleppen vormen de kerncomponent voor het bereiken van een bijna volledig procesvacuüm.
- De klep wordt aan het uiteinde van de holte geïnstalleerd, dicht bij het laatst gevulde gebied.
- Er is geen sprake van externe controle, maar van het voortbewegende gesmolten metaal zelf, dat de sluiting in gang zet.
- Wanneer het metalen front de klep bereikt en raakt, zorgt de kinetische energie ervoor dat de klepkern de ontluchting afsluit.
Doordat de klep open blijft totdat het metaal arriveert, kan de matrijs vrijwel gedurende het gehele vulproces worden geëvacueerd. Dit is cruciaal voor het bereiken van zeer lage restdrukken. Tegelijkertijd volgt de sluitingstijd automatisch het werkelijke vulgedrag en is deze minder gevoelig voor kleine veranderingen in procesparameters of geometrie. Hierdoor zijn mechanische kinetische kleppen bijzonder geschikt voor grote, geïntegreerde spuitgietprocessen waarbij procesrobuustheid van essentieel belang is.
Vacuümpomp versus vacuümtank: twee evacuatiearchitecturen
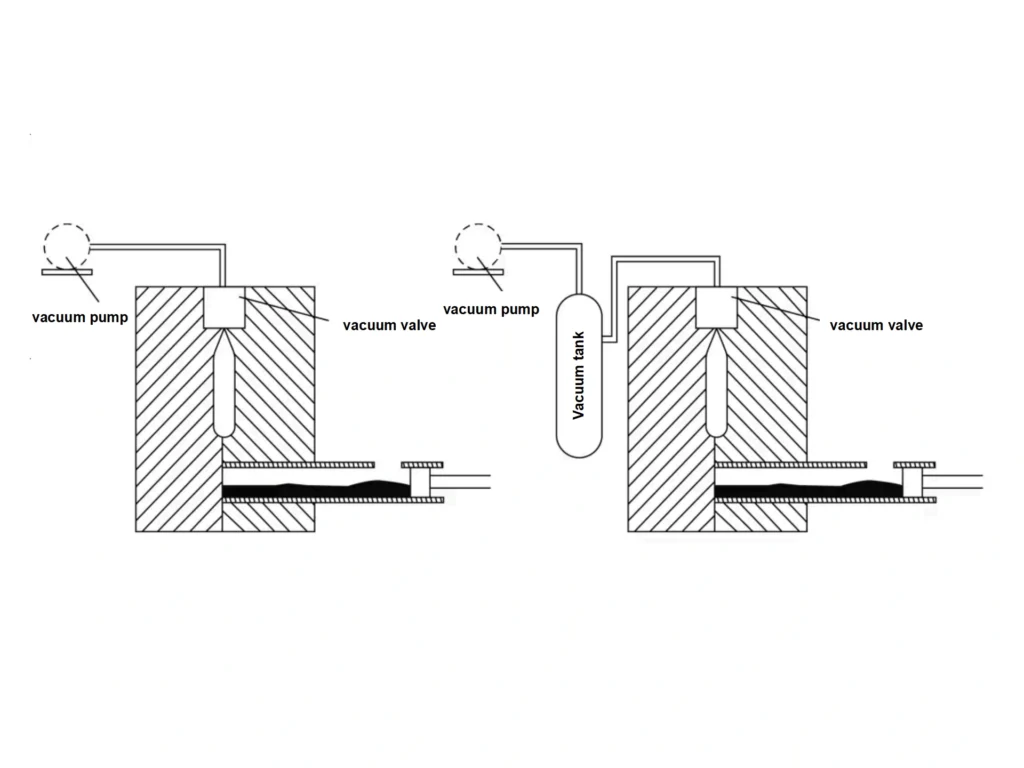
Het kiezen van de juiste vacuümspuitgietarchitectuur is net zo belangrijk als het kiezen van de ventilatiehardware. Momenteel zijn er twee gangbare benaderingen om de matrijsholte te evacueren:
- Directe evacuatie door de vacuümpomp
- Evacuatie ondersteund door een vacuümtank (onderdrukreservoir)
Direct pompen – beperkte onmiddellijke prestaties
Bij de directe pompopstelling is de pomp verbonden met de matrijs en zuigt de lucht rechtstreeks uit de holte.
Deze aanpak is eenvoudig, maar kent twee grote uitdagingen:
- De beschikbare evacuatievenster is erg kort in echte productie.
- Om de holte snel naar een lage druk te brengen, zou de pomp een extreem hoge pompsnelheid nodig hebben.
In de praktijk leidt dit tot een laag rendement en een geringe benutting van het pompvermogen. Daardoor wordt direct pompen zelden gekozen voor het gieten van grote constructieonderdelen onder hoogvacuüm.
Vacuümtankondersteunde evacuatie – de dominante oplossing
De gangbare en in de praktijk beproefde oplossing is het gebruik van een vacuümtank tussen de pomp en de matrijs.
- Voordat de injectie plaatsvindt, wordt eerst een grote tank leeggepompt tot een hoog vacuümniveau.
- Tijdens het korte vulvenster wordt de holte met deze tank verbonden.
- Het grote drukverschil tussen holte en tank maakt het mogelijk zeer hoge doorstroming en snelle evacuatie, waardoor de holte snel naar het gewenste vacuümniveau wordt gebracht.
In deze configuratie is de hoofdtaak van de pomp het regenereren en onderhouden van de vacuümtank tussen de shots. Dat betekent dat het ontwerp zich richt op de gemiddelde pompcapaciteit over de volledige cyclus , en niet op een extreme piekdebiet in een paar honderd milliseconden. Dit reduceert het piekvermogen en het totale energieverbruik aanzienlijk.
De vacuümtank fungeert als een krachtige "long" , die vacuümenergie opslaat en deze explosief vrijgeeft wanneer de chip lucht moet "uitademen".
Simulatie: natuurlijke ventilatie versus vacuümondersteunde vulling
Voor een typische giga-casting van de onderkant van de achterkant werden in een simulatie twee gevallen vergeleken:
- Natuurlijke ventilatie (geen vacuümspuitgieten)
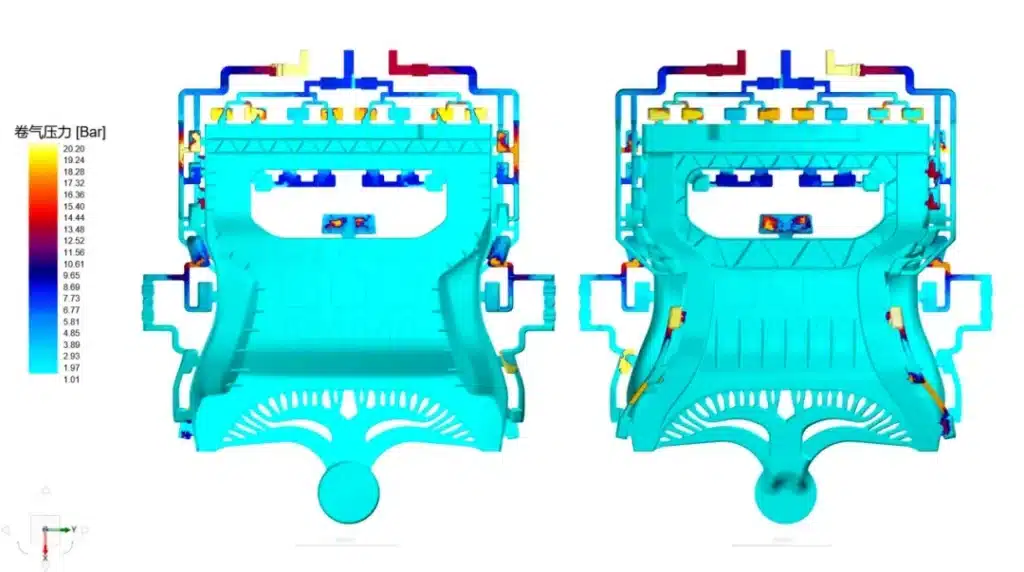
- Hoog vacuüm met geoptimaliseerde ventilatie en evacuatie
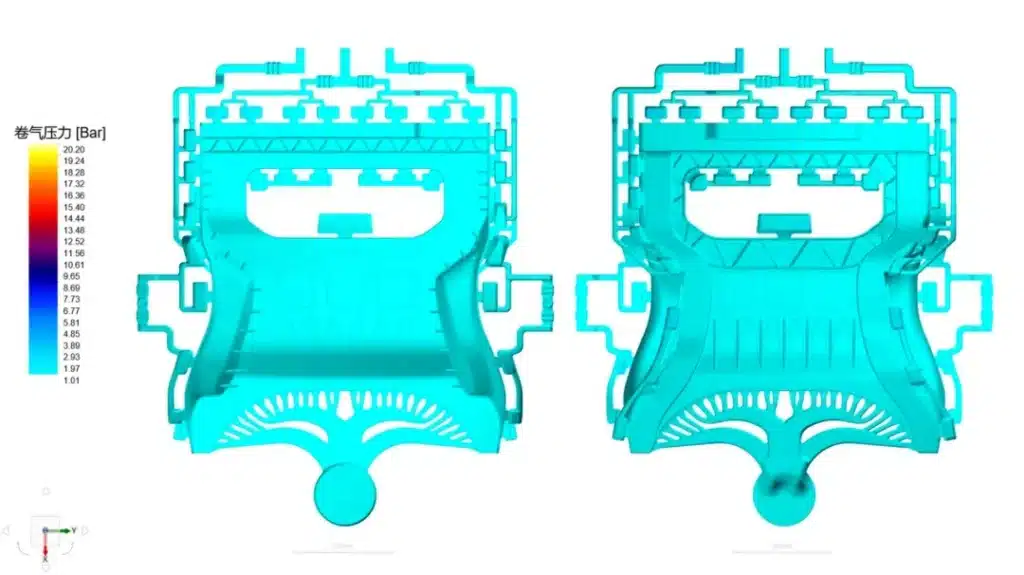
Bij natuurlijke ontluchting laten de resultaten grote rode en donkerblauwe gebieden zien die wijzen op een hoge luchtdruk en een ernstig risico op luchtinsluiting. Bij vacuümgieten verdwijnen deze kritieke gebieden vrijwel volledig, wat bewijst dat een hoog vacuüm in combinatie met een goed ontworpen ontluchting de luchtinsluiting aanzienlijk kan verminderen en een stabiele vulling mogelijk maakt.
Het ontwikkelen van een vacuümstrategie op systeemniveau voor HPDC
Geavanceerde componenten en een krachtige evacuatiemethode vormen slechts de basis. Om een echt robuust vacuümspuitgietproces te bouwen , hebben we systeemintegratie en -besturing nodig. Een sterk aanbevolen architectuur combineert:
- Dubbellus vacuümsystemenen
- (Bijna) volledige proces vacuümcontrole.
Dubbel-lus vacuümsysteem voor schothuls en holte
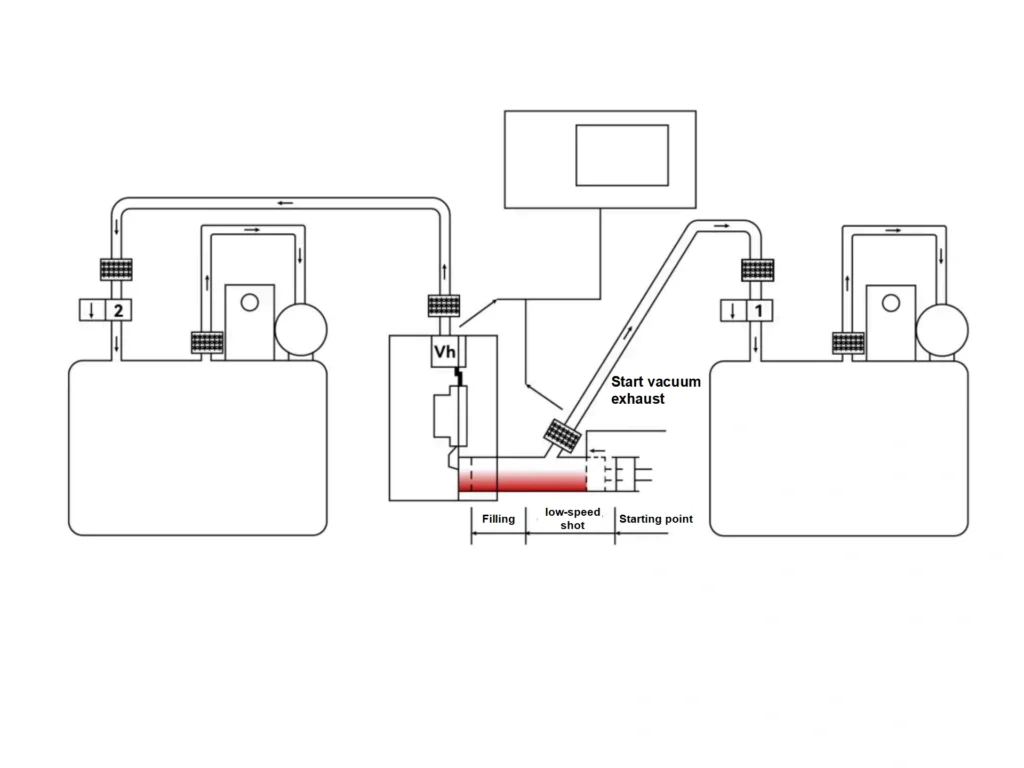
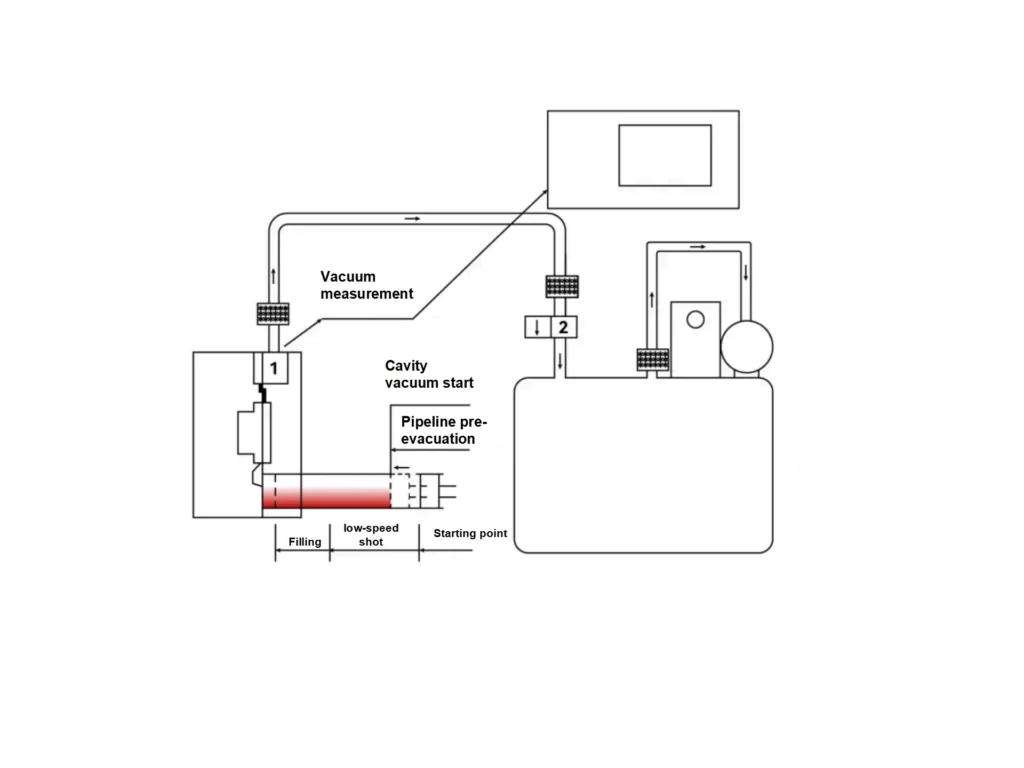
Bij het dual-loop concept maken de spuitbus en de matrijs gebruik van onafhankelijke vacuümcircuits (aparte pompen en/of tanks, of in ieder geval afzonderlijk aangestuurde circuits):
- Lus A richt zich op de schot mouw, waardoor de druk snel wordt verlaagd vóór en tijdens de eerste zuigerbeweging, om te voorkomen dat er lucht ingesloten raakt bij het begin van het vullen.
- Lus B richt zich op de holte, waarbij een diep vacuüm wordt gehandhaafd tijdens de hoofdvulfase.
Deze ontkoppeling zorgt ervoor dat bewerkingen in de spuitbus het beginvacuümniveau van de holtelus niet aantasten. In de praktijk verbetert dit de evacuatiesnelheid en het vacuüm in de uiteindelijke holte aanzienlijk, wat zorgt voor een gelijkmatiger en betrouwbaarder ontluchtingseffect gedurende het hele proces.
Bijna volledig vacuüm: van pre-evacuatie van pijpleidingen tot uiteindelijke afdichting
Een hoogwaardig vacuümspuitgietsysteem coördineert de volgende stappen:
- Pre-evacuatie van pijpleidingen
Nadat de matrijs is gesloten en voordat de plunjer het gietgat afdekt, begint het vacuümsysteem met het leegzuigen van de leidingen en verdeelstukken. Dit vermindert het initiële gasvolume in het systeem en bereidt het systeem voor op snelle evacuatie van de holte. - Evacuatie van de schothuls
Zodra de plunjer het gietgat passeert en afsluit, verlaagt de speciale shot-sleeve-lus snel de gasdruk vóór de plunjer, waardoor een gunstige negatieve drukomgeving ontstaat voor een soepele metaalstroom. - Holte-evacuatie met hoofdvacuümklep
Nadat de stoot begint, werkt de holtelus op volle capaciteit. De hydraulische vacuümklep opent om een hoge-flow evacuatie te leveren totdat het metalen front de kleplocatie nadert of het vooraf ingestelde omschakelpunt naar een hogesnelheidsstoot bereikt. Sensoren of besturingslogica activeren vervolgens een snelle sluiting van de klep. - Hulpventilatieopeningen tot volledige vulling
Extra ventilatiepunten (actieve ventilatieplaten, koelblokken, etc.) blijven lokale gedeelten evacueren totdat ze worden geblokkeerd door gestold metaal naarmate de holte volledig wordt gevuld.
Door deze gecoördineerde strategie worden het evacuatieproces en het vullen met metaal zoveel mogelijk gesynchroniseerd , waardoor een volledig geïntegreerd vacuümgietproces wordt benaderd.
Tesla's hoge vacuümpraktijk op Model Y Giga Casting
Tesla is een van de eerste bedrijven die op grote schaal gebruikmaakt van vacuümspuitgieten . Bij de productie van de achterste bodemplaat van de Model Y gebruikt Tesla de volgende technieken:
- De IDRA Giga Press OL 6100 CS voor ultra-groot spuitgieten, en
- De Fondarex Modulaire Cel 6C vacuümsysteem.
Dit systeem ondersteunt zes onafhankelijke vacuümkanalen :
- Eén kanaal is bestemd voor de schothuls.
- De overige delen zijn over de holte verdeeld op basis van de structurele complexiteit en verbonden met zeer efficiënte ontluchtingselementen, zoals koelblokken en mechanische kleppen.
Bij normale productie handhaaft Tesla een holtedruk van ongeveer 50 mbar , waarbij sommige bedrijfsomstandigheden oplopen tot circa 30 mbar , waarmee het ultrahoge vacuümgebied wordt benaderd.
Met deze opstelling zou Tesla het volgende hebben bereikt:
- Rond 25% verbetering in de sterkte van het achterste lichaam
- Over ons 40% reductie in montagetijd
- Productiecyclus verkort van “uren” naar “minuten”
Deze resultaten bewijzen dat nauwkeurige en betrouwbare vacuümregeling een essentiële factor is bij de productie van grote, geïntegreerde gietstukken.
Belangrijkste technische strategieën om 50 mbar vacuümspuitgieten te bereiken
Om stabiel 50 mbar of lager te bereiken bij vacuümspuitgieten, moet het hele systeem – van hardware tot procesparameters – worden ontworpen als een geïntegreerde technische oplossing. Belangrijke strategieën zijn onder meer:
1. Optimaliseer hoog-efficiënte ventilatie-units
- Gebruik hydraulische of mechanische vacuümkleppen met een grote diameter en een hoge doorstroming als de primaire holteventilatieopeningen.
- Toevoegen strategisch geplaatste hulpventilatieopeningen (ventilatieplaten, koelblokken) voor specifieke gebieden waar gasinsluitingen kunnen optreden.
2. Bouw een snel reagerend evacuatiesysteem
- Verkiezen vacuümtank ondersteunde evacuatie, met name systemen met dubbele lus voor schothuls en holte.
- Zorg ervoor dat het tankvolume en de pompcapaciteit voldoende zijn hoge onmiddellijke stroming en diep vacuüm tijdens het korte vulvenster.
3. Ontwikkel een uitgebreide ventilatiestrategie
- Implementeren pijpleiding pre-evacuatie om het initiële gas te minimaliseren.
- Gebruik prioriteit of synchrone evacuatie van de schothuls om luchtinsluiting in een vroeg stadium te verminderen.
- Onderhouden (bijna) volledige holte-evacuatie tot vlak voordat het metaal de ventilatieopeningen bereikt.
4. Garandeer een hoogwaardige afdichting van het matrijs- en schotsysteem
- Minimaliseer lekkage langs scheidingslijnen.
- Controleer de speling tussen de zuiger en de spuitbus.
- Let op de gaten voor de uitwerperpennen, de glijvlakken en alle andere mogelijke lekkages.
Een uitstekende afdichting is een voorwaarde om het volledige potentieel van vacuümspuitgieten te benutten.
5. Verfijn gerelateerde procesparameters
- Optimaliseer het type en toepassing van losmiddelenen de spuithoeveelheid nauwkeurig beheren om de gasontwikkeling in de holte te verminderen.
- Gebruik minimale gecontroleerde plunjersmering om extra gasbronnen te vermijden.
- Ontwerp en stem de schotcurve (langzame opname, snelle versnelling, uiteindelijke intensivering) om het stromingsgedrag te verbeteren en luchtinsluiting verder te verminderen.
Op zoek naar een partner in Spuitgieten onder hoge druk en matrijzenbouw?
Als u nieuwe vacuüm- of hogedrukspuitgietprojecten plant, kunnen wij u helpen.
At Gegoten mal, wij zijn gespecialiseerd in:
- Hogedrukspuitgieten (HPDC) voor aluminium- en zinklegeringen
- Matrijs ontwerp en productie voor HPDC-mallen, trimgereedschappen en bijbehorende gereedschappen
- DFM & Moldflow-ondersteuning voor het snijden van staal
- Bemonstering en productie van lage tot hoge volumesvan prototype tot stabiele massaproductie
Wilt u onderzoeken of uw volgende geïntegreerde of structurele onderdeel geschikt is voor vacuümspuitgieten? Deel dan gerust uw tekeningen en vereisten met ons. Wij bekijken ze en stellen een praktisch productieplan voor, 'van ontwerp tot levering'.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






