
Spuitgieten is een nauwkeurig productieproces , maar het kent ook uitdagingen. Om telkens een perfect onderdeel te produceren, is strenge controle over materialen, machines en procesparameters vereist. Wanneer er problemen ontstaan, uiten deze zich vaak als specifieke, herkenbare defecten.
Veelvoorkomende defecten in aluminiumlegeringen die gegoten zijn, worden doorgaans onderverdeeld in drie hoofdcategorieën: oppervlaktedefecten , interne defecten en overige diverse problemen . Dit artikel richt zich specifiek op 10 van deze "overige" defecten. Deze handleiding biedt een technische analyse van deze 10 veelvoorkomende defecten in spuitgietwerk, met een beschrijving van de waarneembare verschijnselen, de onderliggende oorzaken en de aanbevolen corrigerende maatregelen. Dit helpt ingenieurs en kwaliteitscontroleteams bij het opsporen van problemen en het verbeteren van de productiekwaliteit.
- De 10 overige problemen met spuitgietfouten
- 1. Chemische samenstelling niet gehaald
- 2. Mechanische eigenschappen niet gehaald
- 3. Knipperend
- 4. Dimensionale afwijking
- 5. Slechte corrosiebestendigheid
- 6. Slechte kwaliteit van de oppervlaktecoating
- 7. Solderen (plakken aan de mal)
- 8. Kernverschuiving / verkeerde uitlijning van het gat
- 9. Gebroken kernpen
- 10. Blootgesteld gegoten oppervlak na bewerking ("zwarte huid")
- Conclusie
- Aluminium spuitgietdiensten
De 10 Overige diverse problemen Van spuitgietfouten
1. Chemische samenstelling niet gehaald
Fenomeen: Spectrometrische of metallografische analyse toont aan dat de elementaire samenstelling of het gehalte aan onzuiverheden van de legering niet voldoet aan de vereiste specificaties.
Algemene oorzaken:
- Niet-conforme grondstoffen (staven) of schroot.
- Slechte kwaliteitscontrole of -analyse van gerecyclede materialen.
- Onjuiste toevoeging of verhouding van legeringselementen.
- Onjuiste bemonsteringsmethoden voor testen.
- Onjuiste smeltprocessen (bijv. onjuiste temperatuur, te lange afbrandtijd of langere houdtijden) waardoor de samenstelling van het element verandert.
- Verontreiniging door slakken of onjuist gereinigde smeltgereedschappen.
Analyse en oplossingen:
- Voer een strenge inkomende inspectie uit (bijvoorbeeld met een spectrometer) voor alle grondstoffen en retourneer niet-conforme partijen.
- Controleer en analyseer alle schroot-/gerecyclede materialen zorgvuldig voordat ze worden gebruikt.
- Gebruik de juiste, gestandaardiseerde bemonsteringstechnieken voor analyse.
- Controleer het smeltproces strikt, inclusief de temperatuur, en zorg ervoor dat de slak tijdig wordt verwijderd.
- Houd u aan strikte gebruiksprocedures voor het reinigen en gebruiken van smeltgereedschappen.
2. Mechanische eigenschappen niet gehaald
Fenomeen: Het uiteindelijke gietstuk voldoet niet aan de gespecificeerde normen voor sterkte, hardheid of vervormbaarheid, wat vaak tijdens de verwerking of assemblage wordt ontdekt.
Algemene oorzaken:
- Onjuiste chemische samenstelling (bijvoorbeeld: de niveaus van Si, Cu, Mg, Zn, enz. voldoen niet aan de specificaties).
- Interne gietfouten zoals porositeit, krimp of slakinsluitsels.
- Onjuiste warmtebehandeling of testprocedures.
- Onredelijk ontwerp van de onderdeelstructuur.
- Onjuiste smeltprocessen waardoor oxiden of andere verbindingen ontstaan.
Analyse en oplossingen:
- Controleer de chemische samenstelling strikt en streef naar een mediaanwaarde binnen het specificatiebereik.
- Houd u strikt aan de parameters van het smelt- en spuitgietproces om interne defecten te voorkomen en tot een minimum te beperken.
- Voer indien nodig procescapaciteits- en warmtebehandelingstesten uit.
- Verbeter het structurele ontwerp van het gietstuk om interne spanningsconcentraties te voorkomen.

3. Knipperend
Fenomeen: Na de spuitgietcyclus ontstaat er overtollig materiaal (braam) van een bepaalde dikte op de scheidingslijn van de matrijs, wat direct van invloed is op de afmetingen van het onderdeel.
Algemene oorzaken:
- De scheidingslijn van de mal is vuil, met resten gietnaden of andere verontreinigingen.
- Ongelijkmatige of niet voldoende strakke klemming van de mal.
- Onvoldoende sluitkracht van de spuitgietmachine.
- Vervorming of verkeerde uitlijning van de mal.
- Ongelijke spanning van de vier klemstangen.
- Te hoge injectiedruk.
- Versleten of niet goed passende glijblokken.
Analyse en oplossingen:
- Zorg ervoor dat de scheidingslijn van de mal schoon en vrij van vuil is.
- Controleer of de mal haaks is en of de klemming gelijkmatig is.
- Bereken en pas de juiste klemkracht toe op basis van het geprojecteerde oppervlak van het onderdeel. Upgrade de machine indien nodig.
- Zorg ervoor dat het matrijsoppervlak schoon is en dat de platen van de machine parallel lopen.
- Controleer de spanning van de klembalk en pas deze aan zodat deze gelijkmatig is.
- Verlaag de injectiedruk tot het laagst effectieve niveau.
- Repareer of vervang versleten glijblokken en controleer de speling.
4. Dimensionale afwijking
Fenomeen: De afmetingen, geometrische toleranties of vorm van het voltooide onderdeel komen niet overeen met de technische tekeningen of specificaties.
Algemene oorzaken:
- Een gebrekkig ontwerp van het onderdeel waarbij geen rekening is gehouden met krimp van de legering of thermische uitzetting.
- Slechte geleiding van de mal (bijvoorbeeld versleten geleidepennen) of onjuiste installatie.
- Onjuiste drukhoudtijd (te lang of te kort).
- Beweging of verschuiving van kernen of dia's tijdens de injectie.
- Slijtage aan glijblokken of losse spieën.
- Onjuiste voorverwarming van de mal.
- Scheve uitlijning van de twee malhelften.
Analyse en oplossingen:
- Controleer het ontwerp van het onderdeel en de matrijs. Gebruik de werkelijke krimpgegevens om de afmetingen van de matrijs aan te passen.
- Inspecteer en verifieer de componenten van de malgeleiding (pennen, bussen).
- Controleer en houd u aan de aangegeven wachttijd.
- Versterk bewegende kernen of voeg ondersteunende pilaren toe.
- Repareer of vervang versleten glijbanen en slijtplaten.
- Zorg ervoor dat de mal goed is uitgelijnd en dat de voorverwarmingsprocedures worden gevolgd.

5. Slechte corrosiebestendigheid
Fenomeen: Het gegoten onderdeel vertoont tijdens de montage of het gebruik tekenen van vroege oxidatie of corrosie.
Algemene oorzaken:
- Slechte legeringssamenstelling (bijv. hoog Cu-, laag Mg- of hoog Ni-gehalte).
- Het onderdeel heeft niet de vereiste oppervlaktebeschermingsbehandeling ondergaan.
- De beschermende oppervlaktelaag (bijv. plating, coating) is beschadigd tijdens de verwerking of hantering.
Analyse en oplossingen:
- Met spectrometrie kunt u de chemische samenstelling nauwkeurig controleren en ervoor zorgen dat deze binnen het standaardbereik blijft, idealiter rond de mediaan.
- Pas een geschikte oppervlaktebehandeling toe (bijvoorbeeld stralen, verchromen, vernikkelen) op basis van de werkomgeving van het onderdeel.
- Controleer de kwaliteit van de beschermlaag nauwkeurig om afbladderen, schilferen of weglatingen te voorkomen.
6. Slechte kwaliteit van de oppervlaktecoating
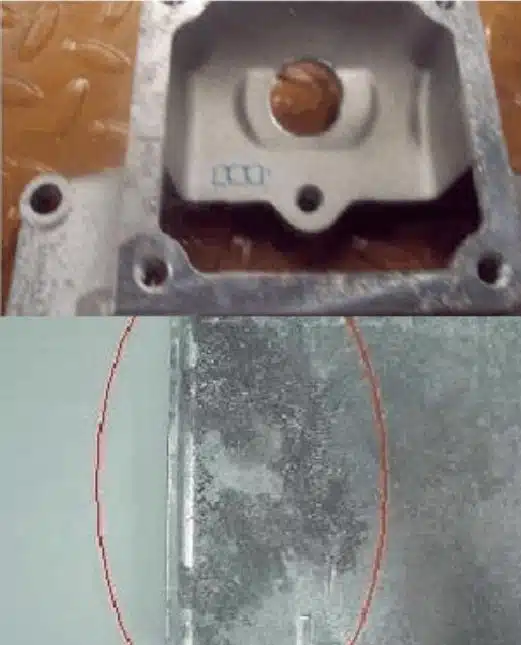
Fenomeen: De oppervlaktebehandeling van het onderdeel (bijv. galvaniseren, lakken) voldoet niet aan de normen en vertoont afbladdering, een onjuiste textuur of onvolledige dekking.
Algemene oorzaken:
- Afbladderen veroorzaakt door slechte voorbehandeling of onderliggende gietfouten (bijv. koud sluiten, porositeit).
- Inconsistente kleur of textuur als gevolg van slechte oppervlaktevoorbereiding (bijv. ongelijkmatig polijsten, vloeistrepen).
- Afbladderen of loslaten van verf als gevolg van slechte kwaliteit van de verf of een verkeerde toepassing (tijd, temperatuur).
Analyse en oplossingen:
- Pas het spuitgietproces aan om onderliggende oppervlaktedefecten te elimineren. Controleer strikt alle voorbehandelingsstappen (reinigen, polijsten).
- Bij zware omstandigheden is stralen of polijsten noodzakelijk; bij minder zware omstandigheden kunnen andere voorbehandelingen volstaan.
- Verf-/coatingmaterialen wijzigen of aanpassen; de parameters van het aanbrengproces aanpassen.
7. Solderen (plakken aan de mal)
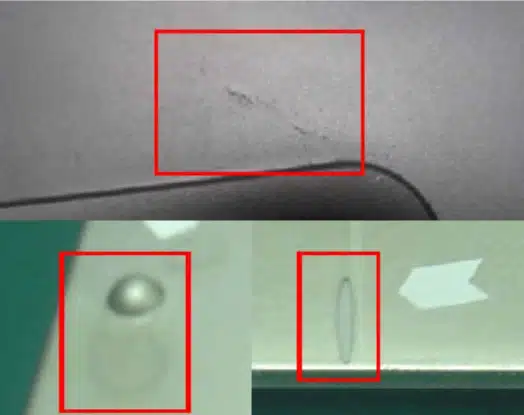
Verschijnsel: De legering hecht zich aan de matrijskernen, de holte of het gehele onderdeel blijft vastzitten in de matrijs, waardoor het niet goed uit de matrijs kan worden verwijderd.
Algemene oorzaken:
- Slechte malproductie, met name te lage lossingshoeken (versmalling) in diepe holtes of op kernen.
- Onjuiste of ontbrekende oppervlaktebehandeling van de mal (bijv. nitreren, oxidatie).
- Verkeerde mengverhouding van het losmiddel (bijv. te veel water).
- Onvoldoende of ongelijkmatige toepassing van losmiddel.
- Problemen met het ontwerp of de poort van het onderdeel waardoor het onderdeel blijft plakken.
Analyse en oplossingen:
- Polijst het oppervlak van de mal of repareer vastzittende plekken; pas de mal aan zodat de uitloophoek minimaal 1.5° is.
- Voer een geschikte oppervlaktebehandeling (nitreren, enz.) uit op de matrijsholte en de kernen.
- Stap over op een lossingsmiddel van hogere kwaliteit en zorg voor een correcte menging.
- Zorg ervoor dat het losmiddel gelijkmatig en voldoende wordt gespoten, vooral op warme of plakkerige plekken.
- Pas de spuittoepassing aan of voeg uitwerppennen toe of vergroot ze.
8. Kernverschuiving / verkeerde uitlijning van het gat
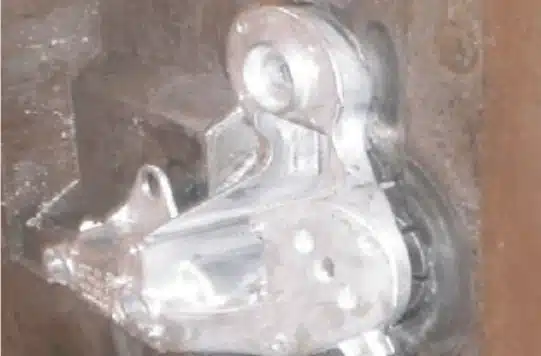
Fenomeen: De positie van een kern is onjuist of de kern zelf is verbogen, waardoor er een verkeerde uitlijning ontstaat. Dit kan ertoe leiden dat er na het frezen van een gat een "zwarte laag" (onbewerkt, gegoten oppervlak) zichtbaar is, of dat er tijdens de montage wrijving ontstaat.
Algemene oorzaken:
- Fouten bij het vervaardigen van de matrijzen (kernpositie onjuist).
- Er is een onjuiste krimpfactor gebruikt tijdens het ontwerp van de mal.
- Schade of slijtage van lokalisatiekenmerken of vervorming van onderdelen.
- Gebogen kernpennen.
- Fouten in het bewerkingsprogramma.
Analyse en oplossingen:
- Meet de positie van de kern in de mal en pas deze aan.
- Zodra het proces stabiel is, meet u de onderdelen om de werkelijke krimp te bevestigen.
- Controleer het productieproces nauwkeurig om vervorming van onderdelen te voorkomen; repareer de positioneringsoppervlakken.
- Controleer of de kernen verbogen zijn en vervang ze.
- Controleer en pas het bewerkingsprogramma aan.
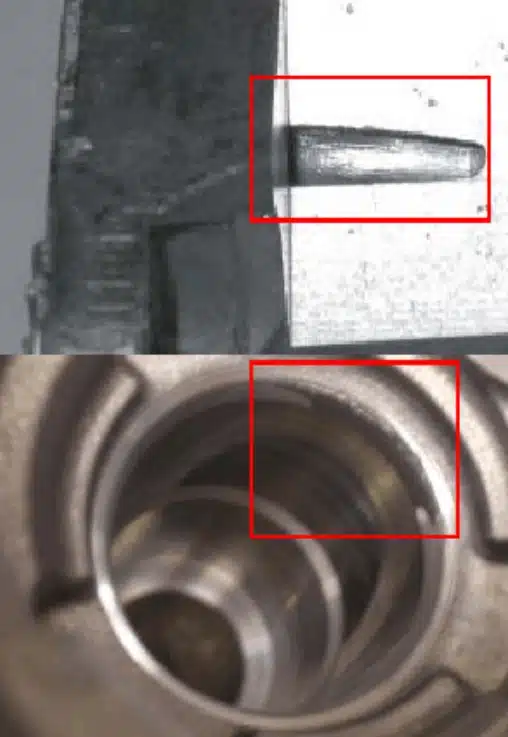
9. Gebroken kernpen
Verschijnsel: Kernen, met name die voor het maken van kleine ronde of complex gevormde gaten, breken of barsten.
Algemene oorzaken:
- Sterke soldeerverbinding (vastplakken) op de kern, waardoor er hoge trekkrachten ontstaan.
- Slechte kernkwaliteit, onvoldoende sterkte of onjuiste warmtebehandeling.
- Slechte plaatsing van de poort, waardoor de gesmolten legering direct op de kern inwerkt.
- Het onderdeel vervormt tijdens het uitwerpen, waardoor er hoekspanning op de kern ontstaat.
- Het onderdeel blijft aan de mal plakken en bij handmatige verwijdering breekt de kern.
Analyse en oplossingen:
- Spuit meer losmiddel op de kern en polijst deze. Let op tekenen van soldeerwerk.
- Verscherp de inkomende inspectie van kernen; maak kernen opnieuw indien nodig.
- Pas de locatie van de poort aan of wijzig de poortstructuur om directe impact te vermijden.
- Gebruik korte, uniforme uitwerppennen om kromtrekken van het onderdeel te voorkomen.
- Controleer het proces om vastplakken te voorkomen.
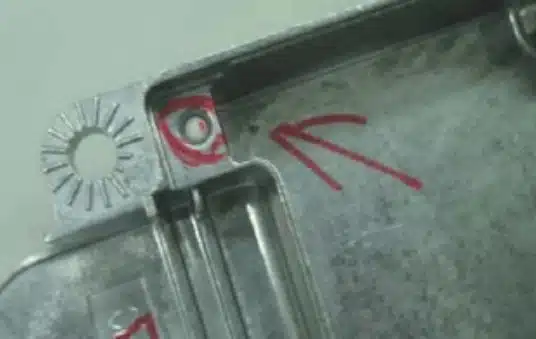
10. Blootgesteld gegoten oppervlak na bewerking ("zwarte huid")
Fenomeen: Na een bewerkingsproces is het bewerkte oppervlak niet volledig "schoongemaakt", waardoor er stukjes van het oorspronkelijke, donkere gietoppervlak achterblijven.
Algemene oorzaken:
- Een gebogen kernpen.
- Onjuiste of versleten gereedschapsgegevens/locators.
- Onvoldoende bewerkingstoeslag in de matrijs ingebouwd.
- Vervorming (kromtrekken) van het onderdeel waardoor er tijdens het bewerken een inconsistente locatie ontstaat.
- Ophoping van vuil of legering op de matrijsnokken, waardoor het onderdeel niet meer de juiste afmetingen heeft.
- Schade aan het onderdeel (bijv. stoten, deuken) die is ontstaan tijdens het hanteren ervan.
- Defecte opspanning of onjuiste belading van onderdelen tijdens het bewerken.
Analyse en oplossingen:
- Controleer en vervang verbogen kernen onmiddellijk.
- Repareer de mal om de bewerkingstoeslag te vergroten.
- Repareer de mal om eventuele lage plekken op te vullen of de referentiepunten te corrigeren.
- Verhoog de houdtijd om vervorming van het onderdeel te verminderen; corrigeer eventuele kromtrekkingen die daarop volgen.
- Controleer en reinig de mal regelmatig, met name de referentieoppervlakken.
- Zorg ervoor dat onderdelen beschermd zijn tegen beschadigingen tijdens transport en verwerking.

Conclusie
Succesvol spuitgieten is afhankelijk van een diepgaand begrip van de wisselwerking tussen materiaalkunde, matrijsontwerp en procesbeheersing. Door systematisch de oorzaken van spuitgietdefecten te identificeren – van materiaalsamenstelling tot machine-instellingen – kunnen productieteams gerichte oplossingen implementeren, het afvalpercentage verlagen en ervoor zorgen dat het eindproduct aan alle kwaliteits- en prestatienormen voldoet.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






