
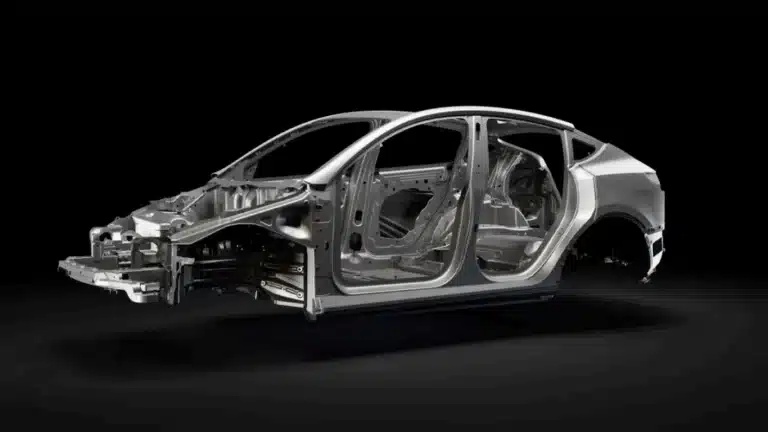
Om gewicht te besparen, zijn autofabrikanten ertoe aangezet om gelaste stalen constructies te vervangen door grote, dunwandige aluminium spuitgietonderdelen . Autodeuren, accubakken, achterste bodemplaten en vergelijkbare structurele onderdelen combineren nu complexe geometrie, lange stroomlijnen en strenge mechanische eisen.
Wanneer de wanddikte echter afneemt tot 2-3 mm en het gietstuk een overspanning van meer dan een meter heeft, wordt hogedrukspuitgieten (HPDC) veel gevoeliger voor spuitprofielen, thermische controle en intensiveringsdruk. Porositeit, koude naden en krimpholtes kunnen snel tot problemen leiden.
Dit artikel vat een onderzoekscase samen over de simulatie van hogedrukspuitgieten van een complexe, dunwandige aluminium autodeur, met de nadruk op:
- Hoe je vulling en stolling kunt modelleren voor zo'n groot gietstuk
- Hoe verschillende slow-shot-profielen de luchtinsluiting en temperatuurverdeling beïnvloeden
- Hoe intensiveringsdruk de krimpporositeit beïnvloedt
- Hoe simulatieresultaten overeenkwamen met productieproeven van 6800 ton
De praktische inzichten zijn direct toepasbaar voor ingenieurs die aan grote structurele HPDC-onderdelen werken.
- 1. Casusoverzicht: dunwandige autodeurgietstukken
- 2. Multi-Physics Hogedruk Spuitgieten Simulatiemodel
- 3. Vergelijking van drie slow-shot-profielen in de Shot Sleeve
- 4. Effect van intensiveringsdruk op krimpporositeit
- 5. Validatie op een 6800-tons HPDC-machine
- 6. Praktische tips voor HPDC-ingenieurs
- 7. Van ontwerp tot levering: hoe gegoten mallen HPDC-simulatie toepassen
- Aluminium spuitgietdiensten
1. Casusoverzicht: dunwandige autodeurgietstukken
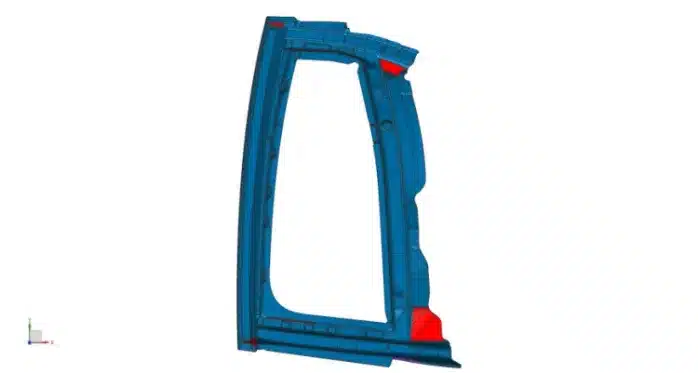
De studie gebruikt een aluminium binnenpaneel van een autodeur als referentieonderdeel:
- Materiaal: AlSi10MnMg aluminiumlegering
- Gietmaat: ca. 1135 x 665 x 60 mm
- Hoofdwanddikte: rond 2.5 mm, met lokale gebieden tot 4 mm
- Netto gewicht: over 5.56 kg
| Materiaal | Dichtheid (g / cm³) | Liquidus Temperatuur (°C) | Solidustemperatuur (°C) |
|---|---|---|---|
| AlSi10MnMg | 2.5 | 594 | 540 |
| H13 | 7.367 | 1458 | 1375 |
De matrijs is gemaakt van H13-warmwerkstaal. De thermische eigenschappen van zowel de legering als het staal werden via Thermo-Calc bepaald en in de simulatie verwerkt.
Afsluit- en overloopsysteem
Omdat de deur in wezen een grote, onregelmatige, dunne wand is:
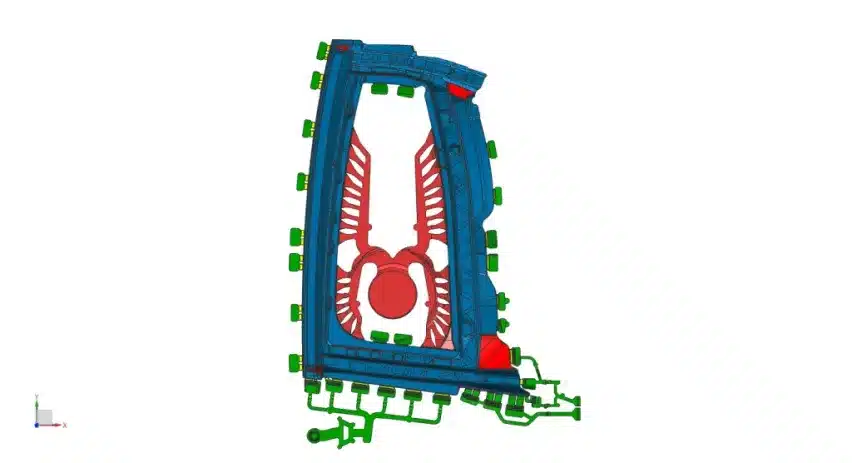
- De ingate ligt vlakbij het centrum van het gietstuk, om de stroomlengtes in evenwicht te houden.
- A “stervormige” ringpoort verdeelt gesmolten metaal radiaal, waardoor het stromingsfront op hetzelfde moment verre hoeken kan bereiken.
- De dikte van de sluisdeur wordt aangepast aan de plaatselijke wanddikte in het sluisdeurgebied om spuiten te voorkomen en een stabiele vulling te garanderen.
- Overloop- en ontluchtingskanalen worden aan de buitenranden en hoeken geplaatst om lucht af te voeren en slak op te vangen.
Thermische regeling in de matrijs
Om de matrijstemperatuur te stabiliseren en thermische vermoeidheid te verminderen, is de matrijs voorzien van:
- Conventioneel koelwaterkanalen
- Vacuümtemperatuurregeling in kritieke gebieden
- Lokale thermische regeling rond de oliecilinderzitting
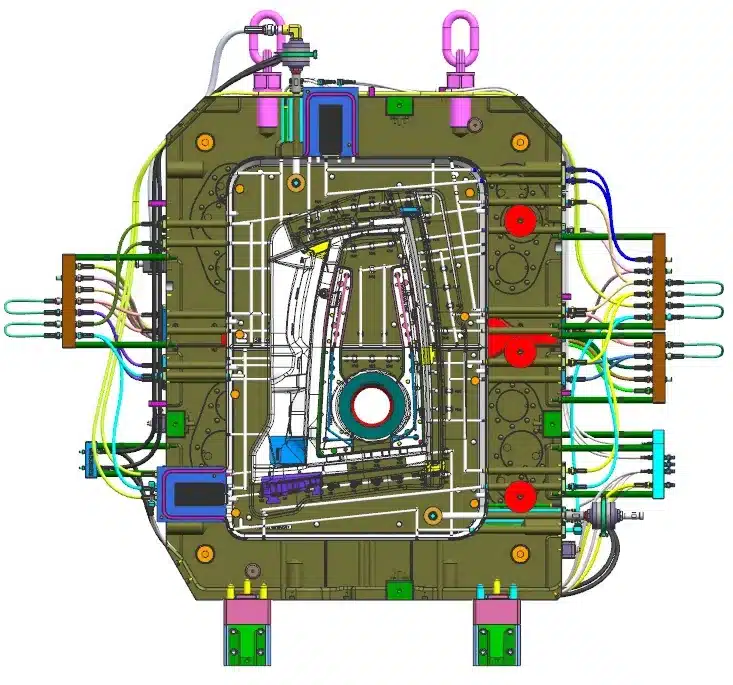
Het doel is om de holte in een dynamisch thermisch evenwicht te houden: warm genoeg voor volledige vulling en een goede oppervlaktekwaliteit, maar koel genoeg om de cyclustijd en de levensduur van de matrijs te behouden.
2. Multi-Physics Hogedruk Spuitgieten Simulatiemodel
Om zowel luchtinsluiting tijdens het vullen als krimpdefecten tijdens de stolling te begrijpen , gebruikte het onderzoeksteam een multi-fysisch model op een cloudgebaseerd HPDC CAE-platform.
Kernelementen van de simulatie van hogedrukspuitgieten :
- Stroomveld (vulfase)
- A Lattice Boltzmann-methode (LBM) wordt gebruikt om de stroming van gesmolten metaal in het spuitbus- en poortsysteem te beschrijven.
- A VOF (volume van vloeistof) Het model volgt de grens tussen vloeibaar metaal en lucht, waardoor het mogelijk is te voorspellen waar gas in de huls of holte vastzit.
- Temperatuur en stolling
- Een energievergelijking met latente warmtemodellen afkoeling en stolling zowel in giet- als in matrijsvorm.
- Een Stefan-achtige formulering beschrijft de beweging van de vaste-vloeistofgrensvlak.
- Een vaste-fractiemodel koppelt temperatuur aan de lokale vaste/vloeibare fractie.
- 4D metaal/matrijs grensvlak warmteoverdracht
- A “4D” grensvlakwarmteoverdrachtsmodel legt vast hoe de warmteoverdrachtscoëfficiënt tussen metaal en matrijs evolueert met:
- tijd na metaalinslag en
- locatie op het matrijsoppervlak.
- De coëfficiënt wordt bij elke tijdstap dynamisch bijgewerkt, waardoor de werkelijke contactomstandigheden nauwkeuriger worden weergegeven dan bij een constante waarde.
- A “4D” grensvlakwarmteoverdrachtsmodel legt vast hoe de warmteoverdrachtscoëfficiënt tussen metaal en matrijs evolueert met:
- Mesh- en procesomstandigheden
- Minimale grootte van het holte-element: ongeveer 0.65 mm; totale mesh-cellen ~190 miljoen, waarbij dunne wanden en lokale hotspots worden vastgelegd.
- Smelttemperatuur: 660 ° C
- Voorverwarmen van de matrijs: 200 ° C
- Omgevingstemperatuur: 20 ° C
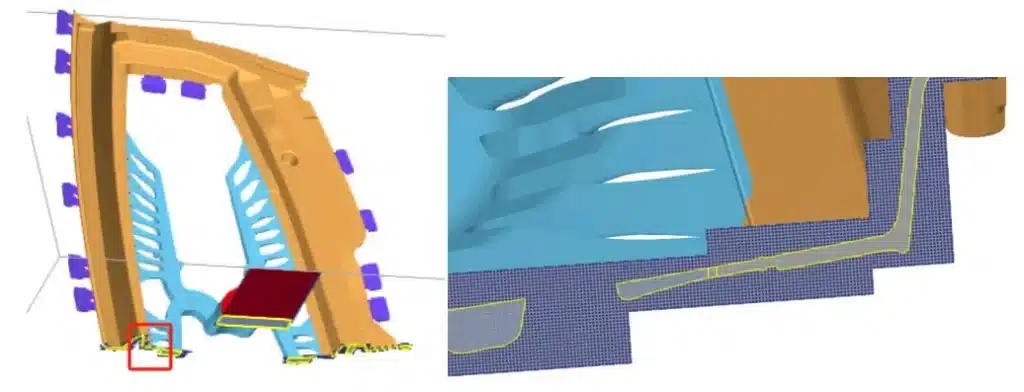
Met dit raamwerk kon het team virtueel verschillende slow-shot profielen en intensiveringsdrukken testen voordat ze zich vastlegden op kostbare proeven.
3. Vergelijking van drie slow-shot-profielen in de Shot Sleeve
De eerste vraag was: Hoe beïnvloedt het langzame spuitprofiel in de spuitbus de luchtinsluiting en de temperatuuruniformiteit?
Er werden drie langzame-schotstrategieën geëvalueerd; alle drie schakelen over naar een hogesnelheidsfase van 4.6 m/s in de buurt van de holte:
- Schema A: constante lage snelheid 0.2 m/s → 4.6 m/s
- Schema B: constante lage snelheid 0.5 m/s → 4.6 m/s
- Schema C: uniforme versnelling van 0 naar 1.23 m / sdan 4.6 m / s (kritische lage snelheid bepaald door simulatie)
3.1 Stromingsgedrag in de schothuls
Simulatie van de metaalstroom in de spuitbus laat het volgende zien:
- Schema A (0.2 m/s)
- Het metaal beweegt met een golvende, rollende voorkant, waardoor er sterke luchtinsluiting ontstaat.
- Een lange verblijftijd in de mouw leidt tot overmatige koeling en een groter risico op de vorming van oxidefilms op het oppervlak.
- Schema B (0.5 m/s)
- Een hogere snelheid verkort de verblijftijd, maar het metaal blijft zichtbaar onregelmatige golfbeweging, waarbij opnieuw lucht en oxiden aan het gesmolten materiaal worden toegevoegd.
- Schema C (0–1.23 m/s, uniforme versnelling)
- Het metalen front blijft glad en voorover hellend.
- Er worden geen noemenswaardige terugstromingen of rollende golven waargenomen, waardoor het risico op luchtinsluiting in de huls drastisch wordt verminderd.
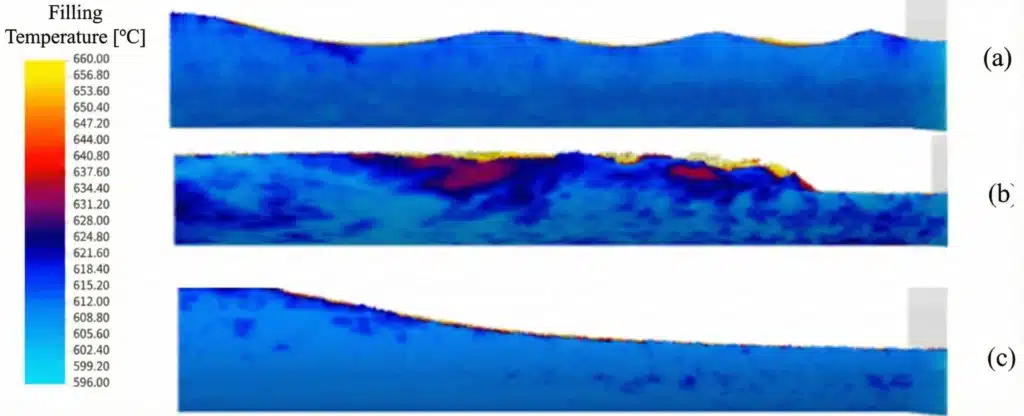
Kort gezegd: zowel een te trage (A) als een te abrupte (B) versnelling bevorderen gasinsluiting; een gecontroleerde, gelijkmatige versnelling (C) houdt het front stabiel.
3.2 Vultijdverdeling in de holte
Alle drie de profielen hebben een vergelijkbare vultijd bij hoge snelheid (~ 0.04 s ), maar de fase bij lage snelheid en de totale vultijd verschillen:
- Schema A: langzaam vullen ≈ 4.14 s, totaal ≈ 4.18 s
- Schema B: langzaam vullen ≈ 2.00 s, totaal ≈ 2.04 s
- Schema C: langzaam vullen ≈ 2.94 s, totaal ≈ 2.99 s
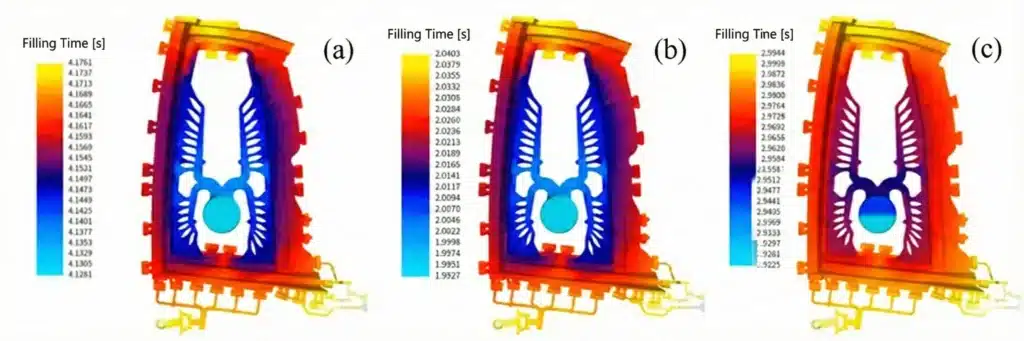
Belangrijker dan de totale tijd is het verloop van de vultijd over de gehele gietvorm:
- regelingen A en B tonen grote lokale verschillen in de vultijd tussen gebieden dichtbij en ver van de poort. Dit kan leiden tot temperatuurverschillen, koude afsluitingen en zichtbare stromingssporen.
- schema C houdt de vultijdgradiënt relatief klein aan de andere kant van de deur, waardoor een gelijkmatiger temperatuurverloop ontstaat.
3.3 Temperatuurverdeling tijdens het vullen
Het temperatuurveld aan het einde van het vullen is van cruciaal belang voor dunwandig aluminium:
- Schema A
- De temperatuur bij de gate is redelijk gelijkmatig.
- Maar van schothuls tot ingaat, de temperatuur daalt snel, waardoor de vloeibaarheid afneemt.
- Aan het einde van het vullen vertonen sommige bovenste regio's scherpe temperatuurgradiënten en relatief lage temperaturen → risico op koude afsluitingen en vloeimarkeringen.
- Schema B
- Het temperatuurveld is ongelijkmatigEen poort in de rechteronderhoek koelt bijvoorbeeld veel sneller af.
- Na het vullen is het gietstuk vrijwel gelijkmatig rond 640 ° C, wat betekent dat het onderdeel is over het algemeen te warm, wat de stollingstijd kan verlengen en het risico op krimp kan vergroten.
- Schema C
- Weergave van poortgebieden uniforme vultemperatuuren de temperatuurdaling van de injectiehuls naar de poort is matig.
- De vloeibaarheid van het metaal is goed en de algehele temperatuurverdeling aan het einde van het vullen is evenwichtiger.
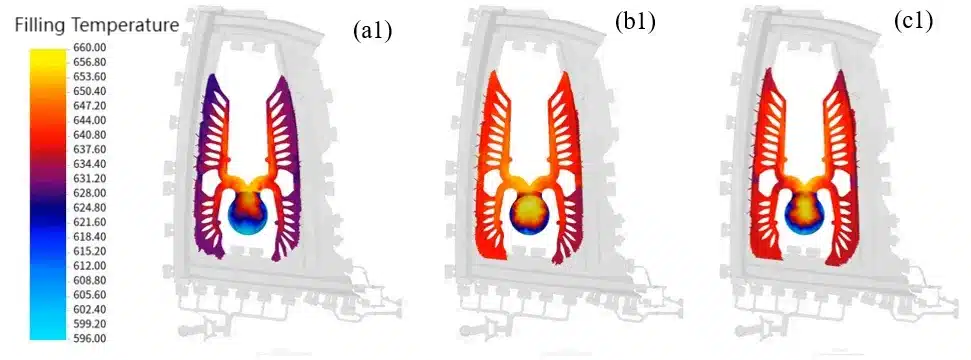
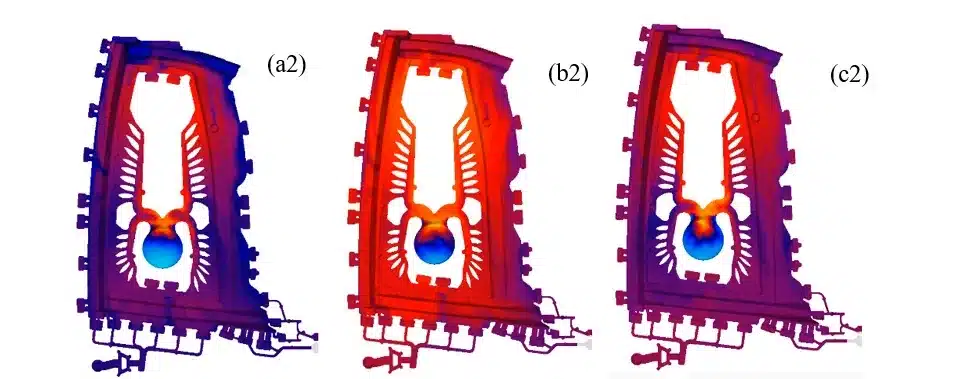
Conclusie:
Van de drie slow-shot-profielen is de uniforme versnellingsstrategie (Schema C) biedt het beste compromis:
- Gladde voorkant in de schothuls (minimale luchtinsluiting)
- Redelijke totale vultijd
- Relatief gelijkmatige temperatuurverdeling in de dunwandige holte
4. Effect van intensiveringsdruk op krimpporositeit
Nadat schema C als het beste bestralingsprofiel was geselecteerd, onderzocht de studie vervolgens hoe intensiveringsdruk de krimp en microkrimp beïnvloedt.
Voor schema C werden vier intensiveringsniveaus gesimuleerd:
- 40 MPa, 60 MPa, 80 MPa, 90 MPa
4.1 Krimpverdeling bij verschillende drukken
Simulatie van stolling en porositeitsvoorspelling toont aan
- 40 MPa:
- Krimpholtes (krimp + microkrimp) concentreren zich rond de poortregio en in de buurt van hotspots.
- Het totale defectvolume is relatief groot.
- 60 MPa:
- Porositeit wordt voornamelijk beperkt tot de boven- en onderkant van de deur.
- 80 MPa:
- Alleen drie gelokaliseerde krimpzones blijven over: één bij de poort en één bij elk van de bovenste en onderste hotspots.
- 90 MPa:
- Krimpdefecten in de geëvalueerde regio's zijn in wezen geëlimineerd; de casting zal naar verwachting zijn vrij van significante krimpporositeit.
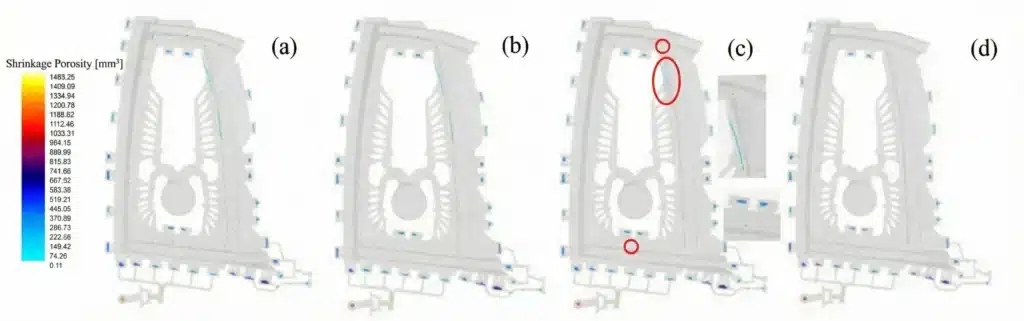
(a)40MPa, (b)60MPa, (c)80MPa, (d)90MPa
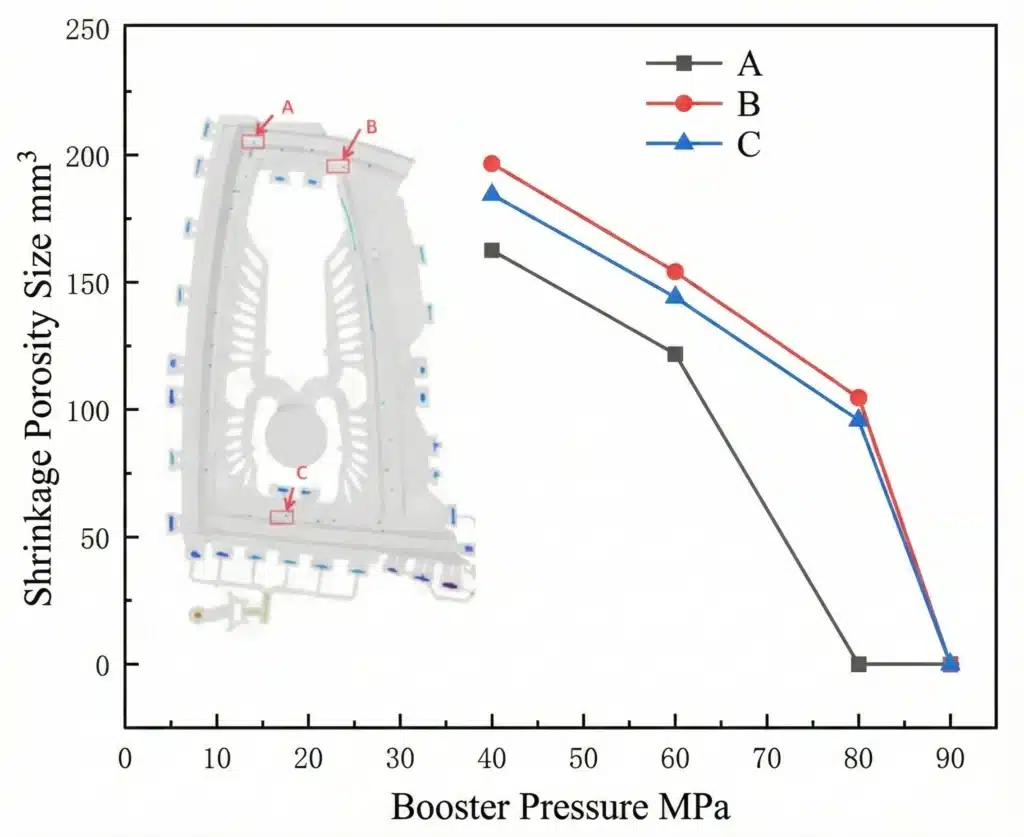
De studie volgt drie kritieke locaties (A, B, C) en meet het krimpvolume versus de druk. Bijvoorbeeld, op punt A neemt het krimpvolume af van ongeveer 199 mm³ bij 40 MPa tot 0 mm³ bij 90 MPa.
4.2 Belangrijke les
Voor grote dunwandige autogietstukken:
- Matige intensivering (40–60 MPa) is mogelijk niet voldoende om de krimp door stolling in afgelegen hotspots volledig te compenseren.
- Het verhogen van de intensiveringsdruk richting 80–90 MPakan, binnen de grenzen van de matrijssterkte en de machinecapaciteit, aanzienlijk krimpporositeit verminderen of elimineren in kritieke regio's.
5. Validatie op een 6800-tons HPDC-machine
Om de resultaten van de simulatie van het hogedrukspuitgieten te verifiëren , voerden de onderzoekers productieproeven uit op een HPDC-machine van 6800 ton :
- Schotprofiel: Schema C
- Uniforme versnelling van 0 naar 1.23 m / s (kritische lage snelheid)
- Met hoge snelheid geschoten op 4.6 m / s
- Startpositie met hoge snelheid 900 mm
- Intensiveringsdruk: 90 MPa
Na verwijdering van de schuif- en overloopsystemen woog het deurkozijn circa 5.56 kg . De gietstukken vertoonden de volgende kenmerken:
- Duidelijke en nauwkeurige oppervlaktecontouren
- Geen zichtbare scheuren, flitsen of koude sluitingen
- X-ray inspectie van kritieke zones onthuld geen duidelijke gasporositeit of krimpholtes, wat overeenkomt met de simulatievoorspellingen.
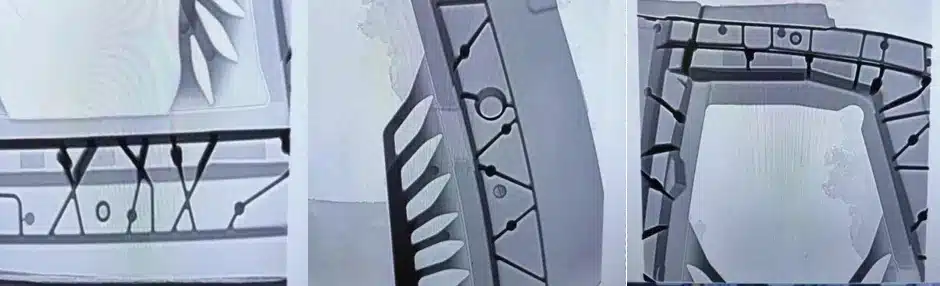
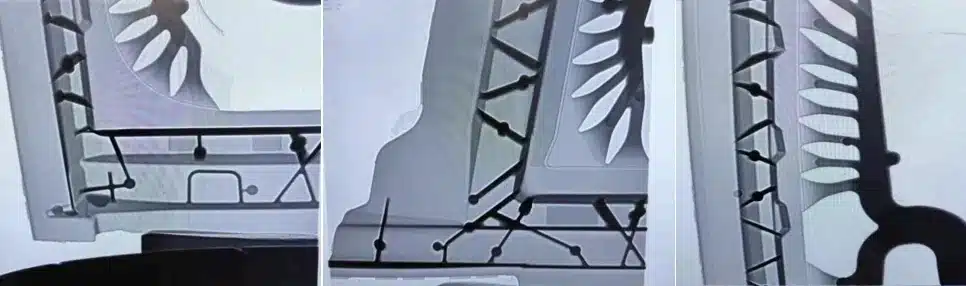
Deze afstemming tussen virtuele en echte resultaten bevestigt dat de HPDC-simulatiebenadering betrouwbaar is voor de ontwikkeling van procesvensters en defectvoorspelling in zulke grote dunwandige onderdelen.
6. Praktische tips voor HPDC-ingenieurs
Voor ingenieurs die werken aan structurele aluminium auto-onderdelen biedt deze casus een aantal praktische richtlijnen:
- Behandel de hagelhuls als onderdeel van het gietsysteem
- Slecht gecontroleerde langzame-shot-fasen (te langzaam of te snel) veroorzaken rolgolven die lucht en oxiden insluiten voordat het metaal de gate überhaupt bereikt.
- Design slow-shot profielen met soepele acceleratie, afgestemd op de legering en de geometrie van de schothuls.
- Optimaliseer de vultijdgradiënten, niet alleen de totale tijd
- Grote lokale verschillen in vultijd in een groot gietstuk leiden tot ongelijkmatige temperatuurverschillen, koude sluitingen en interne spanningen.
- liefde voor een gebalanceerde vulvolgorde waar verre uiteinden niet ver achterblijven bij de aangrenzende gebieden.
- Focus op temperatuuruniformiteit aan het einde van het vullen
- Bij overmatige koeling bestaat het risico op koude sluitingen, bij te veel restwarmte is er een groter risico op krimp.
- Gebruik simulatie om de smelttemperatuur, de voorverwarming van de matrijs, de koelcircuits en de spuitsnelheid af te stemmen.
- Onderschat de intensiveringsdruk niet
- Voor grote dunwandige onderdelen met lange stromingspaden, hogere intensiveringsdrukken (≈80–90 MPa) kan nodig zijn om krimpfouten te elimineren, zolang de matrijs- en machinegrenzen worden gerespecteerd.
- Valideer simulatie met gerichte proeven
- Nadat de simulatie de kandidaten heeft beperkt, gebruik je beperkte winkelproeven en röntgen/testen om het geoptimaliseerde procesvenster te bevestigen voordat de volledige productie wordt opgestart.
7. Van ontwerp tot levering: hoe gegoten mallen HPDC-simulatie toepassen
Bij Cast Mold werken we dagelijks met precies dit soort uitdagingen:
- Complexe aluminium- en zinklegering HPDC-onderdelen voor automobiel-, telecom-, verlichtings- en industriële apparatuur
- Dunwandige geometrieën, lange stromingslengtes en strakke cosmetische/mechanische specificaties
- Projecten die vragen porositeitscontrole, structurele integriteit en stabiele massaproductie
Op basis van voorbeelden zoals het bovenstaande voorbeeld van een autodeur, heeft ons engineeringteam het volgende gedaan:
- u gebruikt CAE-gestuurde stromings- en stollingsanalyse om afsluit-, ontluchtings- en overloopsystemen te ontwerpen
- Optimaliseert slow-shot profielen en intensiveringsdruk voor het snijden van staal
- Valideert kritische onderdelen met DFM-beoordelingen, simulatierapporten en röntgen-/CMM-inspecties
- Helpt klanten soepel over te stappen van prototype om op te schalen, waardoor het risico en de iteratietijd worden verminderd
Als uw volgende project een groot of dunwandig aluminium onderdeel betreft en u zich zorgen maakt over porositeit, koude naden of inconsistente kwaliteit, dan is simulatie van hogedrukspuitgieten niet langer een optie, maar een van de meest effectieve hulpmiddelen om een stabiel en reproduceerbaar proces te garanderen, van ontwerp tot levering.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






