
Het kiezen van het juiste staal voor een hogedrukspuitgietmatrijs is een van de moeilijkste beslissingen bij de productie van HPDC-matrijzen. Iedereen wil hetzelfde: een langere levensduur van de matrijs en een stabielere productie. Maar de omstandigheden in een matrijs zijn complex en veranderen in de loop van de tijd. Vaak gaat een verbetering ten koste van een andere eigenschap, en een 'perfecte' oplossing wordt pas na meerdere rondes van vallen en opstaan gevonden.
- 1. Waarom de selectie van HPDC-vormstaal zo moeilijk is
- 2. De verborgen diversiteit van de werkomstandigheden in holtes
- 3. “Allround” vs. “Specialistische” matrijsstaalsoorten
- 4. Vijf hoofdfamilies van warmwerkstaal voor HPDC
- 5. De rol van proces- en koelontwerp
- 6. Praktische richtlijnen voor de selectie van HPDC-vormstaal
- 7. Conclusie
- Aluminium spuitgietdiensten
1. Waarom de selectie van HPDC-vormstaal zo moeilijk is
Twee woorden vatten de uitdaging van het selecteren van staal voor hogedrukspuitgietmatrijzen samen:
- Compromis – er zijn meerdere eigenschappen tegelijk nodig, die vaak met elkaar in conflict zijn.
- Flexibiliteit – holtegebieden ondergaan zeer verschillende thermische en mechanische belastingen tijdens het schot.
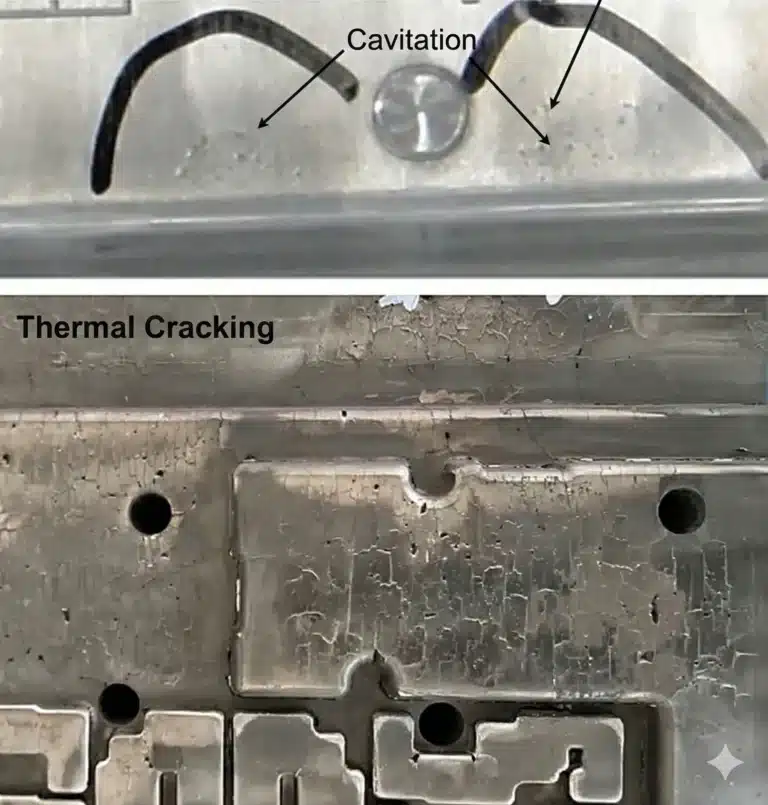
Typische HPDC-vormfalenmodi zijn onder meer:
- Hittecontrole / thermische vermoeidheid
- Erosie / uitspoeling door hogesnelheidssmelt
- Barsten en afbrokkelen
- Solderen, plakken en vreten met aluminium
Elke faalmodus ‘trekt’ het materiaalontwerp in een andere richting:
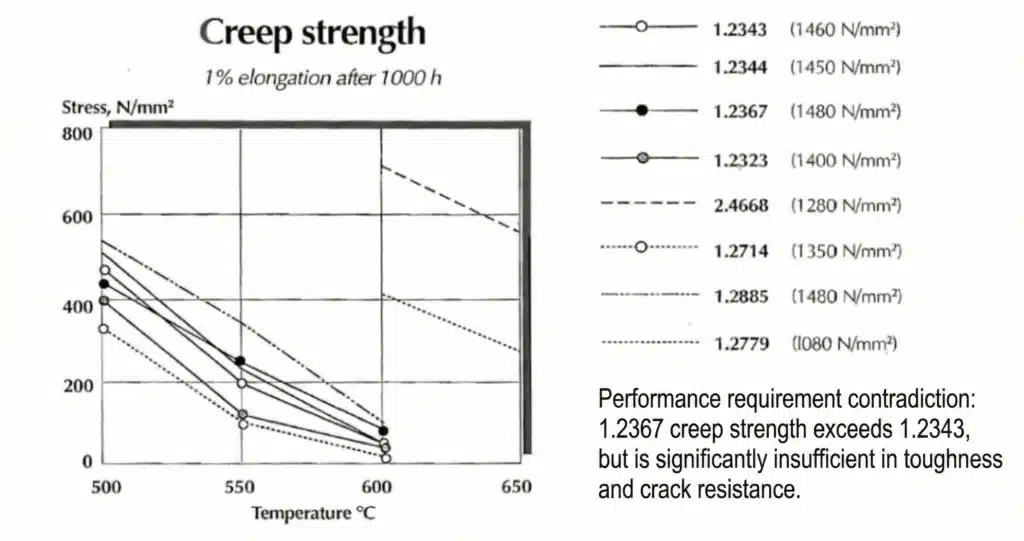
- Hittecontrole en erosie → nodig hoge hete sterkte, hardheid en kruipsterkte
- Barsten en afbrokkelen → nodig hoge taaiheid en ductiliteit
- Solderen en plakken → nodig hoge thermische geleidbaarheid en passend legeringsgehalte
Daarnaast hechten we ook waarde aan bewerkbaarheid, warmtebestendigheid en kosten . Het is onrealistisch om van één staalsoort te verwachten dat die op alle vlakken de beste is. Daarom vormen de meeste commerciële staalsoorten een compromis tussen verschillende eigenschappen.
2. De verborgen diversiteit van de werkomstandigheden in holtes
Bij veel mechanische componenten (tandwielen, lagers, assen) ligt de belastingsconditie relatief vast en is deze goed begrepen. De materiaalkeuze kan worden geoptimaliseerd rond één dominant spanningspatroon.
Een spuitgietmal is heel anders:
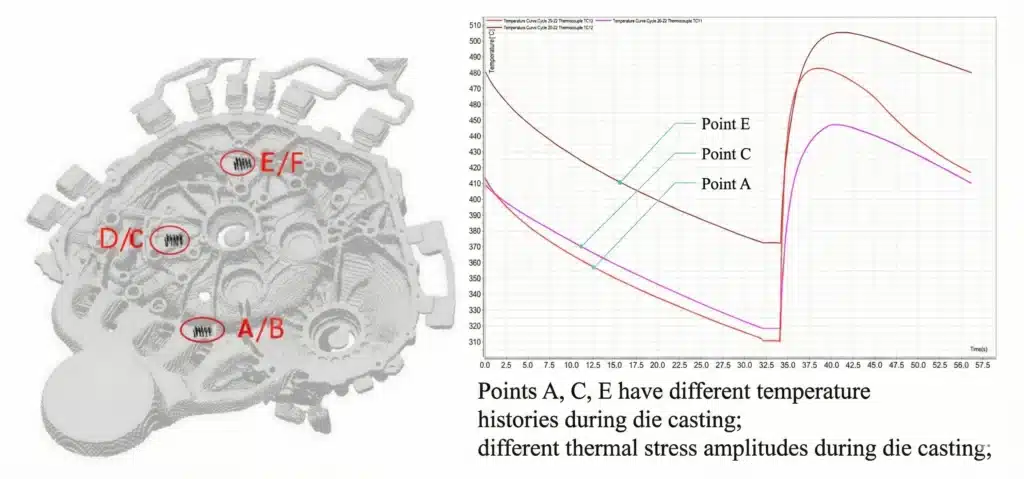
- Zelfs binnen één enkele holte, lokale thermische en mechanische belastingen variëren enorm.
- Uit simulaties en metingen blijkt dat de directe thermische spanningen in sommige gebieden meerdere malen hoger kunnen zijn dan in andere gebieden. Toch wordt er doorgaans één enkel warmwerkstaal voor het gehele inzetstuk gebruikt.
- Hetzelfde matrijsontwerp, overgebracht naar een andere fabriek met andere machines, koeling, sproeipatroon en procescontrole, kan totaal verschillende levens.
Dit betekent:
- Een ‘kopie’-mal is niet gegarandeerd dezelfde echte werkomstandigheden als het origineel.
- Ontwerpwijzigingen, optimalisatie van het koelkanaal, type losmiddel (op waterbasis versus op olie gebaseerde elektrostatische spray) en procesafstemming kunnen lokale holtetemperaturen en spanningstoestanden met veelvouden veranderen, en niet slechts met een paar procent.
Omdat de werkomstandigheden zo moeilijk te bepalen en te voorspellen zijn, grijpen veel gebruikers terug naar "veilige" staalsoorten voor algemeen gebruik, in plaats van het staal voor hogedrukspuitgietmatrijzen aan te passen aan de lokale risico's.
3. “Allround” vs. “Specialistische” matrijsstaalsoorten
De bij HPDC gebruikte warmwerkstaalsoorten vallen grofweg in twee strategische groepen:
- Allrounders (“generalisten”) – evenwichtige sterkte, taaiheid en hittebestendigheid; niet de beste in één opzicht, maar zelden de slechtste.
- Specialisten (“bevooroordeelde studenten”) – duidelijk geoptimaliseerd voor één eigenschap (bijv. hittebestendigheid, hardheid bij hoge temperaturen), terwijl iets anders wordt opgeofferd (vaak taaiheid of kosten).
In praktijk:
- Wanneer de kritieke faalmodus is duidelijk bekend en gecontroleerdeen specialistisch product kan een allround product aanzienlijk overtreffen, en dat tegen lagere kosten.
- Als de werkelijke werkomstandigheden onzeker zijn, zijn universele staalsoorten veiliger, maar dit kan ten koste gaan van de prestaties of de kosten.
Een voorbeeld uit het oorspronkelijke artikel: bij bepaalde chips voor het middenframe van smartphones leidt de geometrie tot een relatief laag risico op grove scheuren, maar wel tot ernstige warmtevermoeidheid. Onder die omstandigheden kan een staal met een hoge warmtesterkte, zoals 3Cr2W8V, een veel langere levensduur bieden dan standaard H13-type staalsoorten, ondanks de lagere taaiheid en Charpy-slagvastheid.
4. Vijf hoofdfamilies van warmwerkstaal voor HPDC
Hieronder volgt een vereenvoudigd overzicht van vijf belangrijke families van gereedschapsstaal voor warmbewerking en hoe deze zich verhouden tot de selectie van staal voor hogedrukspuitgietmatrijzen.
4.1 Staalsoorten met lage hittebestendigheid en hoge taaiheid
Gangbare kwaliteiten: 5CrNiMo, 5CrMnMo, 5Cr2NiMo
- Oorspronkelijk ontwikkeld voor grote smeedmatrijzen onder hamer- of perssmeedwerk.
- Bij 40–42 HRC kunnen ze zeer hoge Charpy-inslagenergie (≈40 J of meer).
- Hun de hittebestendigheid en de temperbestendigheid zijn beperkt, daarom worden ze zelden gebruikt als primair holtemateriaal voor aluminium HPDC, maar ze kunnen nuttig zijn voor:
- steuninzetstukken
- houders, matrijzenschoenen
- regio's met een lagere thermische belasting, maar een hoog risico op mechanische scheurvorming of impact.
4.2 Staalsoorten met gemiddelde hittebestendigheid en gemiddelde taaiheid – de H13-familie
Typische kwaliteiten: 4Cr5MoSiV1 (H13), W350, DAC55, DH31-EX, Dievar, TQ1 enz.
- Samenstelling: ~5% Cr voor hardbaarheid en secundaire harding, met Mo- en V-carbiden voor hittebestendigheid.
- Typisch werktemperatuur: 500-550 °C.
- De Charpy-impact rond de 45 HRC is meestal in de 10–30 J bereik, afhankelijk van de reinheid en warmtebehandeling.
- Veelgebruikt in:
- spuitgieten onder hoge druk
- warmsmeedmatrijzen
- algemene warmwerktoepassingen.
Deze familie vormt de "alleskunner" en ruggengraat van HPDC-matrijzenstaal: het biedt een redelijke combinatie van sterkte bij hoge temperaturen, taaiheid, verwerkbaarheid en kosten, en daarom domineert het de markt.
4.3 Staalsoorten met hoge hittebestendigheid
Gangbare kwaliteiten: 3Cr2W8V, 4Cr3Mo3W2V, 5Cr4Mo2W2SiV
- Gekarakteriseerd door hogere W- en Mo-gehaltes, wat zorgt voor een uitstekende hardheid bij hoge temperaturen en kruipweerstand.
- Typisch werktemperatuur: 600–700 °C voor continu warmwerk (warm extruderen, warm afschuiven, warm kopvormen).
- Meestal gebruikt bij 50-55 HRC; Charpy-effect op kamertemperatuur is vaak rond 10 J of minder.
- Hittebehandeling:
- vereist een relatief hoge austenitiseringstemperatuur
- kan zowel een 500 °C taaiheidsgoot en “600 °C verbrossing”-gebied tijdens het temperen.
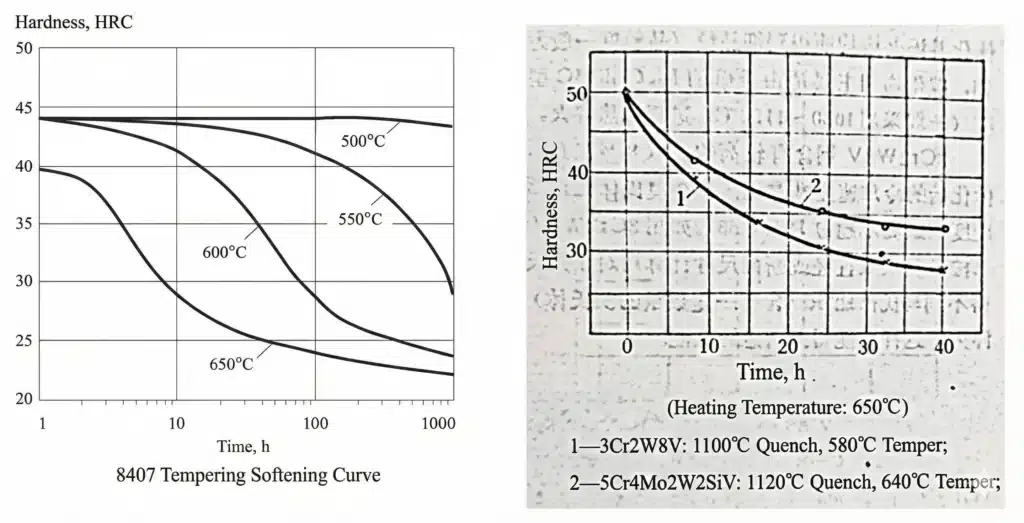
Deze staalsoorten zijn klassieke specialisten : uitstekende sterkte bij hoge temperaturen, maar lage taaiheid. Bij HPDC (High Pressure Duration Coal Processing) worden ze beter gebruikt als lokale inzetstukken in gebieden waar:
- thermische vermoeidheid en uitspoeling domineren het leven, en
- het risico op catastrofale scheurvorming is relatief laag.
4.4 Austenitische hittebestendige staalsoorten
Typische kwaliteiten: Cr–Ni–Mn hooggelegeerde austenitische staalsoorten zoals Cr14Ni25Co2V, 4Cr14Ni14W2Mo, 5Mn15Cr8Ni5Mo3V2, 7Mn10Cr8Ni10Mo2V2
- De sterkte en taaiheid bij kamertemperatuur zijn niet indrukwekkend, en de kosten zijn hoog.
- Boven 700 ° C, ze bieden uitstekende hoge temperatuursterkte en oxidatiebestendigheid, waardoor ze geschikt zijn voor:
- glasvormende mallen
- kruipvormgereedschappen van titaniumlegering
- enkele extrusiematrijzen op koperbasis.
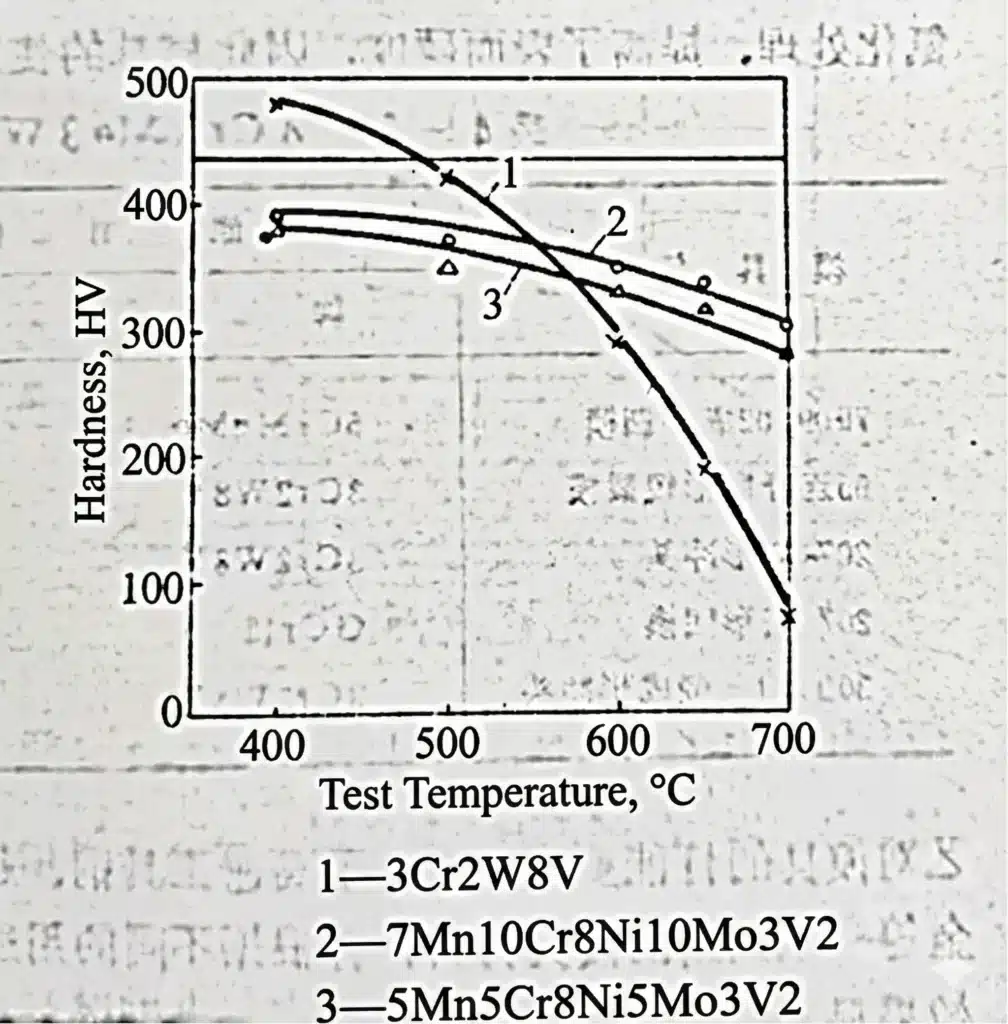
- Echter:
- thermische geleidbaarheid is slecht
- thermische uitzettingscoëfficiënt is hoog
- ze zijn erg gevoelig voor snelle verwarmings-/koelcycli en kan geen sterke koeling door water verdragen.
- Bij gebruik moeten gereedschappen worden voorverwarmd tot ~400–450 °C en warm worden gehouden; koelwater wordt over het algemeen gebruikt niet toegestaan.
Voor gangbare aluminium HPDC-legeringen worden deze staalsoorten zelden gebruikt, behalve voor zeer speciale hogetemperatuurinzetstukken waarbij de koeling beperkt is en solderen of corrosie van cruciaal belang is.
4.5 18Ni Maragingstaal (18Ni300-familie)
Gangbare kwaliteiten: 18Ni300, 18Ni250, 18Ni350 en vergelijkbare maragingstaalsoorten.
Deze staalsoorten maken gebruik van het vermogen van het Fe-Ni-systeem om martensiet te vormen bij ~18% Ni, zelfs bij zeer lage afkoelsnelheden, in combinatie met Co en Mo voor precipitatieharding. Belangrijkste kenmerken:
- Hoge uitgebreide mechanische eigenschappen – bij ~50 HRC kan de Charpy V-notch ~20 J bereiken.
- Uitstekende temperbestendigheid – de weerstand tegen verweking is aanzienlijk beter dan bij staalsoorten van het type H13 en komt dicht in de buurt van soorten met een hoge hittesterkte.
- Geen conventionele blussing nodig – hardheid wordt verkregen door oplossingsbehandeling + veroudering, waardoor vervorming tot een minimum beperkt wordt.
- Dit maakt ze zeer aantrekkelijk voor hoge precisie wisselplaten in spuitgieten en spuitgietmatrijzen.

Maar er zijn belangrijke beperkingen:
- Hoge kosten
- Er is een zeer strikte reinheid vereist; C wordt bijna als een onzuiverheid behandeld.
- Dubbele ESR of gelijkwaardige processen zijn gebruikelijk en leiden tot hogere kosten.
- Slechte bewerkbaarheid
- Kan niet in zacht gegloeide toestand worden geleverd; de bewerking wordt uitgevoerd in een oplossingbehandelde toestand, gewoonlijk boven 30 HRC, waardoor de bewerkingstijd en de gereedschapsslijtage toenemen.
- Gevoeligheid voor langdurige blootstelling boven ~600 °C
- Langdurige werking in dit temperatuurbereik leidt tot grote hoeveelheden teruggekeerde austeniet, veroorzaken:
- snelle daling van de mechanische eigenschappen
- merkbaar dimensionale groei na afkoeling tot kamertemperatuur.
- Langdurige werking in dit temperatuurbereik leidt tot grote hoeveelheden teruggekeerde austeniet, veroorzaken:
Met andere woorden:
- Als de dobbelsteen heeft uitstekend koelontwerp en temperatuurregelingDoor de lokale holtetemperaturen ruim onder de 600 °C te houden, kunnen maragingstalen inzetstukken veel langere levensduur bij hittecontrole dan H13 met een vergelijkbaar of zelfs lager risico op scheuren.
- Als de hotspots slecht gekoeld worden en de lokale oppervlaktetemperaturen de 600 °C naderen of overschrijden, kunnen maraging-inzetstukken korte levensduur en dimensionale drift, wat vaak verkeerd wordt geïnterpreteerd als een 'materiaal'- of 'warmtebehandelings'-probleem in plaats van een probleem met de arbeidsomstandigheden.
5. De rol van proces- en koelontwerp
Materialen vormen slechts een deel van het verhaal. Het artikel laat zien hoe procestechnologie de vereiste eigenschappen van hogedrukspuitgietmatrijzenstaal fundamenteel kan veranderen.
Een voorbeeld hiervan is het spuiten van een elektrostatisch lossingsmiddel op oliebasis (gepopulariseerd door Tesla en voorheen vooral gebruikt door Japanse en Duitse autofabrikanten):
- Vergeleken met conventionele watergedragen spuittechnieken kan elektrostatische oliegedragen spuittechniek thermische schokken aanzienlijk verminderen, waardoor de weerstand tegen hitte wordt verbeterd.
- In sommige gedocumenteerde gevallen kunnen mallen onder deze procesomstandigheden een bepaalde prestatie bereiken meer dan vijf keer de hittebestendige levensduur van conventionele mallen.
Echter:
- Sprays op oliebasis veel minder warmte verwijderen van het oppervlak van de holte.
- Daarom eisen ze uitstekend intern koelontwerp; anders zal de volgende schot starten vanaf een hogere temperatuur in de holte, waardoor de hotspots richting het gevaarlijk hoge temperatuurbereik worden geduwd.
Hierdoor verandert de materiële behoefte:
- De behoefte voor extreme hittebestendige weerstand wordt lager.
- De behoefte voor hoge taaiheid en scheurbestendigheid wordt relatief belangrijker om te garanderen dat complexe koelkanalen veilig kunnen worden vervaardigd en bediend.
Onder dergelijke gewijzigde omstandigheden kan een staalsoort en warmtebehandelingsstrategie die specifiek is afgestemd op het nieuwe proces, een veel betere prijs-kwaliteitverhouding opleveren dan een conventionele, universele oplossing.
6. Praktische richtlijnen voor de selectie van HPDC-vormstaal
Op basis van het bovenstaande volgen hier enkele praktische richtlijnen voor de keuze van staal voor hogedrukspuitgietmatrijzen :
6.1 Breng uw faalrisico's in kaart
Voordat u een staalsoort vastlegt, moet u bepalen welk risico dominant is:
- Thermische vermoeidheid (hittecontrole)
- Grof scheuren / afbrokkelen
- Lokale erosie of uitspoeling
- Solderen / corrosie
Als u al vergelijkbare tools in productie hebt, verzamel dan echte gegevens over:
- typische scheurlocaties en -patronen
- hittecontrole dichtheid en diepte
- erosiesnelheid en soldeerplekken.
6.2 Begrijp uw thermische regime
- Gebruik thermische simulatie en thermokoppels om te schatten piekoppervlaktetemperatuur van de holte op kritieke punten.
- Controleer hoe procesveranderingen (koelopstelling, spuitmethode, cyclustijd) deze pieken verschuiven:
- Als er hotspots worden bewaard ruim onder de 600 °CMaragingstaal of staalsoorten met een hoge hittesterkte kunnen uitstekende opties zijn voor wisselplaten.
- Als de temperaturen af en toe de 600-700 ° C staalsoorten met een hoge hittesterkte kunnen het wel overleven, maar maragingstaal kan te maken krijgen met maatafwijkingen en sterkteverlies.
6.3 Gebruik hybride materiaaloplossingen
In plaats van één staalsoort voor alles te gebruiken, kunt u hybride oplossingen overwegen :
- Allrounder van het type H13 voor het grootste deel van de holte, met:
- inzetstukken met hoge hittebestendigheid (bijv. 3Cr2W8V-familie) in gebieden met ernstige uitwasbaarheid of hittebestendigheid
- Maragingstalen inzetstukken waarbij de maatnauwkeurigheid en koelregeling uitstekend zijn.
- Sterke materialen met een lager legeringsgehalte of een hoge taaiheid in zwaar belaste steungebieden om grove scheuren te voorkomen.
Door deze aanpak van ‘het juiste materiaal op de juiste plaats’ wordt beter gebruikgemaakt van de sterke punten van elke klas.
6.4 Vermijd het overmatig ontwerpen van één woning
Vanuit het perspectief van de levenscycluskosten:
- Als veldgegevens aantonen dat mallen met een Charpy-taaiheid van ongeveer 12 J jarenlang zonder scheuren kunnen functioneren, het opvoeren van de taaiheid tot 20 J of meer kan verspilling zijn; de extra legeringskosten zouden beter geïnvesteerd kunnen worden in:
- verbeterde koeling
- betere hittebestendigheid
- Geoptimaliseerde poort- en ontluchtingssystemen om hotspots te verminderen.
Dezelfde logica geldt voor hittebestendigheid, soldeerbestendigheid en andere eigenschappen:
Onvoldoende eigenschappen moeten worden verbeterd; overtollige eigenschappen kunnen worden gebagatelliseerd.
7. Conclusie
De keuze van het juiste staal voor hogedrukspuitgietmatrijzen is lastig, niet omdat de moderne metallurgie zwak is, maar omdat de werkomstandigheden van de matrijs moeilijk te kennen en te beheersen zijn . Zodra de belangrijkste faalmechanismen en het thermische regime duidelijk zijn gedefinieerd, wordt de keuze tussen een "veelzijdig" staal en een "specialistisch" staal veel eenvoudiger:
- Gebruik H13-type warmwerkstaal als een robuuste basislijn voor de meeste HPDC-projecten.
- Introduceren hoge hittebestendigheid or maragingstaal als lokale inzetstukken waarbij de geometrie en het proces hun sterke punten werkelijk rechtvaardigen.
- Combineer materiaalkeuze met slim koelontwerp en procesoptimalisatie om de beste balans tussen levensduur en kosten te verkrijgen.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






