
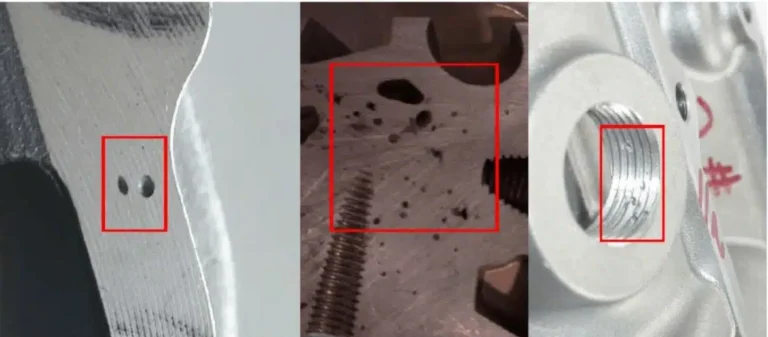
Bij hogedrukspuitgieten (HPDC) stolt het meeste gietstuk sequentieel: gebieden ver van de spuitopening stollen het eerst, terwijl gebieden dicht bij de spuitopening als laatste stollen. Omdat gesmolten aluminium echter krimpt in zowel de vloeibare als de stollingsfase, neemt het volume van het gietstuk af tijdens het stollen. Als de laatst stollende zone niet voldoende vloeibaar metaal onder druk kan krijgen, ontstaan er krimp porositeiten of krimpholtes in het onderdeel.
Deze gebreken hebben niet alleen invloed op het uiterlijk, ze kunnen ook de mechanische prestaties ernstig verzwakken en zelfs scheuren of breuken veroorzaken tijdens gebruik.
- Wat zijn krimpporositeit en krimpholtes?
- Krimpporositeit bij spuitgieten: 9 kritieke oorzaken
- Hoe krimpporositeit bij spuitgieten te verhelpen (snel en praktisch)
- Casestudy: Krimp in een aluminium magneetdeksel
- Snelle checklist voor krimpbeheersing
- Hulp nodig bij het verhelpen van krimpfouten?
- Aluminium spuitgietdiensten
Wat zijn krimpporositeit en krimpholtes?
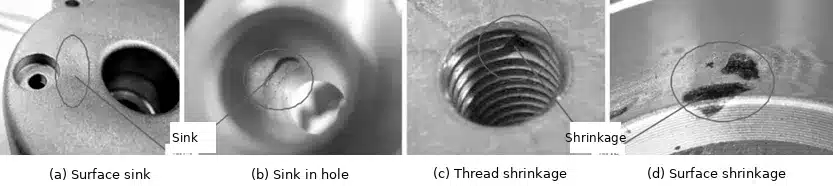
Hoewel ze vaak samen worden besproken, zijn ze niet hetzelfde:
Krimpporositeit (microkrimp)
- Veel kleine, verspreide holtes verdeeld in de gietvorm
- Verschijnt meestal in grote gietstukken of dikke secties
- Uniformer en ‘sponziger’ van structuur
Krimpholte (Macroshrinkage)
- Grote, geconcentreerde holtes in interne hotspots
- Vorm is onregelmatig
- Spouwmuren zijn ruw met dendritische kristallen, in tegenstelling tot gladde gasporiën
- Meestal gelegen bij de centrale of dikke wandgebieden
Beide typen verminderen de dichtheid, sterkte, afdichtingsprestaties en bewerkingsbetrouwbaarheid.
Krimpporositeit bij spuitgieten: 9 kritieke oorzaken
Hieronder staan de 9 meest voorkomende oorzaken van krimp porositeit en krimpholtes bij spuitgieten die u als eerste moet controleren.
1. Onredelijk onderdeelontwerp
Als het onderdeel het volgende heeft:
- Thermische hotspots (warmteconcentratie)
- Plotselinge veranderingen in wanddikte
- Scherpe hoeken of overgangen van dun naar dik
Vervolgens koelen de dikke zones langzaam af en krimpen ze zonder voldoende voeding, waardoor er holtes of porositeit ontstaan.

2. Slecht ontwerp van het matrijskoelsysteem
Wanneer de koelkanalen slecht zijn gerangschikt (verkeerde hoeveelheid, afstand of diepte), worden de temperatuurverschillen in het onderdeel te groot en stollen de hotspots als laatste zonder dat ze worden gevoed.
3. Onvoldoende voeding (slechte drukcompensatie)
Bij HPDC (High Pressure Deposition) ontstaat er vaak een temperatuurgradiënt van een koelere bovenlaag en een hetere onderlaag . Als het laatst bevroren gebied niet is verbonden met een reservoir met vloeibaar metaal onder druk, ontstaan er krimpdefecten.
4. Giettemperatuur te hoog
Oververhitte smelt verhoogt het totale krimpvolume en verhoogt het risico op krimpholtes. Hoge temperaturen bevorderen ook oxidatie en gasgerelateerde defecten die de krimp kunnen verergeren.
5. Schotsnelheid of intensiveringsdruk te laag
Een lage injectieverhouding of lage intensiveringsdruk betekent dat het metaal tijdens het stollen niet strak kan worden gepakt, waardoor krimpholtes ontstaan.
6. Drukvasthoudtijd te kort
Als de houdtijd onvoldoende is, kan het gesmolten metaal de krimpzones niet blijven voeden voordat de sluizen bevriezen.
7. Ontoereikend poortsysteem
Voorbeelden:
- Ingate te dun of te klein
- Slechte inlaatrichting
- Vroegtijdig bevriezen van de poort blokkeert drukoverdracht en -toevoer
8. Effecten van de legeringssamenstelling
Sommige elementen vergroten de neiging tot krimp. Bij Al-Si-legeringen verbetert silicium de gietbaarheid, maar een teveel aan silicium vernauwt de brijzone , verlengt de stollingstijd en verhoogt het risico op krimp.
9. Koekje te dun
Als het gegoten metaalvolume te klein is, wordt het koekje te dun om de intensiveringsdruk over te brengen, waardoor het voedervermogen afneemt.
Hoe krimpporositeit bij spuitgieten te verhelpen (snel en praktisch)
1. Optimaliseer de onderdeelstructuur
Doel: hotspots elimineren en de stolling gelijkmatiger maken.
Veelvoorkomende oplossingen:
- Gebruik filets in plaats van scherpe hoeken
- Soepele dikteovergangen
- Voeg ribben of holle structuren toe om de hitteconcentratie te verwijderen
2. Lagere giettemperatuur (binnen veilig venster)
Vermijd oververhitting. Een stabiel temperatuurbereik vermindert de totale krimp en de kans op defecten.
3. Upgrade Ingate-ontwerp
Stel:
- Ingate-gebied
- Aantal ingangen
- Stroomrichting
Zodat het metaal eerst de diepe holtes, dunne wanden en moeilijk te vullen zones vult, terwijl de druk op de laatst bevriezende zones gehandhaafd blijft.
4. Zorg voor de juiste koekjesdikte
Een voldoende groot koekje fungeert als drukreservoir tijdens de intensivering om de krimpzones te voeden.
5. Pas lokale knijpvoeding toe
Door tijdens het stollen knijppennen te gebruiken, kan vloeibaar metaal in krimpzones worden geperst, waardoor krimpholtes effectief worden verkleind.
6. Verbeter de balans van de matrijskoeling
- Voeg koelkanalen toe in de buurt van krimpzones
- Vergroot de kanaaldiameter of -diepte
- Verleng de spuittijd lokaal indien nodig
Hierdoor wordt warmte sneller afgevoerd van de hotspots en wordt de stollingskloof kleiner.
7. Verfijn de legeringschemie
Door bepaalde elementen aan te passen (bijvoorbeeld door in sommige gevallen de hoeveelheid Fe iets te verhogen of de hoeveelheid Cu te verlagen) kan de vriestijd worden verkort en kunnen geïsoleerde vloeistofgebieden worden verkleind, waardoor het risico op krimp afneemt.
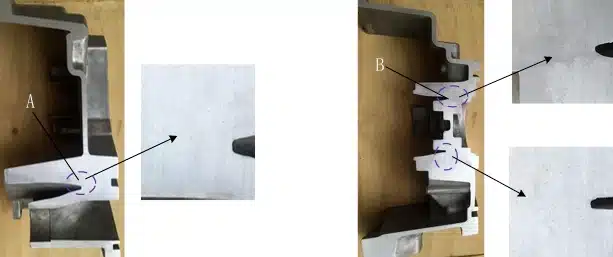
Casestudy: Krimp in een aluminium magneetdeksel
Simulatiebevindingen
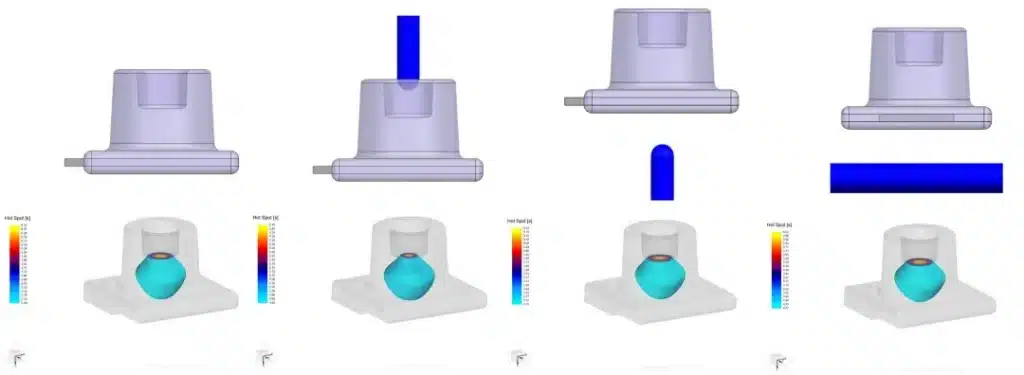
- Poorten volledig gestold bij 5.9 s
- Hotspotgebieden bleven boven de solidustemperatuur totdat 18.8 s
- Ernstige thermische onbalans + vroegtijdige bevriezing van de poort verhinderde drukvoeding
Verbeteringen
- Verhoog de giettemperatuur vanaf 630 → 640°C
- Verlengde ingate-stollingstijd 5.9 → 6.9 seconden, verbetering van de voeding.
- Versterk de lokale koeling
- Grotere diameter en hoeveelheid koelkanalen
- H13 kernpen vervangen door beryllium koper voor hogere thermische geleidbaarheid
- Verminderde maximale stollingstijd van dikke oppervlakken 25 → 19 seconden.
- Optimaliseer de loop- en poortrichting
- Gebogen takgeleiders om temperatuurdaling te verminderen
- Sommige ingangen zijn verplaatst naar dikkere zones voor betere voeding.
Resultaat
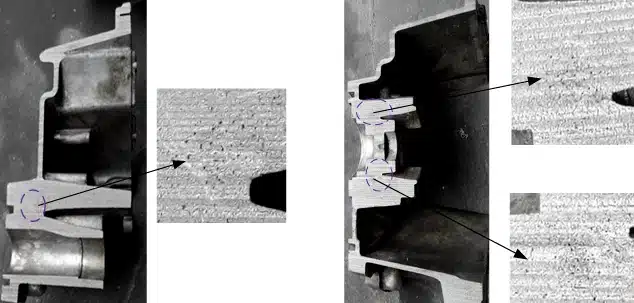
Krimpporositeit/holtes werden aanzienlijk verminderd en waren niet meer met het blote oog te zien.
Snelle checklist voor krimpbeheersing
- Verwijder hotspots door slimmer onderdeelontwerp
- Zorg voor een evenwichtige koeling en vermijd extreme koude/warme temperaturen
- Houd de giettemperatuur stabiel, niet oververhit
- Zorg voor voldoende koekjesdikte
- Voorkom vroegtijdige bevriezing van de poort
- Gebruik voldoende intensiveringsdruk en houdtijd
- Voeg knijppennen toe in chronische krimpzones
- Handhaaf een stabiele legeringssamenstelling
Hulp nodig bij het verhelpen van krimpfouten?
Krimpporositeit en holtes zijn vaak een gecombineerd resultaat van structuur, spuitgietmethode, koelingsbalans en HPDC-druktoevoer . Als u herhaaldelijk krimp in een specifiek gebied ziet, betekent dit meestal dat de matrijs en het proces samen geoptimaliseerd moeten worden.
Bij Cast Mold bieden we diensten aan op het gebied van hogedrukspuitgieten en matrijzenproductie . Van DFM/Moldflow-validatie tot optimalisatie van aanspuiting/koeling en stabiele massaproductie, helpen we klanten defecten zoals krimp porositeit te elimineren voordat deze de levering of prestaties beïnvloeden.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






