
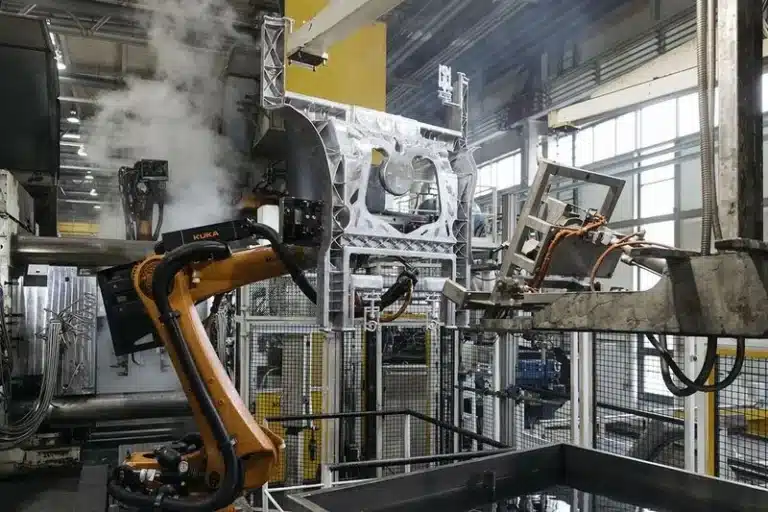
Bij hogedrukspuitgieten (HPDC) zeggen we vaak dat injectieparameters en temperatuurregeling de basis vormen voor de gietkwaliteit. Maar tussen het gesmolten metaal en het matrijsoppervlak bevindt zich nog een andere cruciale "brug": het lossingsmiddel en de manier waarop dit op de matrijs wordt gespoten.
Spuiten is niet simpelweg "hoe meer, hoe beter". Nauwkeurige controle van het spuiten van lossingsmiddel voor spuitgieten is essentieel, vooral bij complexe constructieonderdelen en grote, geïntegreerde gietstukken:
- Te Elke kleine stap levert grote resultaten op! spuiten → moeilijk los te maken, risico op solderen, vreten en gebroken uitwerppennen.
- Te veel spray → restvocht, onstabiele matrijstemperatuur, vloeisporen, koude afsluitingen en zelfs verminderde mechanische eigenschappen.
Dit artikel legt uit waarom spuitcontrole zo gevoelig is, hoe het Leidenfrost-effect het proces ongemerkt verstoort en hoe verschillende spuittechnologieën – van traditioneel koperen buizenspuiten tot elektrostatisch spuiten – de matrijstemperatuur, de productkwaliteit en de levensduur van de matrijs beïnvloeden.
- 1. De verborgen vijand: het Leidenfrost-effect bij het spuiten van losmiddel voor spuitgieten
- 2. Drie manieren om te spuiten: traditioneel vs. micro vs. elektrostatisch
- 3. Hoe de spuitstrategie de matrijstemperatuur beïnvloedt
- 4. Praktische tegenmaatregelen: hoe het Leidenfrost-effect te verslaan
- 5. Conclusie: Spuiten is een systeem, geen simpele stap
- 6. Van ontwerp tot levering: hoe gegoten mallen spuitbeheersing in de praktijk brengen
- Aluminium spuitgietdiensten
1. De verborgen vijand: het Leidenfrost-effect bij het spuiten van losmiddel voor spuitgieten
Een veelvoorkomende veronderstelling in de fabriekshal is: "Hoe hoger de matrijstemperatuur, hoe sneller het water verdampt, waardoor het losmiddel voor het spuitgieten beter werkt."
Experimenten tonen het tegenovergestelde aan.
1.1 Wat is het Leidenfrost-effect?
Wanneer een waterdruppel op een oppervlak valt dat ver boven het kookpunt ligt , verdampt de vloeistof die het oppervlak raakt onmiddellijk en vormt een dunne damplaag . Deze "stoomlaag" scheidt de resterende vloeistof van het oppervlak, waardoor verdere warmteoverdracht wordt voorkomen.
Het visuele effect is bekend: de druppel verdampt niet snel, maar glijdt en danst over het hete oppervlak als een klein rollend bolletje in plaats van te verdampen. Dit wordt het Leidenfrost-effect genoemd.
1.2 Waarom het belangrijk is voor spuitgietlosmiddel
In een spuitgietcel treedt dezelfde natuurkunde op tijdens het spuiten van lossingsmiddelen:
- Indien de de matrijstemperatuur is te hoog
- Of de spuithoek en dekking zijn niet correct
Het lossingsmiddel op waterbasis voor spuitgieten gedraagt zich net als die druppels. In plaats van zich te verspreiden en een continue film te vormen, glijden de vloeibare druppels over het oppervlak, bevochtigen ze de holte niet en vallen ze rechtstreeks in de kuil onder de machine.

gevolgen:
- Slecht of onvolledig release film formatie op de holte
- Grote hoeveelheden losmiddel verspild
- Teveel afvalwater dat kostbaar is om te behandelen
- Gelokaliseerde hotspots, onstabiele temperatuur en kwaliteitsproblemen
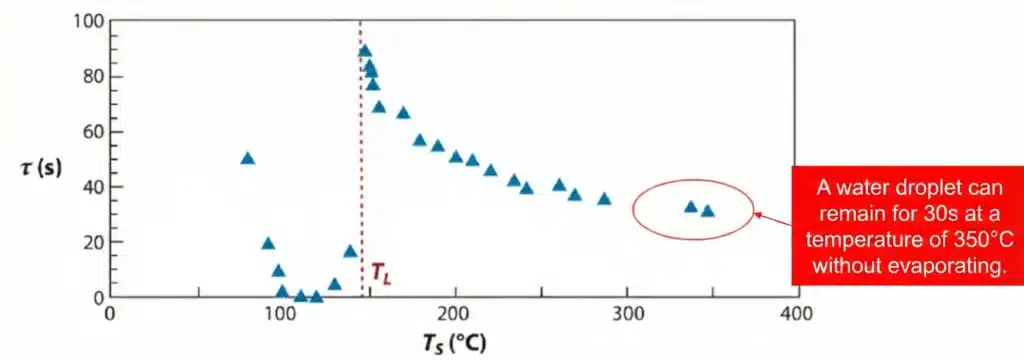
1.3 Experimentele resultaten: verdampingstijd versus temperatuur
Experimenten met waterdruppels op een verwarmd oppervlak laten een niet-lineair verband zien tussen temperatuur en verdampingstijd:
- Rond 100 ° C: water verdampt snelste.
- Rond 150 ° C: verdampingstijd is langste, dichtbij 90 s per druppel — hier is het Leidenfrost-effect het sterkst.
- Zelfs op 350 ° Ceen druppel kan overleven gedurende ongeveer 30 sec.
Bij daadwerkelijke spuitgietproductie liggen de oppervlaktetemperaturen van de matrijs meestal ruim boven de 150 °C , waardoor het Leidenfrost-effect vrijwel onvermijdelijk is. Het vormt een onzichtbare barrière tussen het lossingsmiddel en het matrijsoppervlak, waardoor de effectieve filmvorming wordt verminderd en de spuitcontrole veel kritischer wordt.
2. Drie manieren om te spuiten: traditioneel vs. micro vs. elektrostatisch
Moderne spuitgietinstallaties gebruiken hoofdzakelijk drie soorten spuitsystemen voor het losmiddel van spuitgieten. Elk systeem heeft zijn eigen werkingsmechanisme, voordelen en geschikte scenario's.
2.1 Traditioneel spuiten van koperen buizen
Dit is de oudste en meest voorkomende methode.
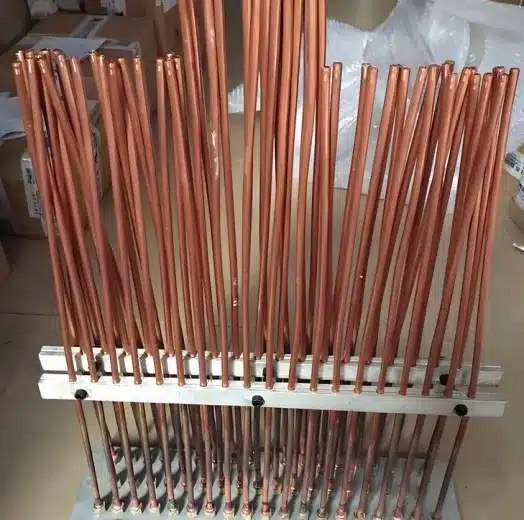
Belangrijkste kenmerken:
- Gebruikt eenvoudig koperen buizen als sproeikoppen
- Groot spuitvolume, heel verdund losmiddel (typ. 1:100 - 1:200 waterverhouding)
- De hoofdfunctie is het koelen van de matrijs om de hechting te verminderen
In de praktijk gebruiken veel fabrieken deze "grote wateroverstroming"-sproeimethode zelfs als vervanging voor koelkanalen . Het resultaat:
- De oppervlaktetemperatuur van het matrijs lijdt eronder sterke schommelingen elke cyclus
- Thermische stresscycli worden ernstig → thermische vermoeidheid en kortere levensduur van de matrijs
- De kwaliteit van de casting is onstabiel
Daarom wordt traditioneel koperen pijpspuiten vaak alleen gebruikt voor mallen met lagere kwaliteitseisen.
2.2 Microspuiten
Microspuiten is een upgrade van het conventionele idee met meer gecontroleerde spuitmonden.
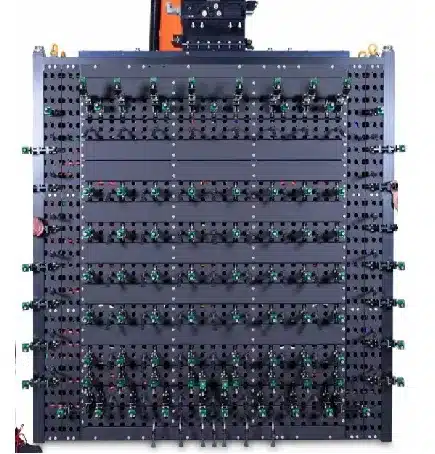
Typische configuratie:
- Micro-sproeiers met een opening van 0.5 – 0.8 mm
- Gecombineerd met een paar grotere sproeiers (2–4 mm) voor speciale hete zones zoals biscuit-, loper- of poortgebieden
Proceskenmerken:
- De spuithoeveelheid is veel lager dan het spuiten van koperen buizen
- Spuitgietlosmiddel is meer geconcentreerd (vaak tot 1:10 verdunning of minder)
- Fijne druppels verbeteren atomisatie en filmvorming op de holte
- Grotere spuitmonden zorgen voor gerichte koeling op hogetemperatuurgebieden
Deze methode vermindert de verstoring van de matrijstemperatuur, waardoor ze geschikt is voor structurele auto-onderdelen en andere hoogwaardige gietstukken waarbij zowel lossingsprestaties als temperatuurstabiliteit van belang zijn.
2.3 Elektrostatisch spuiten: een nieuwe generatie aanpak
Elektrostatisch spuiten is een nieuwere technologie die gebruikmaakt van elektrostatische aantrekkingskracht om lossingsmiddel voor spuitgieten efficiënter aan te brengen.
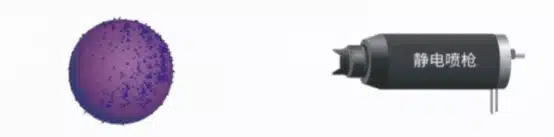
Hoe het werkt:
- De druppels losmiddel krijgen een negatieve lading.
- Het matrijsoppervlak krijgt een positieve lading.
- Onder het elektrische veld worden druppeltjes aangetrokken en gelijkmatig afgezet op de holte.
Doordat er gebruik wordt gemaakt van een puur lossingsmiddelconcentraat (zonder verdunning met water), wordt het Leidenfrost-probleem vrijwel volledig geëlimineerd en biedt het diverse belangrijke voordelen:
- Materiaal- en milieubesparing
- Gebruikt bijna alleen puur losmiddel, geen toegevoegd water
- Het totale verbruik kan zijn <3% van traditioneel spuiten
- Enorme vermindering van grondstofkosten en afvalwater behandeling
- Zeer uniforme filmvorming
- Elektrostatisch “zelfherstel”-effect: druppels hechten zich bij voorkeur aan onbeklede en dunnere filmgebieden
- Bijzonder effectief voor diepe holtes, ribben en geïntegreerde constructiedelen waar conventionele spray niet gelijkmatig kan bereiken
- Resultaten in betere release-prestaties en Oppervlaktebescherming
- Vermindering van defecten en verbetering van de oppervlaktekwaliteit
- Geen water → geen Leidenfrost-effect
- Lager risico op vloeimarkeringen, koude afsluitingen, porositeit gerelateerd aan vocht en damp
- Ideaal voor gietstukken met zeer hoge cosmetische of mechanische eigenschappen
3. Hoe de spuitstrategie de matrijstemperatuur beïnvloedt
Een lossingsmiddel voor spuitgieten is niet alleen een smeer- en lossingsmiddel, maar ook een krachtige warmtewisselaar . Verschillende spuitsystemen voeren warmte met zeer uiteenlopende snelheden af.
3.1 Koelintensiteit van verschillende methoden
Hoe meer water er in de spray zit en hoe hoger het sprayvolume, hoe sterker het verkoelende effect:
- Met gelijke spuittijd en vergelijkbare spuitmondindeling koelintensiteit is ongeveer:
- Traditioneel koperen buisspuiten – sterkste koeling
- Microspuiten – gematigde afkoeling
- Elektrostatisch spuiten – zwakste directe koeling (bijna geen water)
Om dit te visualiseren, kunnen procesingenieurs in simulatiesoftware verschillende warmteoverdrachtscoëfficiënten toewijzen aan elke methode. Bijvoorbeeld:
- Spuiten van koperen buizen: ~3,500 W/m²·K
- Microspuiten: ~2,000 W/m²·K
- Elektrostatisch spuiten: ~500 W/m²·K
| Spuitmethode | Bovenste mal (°C) | Middelste schimmel (°C) | Onderste schimmel (°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| Traditionele koperen pijp | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| Microspuiten | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| Elektrostatisch spuiten | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
Simulaties tonen aan dat na het spuiten en sluiten van de matrijs de temperatuur van de bewegende helft aanzienlijk verschilt, afhankelijk van de methode. Het temperatuurverschil tussen de sterkste koeling (koperen buis) en de zwakste (elektrostatische koeling) kan op sommige meetpunten oplopen tot ongeveer 74.5 °C .
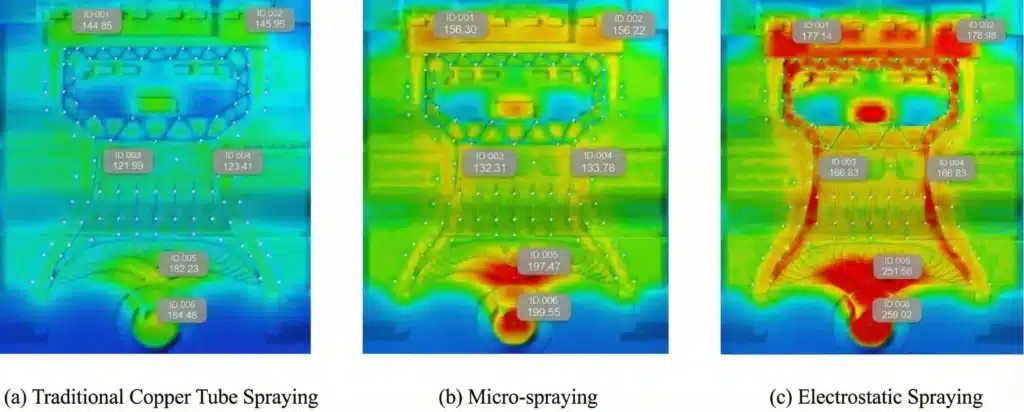
Afhaal:
Bij het opzetten van processimulaties en bij het interpreteren van de resultaten is het cruciaal om: stem de spuitparameters af op de werkelijke productiemethodeAnders wordt de simulatie slechts een getal van de computer, met een beperkte richtlijn voor echt spuitgieten.
4. Praktische tegenmaatregelen: hoe het Leidenfrost-effect te verslaan
Om de negatieve impact van het Leidenfrost-effect op de prestaties van spuitgietmiddelen aan te pakken, hanteert de industrie hoofdzakelijk twee benaderingen.
4.1 Optimalisatie van parameters van traditioneel spuiten
Als de plant nog steeds gebruik maakt van conventionele watergedragen bespuitingen, kunnen verschillende parameters worden geoptimaliseerd om de invloed van de damplaag te verminderen:
- Verhoog de spuitluchtdruk matig
- Hogere druk verhoogt de kracht van de impact van de druppels
- Helpt de stoomlaag aan de voorkant te doorbreken, zodat druppels het matrijsoppervlak daadwerkelijk kunnen raken
- Vermijd overmatige druk
- Te veel druk (ruim boven ~6 bar) Kan was de reeds gevormde releasefilm weg
- Dit leidt tot ergere ontvorming en een groter risico op solderen, precies het tegenovergestelde van wat we willen.
Het doel is een evenwichtige situatie te creëren waarin druppels de damplaag kunnen doordringen zonder de beschermende film te beschadigen.
4.2 Overschakelen op elektrostatisch spuiten
Vanuit procesoogpunt is elektrostatisch spuiten momenteel de meest effectieve oplossing om het Leidenfrost-effect te vermijden:
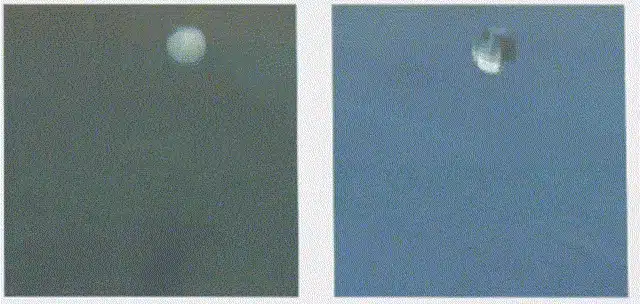
- u gebruikt puur losmiddel (geen water), dus er is geen verdampingsvertraging
- Droplets direct bevestigen en een film vormen, zelfs bij temperaturen rond de 250 ° C
- Verbetert de releaseprestaties aanzienlijk in diepe ribben, zakken en moeilijk te bespuiten plekken
- vermindert vastplakken, solderen en lokale oververhittingwaardoor zowel de productiviteit als de levensduur van de matrijs worden verbeterd
Voor spuitgietfabrieken die zich richten op hoogwaardige structurele componenten, onderdelen voor elektrische voertuigen, behuizingen voor telecommunicatieapparatuur en andere kritische toepassingen , kan elektrostatisch spuiten een belangrijke factor zijn om de kwaliteit te waarborgen en de totale kosten te verlagen.
5. Conclusie: Spuiten is een systeem, geen simpele stap
Spuitgieten is een verfijnde technologie die natuurkunde, scheikunde en praktische ervaring combineert. Het is veel meer dan "alleen maar een laagje olie spuiten". De manier waarop we het lossingsmiddel voor spuitgieten toepassen, heeft namelijk een directe invloed op:
- Gietkwaliteit (oppervlak en inwendig)
- Productiekosten en schrootpercentage
- Levensduur en onderhoudsfrequentie van de matrijs
Van traditioneel koperen pijpspuiten tot microspuiten en nu elektrostatisch spuiten , draait de evolutie van processen altijd om twee kerndoelen:
- Stabiele, uniforme en effectieve releasefilm
- Gecontroleerde en voorspelbare matrijstemperatuur
Alleen door het Leidenfrost-effect te begrijpen , de juiste spuittechnologie te kiezen en de parameters zorgvuldig af te stemmen, kunnen fabrikanten van spuitgietmatrijzen het volledige potentieel van hun matrijzen benutten en betere onderdelen produceren, consistenter en tegen lagere totale kosten.
6. Van ontwerp tot levering: hoe gegoten mallen spuitbeheersing in de praktijk brengen
Bij Cast Mold is "Precisie van ontwerp tot levering" niet zomaar een slogan – het is de manier waarop we elke variabele die de kwaliteit kan beïnvloeden, beheren, inclusief het gedrag van het lossingsmiddel voor spuitgieten.
- In de ontwerpfaseOns engineeringteam gebruikt DFM en Moldflow om gaten, ontluchting, hotspots en koelcircuits te analyseren. Spuitzones en spuittijden worden gepland samen met de thermische balans van de matrijs, in plaats van dat ze worden behandeld als een "last-minute" instelling op de machine.
- Tijdens de gereedschapsfabricage en bemonsteringWe correleren werkelijke holtetemperaturen, spuitparameters en soorten lossingsmiddelen. Voor complexe structurele onderdelen beoordeelt ons team of traditioneel, microspray of elektrostatisch spuiten het beste aansluit bij het matrijsontwerp en de kwaliteitsdoelstellingen van de klant.
- In serieproductieProcesvensters voor de concentratie van het losmiddel, de spuitdruk, de spuitmondindeling en de cyclustijd van spuitgieten worden gedocumenteerd en gecontroleerd volgens de ISO 9001 / IATF 16949-normen. Hierdoor kunnen we klanten niet alleen goede proefstukken bieden, maar ook een stabiele, herhaalbare kwaliteit gedurende de volledige levensduur van de matrijs.
Door expertise op het gebied van gereedschap, proces simulatie en discipline op de werkvloer te combineren , helpt Cast Mold klanten soldeerproblemen, porositeit en cosmetische defecten te verminderen die vaak verband houden met een slechte beheersing van het lossingsmiddel. Hierdoor worden gietstukken geleverd die klaar zijn voor bewerking, coating en eindmontage, met minder onaangename verrassingen.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






