
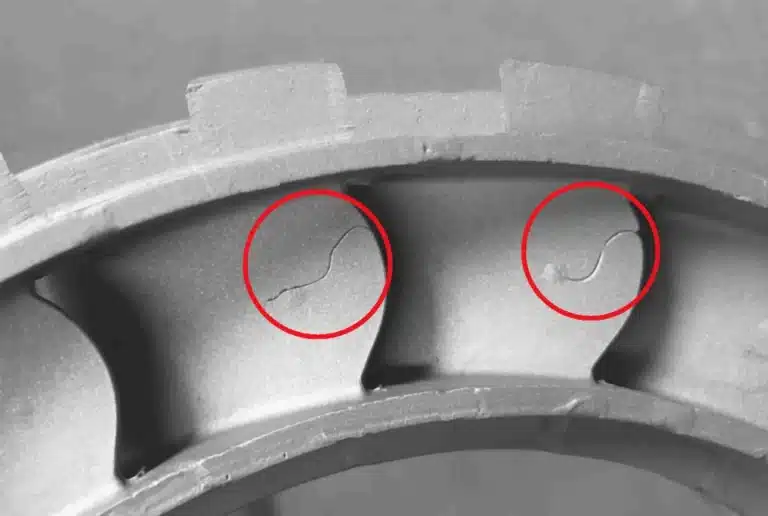
Koude lasnaden zijn een van de meest voorkomende defecten bij het spuitgieten van aluminium en zink. Ze verschijnen als een of meer naadachtige lijnen of scheurvormige voegen op het gietoppervlak, ontstaan wanneer twee metalen fronten elkaar raken maar niet samensmelten tot één doorlopende structuur . Naast het afbreuk doen aan het uiterlijk, kunnen koude lasnaden de mechanische prestaties verminderen en zich onder externe belasting verder uitbreiden.
Bij moderne HPDC-onderdelen, met name bij dunwandige onderdelen of onderdelen met een lange doorstroming, vormen koude sluitingen een kritisch kwaliteitsprobleem dat zowel via gereedschappen als via het proces onder controle moet worden gehouden.
- Wat zijn koudsluiters voor spuitgieten?
- Belangrijkste oorzaken van koudsluitingen bij spuitgieten
- Hoe u koude sluitingen kunt voorkomen en elimineren
- Echte productiegevallen
- Snelle checklist om koude sluitingen te voorkomen
- Werk met een spuitgietteam dat systematisch defecten oplost
- Aluminium spuitgietdiensten
Wat zijn koudsluiters voor spuitgieten?
Een koude naad bij spuitgieten (ook wel koude overlapping of koude verbinding genoemd) is een oppervlakte- of bijna-oppervlakte-discontinuïteit die ontstaat wanneer gesmolten metaal temperatuur of druk verliest voordat de matrijs volledig gevuld is. Je ziet meestal het volgende:
- Onregelmatige, verzonken lineaire markeringen
- Smalle en langgerekte naadsporen
- Meestal te vinden in gebieden met dunne wanden of ver van de ingang
- Soms vergezeld van donkere plekken, vloeistrepen of oppervlaktebellen
Koude naden kunnen doorlopend (dieper doordringend) of niet-doordringend (cosmetisch, maar nog steeds riskant) zijn.
Belangrijkste oorzaken van koudsluitingen bij spuitgieten
Koude sluitingen worden zelden door één enkele factor veroorzaakt. Het artikel vat verschillende veelvoorkomende oorzaken samen:
1. Onredelijk schimmelontwerp
Als het ontwerp van de matrijs niet overeenkomt met het stromingsgedrag van het gesmolten metaal, koelt het gesmolten materiaal te vroeg af en kan het niet goed worden samengevoegd. Typische problemen zijn onder andere:
- Verkeerde positie van de loper/poort
- Te lange stromingspadlengte
- Slechte balans tussen meerdere stromingsfronten
2. Schimmeltemperatuur te laag
Een lage matrijstemperatuur versnelt de stolling tijdens het vullen, waardoor de vloeibaarheid direct bij de contactpunten afneemt. Koude afsluitingen treden vaak op wanneer twee stromen samenkomen onder zwakke thermische omstandigheden.
3. Temperatuur van gesmolten metaal (gieten) te laag
Als de smelttemperatuur onder het stabiele vulbereik ligt, neemt de viscositeit toe en 'bevriezen' de stromingsfronten voordat ze samensmelten.
4. Onjuiste spuitgietparameters
Een slechte schotinstelling beperkt de vulling en versmelting van de holte, zoals:
- Injectiedruk te laag
- Injectietijd te kort
- De schotsnelheid is niet afgestemd op de wanddikte/stroomlengte
5. Het ontwerp van het poortsysteem is niet geoptimaliseerd
Een afsluitsysteem dat de vulcapaciteit verzwakt, verhoogt het risico op een koude afsluiting. Voorbeelden:
- Koekjes-/drukkophoogte te laag
- De doorsnede van de loper is te klein
- Inlaatgebied te klein voor dunwandige/langstromende onderdelen
6. Smeltstroomtoestand niet in aanmerking genomen (problemen met het stromingsfront)
Koude sluitingen ontstaan gemakkelijk wanneer het smelten:
- Vult asynchroon in afzonderlijke stromen
- Creëert turbulentie of gespleten stroming
- Combineert in gebieden zonder bijpassend overloop-/ontluchtingsontwerp
- Houdt gas vast in de buurt van samenvoegingslijnen, waardoor fusie wordt geblokkeerd
Hoe u koude sluitingen kunt voorkomen en elimineren
1. Optimaliseer het matrijsontwerp voor stabiele vulling
Ontwerp de kanalen, poorten en overloopposities zodanig dat het gesmolten metaal soepel en synchroon stroomt , waardoor onderbroken stroming en vroegtijdige afkoeling worden voorkomen.
2. Verhoog en balanceer de smelt- en maltemperatuur
Verhoog de giettemperatuur en de matrijstemperatuur binnen een veilig procesvenster:
- Te laag → vroege vorst en koude sluitingen
- Te hoog → oxidatierisico
Het doel is een stabiele vloeibaarheid zonder oververhitting.
3. Stem de schotparameters af
Belangrijkste doelen:
- Verhoog indien nodig de specifieke druk en de schotsnelheid
- Zorg ervoor dat de holte volledig gevuld is
- Minimaliseer de verblijftijd van vloeibaar metaal in de holte om afkoeling tijdens de stroming te voorkomen
4. Verbeter de ventilatie- en overloopcapaciteit
Zorg voor een goede afvoer van de spouw, zodat ingesloten gas de lokale temperatuur niet verlaagt of de fusie blokkeert. Vergroot het overstortvolume waar de stromen samenkomen.
5. Upgrade het poortsysteem
Voor dunwandige of lange-stroomontwerpen:
- Verhoog de hoogte van de koekjes waar nodig
- Vergroot de doorsnede van de inlaat
- Voeg poorten toe of pas de posities aan om de stroomlengte te verkorten en de temperatuur te behouden
6. Controleer de kwaliteit van het legerings- en materiaalmateriaal
Selecteer geschikte legeringskwaliteiten en behoud de stabiliteit van de samenstelling. Verbetering van de vloeibaarheid van de legering kan de vorming van koudsluitmateriaal aanzienlijk verminderen.
7. Verbeter de giet-/opschepoperaties
Gebruik de juiste vloei-/afdekmiddelen om secundaire oxidatie te beperken en giet indien nodig onder een gecontroleerde atmosfeer om de smelt schoon en vloeibaar te houden.
8. Onderhoud de mal regelmatig
Versleten, beschadigde of verontreinigde matrijsoppervlakken kunnen de doorstroming en temperatuurbalans verstoren, wat indirect leidt tot koude afsluitingen. Preventief onderhoud is essentieel.
Echte productiegevallen
Case 1: Extra grote dunwandige aluminium gietstukken
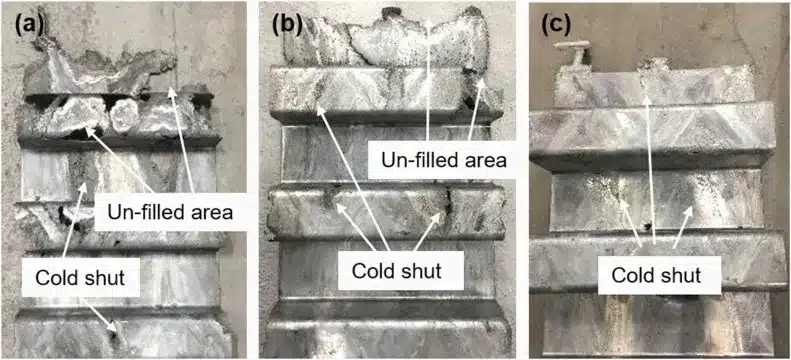
Voorwaarden:
- Smelttemperatuur: 700 °C
- Vormtemperatuur: 200 °C
- Vulsnelheden: 30 / 40 / 50 m/s
- Vultijden: 68.6 / 51.4 / 41.1 ms
Bij een snelheid van 30 m/s traden ernstige koude breuken op . Het onderdeel had een stroomlengte van 1230 mm en een wanddikte van slechts 2.8 mm , wat leidde tot snel temperatuurverlies in de dunne secties.
Fix:
- Verhoog de smelttemperatuur tot 720 ° C
- Verhoog de spuitsnelheid om de doorstroomtijd te verkorten
- Vermijd oververhitting om oxidatie te voorkomen
Na aanpassing werden de koude sluitingen geëlimineerd.
Case 2: Autokoppelingshuis

Staat: Gieten bij 665 °C leidde tot koude sluitingen.
Oorzaak: Lage temperatuur aan het uiteinde van de matrijs + veel gasinsluiting, waardoor er snelle afkoeling plaatsvindt in de uiteindelijke vulzone.
Fix:
- Verminder de koelwaterstroom aan het uiteinde om de lokale matrijstemperatuur te verhogen tot 260 ° C
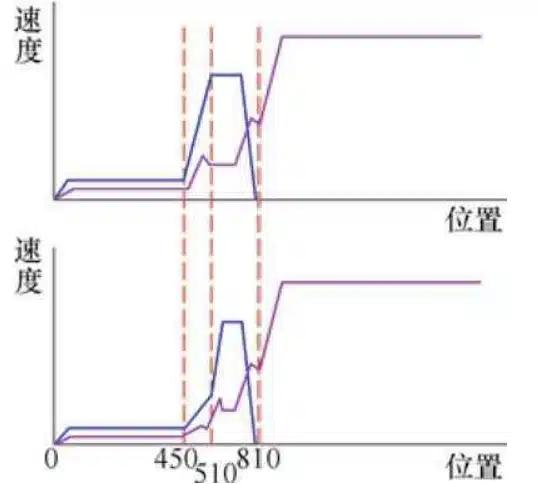
- Vertraag het moment waarop de hogesnelheidsschotten overgaan
- Verhoog de snelheid van de hoge-snelheidsschoten en de inlaatsnelheid terwijl de totale vultijd ongewijzigd blijft
De defecten die ontstonden door het koud sluiten, werden grotendeels verholpen.
Snelle checklist om koude sluitingen te voorkomen
- Bevestig de ondersteuning van de runner-/gate-indeling korte, vloeiende, synchrone stromingspaden
- Houden stabiele en evenwichtige maltemperatuur (geen koude hoeken)
- Houd de smelttemperatuur in het veilige vulvenster
- Zorg ervoor dat de schotcurve voldoende snelheid/druk biedt voordat deze bevriest
- Plaats overlopen en ontluchtingen op samenvoegingspunten
- Controleer de legeringschemie en -reinheid
- Voer routinematig onderhoud aan de mal uit
Werk met een spuitgietteam dat systematisch defecten oplost
Koude afsluitingen zijn zelden "alleen een parameterprobleem". Ze vereisen meestal gecoördineerde verbeteringen in het gereedschapsontwerp, de procesbeheersing bij hogedruk-drukontlading en de ontluchtingsstrategie.
Bij Cast Mold bieden we diensten aan op het gebied van hogedrukspuitgieten en matrijzenproductie , waaronder DFM/Moldflow-validatie en procesoptimalisatie. Zo helpen we klanten defecten zoals koude naden, vloeisporen en porositeit te elimineren voordat deze de massaproductie beïnvloeden.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.






