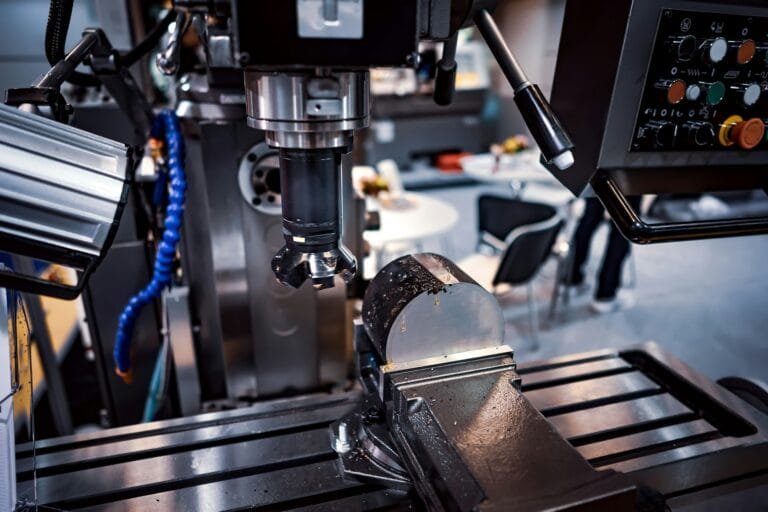
CNC-machinesystemen bepalen hoe een machine een NC-programma leest, elke as aanstuurt, de werkelijke positie controleert en gereedschapswisselingen, koelvloeistof en andere hulpfuncties regelt. Wanneer u op de groene knop "CYCLE START" drukt, beginnen deze vijf systemen binnen milliseconden samen te werken.
In de vorige twee artikelen hebben we de historische ontwikkeling van CNC-bewerkingsmachines geïntroduceerd en CNC-coördinatensystemen uitgelegd.
In dit artikel gaan we nog een stap verder:
Uit welke systemen bestaat een CNC-bewerkingsmachine? Hoe werken deze systemen samen? Wat gebeurt er precies in de machine waarmee u dagelijks werkt?
Wat gebeurt er wanneer CNC-machinesystemen een CYCLE START-commando ontvangen?
Wanneer u op de groene CYCLE START- knop op het bedieningspaneel drukt, begint de machine te bewegen volgens het CNC-programma.
Het hele proces kan er bijna magisch uitzien.
Achter deze ogenschijnlijk eenvoudige handeling schuilt echter een zeer gecoördineerd en nauwkeurig systeem:
Een van de componenten leest het bewerkingsprogramma.
Een ander apparaat zet de commando's om in elektrische signalen.
Een ander drijft de motoren aan.
Een ander systeem controleert continu de actuele positie van de machine.
Een ander systeem regelt de koeling, gereedschapswisselingen en andere hulpfuncties.
Deze componenten vormen de vijf kernsystemen van een CNC-bewerkingsmachine.
Het begrijpen van deze vijf systemen gaat niet alleen over het bevredigen van nieuwsgierigheid.
Wanneer er een machinefout optreedt, kan deze kennis u helpen bepalen welk onderdeel van het systeem de oorzaak van het probleem is. Naarmate u meer geavanceerde CNC-technologie leert, bieden deze vijf systemen ook een duidelijk kader voor het begrijpen van nieuwe concepten.
Systeem 1: CNC-controller — Het "brein" van de machine
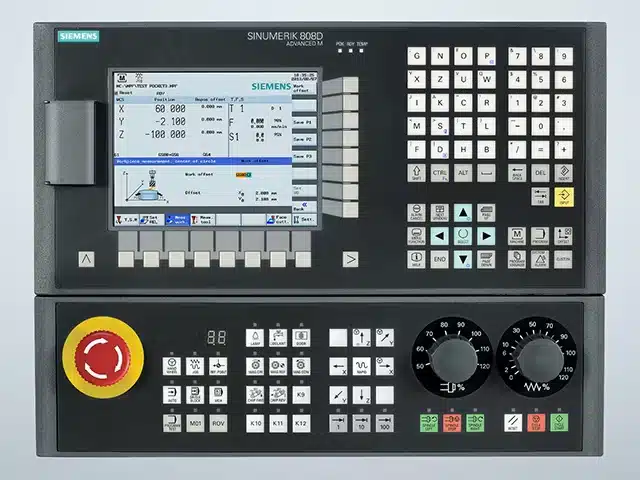
De CNC-controller vormt de kern van de gehele werktuigmachine. Het is wat we gewoonlijk het CNC-systeem , de numerieke besturingseenheid of het CNC-besturingssysteem noemen.
Het werkingsproces kan worden uitgelegd aan de hand van vijf hoofd stappen.
Het programma lezen
De CNC-controller leest het NC-programma uit het interne geheugen, een CF-kaart, een USB-apparaat of een netwerkinterface.
decodering
Het vertaalt G-code, M-code en andere programma-instructies naar gegevens die het interne besturingssysteem kan verwerken.
Interpolatieberekening
Aan de hand van de geprogrammeerde bewegingscommando's berekent de CNC-controller hoe ver elke as moet bewegen gedurende elk tijdsinterval.
Dit is een van de belangrijkste berekeningen die door het CNC-systeem worden uitgevoerd.
Een commando om van punt A naar punt B te bewegen moet bijvoorbeeld worden opgedeeld in talloze extreem kleine bewegingsstappen. De controller berekent en coördineert deze stappen in realtime.
Het verzenden van besturingscommando's
De berekende bewegingshoeveelheid voor elke as wordt omgezet in elektrische stuursignalen en naar het servosysteem gestuurd.
Coördinatie van hulpfuncties
De CNC-controller coördineert ook M-code-functies zoals:
- Spindelsnelheidsregeling
- Automatische gereedschapswisseling
- Koelvloeistofregeling
- Het vastklemmen en losmaken van de machine
- Overige hulpmachine-werkingen
De CNC-controller voert het programma niet passief uit.
Het systeem ontvangt bovendien continu positiefeedback van elke machine-as en corrigeert bewegingsfouten in realtime.
Het bedieningspaneel en het beeldscherm die operators dagelijks gebruiken, vormen de mens-machine-interface van de CNC-controller.
Via deze interface kunnen operators programma's invoeren, parameters wijzigen, coördinaten controleren, de bewerkingsstatus bewaken en communiceren met het CNC-systeem.
Systeem 2: Servosysteem — De “spieren” van de machine
De CNC-controller kan een commando geven zoals:
Verplaats de X-as met 0.001 mm.
Deze digitale opdracht moet echter worden omgezet in daadwerkelijke mechanische beweging. Dat is de taak van het servosysteem.
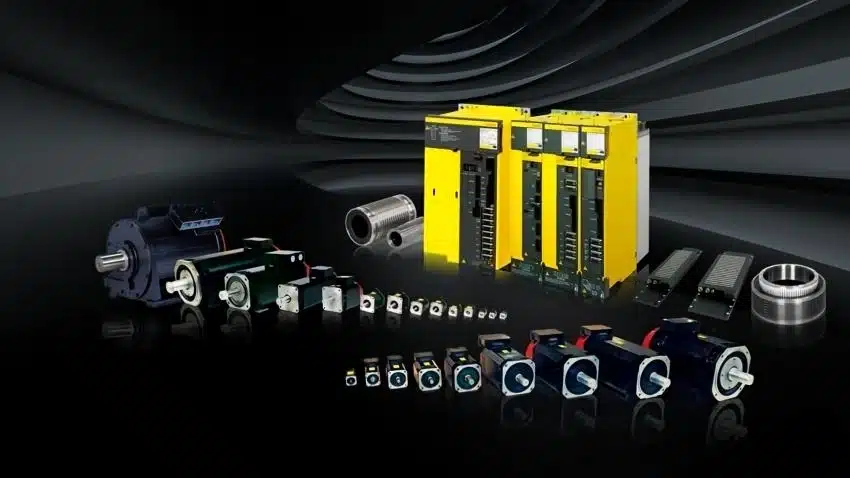
Een servosysteem bestaat hoofdzakelijk uit twee onderdelen.
Servo Drive
De servoaandrijving ontvangt stuursignalen van de CNC-controller, versterkt deze en zet ze om in elektrische energie waarmee de motor kan worden aangedreven.
Het werkt als een uiterst nauwkeurige eindversterker.
servo Motor
De servomotor zet elektrische energie om in mechanische rotatiebeweging.
Het belangrijkste verschil tussen een servomotor en een conventionele motor is dat een servomotor is uitgerust met een positie-encoder.
Hierdoor kan de draaihoek nauwkeurig worden geregeld en kan er extreem snel worden gereageerd. Een servomotor kan binnen milliseconden starten, stoppen, versnellen, vertragen of van richting veranderen.
Een CNC-machine bevat normaal gesproken meerdere servosystemen.
Voedingsas-servosystemen
De X-as, Y-as en Z-as hebben normaal gesproken elk een onafhankelijk servosysteem voor de aanvoer.
Deze servosystemen regelen de beweging van het snijgereedschap, de spindelkop en de werktafel.
Spindelservosysteem
De spindelservo regelt de rotatiesnelheid van de spindel en het snijgereedschap.
De focus van de spindelservo is iets anders dan die van de servo voor de voedingsas.
Servosystemen voor de voedingsas richten zich voornamelijk op positioneringsnauwkeurigheid . De gewenste bewegingsafstand moet nauwkeurig worden bereikt.
De spindelservo is voornamelijk gericht op snelheidsstabiliteit . Tijdens het snijden moet de spindelsnelheid stabiel blijven en mag deze niet significant fluctueren als gevolg van veranderende snijkrachten.
Voor een vijfassige CNC-machine zijn normaal gesproken twee extra servosystemen nodig om de roterende assen, zoals de A-as, B-as of C-as, aan te sturen.
Hierdoor kunnen er tijdens vijfassige bewerkingen vijf of zes servosystemen tegelijkertijd in werking zijn.
Systeem 3: Mechanische structuur — Het skelet en de gewrichten
De servomotor genereert een roterende beweging.
CNC-bewerking vereist echter nauwkeurige lineaire beweging, rotatiepositionering en gecontroleerde beweging van het snijgereedschap en het werkstuk.
De mechanische structuur van de machine zet de rotatie van de motor om in nauwkeurige beweging van de machineonderdelen.
De belangrijkste onderdelen van de mechanische structuur zijn de volgende.
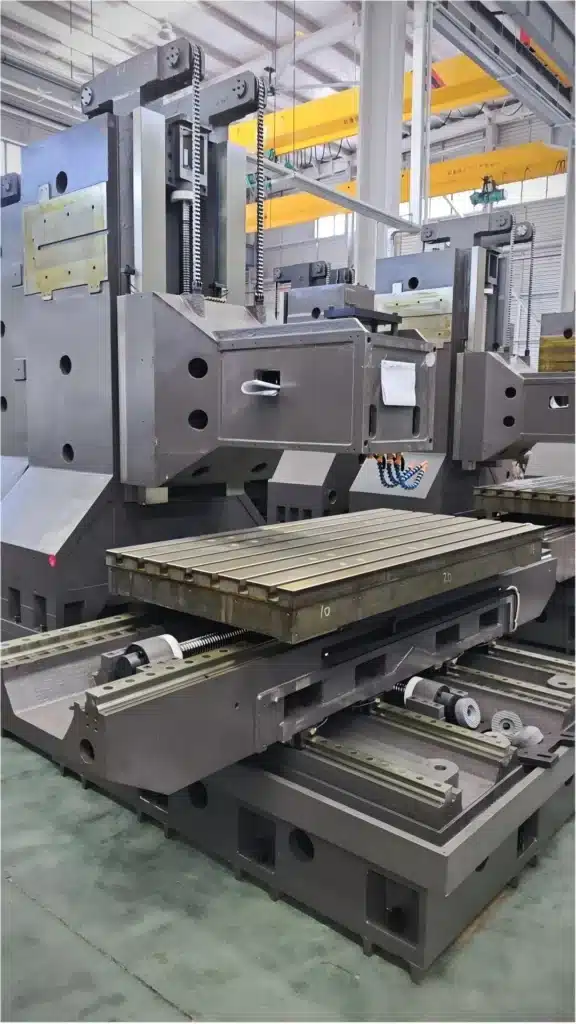
Machinebed en frame
Het machinebed is de basisdragende structuur van de CNC-bewerkingsmachine.
Het wordt doorgaans gemaakt van gietijzer of gelaste staalplaten.
Een hoogwaardig machinebed moet het volgende bieden:
- Hoge structurele stijfheid
- Goede trillingsbestendigheid
- Stabiele dimensionale prestaties
- Betrouwbare ondersteuning voor bewegende onderdelen
De stijfheid en trillingsbestendigheid van het machinebed zijn essentieel voor het behoud van de bewerkingsnauwkeurigheid.
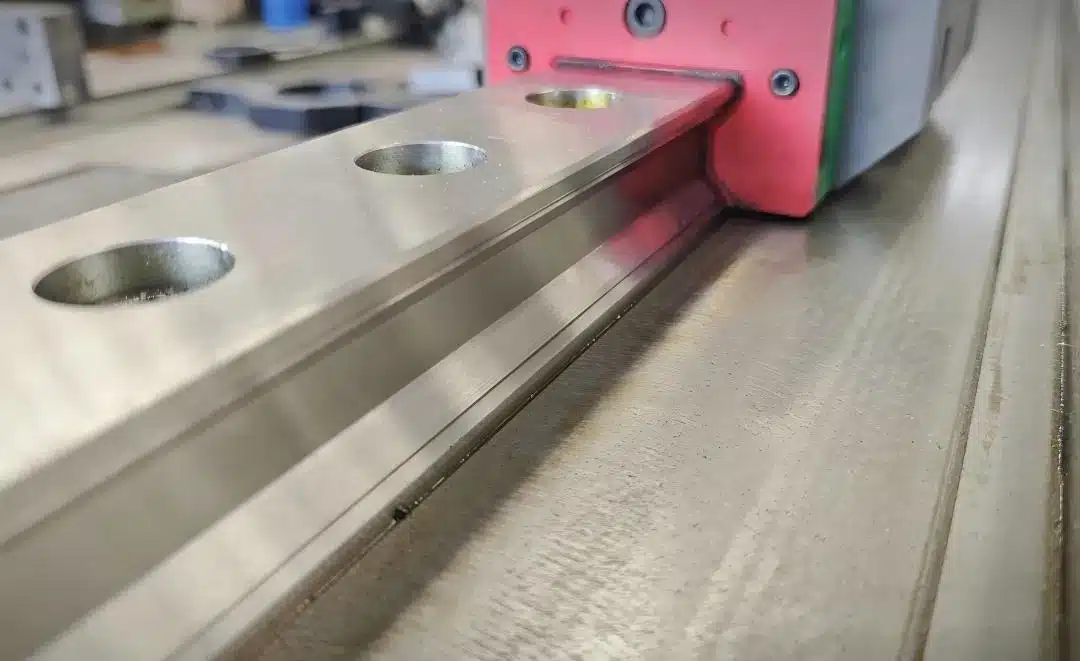
Lineaire geleidingen
Lineaire geleidingen geleiden de werktafel en de spindelkop langs specifieke bewegingsrichtingen.
Moderne bewerkingscentra maken doorgaans gebruik van lineaire rolgeleidingen omdat deze de volgende voordelen bieden:
- Lage wrijving
- Hoge bewegingsnauwkeurigheid
- Snel antwoord
- Hoge invoersnelheden
- Goede positioneringsnauwkeurigheid
Hoogprecisie CNC-machines kunnen gebruikmaken van hydrostatische geleidingen. Deze geleidingen werken met een extreem lage wrijving en bieden een uitstekende soepelheid en precisie.
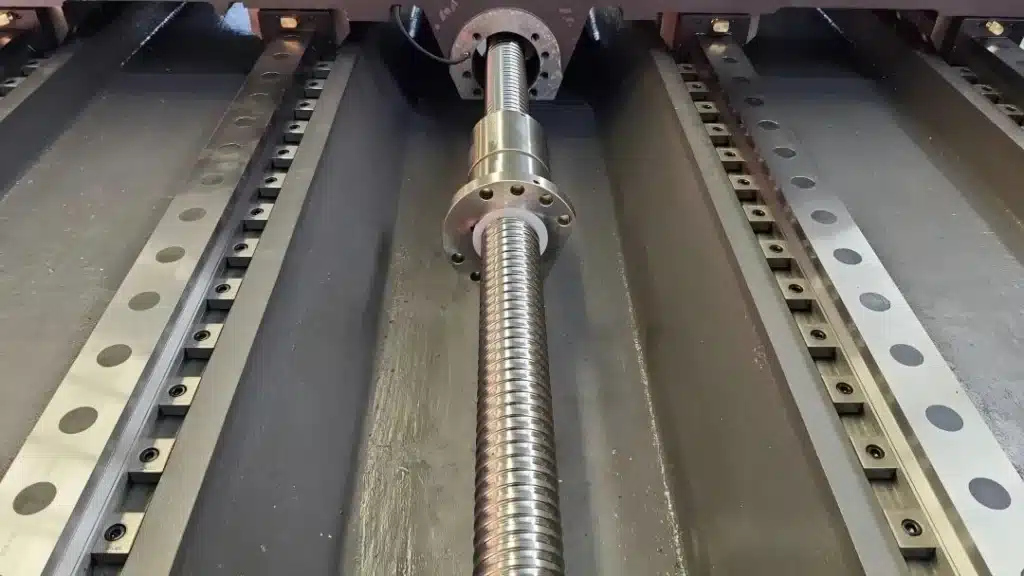
Kogelomloop
De kogelomloopspindel is een cruciaal onderdeel dat de rotatiebeweging van de servomotor omzet in de lineaire beweging van de werktafel of spindelkop.
In de kogelomloopspindel rollen stalen kogels tussen de spindelas en de moer om de kracht over te brengen.
Omdat rolwrijving veel lager is dan schuifwrijving, kunnen kogelomloopspindels een zeer efficiënte overbrenging en positioneringsnauwkeurigheid op micrometerniveau bieden.
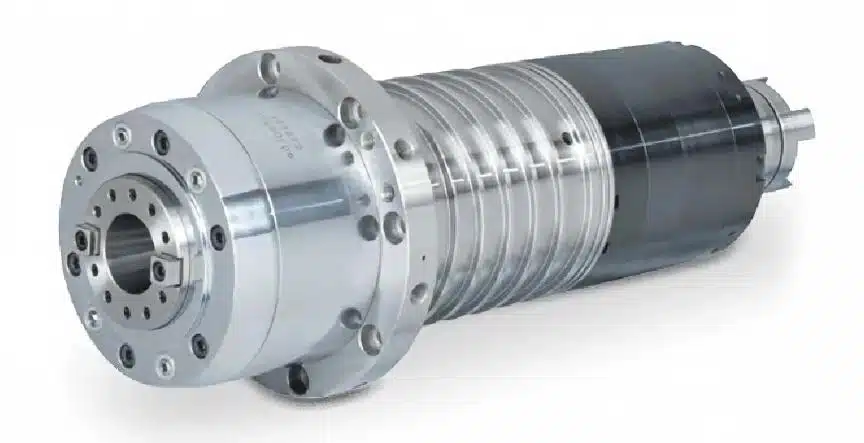
Spindel
De spindel houdt het snijgereedschap vast en laat het met hoge snelheid roteren.
De nauwkeurigheid van de spindel, met name de slingering van de spindel, heeft een directe invloed op de uiteindelijke bewerkingsnauwkeurigheid en oppervlaktekwaliteit.
De maximale spindelsnelheid bepaalt ook de snijsnelheden die de machine aankan.
CNC-spindels met hoge snelheid kunnen snelheden bereiken van 40,000 toeren per minuut of zelfs hoger.
Systeem 4: Meet- en feedbacksysteem — De “ogen” van gesloten-lusregeling
Het feedback-systeem is uiterst belangrijk, hoewel veel CNC-beginners de werking ervan misschien niet volledig begrijpen.
Stel dat de CNC-controller de servomotor opdracht geeft om tien omwentelingen te maken.
Hoe weet het besturingssysteem of de motor daadwerkelijk precies tien omwentelingen heeft gemaakt?
Hoe weet het systeem of het snijgereedschap de vereiste afstand heeft afgelegd?
Het antwoord is het meet- en feedbacksysteem.
De functie ervan is om de werkelijke positie van de machine in realtime te meten en deze informatie terug te sturen naar de CNC-controller.
De controller vergelijkt de werkelijke positie met de gewenste positie en corrigeert automatisch eventuele afwijkingen.
Dit continue proces kan als volgt worden beschreven:
Commando → Uitvoering → Werkelijke positiemeting → Foutvergelijking → Correctie van het commando
Deze cyclus wordt gesloten-lusregeling genoemd en is een van de kernmechanismen die CNC-machines in staat stellen een hoge positioneringsnauwkeurigheid te bereiken.
In CNC-machines worden twee veelvoorkomende typen positiemeetapparaten gebruikt.
Roterende encoder
Een roterende encoder is normaal gesproken op de as van de servomotor gemonteerd.
Het meet de rotatiehoek en de snelheid van de motor.
Omdat de roterende encoder de positie echter aan de motorzijde meet in plaats van direct op de werktafel, kunnen er nog steeds fouten optreden als gevolg van de kogelomloopspindel, de koppeling, thermische uitzetting of elastische vervorming.
Deze configuratie staat bekend als een semi-gesloten-lusregelsysteem.
De meeste bewerkingscentra gebruiken dit type feedbacksysteem.
Volgens het oorspronkelijke artikel is de typische positioneringsnauwkeurigheid ongeveer:
±0.005 tot ±0.01mm
Lineaire schaal
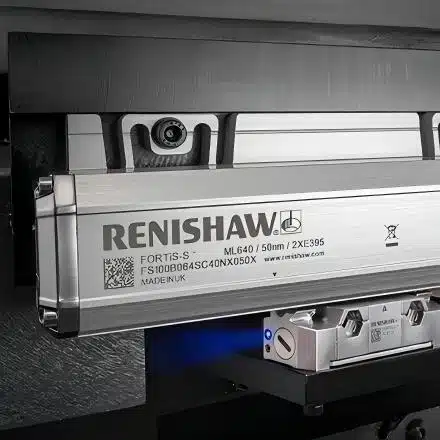
Direct naast de machinegeleiding is een lineaire schaal gemonteerd die de werkelijke lineaire verplaatsing van de werktafel meet.
Doordat het de positie van de werktafel direct meet, kan het fouten compenseren die worden veroorzaakt door de kogelomloopspindel en andere transmissiecomponenten.
Deze configuratie staat bekend als een volledig gesloten-lusregelsysteem.
Het biedt een hogere positioneringsnauwkeurigheid en kan ongeveer het volgende bereiken:
± 0.001 mm
CNC-machines met hoge precisie en vijfassige precisiebewerkingscentra zijn doorgaans uitgerust met lineaire meetschalen.
Systeem 5: Hulpfunctiesysteem — Helpt de machine het werk te voltooien
De eerste vier systemen zorgen ervoor dat het snijgereedschap nauwkeurig kan bewegen.
Nauwkeurige bewegingen alleen zijn echter niet voldoende om een volledig bewerkingsproces te voltooien.
Een CNC-machine vereist ook diverse hulpsystemen.
Automatische gereedschapswisselaar
De automatische gereedschapswisselaar , meestal afgekort tot ATC , is een van de belangrijkste onderdelen van een bewerkingscentrum.
Het gereedschapsmagazijn bevat meerdere snijgereedschappen. Wanneer een gereedschapswissel nodig is, voert het gereedschapswisselmechanisme of de robotarm de handeling automatisch uit.
Een complete gereedschapswissel duurt meestal maar een paar seconden.
De capaciteit van een gereedschapsmagazijn kan variëren van ongeveer acht gereedschappen tot meer dan honderd gereedschappen, afhankelijk van de machineconfiguratie.
Koelsysteem
Tijdens het bewerken ontstaat er een grote hoeveelheid warmte tussen het snijgereedschap en het werkstuk.
Snijvloeistof of koelvloeistof vervult verschillende functies:
- Het verlagen van de snijtemperatuur
- Het smeren van de snijzone
- Chips doorspoelen
- Het snijgereedschap beschermen
- Verbetering van de oppervlaktekwaliteit
Gangbare koelmethoden zijn onder andere het extern sproeien van koelvloeistof en koeling door de spindel.
Koelvloeistof stroomt door interne kanalen in de spindel en het snijgereedschap en wordt direct naar het snijgebied geleid.
Pneumatische en hydraulische systemen
Pneumatische en hydraulische systemen worden gebruikt voor machinebewerkingen die relatief veel kracht vereisen.
Typische toepassingen zijn onder meer:
- Werkstuk klemmen
- Gereedschapswisselende bewegingen
- Gereedschap losmaken
- Spindelgereedschapontgrendeling
- Armatuurbediening
- Hydraulische positioneringsmechanismen
PLC — Programmeerbare Logische Controller
De CNC-controller regelt voornamelijk de bewegingsbesturing.
Een werktuigmachine bevat echter ook een groot aantal schakel- en sequentiebesturingsfuncties, zoals:
- Automatische gereedschapswisseling
- Koelvloeistof omschakelen
- Vergrendeling van de beschermende deur
- Hydraulische klemming
- Smeerregeling
- Alarmdetectie
- Machineveiligheidsfuncties
Deze bewerkingen worden normaal gesproken uitgevoerd door een geïntegreerde programmeerbare logische controller , ofwel PLC.
De PLC en de CNC-controller werken samen om het complete machinebesturingssysteem te vormen.
Signaaloverdracht tussen de vijf kernsystemen
Het volledige CNC-bewerkingsproces kan worden begrepen aan de hand van de volgende signaalketen:
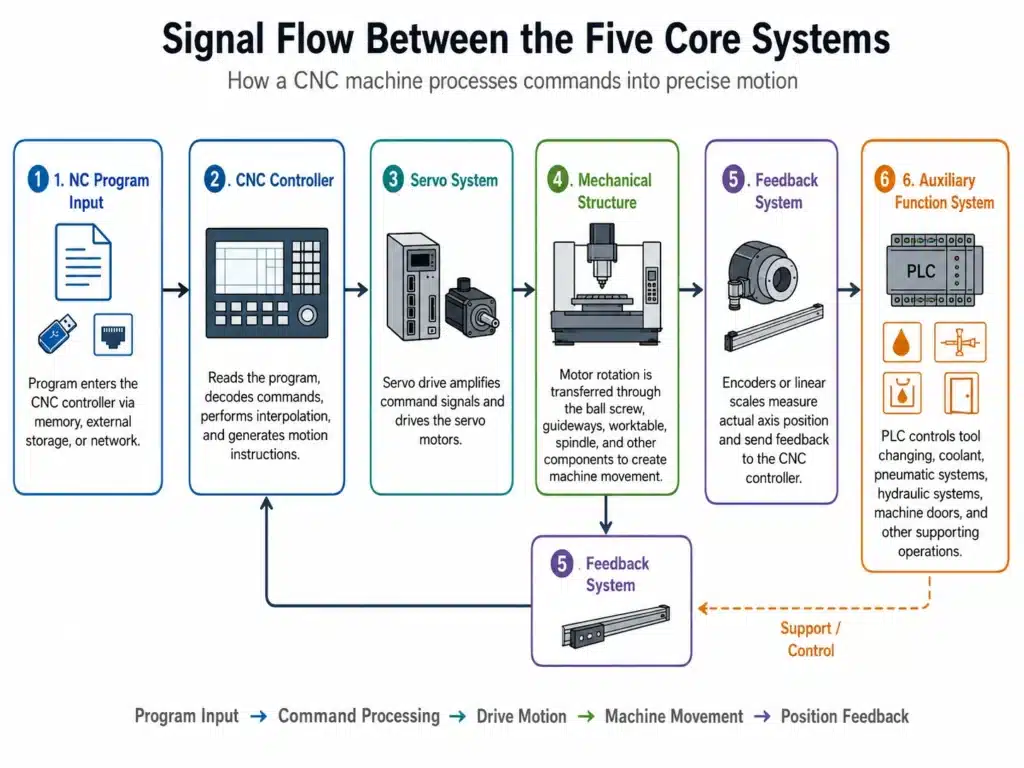
Dit is wat er gebeurt nadat de operator op de knop CYCLE START drukt.
Het is een zeer nauwkeurig gesloten regelproces dat zich duizenden keren per seconde kan herhalen.
Inleiding tot de meest gangbare merken CNC-besturingssystemen
Nadat we de rol van de CNC-controller hebben begrepen, kunnen we kort een aantal belangrijke merken CNC-besturingssystemen bekijken.
FANUC
FANUC is een Japans merk en een van de meest gebruikte fabrikanten van CNC-besturingssystemen ter wereld.
De systemen staan bekend om hun stabiliteit, betrouwbaarheid en een goed ontwikkeld technisch ecosysteem.
FANUC-systemen worden veel gebruikt in productiebedrijven en worden vaak beschouwd als een geschikt startpunt voor CNC-operators en -programmeurs.
Siemens SINUMERIK
Siemens is een Duits merk en de SINUMERIK CNC-systemen worden veelvuldig gebruikt in Europese werktuigmachines.
SINUMERIK ONE wordt veelvuldig geïnstalleerd op hoogwaardige werktuigmachines en biedt krachtige functies en uitgebreide ondersteuning voor vijfassige bewerkingen.
Vergeleken met sommige andere systemen kan de leercurve echter relatief steil zijn.
Siemens CNC-systemen worden veelvuldig gebruikt in de automobielindustrie, de lucht- en ruimtevaart en geavanceerde productieprocessen.
Heidenhain TNC
Heidenhain is ook een Duits merk.
De TNC-besturingssystemen zijn voornamelijk gericht op freesmachines en bewerkingscentra.
Heidenhain-systemen staan bekend om hun geavanceerde vijfassige functies en worden zeer gewaardeerd in de lucht- en ruimtevaart, de productie van precisiematrijzen en andere toepassingen waar hoge nauwkeurigheid vereist is.
Representatieve Chinese merken voor CNC-besturingssystemen
De Chinese merken voor CNC-besturingssystemen hebben zich de afgelopen jaren snel ontwikkeld.
| Merk | Over ons | belangrijkste voordelen | Marktpositionering | Vijfassige ondersteuning |
|---|---|---|---|---|
| Huazhong 9-serie | Huazhong CNC | Chinese CPU en onafhankelijk gecontroleerde technologie | Instap- tot middenniveausystemen en binnenlandse vervanging | Gemiddeld |
| GSK | Guangzhou CNC | Concurrerende prijzen en een compleet assortiment aan ondersteunende producten. | Voordelige CNC-machines | Gemiddeld |
| Kede GNC62 | Kede CNC | Vijfassige simultaanbewerking en draai-freesfuncties | Midden- tot hogere marktsegment | Relatief sterk |
| SYNTEK | Syntec-technologie | Sterke CAM-compatibiliteit, gebruiksvriendelijke interface en wijdverbreid gebruik op Chinese vijfassige machines. | Middensegmentmarkt met snelle groei op vijf assen | Relatief sterk |
Samenvatting: Inzicht in CNC-machinesystemen
Een CNC-machine bestaat uit vijf kernsystemen.
CNC-controller:
Het brein van de machine. Het leest het programma, voert interpolatieberekeningen uit en verstuurt bewegingscommando's.
Servosysteem:
De spieren van de machine. Ze drijven de motoren aan en regelen de precieze beweging van elke as.
Mechanische structuur:
Het skelet en de verbindingen van de machine, inclusief het machinebed, de geleidingen, de kogelomloopspindels, de werktafel en de spindel.
Meet- en feedbacksysteem:
De ogen van de machine. Deze meten de werkelijke positie en maken gesloten-lusregeling mogelijk.
Hulpfunctiesysteem:
De handen van de machine. Deze regelen de gereedschapswisseling, de koeling, de hydraulische systemen, de pneumatische systemen en andere ondersteunende functies.
Wanneer deze vijf systemen samenwerken, kan een CNC-machine een digitaal bewerkingsprogramma omzetten in nauwkeurige, herhaalbare en geautomatiseerde productieprocessen.
CNC-bewerkingsondersteuning van Cast Mold
Bij Cast Mold is CNC-bewerking een belangrijk onderdeel van onze totaaloplossing voor de productie.
Van de ontwikkeling van spuitgietmatrijzen en het spuitgieten van aluminium of zinklegeringen tot CNC-bewerking, oppervlakteafwerking, inspectie en verzending: wij ondersteunen klanten gedurende het gehele productieproces.
Onze CNC-bewerkingsmogelijkheden helpen bij het verbeteren van:
- Dimensionale consistentie
- Montage nauwkeurigheid
- Kwaliteit van het afdichtingsoppervlak
- Nauwkeurigheid van schroefdraad en gaten
- Betrouwbaarheid van batchproductie
Voor op maat gemaakte spuitgietonderdelen, matrijsontwikkeling of aanvullende CNC-bewerkingen kunt u contact opnemen met ons team en ons uw 2D-tekeningen, 3D-modellen, materiaaleisen en geschatte productiehoeveelheid toesturen.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.