Voordat je meer leert over coördinatensystemen, kun je eerst onze handleiding lezen over wat een CNC-machine is en hoe CNC-technologie zich heeft ontwikkeld.
Een coördinatensysteem van een CNC-machine definieert hoe de machine de positie van het snijgereedschap, het werkstuk en het bewerkingspunt bepaalt. Zonder correct vastgestelde coördinaten kan een CNC-machine geprogrammeerde afmetingen niet nauwkeurig omzetten in werkelijke asbewegingen.
Een CNC-machine kan niet nauwkeurig bewegen tenzij hij drie dingen weet:
- De positie van de machine binnen het bewegingsbereik
- De positie van het werkstuk op de machinetafel
- Waar het snijpunt van het gekozen gereedschap zich bevindt
Deze posities worden gedefinieerd aan de hand van coördinaten en compensatiewaarden.
Voor CNC-operators, programmeurs en productie-ingenieurs is inzicht in het machinecoördinatensysteem, het werkstukcoördinatensysteem en de gereedschapsreferentie essentieel. Onjuiste asrichtingen, werkstukverplaatsingen of gereedschapscompensatiewaarden kunnen leiden tot maatafwijkingen, gereedschapbotsingen en beschadigde werkstukken.
Dit artikel legt de rechterhandregel, het machinecoördinatensysteem, het werkcoördinatensysteem, de G54-G59 werkverplaatsingen en gereedschapscompensatie uit. Het laat ook zien hoe deze concepten worden toegepast bij de productie van spuitgietmatrijzen en de daaropvolgende CNC-bewerking.
- Wat is een coördinatensysteem voor een CNC-machine?
- Waarom CNC-machines coördinatensystemen nodig hebben
- De rechterhandregel voor CNC-machines
- Hoe de X-, Y- en Z-assen worden gedefinieerd
- Wat is het machinecoördinatensysteem?
- Wat is het werkcoördinatensysteem?
- Wat zijn de werkverschuivingen van G54 tot G59?
- Referentiepunten en compensatie van het gereedschap
- Compensatie van gereedschapslengte
- Compensatie van gereedschapsradius
- Hoe de coördinatenreferenties samenwerken
- Waarom de machinetafel in de tegenovergestelde richting kan bewegen
- CNC-coördinatensystemen in de matrijzenbouw voor spuitgieten
- Bewerking van matrijsvormen en kerninzetstukken
- Bewerkingsgeleidingen en inzetstukken
- CNC-bewerking van gegoten onderdelen
- Voorbeeld: Behuizing van gegoten aluminium
- Waarom gecoördineerde planning al tijdens DFM zou moeten beginnen
- Veelvoorkomende fouten bij het instellen van CNC-coördinaten
- Aanbevolen procedure voor coördinatenverificatie
- CNC-coördinatenbeheer bij gietvormen
- Aluminium spuitgietdiensten
Wat is een coördinatensysteem voor een CNC-machine?
Een coördinatensysteem voor een CNC-machine biedt de positionele referentie die nodig is voor nauwkeurige machinebewegingen. Het helpt de CNC-controller bij het bepalen van de machinepositie, het beginpunt van het werkstuk en het effectieve snijpunt van het geselecteerde gereedschap.
Waarom CNC-machines coördinatensystemen nodig hebben
Een CNC-bewerkingsprogramma bevat positiecommando's.
Een programma kan de machine bijvoorbeeld de opdracht geven om naar:
X50.000 Y25.000 Z-5.000Deze waarden zijn echter betekenisloos als het CNC-systeem niet weet waar de X-, Y- en Z-nulpunten zich bevinden.
De machine heeft daarom meerdere referentielagen nodig:
- Een vast referentiepunt voor de machine zelf.
- Een programmeerbare referentie voor het werkstuk
- Compensatiewaarden voor het daadwerkelijke snijgereedschap
Deze referenties maken het mogelijk om hetzelfde CNC-programma te gebruiken, zelfs wanneer:
- Het werkstuk wordt op een andere positie geplaatst.
- Een armatuur wordt verplaatst.
- Er wordt een ander snijgereedschap geladen.
- Op dezelfde machinetafel zijn meerdere werkstukken geplaatst.
- Verschillende bewerkingsprocessen maken gebruik van verschillende referentiepunten.
Zonder correct gedefinieerde coördinatenreferenties kan de CNC-controller geprogrammeerde afmetingen niet omzetten in daadwerkelijke machinebewegingen.
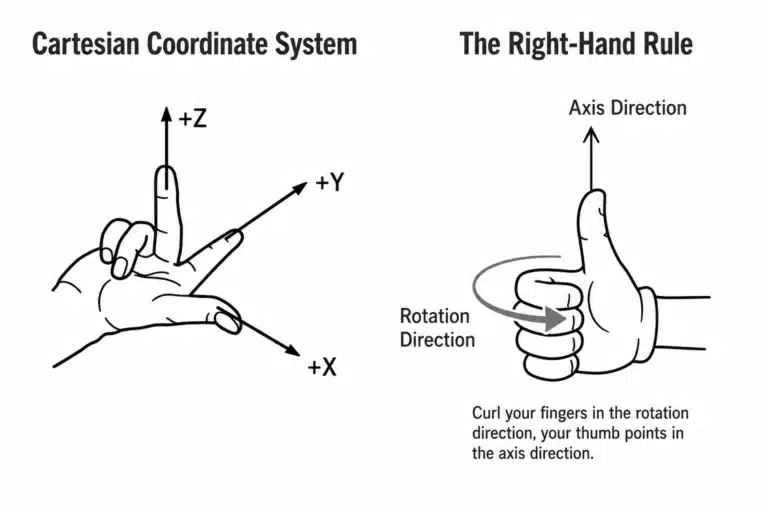
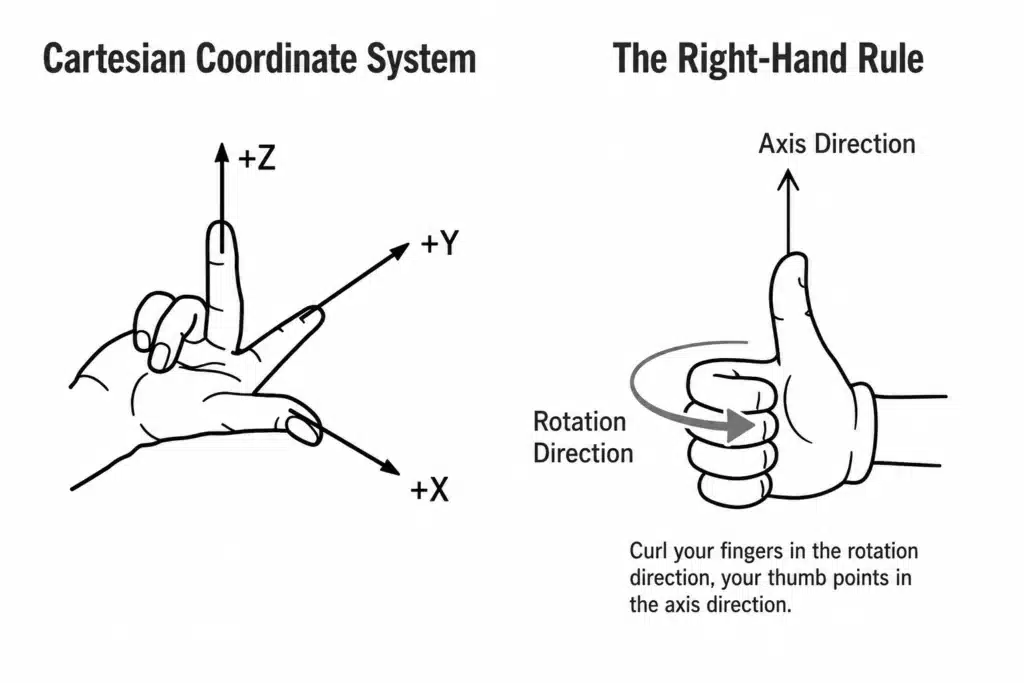
De rechterhandregel voor CNC-machines
CNC-machines gebruiken normaal gesproken een rechtshandig Cartesiaans coördinatensysteem.
De rechterhandregel biedt een standaardmethode om de positieve richtingen van de X-, Y- en Z-assen te bepalen.
Om de regel te visualiseren:
- Wijs met je rechterduim in de positieve X-richting.
- Wijs met je rechterwijsvinger in de positieve Y-richting.
- Wijs met je rechter middelvinger in de positieve Z-richting.
De drie vingers moeten loodrecht op elkaar staan.
Deze methode helpt programmeurs en operators de relatie tussen de drie lineaire assen te begrijpen.
Hoe de X-, Y- en Z-assen worden gedefinieerd
Hoewel CNC-machines verschillende fysieke structuren hebben, volgen hun coördinatenrichtingen gestandaardiseerde principes.
Z-as
De Z-as is normaal gesproken parallel aan de hoofdas van de spindel.
De positieve Z-richting vergroot de afstand tussen het snijgereedschap en het werkstuk.
Voor een verticaal bewerkingscentrum:
- De spil staat verticaal
- De Z+-toets beweegt het gereedschap normaal gesproken weg van het werkstuk.
- Z− beweegt het gereedschap naar het werkstuk toe.
Een eenvoudige manier om dit te onthouden is:
Een positieve Z-waarde betekent dat je je van het werkstuk verwijdert.
Dit is een van de belangrijkste regels voor de asrichting bij CNC-bewerking.
X-as
Op een typisch verticaal bewerkingscentrum, gezien vanuit de positie van de operator:
- X+ wijst meestal naar rechts.
- X− wijst meestal naar links.
De X-as is normaal gesproken parallel aan de horizontale bewegingsrichting van de machinetafel.
Y-as
De richting van de Y-as wordt bepaald door de rechterhandregel voor coördinaten.
Op een standaard verticaal bewerkingscentrum:
- Y+ bevindt zich normaal gesproken van de operator af.
- Y− wijst normaal gesproken naar de operator.
Typische richtingen voor een verticaal bewerkingscentrum
| As | Typische positieve richting |
|---|---|
| X+ | Rechts |
| Y+ | Weg van de operator |
| Z+ | Omhoog en weg van het werkstuk |
De exacte fysieke beweging kan variëren, omdat sommige machines de tafel bewegen, terwijl andere de spindel of kolom bewegen. De richting van de CNC-assen wordt bepaald aan de hand van de relatieve beweging tussen het gereedschap en het werkstuk.
Wat is het machinecoördinatensysteem?
Het machinecoördinatensysteem , meestal afgekort als MCS , is het basiscoördinatenreferentiesysteem van de CNC-machine.
Het wordt ingesteld door de fabrikant van de werktuigmachine en is gekoppeld aan het mechanische bewegingsbereik van de machine.
Het machinecoördinatensysteem is vast. Operators en programmeurs wijzigen normaal gesproken de nulpositie niet.
Machine nulpunt en referentiepositie
Er worden vaak twee verwante termen gebruikt:
- Machine nul
- Referentiepositie van de machine
Ze bevinden zich soms op dezelfde positie, maar technisch gezien zijn ze niet altijd identiek.
De referentiepositie is een bekende fysieke positie die door het besturingssysteem wordt gebruikt om de asposities van de machine vast te stellen of te bevestigen.
Machines die gebruikmaken van incrementele positiefeedback vereisen doorgaans een procedure om na het inschakelen terug te keren naar de referentiepositie.
Moderne machines die zijn uitgerust met absolute encoders kunnen hun asposities behouden na uitschakeling en vereisen mogelijk geen traditionele homing-cyclus meer telkens wanneer de machine wordt opgestart.
Waarvoor wordt het machinecoördinatensysteem gebruikt?
Het machinecoördinatensysteem vormt de basis voor:
- As-reislimieten
- Overloopbeveiliging
- Posities voor gereedschapswisseling
- Controle van de vrije ruimte van de armaturen
- Werkcompensatieberekeningen
- Machinepositieweergave
- Veilige machinebewegingen
De mechanische of machinepositie die op de CNC-controller wordt weergegeven, is normaal gesproken gebaseerd op het machinecoördinatensysteem.
Eenvoudige vergelijking
Het machinecoördinatensysteem kan worden vergeleken met de wereldkaart van een stad.
Ongeacht de locatie van een gebouw, kan de positie ervan altijd worden bepaald aan de hand van dezelfde stadsplattegrond.
Op dezelfde manier bevindt elk werkstuk, elke opspaninrichting en elk snijgereedschap zich uiteindelijk binnen het coördinatensysteem van de machine.
Wat is het werkcoördinatensysteem?
Het werkcoördinatensysteem , of WCS , is een coördinatenreferentie die is vastgesteld op basis van de werkstuktekening en het bewerkingsreferentiepunt.
In plaats van elke positie te programmeren ten opzichte van het vaste nulpunt van de machine, definiëren CNC-programmeurs een handig nulpunt op het werkstuk.
Veelvoorkomende nulposities van werkstukken zijn onder andere:
- Het midden van het bovenoppervlak
- Een hoekje van het ruwe materiaal
- Het middelpunt van een boring
- Het middelpunt van een cirkelvormig deel
- Een machinaal gefreesd positioneringsgat
- Een bevestigingspunt
Het gekozen referentiepunt moet, waar mogelijk, overeenkomen met het ontwerpreferentiepunt, de bewerkingsstrategie en de inspectiemethode.
Waarom is een werkcoördinatiesysteem nodig?
Op de componenttekening kan een gat worden gedefinieerd als zijnde op 50 mm van de linkerrand en 30 mm van de onderrand.
Het CNC-programma kan daarom het tekeningreferentiepunt als uitgangspunt gebruiken.
De fysieke positie van dat nulpunt in de CNC-machine is echter afhankelijk van:
- Waar het werkstuk wordt vastgeklemd
- Hoe het armatuur wordt geïnstalleerd
- Welke machinetafelpositie wordt gebruikt?
- Of het onderdeel opnieuw is geïnstalleerd
- Of er meerdere onderdelen aan elkaar worden gefreesd
De operator meet het werkelijke beginpunt van het werkstuk en slaat deze positie op als een werkverplaatsing.
Het CNC-systeem zet de geprogrammeerde werkstukcoördinaten vervolgens om in machinecoördinaten.
Wat zijn de werkverschuivingen van G54 tot G59?
Bij veel CNC-besturingssystemen, waaronder de veelgebruikte FANUC-systemen, zijn G54 tot en met G59 standaard werkcoördinaat-offsets.
Elke code vertegenwoordigt een onafhankelijk werkcoördinatensysteem.
| Werkcompensatie | Typische applicatie |
|---|---|
| G54 | Eerste werkstuk of eerste bewerkingsreferentiepunt |
| G55 | Tweede werkstuk of tweede referentiepunt |
| G56 | Derde werkstuk of derde referentiepunt |
| G57 | Extra armatuur of bediening |
| G58 | Extra armatuur of bediening |
| G59 | Extra armatuur of bediening |
Een zin zoals:
G54Geeft de CNC-controller de instructie dat de volgende geprogrammeerde coördinaten moeten worden geïnterpreteerd ten opzichte van het G54-werkstukoorsprongspunt.
Voorbeeld: één werkstuk
Als er slechts één component op de tafel is geïnstalleerd, kan het programma G54 gebruiken voor de volledige bewerking.
Voorbeeld: Meerdere werkstukken
Stel dat er drie identieke aluminium behuizingen op één armatuur zijn gemonteerd.
De operator kan definiëren:
- G54 voor werkstuk 1
- G55 voor werkstuk 2
- G56 voor werkstuk 3
Hetzelfde bewerkingssubprogramma kan vervolgens worden herhaald met behulp van de drie verschillende werkverplaatsingen.
Voorbeeld: Meerdere bewerkingsstappen
Een component kan tijdens verschillende bewerkingen verschillende referentiepunten vereisen.
Bijvoorbeeld:
- G54 voor bewerking van het bovenoppervlak
- G55 voor zijbewerking
- G56 voor een referentiepunt voor een positioneringsgat
Het gebruik van afzonderlijke offsets helpt bij het organiseren van de instelling en vermindert onnodige coördinatenberekeningen in het CNC-programma.
Uitgebreide werkcompensatie
Sommige CNC-systemen ondersteunen uitgebreide werkverplaatsingen, zoals:
G54.1 P1
G54.1 P2
G54.1 P3
Het aantal beschikbare uitgebreide offsets is afhankelijk van de machinecontroller en de geïnstalleerde opties.
Deze extra offsets zijn handig voor:
- Meerdelige armaturen
- Palletsystemen
- Geautomatiseerde productielijnen
- Grafsteenarmaturen
- Flexibele productiesystemen
Referentiepunten en compensatie van het gereedschap
Verschillende snijgereedschappen hebben verschillende lengtes en diameters.
Bijvoorbeeld:
- Een vlakfrees kan relatief kort zijn.
- Een diepgatboor kan veel langer duren.
- Een kogelkopfrees heeft een andere snijgeometrie.
- Een ruimer kan een kleinere diameter hebben dan het geprogrammeerde gatpad.
Het CNC-systeem moet de exacte relatie kennen tussen de referentiepositie van de spindel en het effectieve snijpunt van het gereedschap.
Deze relatie wordt beheerd door middel van gereedschapsafwijkingen en compensatie.
Compensatie van gereedschapslengte
Met gereedschapslengtecompensatie kan het CNC-systeem rekening houden met verschillen in gereedschapslengte.
Een typisch commando is:
G43 H01In dit commando:
- G43 activeert positieve gereedschapslengtecompensatie
- H01 roept de lengte-offset aan die is opgeslagen in register 01.
De daadwerkelijke implementatie en tekenconventie kunnen variëren afhankelijk van de machine, de controller, de meetmethode en de programmeerstandaard van het bedrijf.
Waarom gereedschapslengtecompensatie belangrijk is
Zonder compensatie voor de gereedschapslengte zou elke gereedschapswisseling vereisen dat het volledige CNC-programma opnieuw wordt geschreven op basis van de nieuwe gereedschapslengte.
Met de juiste gereedschapslengtecompensatie kunnen verschillende gereedschappen hetzelfde werkstukvlak bewerken zonder de geprogrammeerde Z-coördinaten te wijzigen.
Compensatie voor gereedschapslengte is met name belangrijk voor:
- Boren
- Tapping
- Dieptebewerking
- Matrijsbewerking
- Bewerkingen met meerdere gereedschappen
- Automatische gereedschapswisseling
Compensatie van gereedschapsradius
Met behulp van gereedschapsradiuscompensatie kan de CNC-controller het gereedschapscentrum verschuiven ten opzichte van de geprogrammeerde componentcontour.
Veelgebruikte commando's zijn onder andere:
G41
G42
G40
Typisch:
- G41 past snijcompensatie toe op één zijde van het geprogrammeerde pad.
- G42 past compensatie toe aan de tegenpartij.
- G40 annuleert compensatie voor de snijder
De exacte links- of rechtsrelatie moet worden bepaald aan de hand van de bewegingsrichting van het gereedschap.
Waarom gereedschapsradiuscompensatie nuttig is
Met gereedschapsradiuscompensatie kunt u het volgende gemakkelijker maken:
- Componentafmetingen aanpassen
- Compenseer voor slijtage van het gereedschap
- Gebruik een gereedschap met een iets andere diameter.
- Scheid de componentgeometrie van de berekeningen van het gereedschapscentrum.
- Optimaliseer de afwerkingsafmetingen zonder de volledige contour te hoeven herschrijven.
De aanvoer-, afvoer- en compensatierichting moeten echter correct geprogrammeerd worden. Onjuist gebruik kan leiden tot alarmen, beschadigingen of onjuiste componentafmetingen.
Hoe de coördinatenreferenties samenwerken
De CNC-controller combineert verschillende gegevens om de benodigde machinepositie te bepalen.
Conceptueel gezien verloopt het proces als volgt:
Programmed position
+ work offset
+ tool compensation
= actual machine movement
Deze formule is een vereenvoudigde uitleg en geen universele formule voor het berekenen van controllerwaarden.
De volledige relatie kan ook het volgende omvatten:
- Lokale coördinatenverschuivingen
- Armatuur-offsets
- Rotatie-as transformaties
- Vijfassige kinematische transformaties
- Gereedschapscentrum puntregeling
- Dynamische werkcompensaties
- Kalibratieparameters van de machine
Bij standaard drie-assige bewerking kan de belangrijkste relatie als volgt worden begrepen:
Laag 1: Machinecoördinatensysteem
Dit is het vaste fysieke referentiepunt van de machine.
Laag 2: Werkcoördinatensysteem
G54, G55 of een andere offset definieert de locatie van het werkstukoorsprongspunt binnen het machinecoördinatensysteem.
Laag 3: Gereedschapscompensatie
De gereedschapslengte en radiusoffsets bepalen de werkelijke locatie van het snijpunt ten opzichte van de spindel en het geprogrammeerde pad.
Het CNC-systeem combineert deze referentiepunten om de snijkant correct op het werkstuk te positioneren.
Waarom de machinetafel in de tegenovergestelde richting kan bewegen
Een veelvoorkomende bron van verwarring is dat de fysieke beweging van de machinetafel tegengesteld lijkt aan de asrichting die op de besturingseenheid wordt weergegeven.
Bijvoorbeeld op sommige verticale bewerkingscentra:
- De operator drukt op X+.
- De tafel verschuift fysiek naar links.
- Het gereedschap beweegt dus naar rechts ten opzichte van het werkstuk.
De CNC-coördinatenrichting is gebaseerd op de relatieve beweging van het gereedschap ten opzichte van het werkstuk , en niet alleen op welke machineonderdelen fysiek bewegen.
Dit is de reden waarom twee verschillende machines ogenschijnlijk anders bewegen, ook al volgen ze dezelfde programmeerconventie voor coördinaten.
Veilige bedieningsprocedures
Bij het bedienen van een onbekende machine:
- Gebruik een lage aanvoersnelheid.
- Selecteer een kleine stapgrootte.
- Observeer de relatieve beweging tussen gereedschap en werkstuk.
- Controleer de asrichting voordat u zich snel beweegt.
- Controleer de vrije ruimte voordat u de automatische werking start.
Deze eenvoudige procedure kan botsingen en instelfouten voorkomen.
CNC-coördinatensystemen in de matrijzenbouw voor spuitgieten
Coördinatencontrole is met name belangrijk bij de productie van spuitgietmatrijzen.
Een spuitgietmal bevat veel onderdelen die nauwkeurig op elkaar moeten aansluiten, waaronder:
- Caviteitsinzetstukken
- Kerninzetstukken
- Slides
- Heftoestellen
- Uitwerppenopeningen
- Koelkanalen
- Runner-systemen
- Overloopzakken
- Ventilatiesleuven
- Insteekvakken
- Scheidingsvlakken
Het werkcoördinatensysteem moet overeenkomen met de gekozen bewerkings- en montagereferentiepunten.
Bewerking van matrijsvormen en kerninzetstukken
Bij het bewerken van holtes en kernen wordt het werkstukoorsprongspunt vaak bepaald met behulp van:
- Het midden van de malinzet
- Een nauwkeurige referentiehoek
- Grondreferentieoppervlakken
- Gaten lokaliseren
- Het midden van de basis van de mal
Het uitgangspunt moet, waar mogelijk, consistent blijven bij alle bewerkingen.
Een stabiele coördinatiestrategie verbetert de relatie tussen:
- Ruwe bewerking
- warmtebehandeling
- Halfafwerking
- Afwerking
- EDM-elektrodepositionering
- Draadsnijwerkzaamheden
- Mold assemblage
- Eindcontrole
Slechte referentiepuntplanning kan leiden tot een verkeerde uitlijning van de holte, onjuiste positionering van de insert of maatafwijkingen na meerdere instellingen.
Bewerkingsgeleidingen en inzetstukken
Schuifmechanismen en beweegbare matrijsonderdelen bevatten vaak schuine oppervlakken en meerdere coördinatenreferenties.
De ingenieur moet rekening houden met:
- Schuifbewegingsrichting
- Vergrendelingshoek van het oppervlak
- Uitschakeloppervlakpositie
- Voeg montagegegevens in
- Toegankelijkheid van de bewerking
- Armatuuroriëntatie
- Herhaalde instelnauwkeurigheid
Wanneer een onderdeel in meerdere oriëntaties bewerkt moet worden, kunnen voor elke instelling aparte werkverplaatsingen gebruikt worden.
Bijvoorbeeld:
- G54 voor het hoofdholteoppervlak
- G55 voor een zijdelings afsluitoppervlak
- G56 voor een schuine schuiffunctie
Hierdoor blijft de programmastructuur overzichtelijk en wordt handmatige omrekening van coördinaten verminderd.
CNC-bewerking van gegoten onderdelen
Gegoten onderdelen vereisen vaak nabewerking met een CNC-machine na het gieten.
Veelvoorkomende machinaal bewerkte onderdelen zijn onder andere:
- Afdichtende oppervlakken
- Schroefdraad gaten
- Lagerboringen
- Aansluitgaten
- Montagereferenties
- Nauwkeurige montageoppervlakken
- Vlakke installatieoppervlakken
- Positionering gaten
Voor herhaalde productie dient het werkcoördinatensysteem te worden vastgesteld op basis van stabiele giet- of opspanreferenties.
Bij het ontwerp van het referentiepunt moet rekening worden gehouden met:
- dimensionale variatie bij gieten
- Scheidingslijnflits
- Diepgangshoeken
- Uitwerpermarkeringen
- Klemvervorming
- Porositeit in bewerkte gebieden
- Herhaalbaarheid van de armatuur
- Toeslag voor bewerking
Voorbeeld: Behuizing van gegoten aluminium
Neem bijvoorbeeld een behuizing van gegoten aluminium die het volgende vereist:
- Frezen van een afdichtingsoppervlak
- Het boren van vier montagegaten
- Het tappen van twee schroefdraadgaten
- Het boren van een opening voor een precisieconnector.
Een praktische coördinatiestrategie kan gebruikmaken van:
- Z nul op het afgewerkte afdichtingsoppervlak
- X en Y nul in het midden van het belangrijkste lokalisatiekenmerk
- Een mal ontworpen rond stabiele gietreferentiepunten.
- Gereedschapslengtecompensaties voor elk snijgereedschap
- Gereedschapsradius of slijtagecompensatie voor kritische afmetingen
Deze opstelling maakt het programma gemakkelijker te controleren en maakt het mogelijk om afmetingen aan te passen zonder het volledige gereedschapspad te wijzigen.
Waarom gecoördineerde planning al tijdens DFM zou moeten beginnen
De coördinatieplanning mag niet pas beginnen nadat het gietstuk of de matrijsinzet de CNC-machine heeft bereikt.
Dit moet worden geëvalueerd tijdens de DFM- en procesplanningsfase.
Het engineeringteam dient rekening te houden met het volgende:
- Welke oppervlakken zullen als bewerkingsreferentiepunten worden gebruikt?
- Welke kenmerken worden gebruikt voor de positionering van het armatuur?
- Of het referentiepunt stabiel blijft na het gieten.
- Of het snijgereedschap elk onderdeel kan bereiken
- Of de bewerking interne porositeit aan het licht zal brengen
- Hoe het onderdeel gemeten zal worden
- Of meerdere bewerkingen consistente referenties gebruiken
- Hoe vervorming de uiteindelijke afmetingen beïnvloedt
Vroegtijdige planning van coördinaten en referentiepunten kan de volgende problemen verminderen:
- Complexiteit van de armatuur
- Installatie tijd
- Dimensionale variatie
- Rework
- stukje
- Inspectie moeilijkheid
- Productie kosten
Veelvoorkomende fouten bij het instellen van CNC-coördinaten
1. Onjuiste werkoffset
Als de verkeerde G54, G55 of een andere werkoffset is geselecteerd, kan de machine naar de verkeerde werkstukpositie bewegen.
2. Onjuiste Z-nulinstelling
Een onjuiste Z-referentie kan leiden tot:
- te diep snijden
- Bewerking boven het onderdeel
- Gereedschapsbreuk
- botsing van armaturen
3. Onjuiste gereedschapslengte-offset
Het opgeven van een verkeerde H-waarde kan ertoe leiden dat het gereedschap op een onjuiste hoogte wordt geplaatst.
4. Onjuiste compensatie van de gereedschapsradius
Een onjuiste D-waarde of G41/G42-richting kan een te groot of te klein profiel opleveren.
5. Werkstuk in de verkeerde oriëntatie geplaatst
De werkoffset is mogelijk correct, maar het onderdeel kan in de opspaninrichting gedraaid of omgekeerd zijn.
6. Inconsistente programmeer- en instelgegevens
Als de CAM-programmeur en de machineoperator verschillende nulpuntswaarden hanteren, kan het programma niet correct werken.
7. Het negeren van relatieve bewegingen van tafel en gereedschap
Een verkeerd begrip van de fysieke beweging van de tafel kan ertoe leiden dat de operator de machine in de verkeerde richting beweegt.
Aanbevolen procedure voor coördinatenverificatie
Voordat u begint met de automatische bewerking:
- Bevestig het geselecteerde programma en de werkcompensatie.
- Controleer de oriëntatie van het werkstuk.
- Controleer de X-, Y- en Z-referentieposities.
- Controleer de gereedschapsnummers en de offsetregisters.
- Bekijk de G43-, H- en D-waarden.
- Controleer de speling van de opspaninrichting en het gereedschap.
- Gebruik de single-block-bewerking voor de eerste run.
- Verminder snelle override
- Voer indien nodig een luchtsnijtest of een veiligheidshoogtetest uit.
- Controleer het eerste voltooide onderdeel vóór de serieproductie.
Voor matrijzen en hoogwaardige componenten zijn deze controles bijzonder belangrijk, omdat een enkele coördinaatfout zowel het werkstuk als het snijgereedschap kan beschadigen.
CNC-coördinatenbeheer bij gietvormen
Bij Cast Mold wordt er gedurende het gehele productieproces rekening gehouden met coördinaten- en referentiepuntenplanning.
Onze workflow kan het volgende omvatten:
- Beoordeling van tekeningen en 3D-modellen
- DFM-analyse
- Moldflow-analyse
- Ontwerp van spuitgietmatrijzen
- CNC- en EDM-procesplanning
- Matrijzenbouw
- Schimmelproef en monstername
- Aluminium of zink spuitgieten
- Secundaire CNC-bewerking
- Oppervlakteafwerking en inspectie
Door het ontwerpreferentiepunt, het matrijsreferentiepunt, het bewerkingsreferentiepunt en het inspectiereferentiepunt op elkaar af te stemmen, kunnen we onnodige coördinatenomrekeningen verminderen en de productieconsistentie verbeteren.
Aluminium spuitgietdiensten
Ontdek meer over onze diensten voor het gieten van aluminium onder hoge druk in China.