
Warmtebehandelingen voor aluminium zijn geen vast recept, maar een gereedschapskist waarmee je de sterkte, ductiliteit, dimensionale stabiliteit en betrouwbaarheid op lange termijn kunt beheersen. Als je aluminium onderdelen giet of bewerkt (en vooral als je zowel giet- als smeedprocessen uitvoert), is weten wanneer je moet gloeien, homogeniseren, oplossingswarmte behandelen, afkoelen en verouderen cruciaal. Dit maakt het verschil tussen een perfect resultaat en kostbare nabewerking. Deze handleiding beschrijft de volledige volgorde, legt de praktische temperingsopties (T4/T5/T6/T7) uit en verduidelijkt de verschillen tussen zand-/permanente-vormgieten, hogedrukgieten (HPDC) en gesmede legeringen.
- Kan aluminium warmtebehandeld worden?
- Hoe aluminium te behandelen (gloeien → homogeniseren → oplossen → blussen → verouderen)
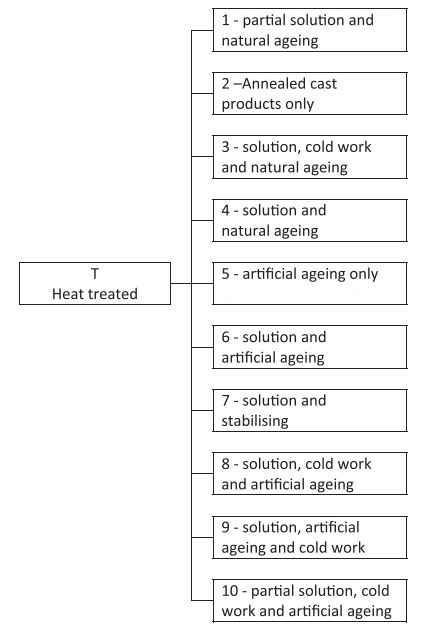
- Tempersystemen die u daadwerkelijk zult gebruiken (T4/T5/T6/T7)
- Gieten versus smeden: wat verandert er in de praktijk?
- Nauwkeurigheid en kwaliteit van ovenpoorten
- Praktische vensters en valkuilen (checklist)
- Typische routes per legering/proces (snel naslagwerk)
- Veelgestelde vragen
- Final Word
- Aluminium spuitgietdiensten
Kan aluminium warmtebehandeld worden?
Warmtebehandeling van aluminium houdt in dat de microstructuur wordt gewijzigd door gecontroleerde verhitting en afkoeling , wat op zijn beurt de mechanische eigenschappen en stabiliteit beïnvloedt. In tegenstelling tot staal, dat afhankelijk is van faseovergangen, is de hardingsmotor van aluminium een oplossingswarmtebehandeling → snelle afkoeling → veroudering (neerslagharding) . Niet alle series reageren hierop:
- Families die doorgaans met warmte behandeld kunnen worden: 2xxx (Al-Cu), 6xxx (Al-Mg-Si), 7xxx (Al-Zn-Mg-Cu), 8xxx (select), delen van 4xxx.
- Niet-warmtebehandelbare families: 1xxx, 3xxx, 5xxx: deze zijn afhankelijk van werkverharding en gloeien in plaats van neerslagverharding.
In praktijk:
- gietstukken mag gebruiken gloeien/spanningsverlichting, homogeniseren (om segregatie te verminderen), dan oplossing → blussen → verouderen (waar de legering/het proces dit toelaat).
Bij het smeden van onderdelen zijn nauwkeurige controle van oplossings-, afkoelings- en verouderingsprocessen, conformiteit met pyrometrie en correcte bevestiging essentieel om vervorming te voorkomen.
Hoe aluminium te behandelen met warmte (Gloei → Homogeniseren → Oplossing → Blussen → Verouderen)
Hieronder vindt u de praktische volgorde die de meeste engineeringteams standaardiseren.

Gloeien (spanningsverlichting en vervormbaarheid)
- Doel: Verminder de restspanning, herstel de ductiliteit na koudvervormen, verbeter de bewerkbaarheid en stabiliseer de afmetingen vóór het bewerken met nauwe toleranties.
- Typisch venster: 300-410 °C (570-770 °F) besteld, 0.5-3 h, afgestemd op sectiedikte, legering en vervormingsgevoeligheid.
Homogeniseren (alleen gietstukken)
- Doel: Vermindert microsegregatie door stolling en verbetert de consistentie vóór oplossingsbehandeling en bewerking.
- Typisch venster: ~480–540 °C (900–1000 °F) nabij de solidus met gecontroleerd weken en langzaam afkoelen.
homogeniseren (Voorloper van T4/T6/T7)
- Doel: Los de versterkende elementen (Mg, Si, Cu, Zn) op in een vaste oplossing voor latere neerslag.
- Typisch venster: ~440–525 °C (825–980 °F) afhankelijk van de legering.
- Uniformiteit en inweken: Zorg voor een gelijkmatige ovenverdeling (doel ±5–±10 °C). De weektijd begint wanneer de koudste punt bereikt het instelpunt; dunne secties kunnen minuten nodig hebben, terwijl dikke secties vaak de regel van ~1 uur per inch als uitgangspunt.
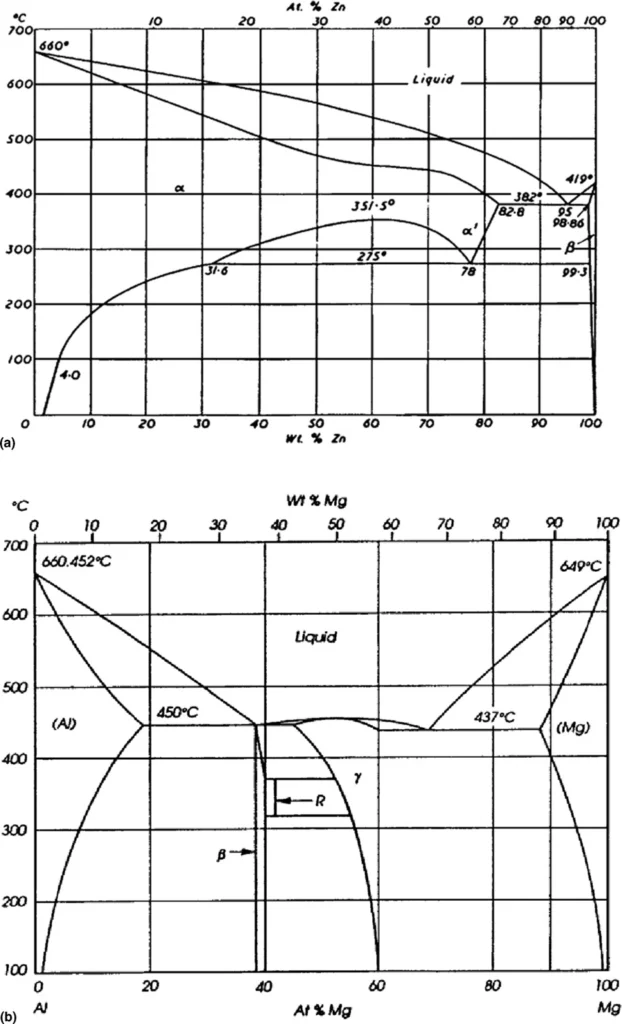
(a) Evenwichtsfasediagram van aluminium-zink. (b) Evenwichtsfasediagram van aluminium-magnesium.
Blussen (snelheid is belangrijk)
- Doel: Bevries de oververzadigde vaste oplossing om veroudering mogelijk te maken.
- Logistiek: Ontwerp de lay-out voor oven-naar-blusoverdracht ≤ ~15 s (tanks met een neerlaatbare bodem of tanks bij een oven).
- Media: Water is standaard; heet/kokend water (≈65–100 °C / 150–212 °F) or polymeer blusmiddelen helpen bij het in evenwicht brengen van vervorming en eigenschappen bij complexe of gemengde onderdelen.
Veroudering (natuurlijk vs. kunstmatig)
- Natuurlijke veroudering (NA): Bij kamertemperatuur bereiken veel legeringen ~90% van de NA-sterkte in ~24 uur, stabiliserend door 4 – 5 dagen. Rechttrekken/vormen uitvoeren onmiddellijk na het blussen voor de beste resultaten.
Kunstmatige veroudering (AA): ~115–240 °C (240–460 °F) gedurende 6–24 uur , afhankelijk van de legering. Verhoogt de sterkte en verkleint de spreiding, met een bescheiden afname van de ductiliteit.
Tempersystemen die u daadwerkelijk zult gebruiken (T4/T5/T6/T7)
- O/W/T-woordenschat:
- O = gegloeid
- W = oplossing behandeld, niet verouderd
- T = verouderd (natuurlijk of kunstmatig), vaak na oplossingsbehandeling
- T4: Oplossing warmtebehandeld + natuurlijk leeftijd. Goede vervormbaarheid na afschrikken; sterkte ontwikkelt zich over meerdere dagen.
- T5: Geen oplossingsstap; kunstmatig verouderd vanuit de gegoten of gevormde toestand. Een favoriet voor HPDC-aluminium om de afmetingen en de schokbestendigheid te stabiliseren zonder het risico op blaasvorming.
- T6: Oplossing warmtebehandeld + blussen + kunstmatig leeftijd voor maximale kracht. Geweldig voor A356 zand-/permanente gietstukken en vele gesmede legeringen. Voor HPDCGa hier alleen mee door als de porositeit erg laag is (bijvoorbeeld bij vacuümspuitgieten) en u hebt aangetoond dat er geen blaasjes/vervormingen zijn ontstaan.
- T7: Overjarige/gestabiliseerde toestand. Gebruikt om groei en drift minimaliseren bij hoge temperaturen (gebruikelijk bij gietstukken die tijdens gebruik hun vorm moeten behouden).
Gieten versus smeden: wat verandert er in de praktijk?
Zand- en permanente gietstukken (bijv. A356/A357)
- Typische T6-route: Het resultaat ~540 °C (~1000 °F) gedurende 6–12 uur → water blussen → kunstmatige veroudering ~155–175 °C (311–347 °F) gedurende 4–8 uur.
- Waarom het werkt: Door de lagere porositeit dan HPDC kunt u volledig T6 gebruiken zonder blaasvorming. Dit levert sterke, vervormbare onderdelen op (denk aan wielen, structurele armen en beugels).
Hogedrukspuitgietstukken (HPDC) (bijv. A380/ADC12)
- Realiteit: HPDC heeft microporositeit door snelle vulling; volledige T6-risico's blaarvorming en kromtrekken.
- Algemeen pad: T5 kunstmatige veroudering (bijv. 175–230 °C / 347–446 °F gedurende 4–6 uur) om eigenschappen te stabiliseren en op te tillen.
- Wanneer T6? Alleen met vacuüm HPDC + impregnatie of extreem lage porositeit + gecontroleerde proeven. Anders ontwerpsterkte in ribben/vliezen en vertrouw op T5.
Gesmede legeringen (bijv. 6xxx / 2xxx / 7xxx)
- Draaiboek: Strak oplossing-quench-age controle, sterke pyrometriediscipline en AMS2750 naleving van de ovenvoorschriften (kalibratie, TUS/SAT, instrumentklassen).
Aandachtspunten: Overdrachtstijden, roeren tijdens het afkoelen, uniformiteit van de rijpingsoven en het ontwerp van de armatuur veroorzaken vervorming en spreiding van eigenschappen.
Nauwkeurigheid en kwaliteit van ovenpoorten
- Pyrometrie discipline: Traktatie temperatuur uniformiteit als een specificatie, geen aspiratie (bijv. een doel) ±6–±10 °C klasse, afhankelijk van kriticiteit). Kalibreer thermokoppels en plan regelmatige TUS/SAT.
- Blustechniek: Minimaliseer de padlengte en -tijd; pas de tanks aan op de lading; controleer de temperatuur en de beweging van het medium; standaardiseer de oriëntatie en afstand van onderdelen.
- Kwaliteitspoorten:
- Tijdstempel oven-om-te-blussen transfers
- Hardheid in kaart brengen (en %IACS geleidbaarheid op geschikte legeringen)
- Trekkrachten voor lotkwalificatie op kritisch programma
- Dimensionale herinspectie postage (boringen, flats, GD&T-kenmerken)
Voor gietstukken: vastgestelde röntgen-/CT -bemonsteringsplannen waarbij porositeit van invloed is op de daaropvolgende warmtebehandeling.
Praktische vensters en valkuilen (checklist)
Doen:
- Houden oplossing temperatuur in een smalle band (±5–±10 °C) en begin met weken wanneer de koude plek op temperatuur is.
- Monteur armaturen om vervorming te beheersen; overweeg blusoriëntatie en veroudering in armatuur voor vlakheidkritische onderdelen.
- Plaats blustanks grenzend aan de oven of gebruik drop-bottom systemen om overdrachtsdoelen te bereiken.
- Voor gietstukken, stolling simuleren om de strategie voor de warmtebehandeling te bepalen (hotspots, voedingshulpmiddelen, plaatsing van koudemiddelen).
Niet doen:
- Stel het blussen niet uit en routeer onderdelen niet door lange gangen; seconden zijn belangrijk.
- Forceer niet T6 on poreuze HPDC-gebruik T5 en ontwerpsterkte in ribben/webben, of kwalificeer eerst vacuüm-HPDC.
- Overbelast de manden niet; vermijd ‘hitteschaduw’ en zones waarin de luchtstroom stagneert.
Ga er niet vanuit dat één cyclus voor alle toepassingen geschikt is; documenteer de specifieke legerings- en geometrie- parameters.
Typische routes per legering/proces (snel naslagwerk)
| Proces / Legering | Typische warmtebehandelingsroute (op basis van bewijs) | Notes |
|---|---|---|
| Zand/PM — A356/A357 | T6: SHT nabij solidus met voldoende weken → snel blussen (vaak warm/kokend water) → AA per eigendomsdoel | Gietstukken hebben een langere/hetere SHT nodig dan gegoten stukken; warm afschrikken vermindert de spanningen. |
| HPDC — A380/ADC12 | T5 van as-cast (geen SHT) voor stabiliteit en eigendomslift | Voorkom blaasvorming door ingesloten gas bij SHT; valideer vacuüm-HPDC als u T6 bestuurt. |
| Gesmeed — 6061/6082 | SHT (snel, uniform) → onmiddellijke blussing → AA (T6/T651) | 6082 is SHT-temperatuurgevoelig; regel de logistiek via Tabel 9 soak/delay-instructies. |
| Gesmeed — 2024/7075 | SHT → blussen → T6 / T73 volgens SCC/taaiheidsbehoeften; geavanceerd trans (retrogression-re-aging) combineert T6-sterkte met T73 SCC-resistentie | RRA-sequentie beschreven voor 7xxx. |
Veelgestelde vragen
Final Word
Als u slechts drie dingen onthoudt over de warmtebehandeling van aluminium : houd de temperatuurmarges nauw , ontwerp de afkoelingslogistiek net zo zorgvuldig als het onderdeel zelf, en kies de temper die past bij het proces en de legering (T5 voor de meeste HPDC-onderdelen, T6 voor gietstukken en smeedstukken met een lage porositeit). Doe dat, en uw aluminium onderdelen zullen niet langer onvoorspelbaar zijn, maar juist betrouwbaar sterk, stabiel en productieklaar.
Werken met CastMold
Als u stabiele T5-temperaturen op HPDC nodig hebt , gevalideerde A356-T6- vensters of een oven-naar-afkoelingsworkflow die de toleranties waarborgt, neem dan vroegtijdig contact op met CastMold. Wij helpen u de ontwerpstrategie voor warmtebehandeling vast te leggen , van concept tot standaardwerkprocedure (SOP), zodat uw onderdelen zowel op papier als in de praktijk optimaal presteren.
Aluminium spuitgietdiensten
Lees meer over onze diensten op het gebied van aluminium hogedrukspuitgieten in China.






