
Apabila Tesla mula-mula menggunakan Giga Press untuk menyepadukan lebih daripada 70 bahagian bawah badan belakang Model Y ke dalam satu tuangan, kos pembuatan menurun sekitar 40% dan ruang lantai menyusut kira-kira 30%. Langkah ini membentuk semula pembuatan automotif dan mencetuskan perlumbaan global ke arah tuangan giga dan tuangan die bersepadu. OEM Cina seperti BYD, Geely, NIO dan Dongfeng semuanya telah melabur banyak dalam pusat tuangan die kelas 10,000 tan yang didedikasikan untuk struktur badan sekeping.
Di sebalik revolusi "tuangan sekali guna" ini, revolusi yang lebih senyap tetapi sama tegasnya sedang berlaku: tuangan acuan vakum . Dalam struktur bersepadu yang besar, kawalan vakum tinggi menjadi sempadan utama antara pengeluaran besar-besaran yang stabil dan kecacatan tersembunyi.
- Mengapa Casting Die Vakum Penting untuk Casting Giga
- Bagaimana Sistem Vakum Menjadi “Sistem Pernafasan” HPDC
- Pam Vakum lwn Tangki Vakum: Dua Seni Bina Pemindahan
- Membina Strategi Vakum Peringkat Sistem untuk HPDC
- Amalan Vakum Tinggi Tesla pada Casting Giga Model Y
- Strategi Teknikal Utama untuk Mencapai 50 mbar Vakum Die Casting
- Perkhidmatan Pemutus Die Aluminium
Mengapa Casting Die Vakum Penting untuk Casting Giga
Daripada Tesla Giga Press kepada Talian Cina 16,000 tan
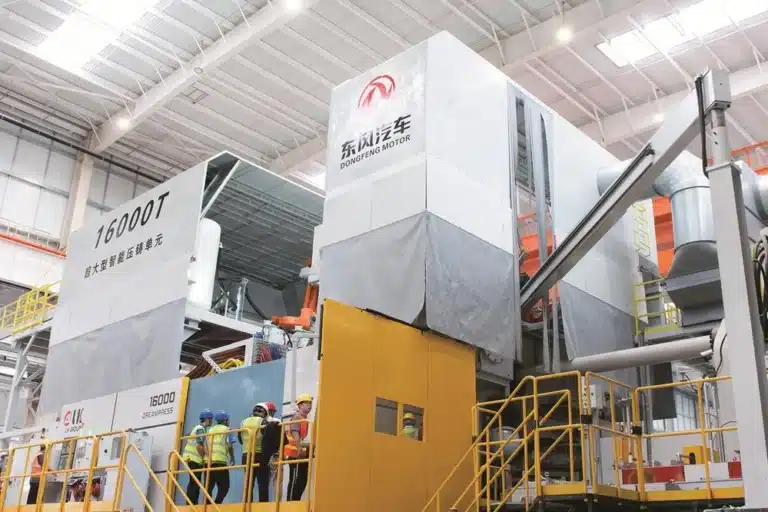
Pada Oktober 2025, Dongfeng Motor mengumumkan permulaan barisan tuangan die bersepadu seberat 16,000 tan , yang kini merupakan tan tekan terbesar di dunia. Barisan ini boleh menghasilkan 300,000 set bahagian struktur besar setiap tahun. Dalam masa kurang daripada dua minit, aluminium cair 720 °C mengisi dulang bateri 2.1 m × 1.6 m untuk kenderaan tenaga baharu.
Apabila tan tekan meningkat dan tuangan menjadi lebih besar dan lebih kompleks, isipadu rongga berkembang secara mendadak, laluan pengisian menjadi lebih panjang dan lebih rumit, dan risiko udara terperangkap meningkat dengan mendadak. Apabila logam cair mengalir pada berpuluh-puluh meter sesaat, sebarang gas yang tidak dapat keluar dalam masa akan koyak, terperangkap dan tersebar ke dalam cair, membentuk keliangan dalaman dan terperangkap udara yang teruk.
Liang pori tersembunyi ini bertindak seperti "bom jangka" kecil di dalam tuangan, menjejaskan prestasi mekanikal, jangka hayat lesu dan kedap udara bocor. Untuk tuangan struktur yang begitu besar, sistem vakum tradisional tidak lagi dapat memenuhi keperluan tersebut . Vakum tinggi (≤ 50 mbar) atau vakum ultra tinggi (≤ 30 mbar) diperlukan untuk menyingkirkan gas secara berkesan dari rongga.
Keliangan, Kekuatan dan Ambang bar 50M
Pelbagai kajian menunjukkan korelasi yang jelas antara tahap vakum dan sifat mekanikal tuangan acuan aloi aluminium: semakin tinggi vakum (semakin rendah tekanan mutlak), semakin rendah keliangan dan semakin tinggi kekuatan mekanikal.
Apabila tahap vakum bertambah baik dari bar 100M kepada bar 50M , keliangan boleh menurun kira-kira 55–65% , manakala kekuatan tegangan meningkat sebanyak 12–18% . Dalam tuangan acuan mewah, bar 50M kini dianggap secara meluas sebagai ambang masuk untuk "tuangan acuan vakum tinggi", dan bar 30M menandakan julat sasaran untuk aplikasi lanjutan seperti struktur badan bersepadu yang besar.
Dengan kata lain, sistem vakum bukan lagi sekadar peranti tambahan; ia mentakrifkan sama ada talian tuangan die tekanan tinggi (HPDC) moden boleh secara konsisten menghantar bahagian struktur dengan prestasi gred automotif.
Bagaimana Sistem Vakum Menjadi “Sistem Pernafasan” HPDC
Jika mesin tuangan acuan merupakan "jantung" barisan pengeluaran, maka sistem vakum merupakan sistem pernafasannya . Dalam masa sesaat, ia mesti mengeluarkan udara dalam rongga supaya logam cair boleh memejal dalam persekitaran yang bersih.
"Kualiti pernafasan" menentukan "kesihatan" tuangan. Untuk membolehkan pernafasan yang cekap, kita memerlukan "saluran udara" yang direka dengan baik (bolong vakum dan injap) dan "kapasiti paru-paru" yang mencukupi (pam dan tangki vakum).
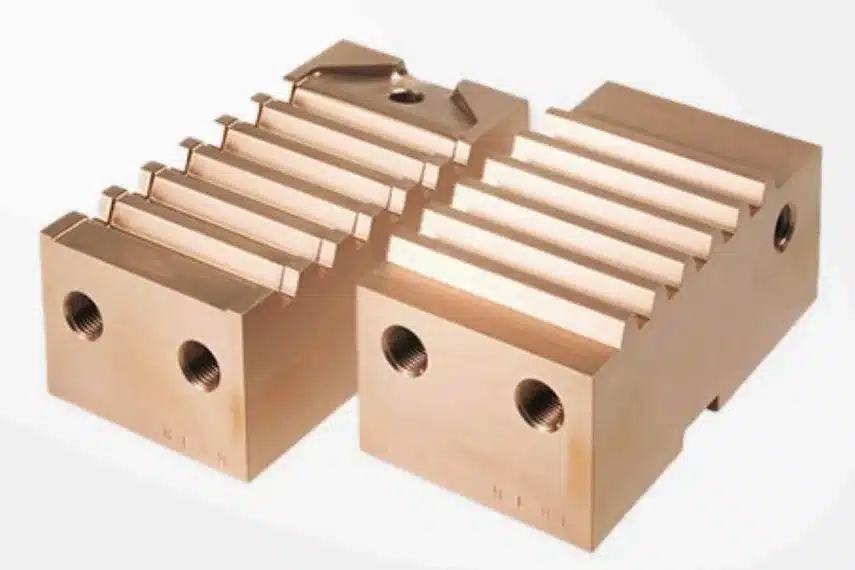
Blok Penyejuk – Bolong Pengedap Sendiri Pasif
Blok penyejuk mewakili lubang udara kedap kendiri pasif yang tipikal . Ia agak mudah, berkos rendah dan mudah diselenggara.
- Die direka bentuk dengan celah bolong sempit pada penghujung pengisian.
- Apabila logam cair mengalir ke kawasan ini, ia menyentuh blok penyejuk (selalunya diperbuat daripada tembaga berilium), kehilangan haba dengan cepat dan menjadi pejal.
- Palam logam pepejal kemudian secara automatik mengelak bolong, menghentikan pemindahan selanjutnya dan menghalang kilat.
Oleh kerana kuprum berilium mempunyai kekonduksian terma sehingga kira-kira tujuh kali ganda daripada keluli alat konvensional, blok penyejuk boleh menyerap haba dan memejalkan logam dengan sangat cepat, membolehkan reka bentuk padat.
Walau bagaimanapun, saluran bolong dalam blok penyejukan adalah sempit dan selalunya berliku-liku. Rintangan aliran adalah tinggi; kecekapan pemindahan adalah terhad. Terdapat juga risiko penyumbatan yang disebabkan oleh logam yang melekat atau pencemaran agen pelepas. Atas sebab itu, blok penyejukan lebih sesuai untuk titik bolong tambahan atau bahagian di mana keperluan tuangan acuan vakum tidak terlalu tinggi.
Injap Hidraulik / Pneumatik – Vakum Separuh Proses
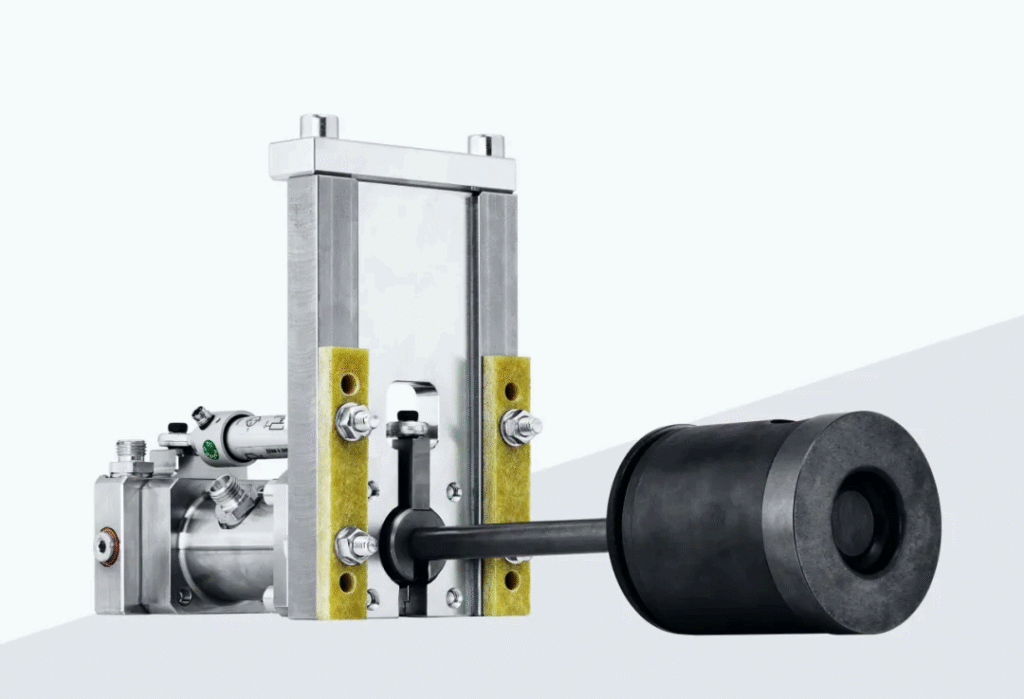
Injap vakum yang digerakkan secara hidraulik atau pneumatik merupakan penyelesaian utama untuk vakum separa proses.
- Mereka biasanya menyediakan keratan rentas bolong yang agak besar dan boleh menyampaikan aliran pemindahan segera yang tinggi.
- Penutupan injap dikawal oleh isyarat luaran – cth program masa atau penderia yang dipautkan kepada kedudukan pelocok.
Kelebihannya ialah kawalan yang tepat dan boleh diulang. Hadnya ialah injap mesti ditutup sebelum proses pengisian tamat, bagi mengelakkan logam cair menembusi lubang udara. Sebarang kelewatan tindak balas dalam sistem kawalan memaksa jurutera menutup injap lebih awal. Akibatnya, gas yang dihasilkan semasa peringkat akhir pengisian tidak dapat dikeluarkan, sekali gus mengehadkan tahap vakum akhir.
Injap Kinetik Mekanikal – Vakum Proses Penuh
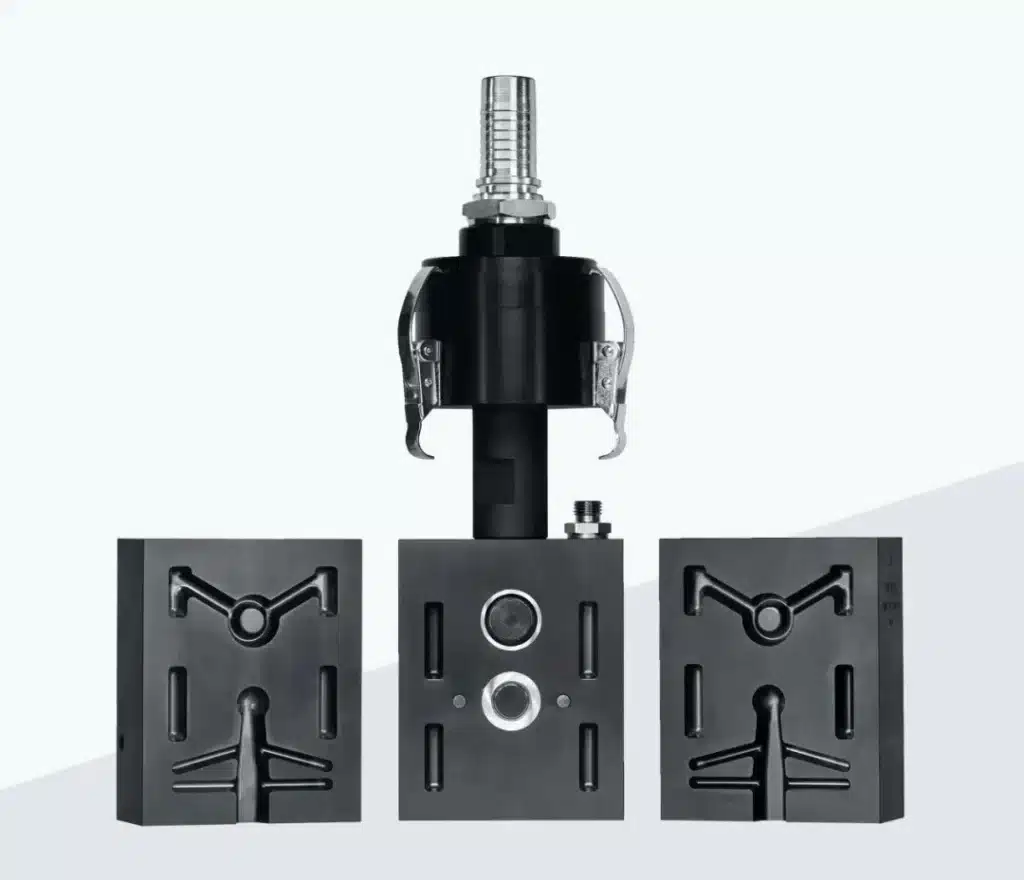
Injap kinetik mekanikal (didorong hentaman) merupakan komponen teras untuk mencapai vakum proses hampir penuh.
- Injap dipasang di hujung rongga, berhampiran kawasan yang diisi terakhir.
- Ia tidak bergantung kepada kawalan luaran; sebaliknya, logam cair yang memajukan itu sendiri mencetuskan penutupan.
- Apabila bahagian hadapan logam mencapai dan menyentuh injap, tenaga kinetiknya memacu teras injap untuk menutup bolong.
Oleh kerana injap kekal terbuka sehingga logam tiba, rongga boleh dikosongkan hampir sepanjang proses pengisian, yang penting untuk mencapai tekanan baki yang sangat rendah. Pada masa yang sama, masa penutupan secara automatik menjejaki tingkah laku pengisian sebenar dan kurang sensitif terhadap perubahan kecil dalam parameter proses atau geometri. Ini menjadikan injap kinetik mekanikal amat sesuai untuk tuangan acuan bersepadu yang besar di mana keteguhan proses adalah kritikal.
Pam Vakum lwn Tangki Vakum: Dua Seni Bina Pemindahan
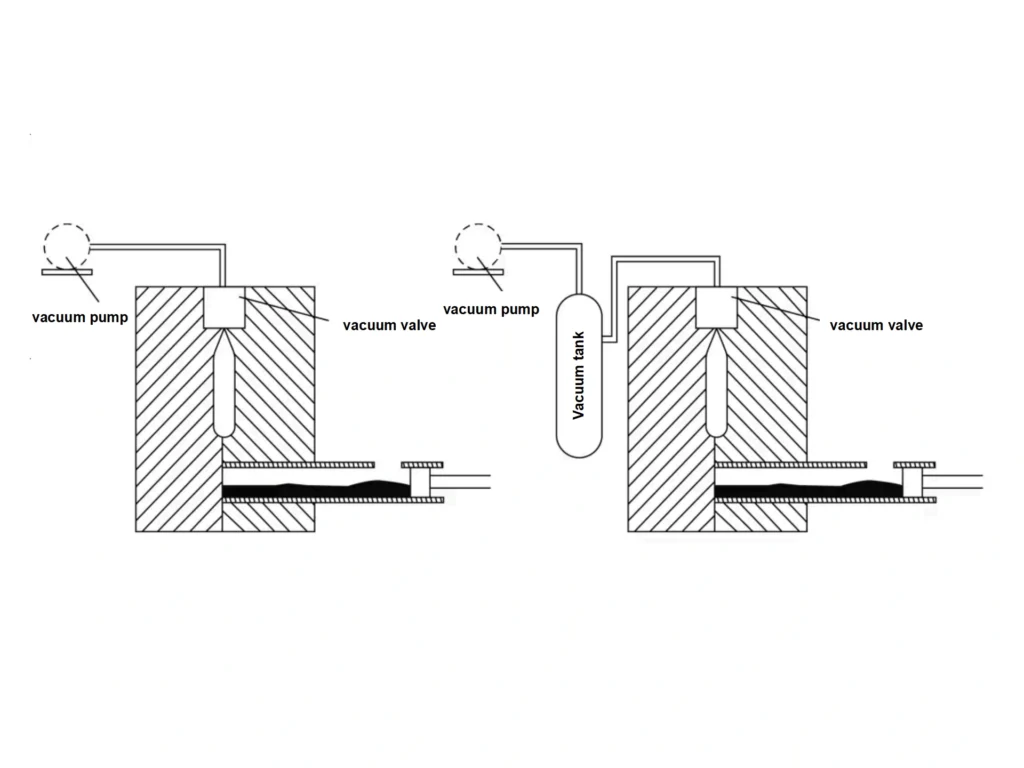
Memilih seni bina tuangan die vakum yang betul adalah sama pentingnya dengan memilih perkakasan bolong. Pada masa ini, terdapat dua pendekatan arus perdana untuk mengosongkan rongga die:
- Pemindahan terus oleh pam vakum
- Pemindahan dibantu oleh tangki vakum (takungan tekanan negatif)
Pengepam Terus – Prestasi Serta-merta Terhad
Dalam susun atur pengepaman terus, pam disambungkan kepada acuan dan menarik udara keluar dari rongga secara terus.
Pendekatan ini mudah tetapi mempunyai dua cabaran utama:
- Yang ada tingkap evakuasi sangat pendek dalam pengeluaran sebenar.
- Untuk menarik rongga dengan cepat ke tekanan rendah, pam memerlukan kelajuan mengepam serta-merta yang sangat tinggi.
Dalam praktiknya, ini membawa kepada kecekapan yang rendah dan penggunaan kuasa pam yang rendah. Akibatnya, pengepaman langsung jarang dipilih untuk tuangan acuan vakum tinggi bagi bahagian struktur yang besar.
Pemindahan Dibantu Tangki Vakum – Penyelesaian yang Dominan
Penyelesaian arus perdana dan terbukti di lapangan adalah dengan menggunakan tangki vakum antara pam dan acuan.
- Sebuah tangki besar mula-mula dipam ke bawah ke paras vakum yang tinggi sebelum pukulan.
- Semasa tetingkap pengisian pendek, rongga disambungkan ke tangki ini.
- Perbezaan tekanan yang besar antara rongga dan tangki membolehkan aliran yang sangat tinggi dan pemindahan yang cepat, dengan cepat membawa rongga ke tahap vakum sasaran.
Dalam konfigurasi ini, tugas utama pam adalah untuk menjana semula dan menyelenggara tangki vakum antara tembakan. Ini bermakna reka bentuk memberi tumpuan kepada kapasiti pam purata sepanjang kitaran penuh , bukan pada aliran puncak ekstrem dalam beberapa ratus milisaat. Ini mengurangkan kuasa puncak dan jumlah penggunaan tenaga dengan ketara.
Tangki vakum bertindak seperti "paru-paru" yang kuat , menyimpan tenaga vakum dan melepaskannya secara meletup apabila acuan perlu "menghembus" udara.
Simulasi: Venting Semulajadi lwn Pengisian Berbantukan Vakum
Untuk tuangan giga bawah badan belakang biasa, simulasi membandingkan dua kes:
- Pembuangan semula jadi (tiada tuangan mati vakum)
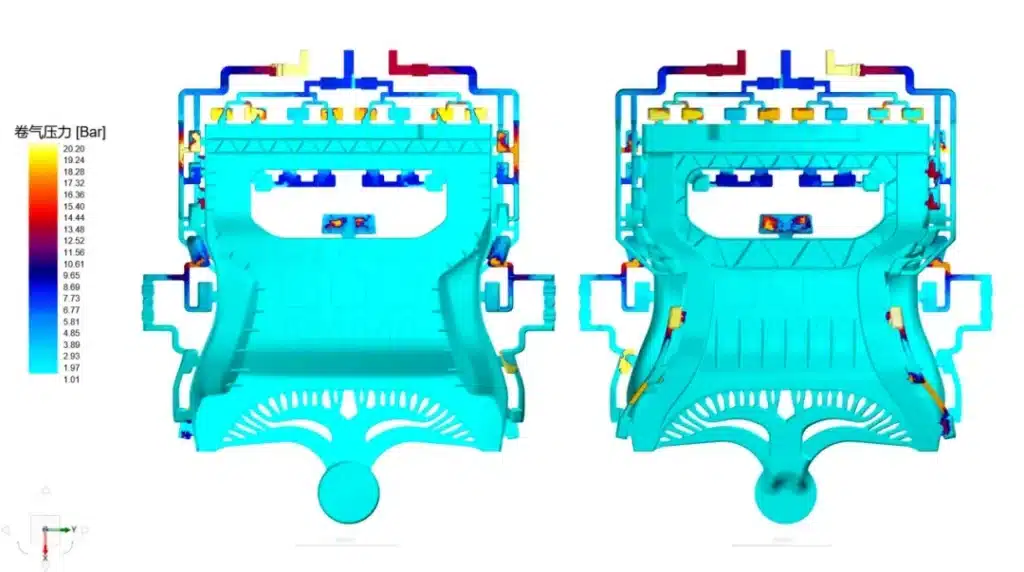
- Vakum tinggi dengan pengudaraan dan pemindahan yang optimum
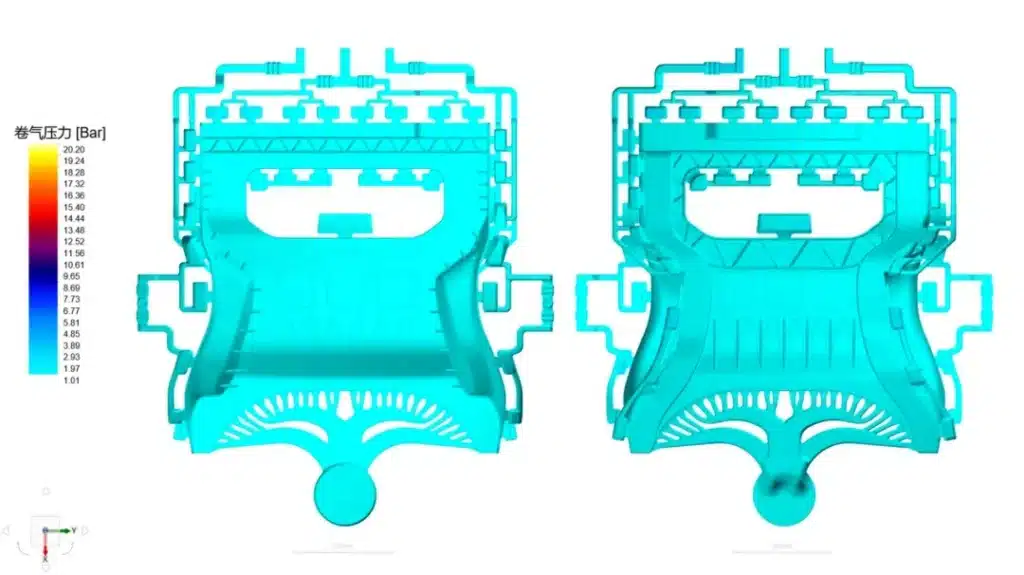
Dalam kes pengudaraan semula jadi, keputusan menunjukkan kawasan merah dan biru gelap yang besar menunjukkan tekanan udara yang tinggi dan risiko pemerangkapan udara yang serius. Dalam senario tuangan acuan vakum, kawasan kritikal ini hampir hilang, membuktikan bahawa vakum yang tinggi serta reka bentuk pengudaraan yang betul dapat mengurangkan pemerangkapan udara dengan ketara dan membolehkan pengisian yang stabil.
Membina Strategi Vakum Peringkat Sistem untuk HPDC
Mempunyai komponen canggih dan kaedah pemindahan yang berkuasa hanyalah asasnya. Untuk membina proses tuangan acuan vakum yang benar-benar mantap , kita memerlukan integrasi dan kawalan peringkat sistem. Satu seni bina yang sangat disyorkan menggabungkan:
- Sistem vakum dwi gelung, dan
- (Berhampiran) kawalan vakum proses penuh.
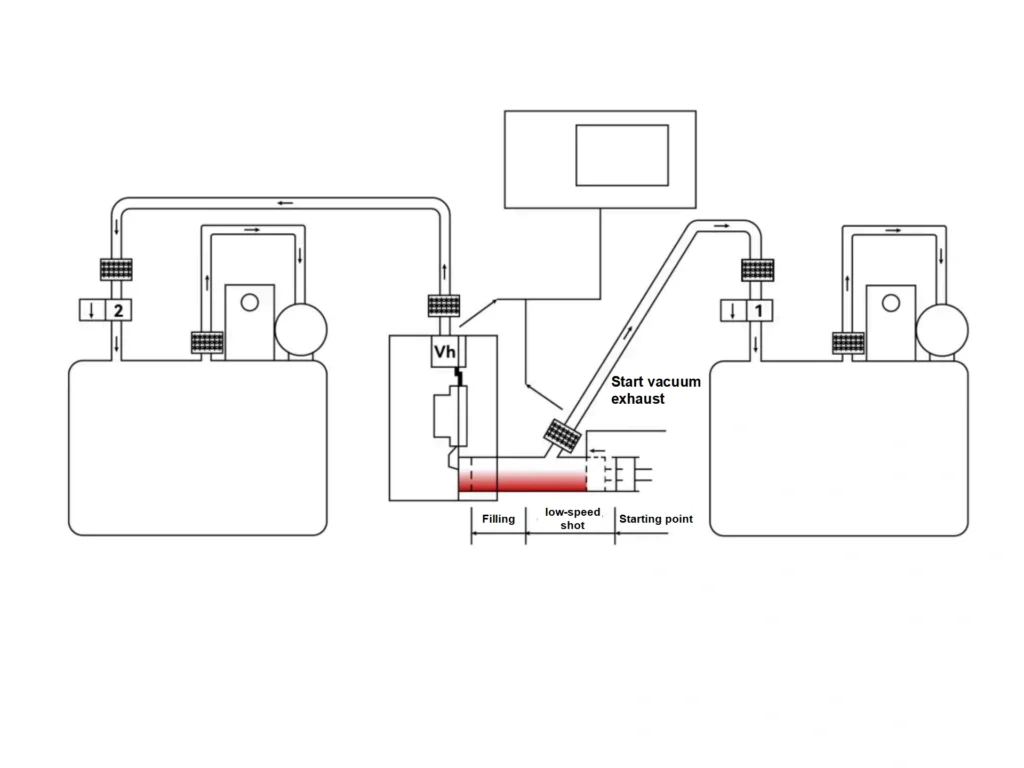
Sistem Vakum Dwi Gelung untuk Lengan Tembakan dan Rongga
Dalam konsep gelung dwi, lengan tembakan dan rongga acuan menggunakan gelung vakum bebas (pam dan/atau tangki berasingan, atau sekurang-kurangnya litar yang dikawal secara individu):
- Gelung A memfokuskan pada lengan pukulan, dengan cepat mengurangkan tekanan sebelum dan semasa pergerakan pelocok awal untuk mengelakkan terperangkap udara pada permulaan pengisian.
- Gelung B memfokuskan pada rongga, mengekalkan vakum dalam semasa fasa pengisian utama.
Penyahgandingan ini memastikan bahawa operasi dalam lengan tembakan tidak merendahkan tahap vakum permulaan gelung rongga. Dalam amalan, ini sangat meningkatkan kadar pemindahan dan vakum rongga akhir, memberikan kesan pengudaraan yang lebih seragam dan boleh dipercayai di seluruh proses.
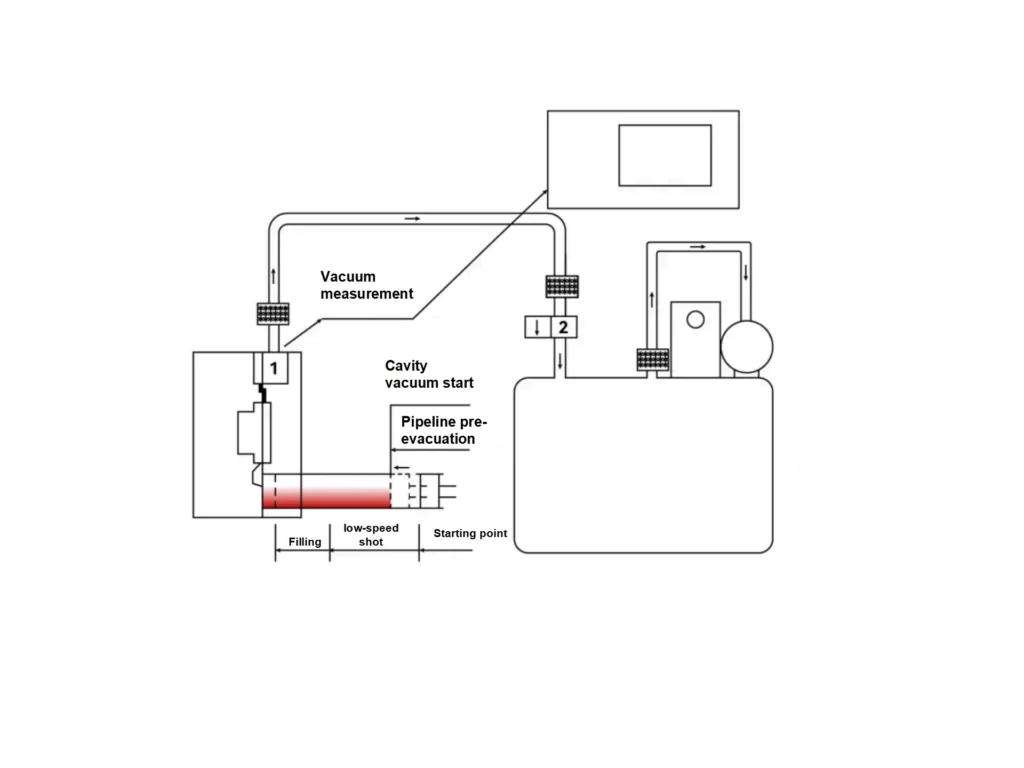
Berhampiran Vakum Proses Penuh: Dari Pra-Evakuasi Saluran Paip hingga Pengedap Akhir
Sistem tuangan vakum berprestasi tinggi menyelaraskan langkah berikut:
- Pra-pemindahan saluran paip
Selepas die ditutup dan sebelum pelocok menutup lubang tuang, sistem vakum mula mengosongkan saluran paip dan manifold. Ini mengurangkan isipadu gas awal dalam sistem dan bersedia untuk pemindahan rongga yang cepat. - Pemindahan lengan tembakan
Setelah pelocok melepasi dan menutup lubang tuang, gelung lengan pukulan khusus merendahkan tekanan gas di hadapan pelocok dengan cepat, mewujudkan persekitaran tekanan negatif yang baik untuk aliran logam yang lancar. - Pemindahan rongga dengan injap vakum utama
Selepas tangkapan bermula, gelung rongga beroperasi pada kapasiti penuh. Injap vakum hidraulik utama dibuka untuk menyediakan pemindahan aliran tinggi sehingga bahagian hadapan logam menghampiri lokasi injap atau mencapai titik tukar pratetap kepada pukulan berkelajuan tinggi. Sensor atau logik kawalan kemudian mencetuskan penutupan injap pantas. - Bolong bantu sehingga pengisian lengkap
Titik pengudaraan tambahan (plat bolong aktif, blok penyejuk, dsb.) terus mengosongkan kawasan setempat sehingga ia disekat oleh logam pepejal apabila rongga terisi sepenuhnya.
Melalui strategi yang diselaraskan ini, proses pemindahan dan pengisian logam disegerakkan sebanyak mungkin , menghampiri operasi tuangan acuan vakum proses penuh yang sebenar.
Amalan Vakum Tinggi Tesla pada Casting Giga Model Y
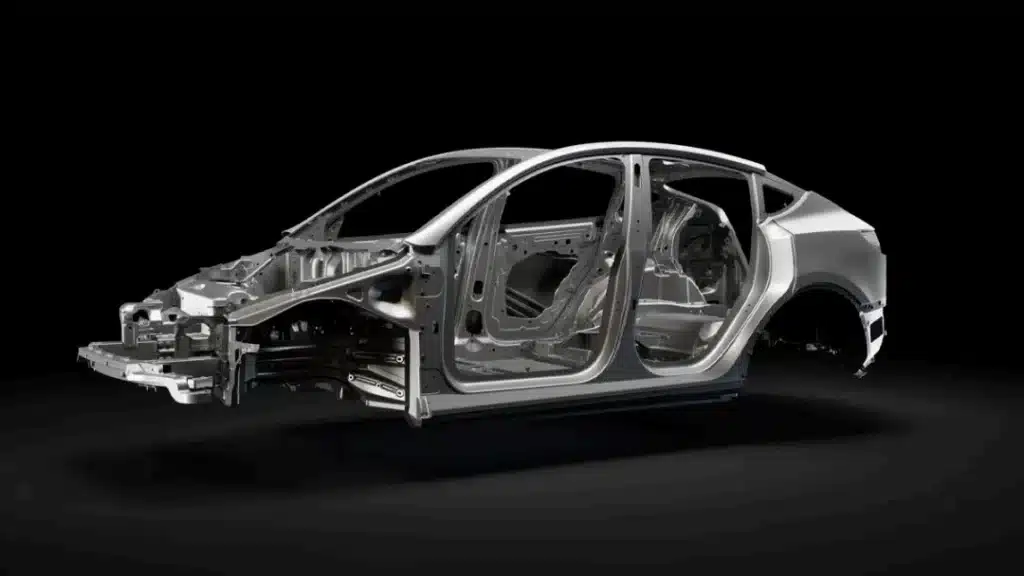
Tesla merupakan salah satu pengguna terawal berskala besar bagi tuangan acuan vakum tinggi . Dalam pengeluaran bahagian bawah badan belakang Model Y, Tesla menggunakan:
- IDRA Giga Press OL 6100 CS untuk tuangan mati ultra-besar, dan
- . Sel Modular Fondarex 6C sistem vakum.
Sistem ini menyokong enam saluran vakum bebas :
- Satu saluran didedikasikan untuk lengan pukulan.
- Yang lain diagihkan di sekeliling rongga mengikut kerumitan struktur dan disambungkan kepada elemen pengudaraan berkecekapan tinggi seperti blok penyejuk dan injap mekanikal.
Dalam pengeluaran biasa, Tesla mengekalkan tekanan rongga sekitar 50 mbar , dengan beberapa keadaan operasi mencapai kira-kira 30 mbar , menyentuh julat vakum ultra tinggi.
Dengan persediaan ini, Tesla dilaporkan telah mencapai:
- sekitar 25% peningkatan dalam kekuatan tuangan badan belakang
- Kenali Kami 40% pengurangan masa pemasangan
- Kitaran pengeluaran dipendekkan daripada "jam" kepada "minit"
Keputusan ini membuktikan bahawa kawalan vakum yang tepat dan andal merupakan pemboleh utama bagi tuangan bersepadu yang besar.
Strategi Teknikal Utama untuk Mencapai 50 mbar Vakum Die Casting
Untuk mencapai 50 mbar atau lebih rendah secara stabil dalam tuangan die vakum, keseluruhan sistem - daripada perkakasan kepada parameter proses - mesti direka bentuk sebagai penyelesaian kejuruteraan bersepadu. Strategi utama termasuk:
1. Optimumkan Unit Bolong Berkecekapan Tinggi
- Gunakan injap vakum hidraulik atau mekanikal berdiameter besar, aliran tinggi sebagai lubang rongga primer.
- Tambah bolong bantu yang diletakkan secara strategik (plat bolong, blok penyejuk) untuk mengendalikan kawasan tertentu yang terdedah kepada terperangkap gas.
2. Bina Sistem Pemindahan Tindak Balas Pantas
- Lebih suka pemindahan dibantu tangki vakum, terutamanya sistem dwi-gelung untuk lengan tembakan dan rongga.
- Pastikan isipadu tangki dan kapasiti pam boleh disediakan aliran segera yang tinggi dan vakum dalam semasa tetingkap pengisian pendek.
3. Membangunkan Strategi Pelepasan Komprehensif
- Melaksanakan pra-pemindahan saluran paip untuk meminimumkan gas awal.
- Penggunaan keutamaan atau pemindahan segerak lengan pukulan untuk mengurangkan perangkap udara peringkat awal.
- Mengekalkan (berhampiran) pemindahan rongga sepenuh masa sehingga sejurus sebelum logam mencapai setiap bolong.
4. Menjamin Sistem Pengedap Tahap Tinggi bagi Die dan Shot
- Minimumkan kebocoran di sepanjang garisan perpisahan.
- Kawal kelegaan antara pelocok dan lengan pukulan.
- Beri perhatian kepada lubang pin ejector, antara muka slaid dan semua laluan kebocoran lain yang berpotensi.
Pengedap yang sangat baik adalah prasyarat untuk merealisasikan potensi penuh tuangan die vakum.
5. Penala Halus Parameter Proses Berkaitan
- Mengoptimumkan jenis dan penggunaan agen pelepas, dan menguruskan kuantiti semburan dengan tepat untuk mengurangkan penjanaan gas di dalam rongga.
- Penggunaan pelinciran pelocok terkawal minimum untuk mengelakkan sumber gas tambahan.
- Reka bentuk dan selaraskan lengkung pukulan (tembakan perlahan, pecutan pantas, intensifikasi akhir) untuk memperbaiki tingkah laku aliran dan seterusnya mengurangkan perangkap udara.
Mencari Rakan Kongsi dalam Tuangan Die Tekanan Tinggi dan Pembuatan Acuan?
Jika anda merancang projek tuangan die vakum atau tekanan tinggi baharu, kami boleh membantu.
At Acuan Tuang, kami pakar dalam:
- Tuangan die tekanan tinggi (HPDC) untuk aloi aluminium dan zink
- Reka bentuk dan pembuatan acuan untuk acuan HPDC, alat trim dan perkakas yang berkaitan
- Sokongan DFM & Moldflow sebelum memotong keluli
- Persampelan dan pengeluaran volum rendah hingga tinggi, daripada prototaip kepada pengeluaran besar-besaran yang stabil
Jika anda ingin meneroka sama ada bahagian bersepadu atau struktur anda yang seterusnya sesuai untuk tuangan die vakum, anda dialu-alukan untuk berkongsi lukisan dan keperluan anda dengan kami — kami akan menyemaknya dan mencadangkan pembuatan praktikal "daripada reka bentuk hingga penghantaran."
Perkhidmatan Pemutus Die Aluminium
Ketahui lebih lanjut tentang perkhidmatan tuangan acuan tekanan tinggi aluminium kami di China.






