
Rawatan haba aluminium bukanlah satu resipi—ia adalah satu set alat yang anda gunakan untuk mengawal kekuatan, kemuluran, kestabilan dimensi dan kebolehpercayaan jangka panjang. Jika anda menuang atau memesin bahagian aluminium (dan terutamanya jika anda mengendalikan kedua-dua laluan penuangan dan tempa), mengetahui bila hendak menyepuh, menghomogenkan, merawat haba larutan, memadamkan dan penuaan adalah perbezaan antara kerja semula kali pertama yang betul dan kerja semula yang mahal. Panduan ini memetakan urutan penuh, menerangkan pilihan temperamen praktikal (T4/T5/T6/T7) dan menjelaskan perubahan antara tuangan pasir/acuan kekal, tuangan acuan tekanan tinggi (HPDC) dan aloi tempa.
- Bolehkah Aluminium Dirawat Haba?
- Cara memanaskan merawat Aluminium (Anneal → Homogenize → Solution → Quinch → Aging)
- Sistem Temperamen Yang Anda Akan Gunakan (T4/T5/T6/T7)
- Casting lwn Wrought: Apakah Perubahan dalam Amalan?
- Pintu Ketepatan & Kualiti Relau
- Windows Praktikal & Perangkap (Senarai Semak)
- Laluan Biasa mengikut Aloi/Proses (Rujukan Pantas)
- Soalan Lazim
- Firman Akhir
- Perkhidmatan Pemutus Die Aluminium
Bolehkah Aluminium Dirawat Haba?
Aluminium yang dirawat haba bermaksud pemanasan dan penyejukan terkawal untuk mengubah mikrostrukturnya dan seterusnya, sifat mekanikal dan kestabilannya. Tidak seperti keluli—yang bergantung pada transformasi fasa—enjin pengerasan aluminium adalah rawatan haba larutan → pemadaman pantas → penuaan (pengerasan pemendakan) . Tidak semua siri bertindak balas:
- Keluarga yang biasa dirawat haba: 2xxx (Al-Cu), 6xxx (Al-Mg-Si), 7xxx (Al-Zn-Mg-Cu), 8xxx (pilih), bahagian 4xxx.
- Keluarga yang tidak boleh dirawat haba: 1xxx, 3xxx, 5xxx—ini bergantung pada pengerasan kerja dan penyepuhlindapan daripada pengerasan kerpasan.
Dalam latihan:
- tuangan mungkin menggunakan penyepuhlindapan/pelepasan tekanan, menghomogenkan (untuk mengurangkan pengasingan), kemudian penyelesaian → pelindapkejutan → umur (di mana aloi/proses membenarkan).
Bahagian tempa bergantung pada kawalan larutan/pelindapkejutan/umur yang ketat, pematuhan pirometri dan penetapan untuk menjinakkan herotan.
Bagaimana untuk memanaskan merawat Aluminium (Anneal → Homogenize → Solution → Quinch → Penuaan)
Di bawah ialah urutan praktikal yang diseragamkan oleh kebanyakan pasukan kejuruteraan.

Penyepuhlindapan (Melegakan Tekanan & Kebolehbentukan)
- Tujuan: Kurangkan tekanan sisa, pulihkan kemuluran selepas kerja sejuk, tingkatkan kebolehmesinan dan stabilkan dimensi sebelum pemesinan toleransi ketat.
- Tingkap biasa: 300–410 ° C (570–770 ° F) khususnya 0.5-3 h, disesuaikan dengan ketebalan bahagian, aloi dan kepekaan herotan.
Penghomogenan (Tuangan Sahaja)
- Tujuan: Kurangkan pengasingan mikro daripada pemejalan, tingkatkan konsistensi sebelum rawatan penyelesaian dan pemesinan.
- Tingkap biasa: ~480–540 °C (900–1000 °F) berhampiran solidus dengan rendaman terkawal dan sejuk perlahan.
Homogenizing (Prekursor kepada T4/T6/T7)
- Tujuan: Larutkan unsur pengukuhan (Mg, Si, Cu, Zn) ke dalam larutan pepejal untuk pemendakan kemudian.
- Tingkap biasa: ~440–525 °C (825–980 °F) bergantung kepada aloi.
- Keseragaman & rendam: Pastikan keseragaman relau ketat (tujuan ±5–±10 °C). Masa rendam bermula apabila titik paling sejuk mencapai setpoint; bahagian nipis mungkin memerlukan minit, manakala bahagian tebal sering menggunakan peraturan ~1 jam setiap inci sebagai titik permulaan.
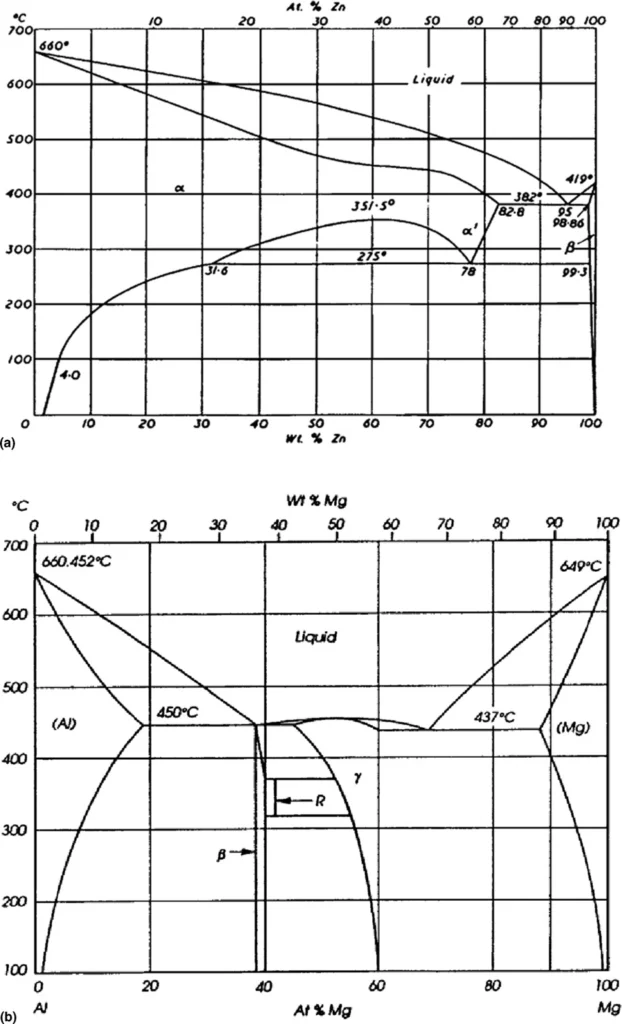
(a) Gambar rajah fasa keseimbangan aluminium–zink. (b) Gambar rajah fasa keseimbangan aluminium–magnesium.
Pelindapkejutan (Perkara Kelajuan)
- Tujuan: “Bekukan” larutan pepejal supertepu untuk membolehkan pengerasan usia.
- Logistik: Jurutera susun atur untuk pemindahan relau-ke-pelindapkejutan ≤ ~15 s (tangki drop-bottom atau berhampiran-relau).
- Media: Air adalah standard; air panas/mendidih (≈65–100 °C / 150–212 °F) or pelindapkejutan polimer membantu mengimbangi herotan vs. sifat pada bahagian kompleks atau bahagian bercampur.
Penuaan (Semulajadi lwn Buatan)
- Penuaan semula jadi (NA): Pada suhu bilik, banyak aloi mencapai ~90% daripada kekuatan NA dalam ~24 jam, menstabilkan oleh 4–5 hari. Lakukan meluruskan/membentuk serta-merta selepas dipadamkan untuk hasil terbaik.
Penuaan buatan (AA): ~115–240 °C (240–460 °F) selama 6–24 jam , bergantung kepada aloi. Meningkatkan kekuatan dan mengetatkan penyerakan, dengan sedikit pertukaran dalam kemuluran.
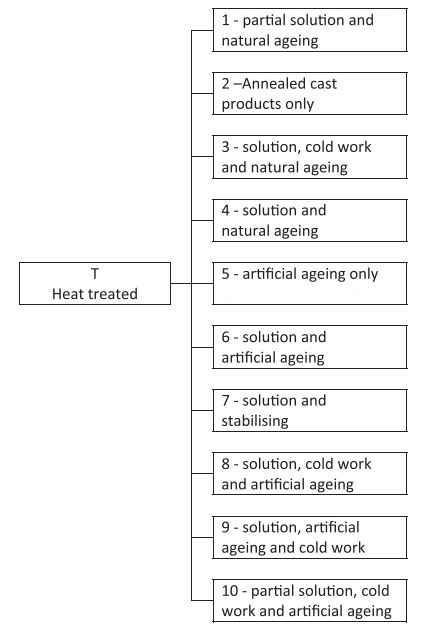
Sistem Temperamen Yang Anda Akan Gunakan (T4/T5/T6/T7)
- Kosa kata O / W / T:
- O = anil
- W = penyelesaian-dirawat, tidak berumur
- T = berumur (secara semula jadi atau buatan), selalunya selepas rawatan penyelesaian
- T4: Penyelesaian dirawat haba + semulajadi umur. Kebolehbentukan yang baik selepas pelindapkejutan; kekuatan berkembang selama beberapa hari.
- T5: Tiada langkah penyelesaian; berumur buatan daripada keadaan as-cast atau as-formed. Kegemaran untuk Aluminium HPDC untuk menstabilkan dimensi dan kekuatan benjolan tanpa mengambil risiko melepuh.
- T6: Penyelesaian dirawat haba + pelindapkejutan + tiruan umur untuk kekuatan maksimum. Hebat untuk A356 tuangan pasir/acuan kekal dan banyak aloi tempa. Untuk HPDC, hanya lakukan jika keliangan sangat rendah (cth, tuangan die vakum), dan anda telah membuktikan tiada lepuh/herotan.
- T7: Keadaan lebih tua/stabil. Biasalah meminimumkan pertumbuhan dan hanyut pada suhu tinggi (biasa pada sesetengah tuangan yang mesti mengekalkan bentuk dalam perkhidmatan).
Casting lwn Wrought: Apakah Perubahan dalam Amalan?
Tuangan Pasir & Acuan Kekal (cth, A356/A357)
- Laluan T6 biasa: Penyelesaian ~540 °C (~1000 °F) selama 6–12 jam → pelindapkejutan air → umur buatan ~155–175 °C (311–347 °F) selama 4–8 jam.
- Mengapa ia berfungsi: Keliangan yang lebih rendah daripada HPDC membolehkan anda menjalankan T6 penuh tanpa melepuh; menyampaikan bahagian yang kuat dan mulur (fikirkan roda, lengan struktur, kurungan).
Tuangan Die Tekanan Tinggi (HPDC) (cth, A380/ADC12)
- Realiti: HPDC mempunyai keliangan mikro daripada isian berkelajuan tinggi; risiko T6 penuh melepuh dan melengkung.
- Laluan biasa: T5 penuaan buatan (cth, 175–230 °C / 347–446 °F selama 4–6 jam) untuk menstabilkan dan mengangkat sifat.
- Bilakah T6? Hanya dengan vakum HPDC + impregnasi atau keliangan yang sangat rendah + percubaan terkawal. Jika tidak, reka bentuk kekuatan ke dalam rusuk/jaring dan bergantung pada T5.
Aloi Tempa (cth, 6xxx / 2xxx / 7xxx)
- Buku permainan: Ketat penyelesaian-pelindapkejutan-umur kawalan, disiplin pyrometry yang kuat, dan AMS2750 pematuhan relau (penentukuran, TUS/SAT, kelas instrumen).
Awas: Masa pemindahan, pengadukan pemadaman, keseragaman ketuhar yang semakin tua dan herotan pemacu reka bentuk lekapan serta sifat serakan.
Pintu Ketepatan & Kualiti Relau
- Disiplin pyrometry: Rawat keseragaman suhu sebagai spesifikasi, bukan aspirasi (cth, aim ±6–±10 °C kelas bergantung kepada kritikal). Kalibrasi termokopel dan jadualkan TUS/SAT biasa.
- Kejuruteraan Quench: Minimumkan panjang dan masa laluan; tangki saiz untuk beban; mengawal suhu dan pergolakan media; menyeragamkan orientasi bahagian dan jarak.
- Pintu kualiti:
- Cap masa ketuhar-untuk-memadamkan pemindahan
- Kekerasan pemetaan (dan %IACS kekonduksian pada aloi yang sesuai)
- Tarikan tegangan untuk kelayakan lot pada program kritikal
- Pemeriksaan semula dimensi selepas umur (bores, flat, ciri GD&T)
Untuk tuangan: pelan persampelan sinar-X/CT yang ditakrifkan di mana keliangan mempengaruhi rawatan haba hiliran
Windows Praktikal & Perangkap (Senarai Semak)
Lakukan:
- menjaga suhu larutan dalam jalur sempit (±5–±10 °C) dan mula rendam apabila tempat sejuk berada pada suhu.
- Jurutera lekapan untuk mengawal herotan; pertimbangkan orientasi pemadaman dan penuaan dalam lekapan untuk bahagian kritikal kerataan.
- Letakkan tangki pelindapkejutan bersebelahan dengan relau atau gunakan drop-bottom sistem untuk mencapai sasaran pemindahan.
- Untuk tuangan, simulasi pemejalan untuk memaklumkan strategi rawatan haba (tempat panas, alat bantu makan, penempatan sejuk).
Jangan:
- Jangan lengahkan pelindapkejutan atau laluan bahagian melalui koridor panjang; detik penting.
- Jangan paksa T6 on HPDC berliang-gunakan T5 dan reka bentuk kekuatan ke dalam tulang rusuk/jaring, atau layakkan vakum HPDC terlebih dahulu.
- Jangan membebankan bakul; elakkan "bayang-bayang haba" dan zon mati aliran udara.
Jangan anggap satu kitaran sesuai untuk semua; dokumentasikan tingkap khusus aloi dan geometri.
Laluan Biasa mengikut Aloi/Proses (Rujukan Pantas)
| Proses / Aloi | Laluan Rawatan Haba Biasa (berpandukan bukti) | Nota |
|---|---|---|
| Pasir/PM — A356/A357 | T6: SHT berhampiran solidus dengan rendaman yang mencukupi → pelindapkejutan cepat (selalunya air suam/mendidih) → AA setiap sasaran hartanah | Cast memerlukan SHT yang lebih lama/panas vs tempa; pelindapkejutan hangat mengurangkan tekanan. |
| HPDC — A380/ADC12 | T5 daripada as-cast (tiada SHT) untuk kestabilan dan daya angkat harta | Elakkan melepuh daripada gas terperangkap di SHT; mengesahkan HPDC vakum jika memandu T6. |
| Tempa - 6061/6082 | SHT (pantas, seragam) → pemadaman segera → AA (T6/T651) | 6082 adalah sensitif suhu SHT; mengawal logistik melalui panduan rendam/tangguh Jadual 9. |
| Tempa - 2024/7075 | SHT → quench → T6 / T73 mengikut keperluan SCC/kekerasan; maju trans (retrogression-re-aging) menggabungkan kekuatan T6 dengan rintangan T73 SCC | Urutan RRA diterangkan untuk 7xxx. |
Soalan Lazim
Firman Akhir
Jika anda hanya ingat tiga perkara tentang rawatan haba aluminium : pastikan tingkap suhu ketat , rekayasa logistik pemadaman api seteliti anda merekayasa bahagian tersebut, dan pilih suhu yang sesuai dengan proses dan aloi (T5 untuk kebanyakan HPDC, T6 untuk tuangan porositi rendah dan tempa). Lakukan itu, dan bahagian aluminium anda tidak lagi tidak dapat diramalkan—dan mula menjadi kuat, stabil dan sedia untuk pengeluaran.
Bekerja dengan CastMold
Jika anda memerlukan T5 yang stabil pada HPDC , tingkap A356-T6 yang disahkan atau aliran kerja relau-untuk-memadatkan yang mengekalkan toleransi, bawa CastMold lebih awal. Kami akan membantu anda mengunci strategi reka bentuk-untuk-rawatan-haba daripada konsep kepada SOP—supaya bahagian anda berfungsi di atas kertas dan di atas lantai.
Perkhidmatan Pemutus Die Aluminium
Ketahui lebih lanjut mengenai perkhidmatan tuangan die tekanan tinggi aluminium kami di China.






