
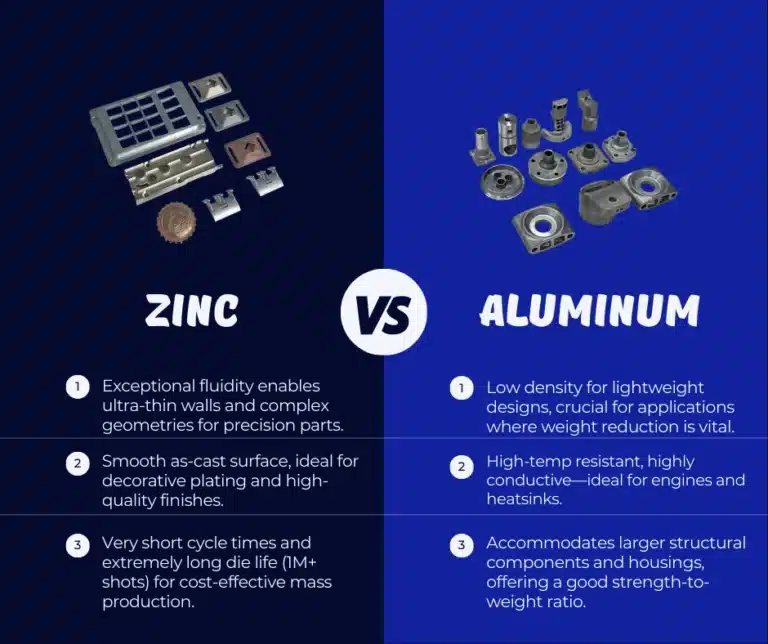
설계에 금속 부품이 필요한 경우, 선택은 대개 다음 두 가지 중 하나로 귀결됩니다. 알루미늄 vs 아연 다이캐스팅은 복잡하고 정밀하며 대량 생산이 가능한 부품 제조에 탁월한 기술입니다. 여러 금속을 사용할 수 있지만, 알루미늄과 아연이 가장 직접적인 비교 대상입니다. 각 소재는 고유한 특성을 지니고 있으며, 다이캐스팅 공정은 이러한 특성을 더욱 증폭시키기 때문에 소재 구성과 공정의 상호 작용을 이해하는 것이 매우 중요합니다. 이 글에서는 알루미늄 다이캐스팅과 아연 다이캐스팅을 명확하게 비교 분석하여 장점, 단점, 그리고 적용 분야에 대한 정보를 제공함으로써 독자들이 데이터에 기반한 현명한 선택을 할 수 있도록 돕습니다.
자막 합금이란 무엇인가
자막(Zamak) 은 아연을 주재료로 하고 알루미늄, 마그네슘, 그리고 경우에 따라 구리를 정밀하게 첨가한 합금 계열로 , 특히 고온 챔버 아연 다이캐스팅 공정에 적합하도록 제조되었습니다. 자막이라는 이름 자체는 구성 금속인 아연 (Zink), 알루미늄 (Aluminium) , 마그네슘(Magnesium ), 구리 (Kupfer) 의 독일어 이름에서 따온 약자입니다.
각 요소의 역할은 매우 중요합니다.
- 알루미늄 (Al)일반적으로 4% 정도 첨가하면 기계적 강도, 경도 및 전반적인 주조성을 향상시킵니다.
- 마그네슘 (Mg)소량(약 0.04%) 첨가 시, 결정립 구조를 미세화하고 안정성을 향상시키며 내식성을 강화합니다.
- 구리 (Cu)자막강(Zamak 5)과 같은 특정 등급에 포함되는 이 물질은 인장 강도, 경도 및 내마모성을 향상시키지만, 내식성과 연성은 약간 저하될 수 있습니다.
자막(Zamak) 합금의 핵심 강점은 탁월한 유동성으로, 이를 통해 정밀한 디테일 재현과 초박형 벽체 제작이 가능하다는 점입니다. 짧은 생산 주기, 긴 금형 수명, 도금에 적합한 표면 등 여러 장점이 결합되어, 자막 합금은 높은 반복성을 요구하는 정밀하고 외관적으로 까다로운 중소형 부품 생산에 이상적입니다. 일반적인 등급으로는 자막 3 , 자막 5 , 자막 7이 있으며, 자막 2는 높은 내크리프성과 장기 하중 지지력이 요구되는 용도에 사용됩니다.
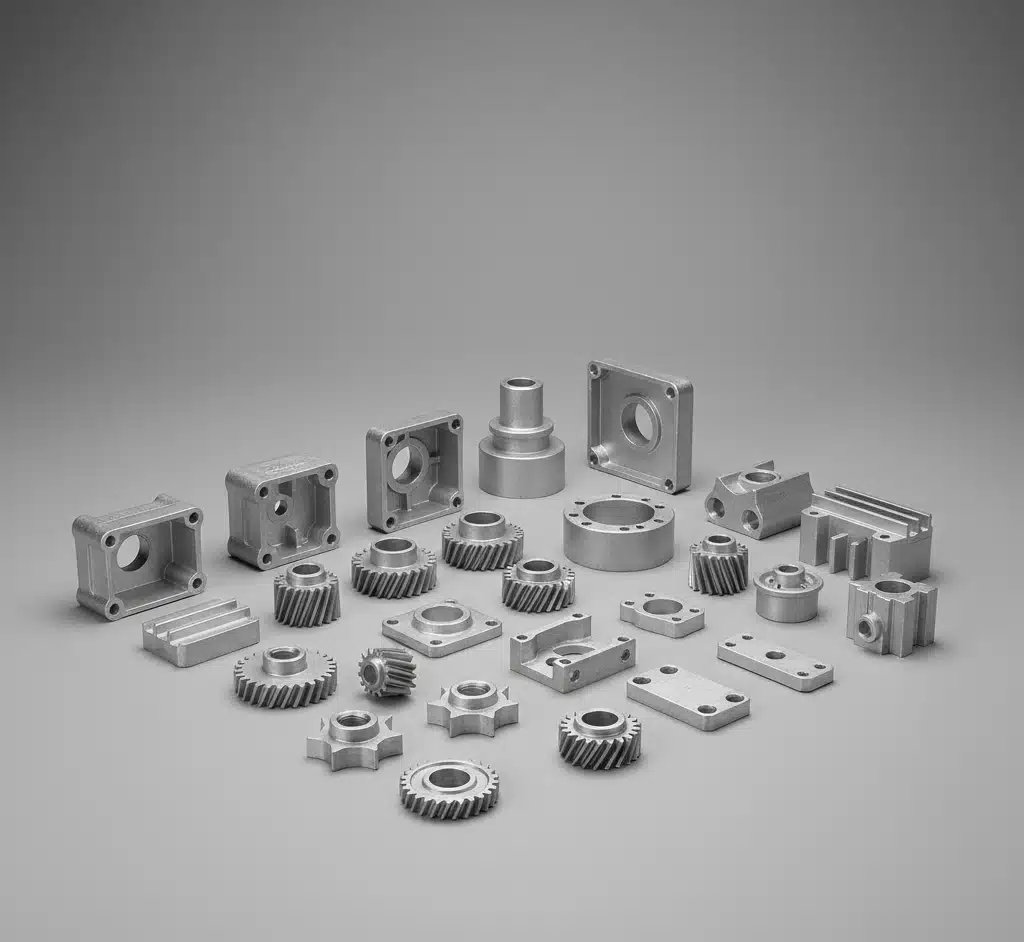
아연 합금(자막)의 주요 특징
아연 합금은 제조 효율성과 성능 특성 면에서 독특한 조합을 제공합니다.
- 얇은 벽 기능자막 합금은 녹는점이 낮고 유동성이 뛰어나 매우 얇은 단면을 채울 수 있으며, 부품 형상 및 공정 제어에 따라 국부적인 벽 두께가 1mm 미만인 경우도 가능합니다.
- 화장품금형에서 나온 부품은 매끄럽고 조밀한 "주조된 그대로의" 표면을 가지며, 이는 연마, 장식 도금(크롬, 니켈, 황동), 분체 도장 및 도색에 매우 적합한 바탕이 됩니다.
- 생산 효율성아연에 사용되는 고온 챔버 다이캐스팅 공정은 매우 빠릅니다. 이로 인해 매우 빠른 속도가 가능해집니다. 짧은 사이클 타임높은 캐비테이션(샷당 더 많은 부품 생산)을 가능하게 하고 매우 높은 효율을 제공합니다. 긴 죽음의 삶촬영 횟수는 백만 회를 넘는 경우가 많습니다.
- 치수 반복성아연 합금은 수축률이 낮고 변형이 최소화되어 부품 간 일관성이 뛰어납니다. 따라서 정밀한 공차가 요구되는 용도에 적합합니다.
제한 사항 : 주요 단점으로는 알루미늄에 비해 밀도가 높아 무겁다는 점이 있습니다. 사용 온도 범위가 비교적 넓으며, 지속적인 하중을 받을 경우 크리프 (느린 변형) 현상 이 발생할 수 있으므로 설계 단계에서 이를 고려해야 합니다.
알루미늄 합금이란 무엇인가
주조에 사용되는 알루미늄 합금은 널리 사용되는 A380/ADC12를 비롯하여 누출 방지 용도에 적합한 유동성이 뛰어난 A413 , 그리고 A356/A357 과 같은 열처리 가능한 등급 등 다양한 조성을 가지고 있습니다 . 이러한 합금은 고압 다이캐스팅(HPDC), 영구 주형 주조, 사형 주조 등의 공정을 사용하여 주조됩니다.
아연과는 달리, 많은 알루미늄 합금은 열처리를 통해 기계적 특성을 향상시킬 수 있습니다. 고압 다이캐스팅 부품은 종종 T5 템퍼링(인공 시효 안정화 공정)을 거치며, 영구 주형이나 사형 주조(A356/A357 등)로 제작된 부품은 최대 강도를 얻기 위해 일반적으로 T6 용체화 열처리 및 시효 처리를 거칩니다.
알루미늄의 핵심 강점 은 낮은 밀도 (가벼운 특성), 고온에서의 우수한 성능, 뛰어난 열전도율, 그리고 합금 선택 및 열처리를 통해 구현 가능한 광범위한 기계적 특성입니다.
알루미늄 합금의 주요 특징
알루미늄은 무게, 온도 및 구조적 성능이 가장 중요한 용도에 가장 적합한 소재입니다.
- 강도 및 강성 대 무게 비율알루미늄은 T5 또는 T6 열처리(주조 공정에 따라 다름)를 통해 조절할 수 있는 우수한 기계적 특성 균형을 제공하여 강하고 단단하면서도 가벼운 소재입니다.14
- 열 성능열전도율이 우수한 알루미늄은 방열판, 전자 장비 케이스, 자동차 인버터 하우징과 같이 열을 방출해야 하는 부품에 탁월한 선택입니다.15
- 크기 봉투알루미늄에 사용되는 냉간 챔버 공정은 더 큰 사출 크기를 수용할 수 있으므로 구조용 브래킷 및 대형 하우징과 같은 더 큰 부품에 적합합니다.
- 마감분체 도장과 도색은 널리 사용되는 비용 효율적인 마감 처리 방법입니다. 아노다이징은 탁월한 내식성과 내마모성을 제공하지만, 단조 합금(예: 6xxx 시리즈)에 가장 효과적이며 고구리 HPDC 합금에는 효과가 떨어집니다.
제한 사항 : 알루미늄 주조 공정은 일반적으로 아연에 비해 사이클 시간이 길고 금형 수명이 짧습니다 . 또한 초미세 디테일을 재현하고 아연과 같은 매끄러운 주조 표면을 얻는 것이 더 어려울 수 있습니다.
알루미늄 합금과 아연 합금의 차이점은 무엇인가요?
알루미늄 및 아연 다이캐스팅은 서로 겹치지만 분명히 구별되는 틈새시장을 공략합니다. 아연(자막) 다이캐스팅 은 미세한 형상, 초박형 벽, 도금 등급의 표면 마감을 요구하는 부품 생산에 탁월합니다. 매우 빠른 사이클 타임과 긴 금형 수명 덕분에 소형에서 중형 크기의 부품을 대량 생산하는 데 이상적입니다.
반면, 경량화가 우선시되거나, 작동 온도가 높거나, 더 크고 복잡한 구조가 필요한 경우에는 알루미늄이 유리합니다 . 알루미늄은 뛰어난 열 성능을 제공하며, 열처리를 통해 기계적 특성을 향상시킬 수 있는 유연성을 갖추고 있습니다. 최종적인 결정은 제품의 형상 및 크기, 생산량 및 경제성, 마감 및 밀봉 요구 사항, 그리고 실제 사용 환경에서의 성능 및 온도 노출 조건 등 여러 요소를 종합적으로 고려하여 내려야 합니다.
나란히 비교
| 표준 | 아연(자막) | 알루미늄(HPDC/PM/모래) |
| 밀도/무게 | 더 높음(자막 3의 경우 약 6.6 g/cm³) | 낮음 (~2.7 g/cm³) |
| 얇은 벽 및 디테일 | 탁월함 (고온 챔버, 낮은 융점) | 양호함 (일반적인 벽 두께 약 1~3mm) |
| 사이클 타임 | 매우 짧은 | 보통 |
| 인생은 죽는다 | 높음 (대개 1,000,000만 회 이상 촬영) | 더 낮은 수치 (약 100,000만 발 이상) |
| 화장품/도금 | 도금 준비 완료, 손쉬운 광택 처리 | 분말/페인트 도포가 일반적이며, 고구리 HPDC 합금의 경우 양극 산화 처리는 제한적입니다. |
| 온도 기능 | 보통 | (엔진룸, 열 관리 부품 등) 더 나은 성능을 제공합니다. |
| 누출 방지 | 매우 좋음 (조밀한 주조 피부) | 좋음; A413 합금이 탁월함 |
| 열 전도성 | 좋은 | 우수함 (방열판, 인버터) |
| 일반적인 부품 크기 | 소형-중형 | 중형-대형 |
| 대량 구매 시 단가 | 낮음 (빠른 사이클 및 긴 다이 수명으로 인해) | 낮음-보통 |
다이캐스팅 알루미늄과 아연의 표면 처리 비교
- 아연(자막)장식 마감재로 최고의 선택입니다. 다양한 마감재를 쉽게 수용합니다. Cu-Ni-Cr 장식 도금무전해 니켈 도금 및 다양한 변환 코팅 후 분체 도장 또는 페인트 도장을 할 수 있습니다. 간단한 연마 또는 진동 연마만으로도 고급스러운 외관을 얻을 수 있습니다. 기포 발생과 같은 표면 결함을 방지하려면 적절한 전처리가 필수적입니다.
- 알류미늄: 가장 널리 사용되는 마감 처리 방식입니다. 컨버전 코팅 후 분체 도장 또는 도색양극 산화 처리는 하나의 옵션이지만 구리 함량이 낮은 합금에 가장 효과적이며 고압 다이캐스팅에는 흔히 사용되지 않습니다. 전자 제품의 경우 특수 EMI/RFI 차폐층을 적용할 수 있습니다.
부동산 정보 (예상되는 사항)
- 아연강력한 성능을 제공합니다. 주조 속성 또한 2차 가공 없이 탁월한 치수 반복성을 제공합니다. 그러나 설계자는 지속적인 하중 하에서 고온 환경에서 발생할 수 있는 크리프 현상을 고려해야 합니다.
- 알류미늄: (공정에 따라 T5/T6 열처리를 통해) 강도 프로파일을 조절할 수 있고, 더 나은 강성 대 무게 비율과 탁월한 열 성능을 제공합니다.
어플리케이션
- 아연장식용 철물(자물쇠, 경첩, 손잡이), 가전제품 및 소비자 전자제품 케이스, 소형 밀폐 부품(밸브, 연결구), 정밀 기계 부품.
- 알류미늄구조용 자동차 브래킷, 대형 전자 장치 하우징, 열 관리 부품(방열판, 인버터 인클로저) 및 경량 조립품.
고온 주조 vs. 저온 주조: 물리학에 의해 좌우되는 공정
다이캐스팅 공정은 크게 두 가지 방법으로 나뉘며, 어떤 방법을 선택할지는 합금의 융점과 화학적 특성에 따라 전적으로 결정되므로 선택의 여지가 없습니다.
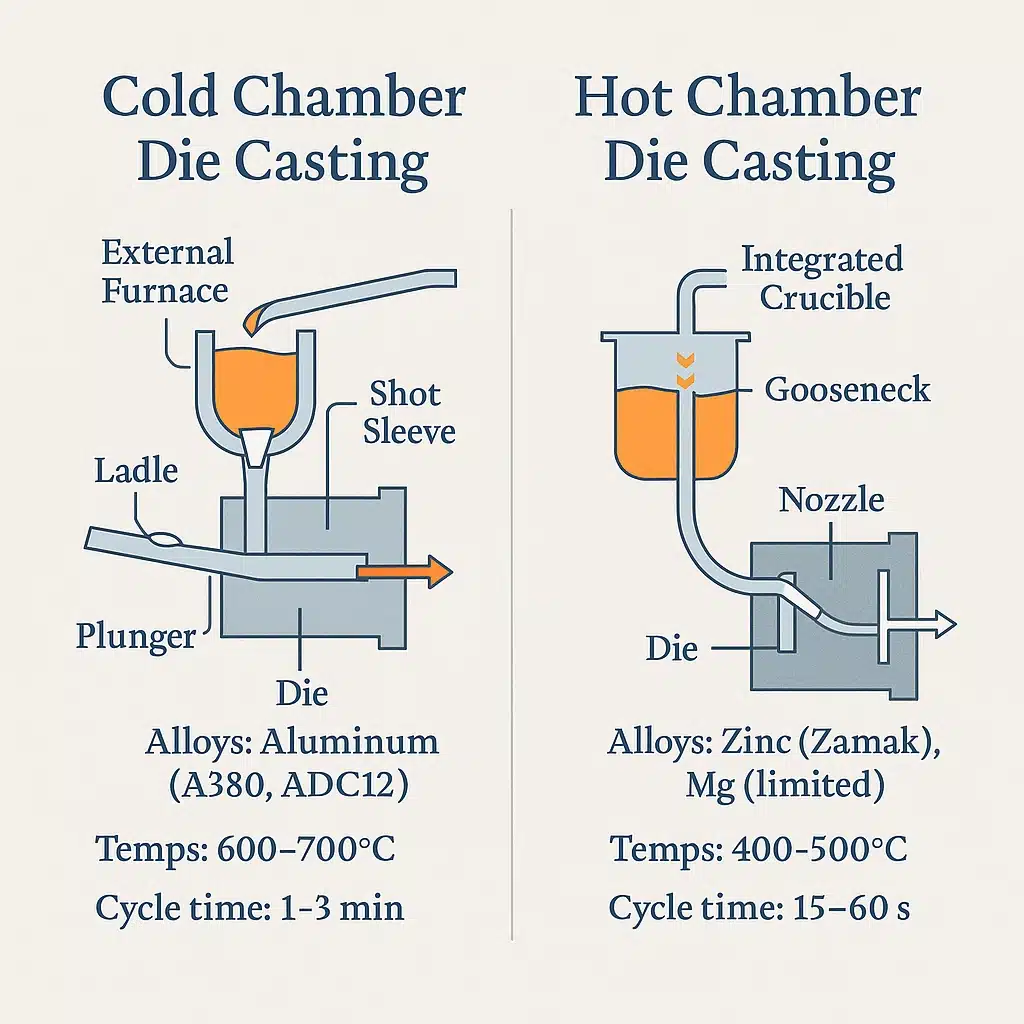
- 고온실 다이캐스팅(아연): 이 공정은 통합성과 속도가 특징입니다. 주입 메커니즘은 "구즈넥" 내부에서 작동하는 플런저로, 용융 금속이 담긴 용광로에 직접 잠겨 있습니다.5 각 사이클마다 플런저가 정확한 양의 금속을 금형 캐비티에 직접 주입합니다. 이는 정교하고 고도로 자동화된 신속한 시스템입니다. 이 시스템은 아연, 주석, 납과 같이 융점이 낮은 합금에만 적용 가능하며, 이러한 합금은 작동 온도에서 사출 시스템의 강철 부품을 화학적으로 부식시키거나 손상시키지 않습니다.7
- 냉간 주조(알루미늄): 이 방법은 알루미늄, 마그네슘, 구리와 같이 융점이 높은 합금에 필요합니다. 용융 알루미늄은 강철에 매우 부식성이 강하기 때문에 주입 시스템과 지속적으로 접촉할 수 없습니다. 대신, 금속은 별도의 용광로에 보관됩니다. 각 주조 주기마다 정확한 양의 용융 알루미늄을 수동 또는 로봇을 이용하여 용광로에서 경화된 강철 "콜드 샷" 슬리브로 옮겨 담아야 합니다.6 그런 다음 유압 플런저가 이 금속 덩어리를 금형 캐비티 안으로 밀어 넣습니다.32 이러한 다단계 공정은 본질적으로 속도가 느리고, 열 효율이 떨어지며, 공정 변동성과 오염 가능성을 높입니다.
비용
- 아연: 종종 다음을 산출합니다 대량 생산 시 최저 단가 매우 빠른 사이클과 탁월한 금형 수명 덕분에 금형 비용을 더 많은 부품 생산에 분산시킬 수 있습니다. 도금은 비용을 추가하지만 고급스러운 외관 마감을 제공합니다.
- 알류미늄또한 경쟁력 있는 단가를 제공합니다. 분체 도장과 같은 후가공은 비용 효율적입니다. 그러나 중요한 면이나 나사산에 대한 2차 가공이 필요한 경우 총비용에 영향을 미칠 수 있습니다.
주기(처리량 및 툴링)
- 아연: 사용 고온실 이 공정은 사출 메커니즘이 용융 금속에 잠겨 있는 방식입니다. 이를 통해 가능한 가장 빠른 사이클, 높은 캐비테이션 발생률, 그리고 긴 금형 수명을 구현할 수 있어 대량 생산에 이상적입니다.
- 알류미늄: 필요합니다 저온실 용융 금속을 쇼트 슬리브에 부어 넣는 공정입니다. 이로 인해 고온 및 알루미늄의 마모성 때문에 사이클 시간이 다소 길어지고 공구 수명이 단축됩니다.
아연이 승리할 때 (자막 합금)
자막(Zamak)이라는 상품명으로 흔히 불리는 아연 합금은 특유의 성질이 뚜렷한 이점을 제공하는 특정 용도에 가장 적합한 소재입니다.
- 사용 사례: 복잡한 잠금 장치 및 경첩 메커니즘, 장식용 하드웨어(손잡이, 손잡이), 가전제품 및 소비자 전자제품용 하우징, 그리고 작고 압력에 민감한 부품들.
- 수상 이유: 아연은 녹는점이 낮다는 것이 성공의 핵심입니다. 이 때문에 고온 챔버 다이캐스팅 공정을 사용할 수 있으며, 이는 다음과 같은 결과를 가져옵니다. 매우 긴 다이 수명(백만 사이클 이상인 경우가 많음) 매우 짧은 사이클 시간탁월한 유동성 덕분에 매우 얇은 부분까지 채울 수 있고 미세한 디테일까지 정밀하게 재현할 수 있습니다. 그 결과, 매끄럽고 거의 최종 형상에 가까운 부품이 만들어지며, 이는 고품질 전기 도금에 이상적인 바탕이 됩니다.
일반 등급:
- 자막 3: 가장 흔하게 사용되는 범용 아연 합금으로, 뛰어난 특성 균형과 장기적인 안정성을 제공합니다.
- 자막 5: 구리 함량이 더 높아 인장 강도와 경도가 향상되었습니다.
- 자막 2: 이 제품군 중 가장 높은 강도와 경도를 지니며, 우수한 내크리프성이 요구되는 용도에 주로 사용됩니다.
- 자막 7: 마그네슘 함량이 낮은 고순도 합금으로, 초박형 부품에 최적의 주조성과 유동성을 제공합니다.
- 제한 사항 : 아연은 밀도가 높아 알루미늄보다 무겁습니다. 고온 환경에는 적합하지 않으며, 지속적인 하중을 받을 때 발생하는 크리프(변형) 현상이 발생할 수 있으므로 구조 설계 시 이를 고려해야 합니다.
알루미늄이 승리할 때
알루미늄은 강도, 무게 및 열적 특성의 균형이 뛰어나 가장 다재다능하고 널리 사용되는 다이캐스팅 재료 중 하나입니다.
- 사용 사례: 자동차 및 산업 장비의 구조용 브래킷, 대형 전자 장비 케이스, 열 관리 부품(방열판, 인버터 하우징) 및 무게 감소가 우선시되는 모든 조립품에 사용됩니다.
- 수상 이유: 알루미늄의 가장 큰 장점은 바로 이것입니다. 낮은 밀도이 소재는 뛰어난 강도 대비 무게비를 제공합니다. 아연이 고온에서 불안정해지는 환경에서도 안정적으로 작동하며, 특정 합금은 열처리를 통해 일부 강철 부품과 유사한 기계적 특성을 얻을 수 있습니다. 또한, 우수한 열전도율 덕분에 열을 발산해야 하는 부품에 적합한 소재입니다.
일반 등급:
- A380 / ADC12: 고압 다이캐스팅(HPDC)의 핵심 소재로서, 주조성, 기계적 특성 및 비용 효율성이 탁월하게 조화를 이루고 있습니다.
- A413: 실리콘 함량이 높은 합금으로 뛰어난 압력 밀폐성을 자랑하여 유압 또는 공압 부품에 이상적입니다.
- A356 / A357: 일반적으로 모래 주조 또는 영구 주형 주조 공정에 사용되는 이 합금은 T6 열처리에 매우 잘 반응하여 탁월한 강도와 연성을 나타냅니다.
참고: 일반적인 고압 다이캐스팅 알루미늄 부품은 종종 T5 시효 공정을 거칩니다. 완전한 T6 열처리를 위해서는 낮은 기공률을 보장하는 공정(예: 진공 고압 다이캐스팅, 모래 주조 또는 영구 주형 주조)이 필요하며, 이 공정은 신중하게 검증되어야 합니다.
자주 묻는 질문
다음 단계
적합한 소재를 선택하는 것은 프로젝트 성공에 중대한 영향을 미치는 복잡한 과정입니다. 캐스트몰드는 금형 설계부터 완제품까지 통합 솔루션을 제공하는 데 특화되어 있습니다. 저희 엔지니어링 팀은 고객 여러분이 올바른 선택을 하실 수 있도록 도와드릴 준비가 되어 있습니다.
지금 바로 연락주시면 무료 제조 가능성 설계(DFM) 검토를 제공해 드립니다. 부품 형상, 예상 생산량, 성능 요구 사항을 알려주시면 귀사에 가장 적합한 재료와 공정을 결정하는 데 도움을 드리고, 비교 견적까지 제공하여 의사 결정을 더욱 명확하게 도와드립니다.






