
表面仕上げ
我々は提供しています
優れた表面仕上げサービスは、製造プロセスに関わらず、部品の美観と機能を大幅に向上させることができます。当社は、高品質な金属、複合材、プラスチックの表面仕上げサービスを提供することに尽力し、お客様が思い描いた試作品や部品の実現を支援します。
RoHS指令およびREACH規則への準拠
ISO 9001:2015認証取得済み品質マネジメントシステム
10種類以上の表面処理プロセスをご用意しています。
品質を保証するための複数回の検証
中国におけるアルミニウムダイカストの完全ソリューション
CASTMOLDでは、包括的なエンドツーエンドの製造ソリューションをワンストップで提供しています。
ダイカストと精密機械加工の全工程を網羅した後、当社はさらに一歩踏み込み、専門的な表面仕上げサービスを提供します。お客様のプロジェクトが完璧な完成を迎えるまで、当社は全力でサポートいたします。
当チームは、技術的な専門知識とコンサルティングの両面から、お客様が以下の選択をできるようサポートいたします。
- 用途に最適な表面処理
- 最も効果的な品質管理手順
機能性・保護コーティングから装飾仕上げまで、あらゆる細部に至るまで完璧な仕上がりを実現します。耐久性、美観、性能など、お客様の優先事項が何であれ、卓越した結果を生み出すための完全なカスタマイズ機能をご提供いたします。
表面仕上げが
アルミダイカストに必要ですか?
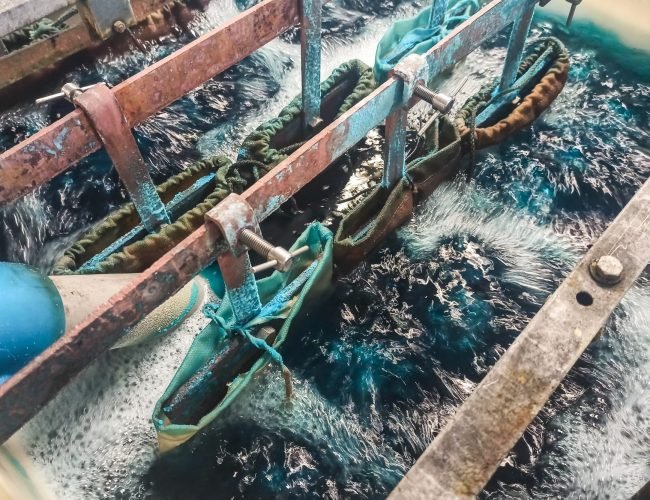
アルミニウムダイカスト部品の表面処理は、鋳造工程に起因する固有の微細欠陥(気孔、収縮など)に対処し、機能性能を向上させるために不可欠です。主な利点は以下のとおりです。
-
欠陥の封止 処理(例えば、不動態化処理、ショットブラスト処理)は、表面下の微細孔(0.1~0.3mmの緻密層)を封鎖し、酸化の開始を防ぐ。
-
耐食性 陽極酸化処理やめっき処理によって緻密な酸化膜(例えばAl₂O₃)が形成され、過酷な環境下での耐塩水噴霧性が2~5倍向上する。
-
塗膜密着性の最適化 表面活性化(リン酸塩処理、ブラスト処理など)は、表面粗さと化学反応性を高め、塗膜の密着性を30~50%向上させる。
-
エンジニアリングされたパフォーマンス 硬質陽極酸化処理により600HV以上の硬度が得られ、マイクロアーク酸化処理により耐摩耗性および電気抵抗性を備えたセラミックコーティングが形成される。
キャストモールド – 精密ダイカスト
表面仕上げソリューション
高度な仕上げ技術を用いることで、お客様の仕様を満たすアルミニウムダイカストの耐食性、耐摩耗性、および外観品質を最適化します。
-
総合的な表面仕上げソリューション CASTMoldは、社内での洗浄やショットブラストといった幅広い仕上げオプションに加え、液体塗装、粉体塗装、クロメート化成処理、陽極酸化処理、無電解ニッケルめっき、シルクスクリーン印刷、パッド印刷、レーザー彫刻といった専門的なパートナーシップも提供しています。
-
厳格な品質管理 原材料の検査から最終製品の試験まで、当社は高度な設備を備えた自社研究所で厳格な品質チェックを実施し、精度と信頼性を確保しています。
-
RoHS指令およびREACH規則への準拠を保証します 当社が製造する表面処理済みのダイカスト部品はすべて、ROHSおよびREACH環境基準を満たしており、お客様の用途における安全性と規制遵守を保証します。

陽極酸化処理 ― 高性能表面処理
陽極酸化処理は、アルミニウム表面を耐久性と耐腐食性に優れた酸化アルミニウム層に変換する電気化学プロセスです。部品を電解液に浸漬し、電流を流すことで、塗料のように剥がれたり欠けたりすることなく、基材と分子レベルで結合する完全に一体化したコーティングを形成します。その結果、性能と耐久性を向上させる、硬く耐摩耗性に優れた表面仕上げが得られます。
-
耐食性の向上 酸、アルカリ、塩水噴霧による腐食に耐性のある、緻密な酸化アルミニウム層(Al₂O₃)を形成します。
-
耐摩耗性の向上 表面硬度は300~600HVに達し、部品の寿命を延ばします。
-
カスタマイズ可能な美学 電解着色により、多様な色と光沢仕上げが可能になります。
-
環境に優しい互換性 このプロセスは重金属汚染がなく、後続のコーティングや接着プロセスとも互換性があります。
粉体塗装 – 静電スプレープロセス
乾燥粉末(熱可塑性樹脂または熱硬化性ポリマー)を接地された金属に静電的に塗布することで、溶剤を使用せずに厚く丈夫なコーティングを実現できます。正に帯電した粉末は負に帯電した部品に付着し、約200℃で硬化します。熱硬化性ポリマーは架橋結合によって強度を高め、熱可塑性ポリマーは溶融して固体になります。
-
溶剤排出ゼロ&環境に優しい VOCフリーのプロセスはEUのRoHS指令に準拠しており、労働災害や環境汚染を低減します。
-
垂れや液だれのない、より厚いコーティング 静電接着により、80~120μmの厚さをワンステップで実現し、再加工を不要にし、生産性を向上させます。
-
高硬度(150~350HV)および耐食性 150~350HVの硬度と48時間以上の塩水噴霧耐性(ASTM B117)により、長期的な信頼性が保証されます。
-
幅広い色域とカスタマイズ可能な仕上げ 200色以上のRALカラー、光沢/質感のオプション(例:メタリック、しわ加工)により、多様なデザイン仕様に対応します。


無電解ニッケルめっき – 自己触媒析出プロセス
無電解ニッケルめっき(ENPまたはNiP)は、電気を使用せずに金属表面にニッケル・リン合金を析出させる化学プロセスです。電気めっきとは異なり、ENPは自己触媒的な化学反応を利用するため、電界の変動がなく、複雑な形状でも均一な膜厚が得られます。この方法は、優れた耐摩耗性と耐食性を提供しますが、処理時間が長くなります。
-
均一なコーティング厚さ 電流に依存しないため、複雑な形状でも均一なニッケルリン合金の堆積が可能となる。
-
電気設備不要 純粋な化学反応(非電解反応)により電界干渉が排除され、安定した堆積が保証される。
-
カスタマイズ可能な合金組成 リン含有量を制御することで(例えば、中程度のリン含有量5~9%)、特性(例えば、明るさ、磁性、耐腐食性)を調整可能。
-
耐摩耗性と耐腐食性 中程度のリンコーティングは適度な耐食性を示し、膜厚を増す(例えば、0.0002インチ以上)ことで耐摩耗性と耐久性が向上する。
Eコーティング - 高品質コーティング
電着塗装は、前処理を施した導電性基材をエポキシ樹脂または塗料を含む水系浴に浸漬する表面仕上げプロセスです。印加された電場により、カチオン性樹脂粒子が電気泳動移動によって基材上に均一に析出し、緻密で均一な膜を形成します。この方法は、優れた耐食性(湿気の多い環境に最適)、複雑な形状(例えば、狭い空洞)への完全な被覆、塩水噴霧や酸に対する優れた密着性を実現します。
-
高い環境配慮性 Eコーティングは、VOC排出量を最小限に抑えた水性塗料を使用しており、環境に配慮した生産基準に準拠しています。
-
優れたユニフォームカバー力 電気駆動による成膜は、複雑な形状(例えば、空洞、エッジ)にも死角なく均一な被覆を保証します。
-
耐食性の向上 緻密な有機層は、金属基材を腐食性物質(例えば、湿気、塩水噴霧)から隔離し、長期的な保護を提供する。
-
自動生産との互換性 高速処理、低コスト、そして安定した品質の出力が求められる、大量生産の自動化ラインに最適です。

不動態化プロセス
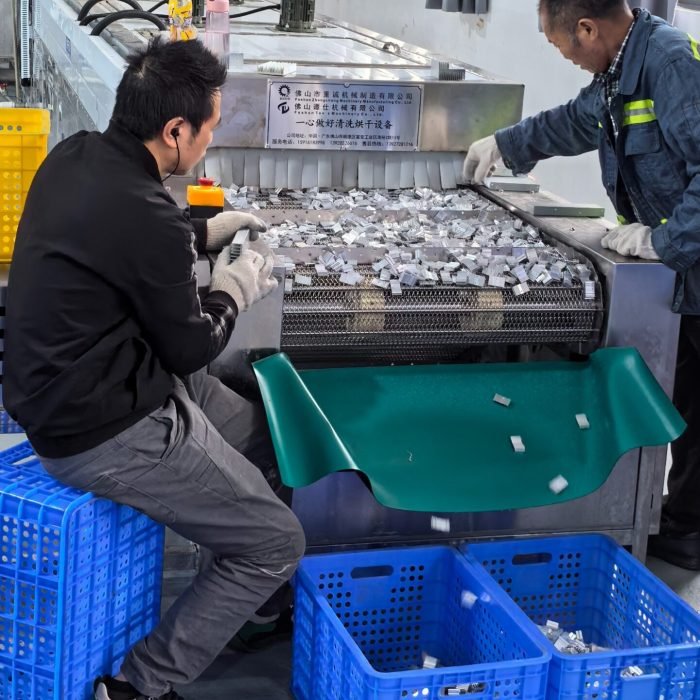
不動態化処理は、アルミニウム合金表面に緻密な酸化皮膜を形成する非電解化学プロセスであり、元の外観と寸法安定性を維持しながら、耐食性と耐酸化性を向上させます。このプロセスには、脱脂、活性化、不動態化、および後処理の各工程が含まれ、複雑な形状にも適しています。
-
環境に優しく、低消費 クロムを含まない、または低毒性の溶液を使用することで、排水への影響を最小限に抑え、RoHS指令に準拠しています。
-
高効率かつ費用対効果が高い 周囲温度(20~40℃)で動作し、サイクルタイムが短い(3~10分)ため、必要な設備とエネルギーが最小限で済み、大量生産に最適です。
-
均一な適用範囲 自己制限的な反応により、内部空洞を含む複雑な形状上でも、安定した膜成長が保証される。
-
幅広い互換性 様々な合金(例:ADC12、A380)に対応。不動態層(50~200mg/m²)は、塗装や電気泳動などの後続コーティングの理想的な下地となる。
電気めっきプロセス
電気めっきは、アルミニウムダイカストの表面に電気分解によって金属コーティング(ニッケル、クロムなど)を析出させ、耐食性、導電性、美観を向上させるものであり、密着性を高めるための前処理(亜鉛浸漬など)も行われる。
-
プロセス適応性 特殊な前処理(亜鉛浸漬/無電解ニッケルめっき)により、アルミニウムの反応性を克服し、確実な塗膜密着性を実現します。
-
多機能 銅、銀、金といった多様な金属オプションにより、導電性やEMIシールドなどの特性をカスタマイズできます。
-
強化された美学 鏡面仕上げ、マット仕上げ、アンティーク仕上げは、高級品や電子機器における優れた美的要求を満たします。
-
環境にやさしいソリューション シアン化物を使用しないプロセスは、有害廃棄物を最小限に抑え、RoHS指令および環境基準に準拠します。

ダイカスト表面仕上げにおける確かな専門知識
CASTMOLDは、世界中の500社以上の顧客に1,000点以上の精密ダイカスト部品を加工・納品してきた実績を持ち、高品質な表面処理ソリューションを提供する信頼できるパートナーとしての地位を確立しています。
当社の実績には以下が含まれます:
✔ 多様な産業用途 自動車、航空宇宙、電子機器、産業用部品
✔高度な仕上げ技術– アルマイト処理、粉体塗装、メッキ、研磨など
✔グローバルな顧客基盤– 北米、ヨーロッパ、アジアの製造業者にサービスを提供
当社は耐久性、美観、そして業界標準への準拠を保証します。信頼性の高い高性能な表面処理をお求めなら、ぜひ当社にご相談ください。

よくあるご質問
ダイカストは、溶融金属を再利用可能な鋼製金型キャビティに高圧で注入する金属鋳造プロセスです。2つの硬化ダイで構成される金型は、射出成形金型と同様に機能し、優れた表面仕上げと寸法精度を備えた小型から中型の部品を大量生産できます。主な工程は、金属(一般的にはアルミニウム、亜鉛、マグネシウム合金6 4)を溶融し、高圧で金型に注入し、冷却して最終部品を成形することです。
このプロセスは、エンジンブロックや構造フレームなどの軽量で複雑な部品の製造において、自動車製造で広く使用されています4 1。例えば、テスラはフロントおよびリアのアンダーボディ部品に6,000トンのギガキャスティングマシンを使用し1、AITO M9はリアセクションに9,000トンのプレスを使用しています1。利点としては、コスト効率(再利用可能な金型による)、迅速な生産サイクル、高い構造的完全性などが挙げられます4 6。
1. 肉厚
均一性を維持し(アルミニウム合金の場合は2.5~4mm)、ガスの気孔を防ぐために厚い部分(6mm以上)を避け、局所的な厚み増しの代わりにリブやガセットを使用し、応力を軽減するために緩やかな移行を確保する。
2. ドラフト角度
最小0.25°~1.5°(深いキャビティやテクスチャのある表面の場合は1°~3°)。アンダーカットを避けるため、抜き勾配の方向を金型開口部に合わせる。
3. フィレ
強度と充填性を向上させるため、内径は0.5mm以上(推奨:肉厚の1/2~全肉厚)とし、外縁は丸みを帯びさせることで金型のメンテナンスを容易にする。
4. ゲーティングシステム
層流を確保し、空気の混入を最小限に抑えるため、ゲートは厚みのある部分の近くに配置してください。テーパー状のランナーと小型ゲートは高圧が必要ですが、トリミングが容易になります。
5. ベント
パーティングラインに沿って深さ0.1~0.15mmの通気孔を設ける。重要な部品には、多孔性を低減するために二重通気孔を備えた真空補助システムを使用する。
6. 幾何学的簡略化
アンダーカットを排除し、パーティングラインを最適化して複雑さを最小限に抑え、対称性を採用することで熱による歪みを軽減し、金型の安定性を向上させます。
ダイカストの公差は、プロセスと部品の寸法によって異なります。圧力ダイカストの場合、平面度公差は通常、寸法が最大 75 mm まで 0.2 mmで、サイズが25 mm 増加するごとに 0.075 mm が追加されます4。これらの値は、コスト効率を最適化するために標準的な生産慣行を反映しています。より高い精度が必要な場合は、特殊なプロセスまたは鋳造後の追加の機械加工が必要になる場合があります。たとえば、高圧ダイカストの表面粗さは、最適な条件下でRa 1.6~6.3 μmを達成できます1が、寸法公差は主に鋳造サイズと材料の流れ特性によって決まります。設計者は、機能的に必要な場合にのみより厳しい公差を指定する必要があります。なぜなら、それを達成すると生産の複雑さが増すことが多いからです。
当社の設計チームは、製品開発と金型流動解析に特化したソフトウェアを活用し、設計が生産要件を満たすことを保証しています。また、量産前のシミュレーションを通じてプロセスを最適化し、試作回数を削減し、歩留まりを向上させています。
当社はPPAPプロセスに精通しており、生産部品承認に関する完全な文書を作成し、お客様が審査手続きを円滑に進められるようサポートいたします。
当社がISO 9001:2015認証を取得している品質管理システムは、原材料から完成品までの全工程を監視し、初回品検査、工程内検査、最終検査を実施します。
当社では、顧客からのフィードバックや生産データの分析を通じて、プロセスと効率を定期的に最適化する年間改善計画を実施しています。
当社では、設計の複雑さやお客様のご要望に合わせて、 2~10週間の柔軟な納期をご用意しております。並行した設計確認とモジュール式の製造ソリューションにより、標準的なプロジェクトは最短2週間、複雑なプロジェクトは最長10週間で納品可能です。