機能
アルミダイカストサービス
CastMoldのダイカストソリューションは、優れた寸法精度と完璧な表面仕上げを備えた、高性能で精密な部品を提供します。これらの先進的な鋳造技術により、二次加工の必要性が最小限に抑えられ、部品の互換性が向上するため、生産サイクルの短縮と大幅なコスト効率化が可能になります。
ISO 9001:2015認証取得
サンプルは最短10~15日でお届け可能です。
専門的なDFMおよびエンジニアリングサポート
寸法検査100%保証
何ですか
ダイカスト?
ダイカストは、複雑で精密な金属部品を大量生産するための高効率な製造プロセスです。精密に設計された金型(ダイ)を用いて、アルミニウム、亜鉛、マグネシウム合金などの溶融金属を高圧下で注入し、急速な凝固によって複雑な形状を最小限の後処理で成形します。大量生産に最適なこの方法は、材料の無駄を削減しながら、部品の一貫した品質、厳しい公差(±0.1mm)、優れた表面仕上げを保証します。
CastMoldでは、製造性を考慮した設計(DFM)ガイダンス、7~10日以内のプロトタイプ納品、100%寸法検査により、お客様の部品が機能面と美観面の両方の要件を満たすことを保証します。当社の高度なダイカストソリューションは、迅速なプロトタイピングから量産までをつなぎ、自動車から家電製品まで幅広い業界において、コスト効率と耐久性を確保します。
ダイカスト
生産工程
金型設計と予熱
溶融および高圧射出
凝固と冷却
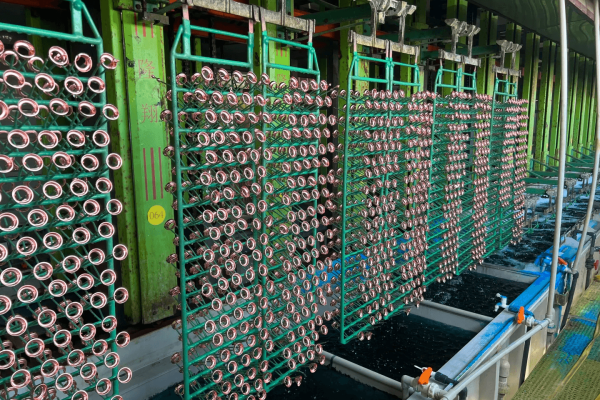
後処理と品質管理
ワンストップのダイカストソリューション
当社は従来のダイカストの枠を超えています。設計最適化、ラピッドプロトタイピング、大量生産、精密仕上げまで、エンドツーエンドのサービスを提供しています。コンセプトから最終製品まで、専門家との連携、厳格な品質管理、迅速な納期で、お客様のワークフローを効率化し、信頼できるパートナーシップを築きます。
- 設計最適化:シミュレーション主導のDFM(製造性設計)解析を活用して、部品形状を改善し、材料の無駄を最小限に抑え、費用対効果の高い生産の実現可能性を確保します。
- ラピッドプロトタイピング:CNC加工または3Dプリントされたパターンを使用して、5~7日で機能的なプロトタイプを提供し、設計の検証と公差の確認を行います。
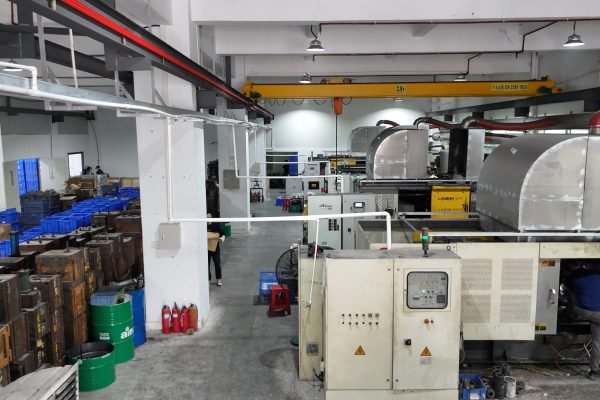
- 大量生産:自動化された高圧ダイカスト(HPDC)システムとリアルタイムのプロセス監視により、10,000個以上のバッチ生産でも安定した生産量を実現し、シームレスな拡張が可能です。
- 精密仕上げ:ISO 1302規格に基づき、Ra 0.8μm以下の表面粗さを実現するために、カスタマイズされた表面処理(陽極酸化処理、ショットブラスト)とCNC加工を施します。
ワンストップダイカストサービス
ダイカスト試作
当社は、3Dプリンティングから機能的なダイキャストサンプルまで、包括的なプロトタイピングサービスを提供し、製品検証サイクルを大幅に短縮します。
- マルチマテリアル対応 (エンジニアリングプラスチックと金属)と高速CNC加工を組み合わせることで、設計の柔軟性が向上します。
- ハイブリッドプロトタイピングワークフロー リードタイムを25%短縮しつつ、量産要件に対する幾何学的適合性を確保します。
ダイカストツーリング
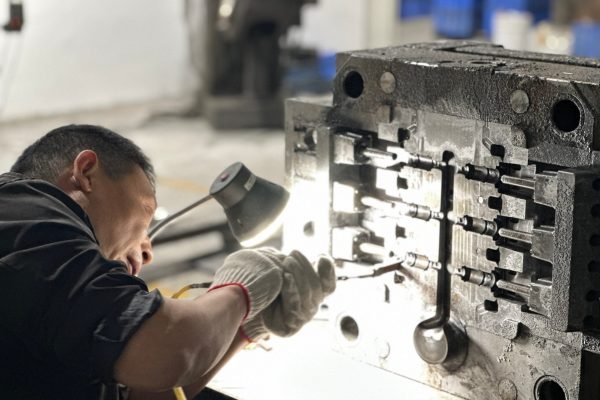
高精度な金型設計とCAE最適化されたゲートシステムを統合することで、気孔率を効果的に低減し、安定した充填性能を実現します。
- モジュール式金型設計 複雑な部品要件に対応するため、多キャビティ生産およびインサート成形を可能にする。
- 独自の表面処理 金型メンテナンスプログラムにより、金型の寿命が40%延長されます。
アルミダイカスト
真空補助高圧ダイカスト技術により、軽量かつ高強度な構造物向けに、極薄アルミニウム鋳造品(最小肉厚0.6mm)の製造が可能になります。
- プロセス管理 特定の合金(A380/ADC12)については、機械的特性がASTM/ISO規格を満たしていることを確認してください。
- T6熱処理とX線検査の組み合わせ 自動車業界の構造的完全性に関する要求を満たすため
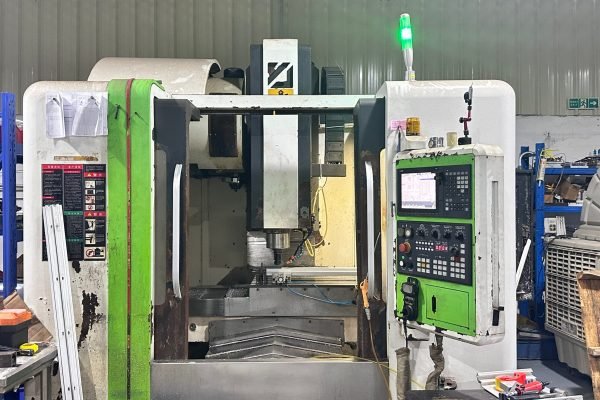
二次CNC加工
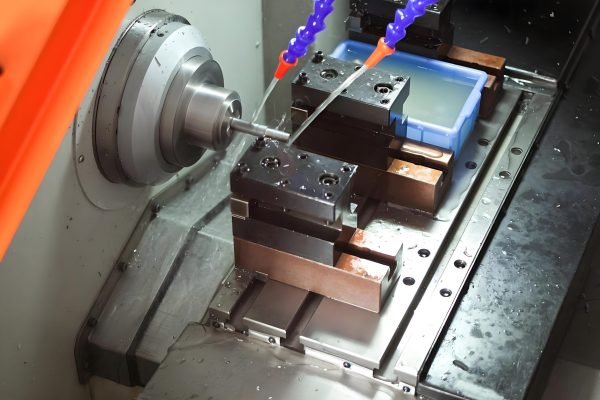
当社は、重要なシール面や接合面に対して、±0.01mmの超精密CNC仕上げ加工を提供します。
- 5軸同時加工 深穴部品や複雑なアンダーカット形状を効率的に処理します。
- 工程内CMM検査 すべての生産バッチにおいてGD&T規格への準拠を保証します
ダイカスト表面仕上げ
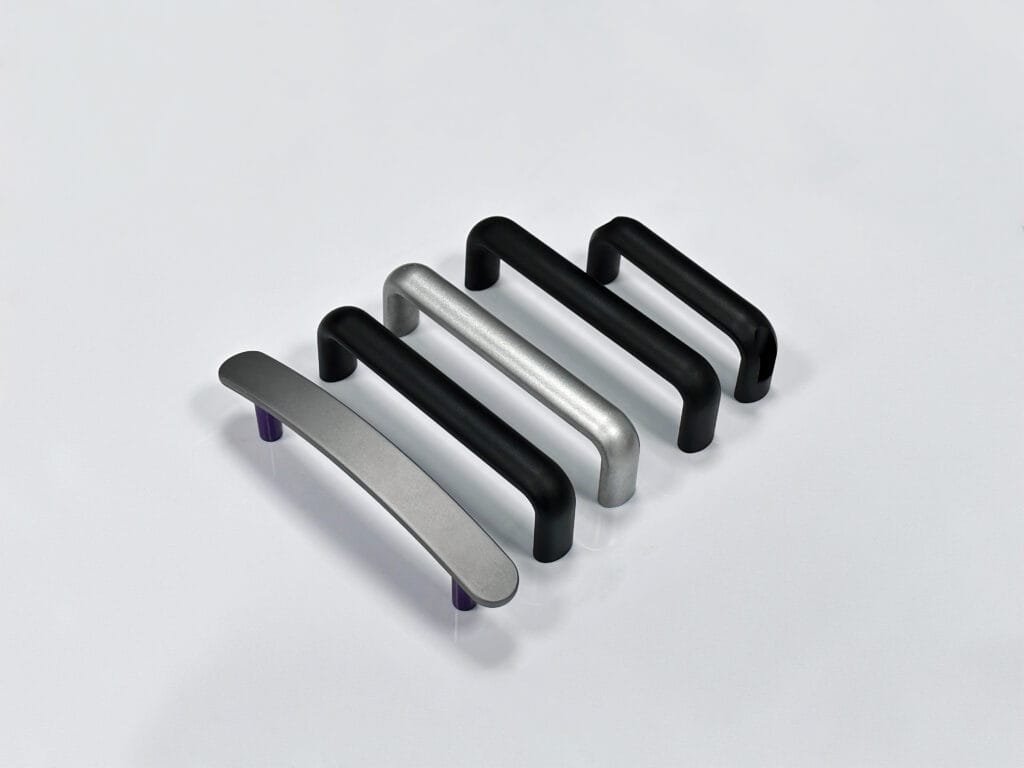
多段階研磨によりRa0.2μmの鏡面仕上げを実現するか、陽極酸化処理により指紋が付きにくいテクスチャコーティングを施すことができます。
- カスタムPVDコーティング (例:TiN/CrN)は、過酷な環境下で最大1,200HVの耐摩耗性を提供する。
- RoHS指令に準拠した電気泳動コーティング 500時間以上の塩水噴霧腐食耐性を実現
CastMoldのダイカスト機能
優れたダイカスト品質
厳格な品質管理措置と精密な不良品判定基準により、当社の生産システムはすべての鋳造品において寸法精度と美観の完全性を保証します。定量化可能な表面仕上げ基準を導入することで、設計仕様と製造部品の品質の一致を確保します。
- 寸法計測(再現性±2μmの三次元測定機)
- 材料検証(ASTM E1621に準拠したXRF分光分析)
- 構造健全性試験(多孔度≤0.2%のX線/CTスキャン)
- 環境コンプライアンス(RoHS/REACH認証)
- 耐食性検証(ASTM B117に基づく1000時間塩水噴霧試験)
ダイカスト部品エンジニアリングサポート
CastMoldの経験豊富なエンジニアリングチームは、コンセプト開発から量産まで、お客様と緊密に連携し、設計主導型の優れた製造を実現します。
設計から生産までのエンジニアリングソリューション
当社のエンジニアは、高度なCAEシミュレーションと20年以上にわたるダイカストの専門知識を活用して、以下のことを実現しています。
- CAD/CAM統合を活用して、製造性を考慮した製品/工具設計を最適化する。
- 充填・凝固時の欠陥(気孔、反り)を防止するために、モールドフロー解析を実施する。
- 仮想検証システムを通じて、プロトタイプ作成から製品化への移行を効率化する
- コスト効率の高い材料使用とプロセス最適化のためのバリューエンジニアリング戦略を実施する
- Pro/Engineerとパラメトリックモデリングに関する高度なスキルは、デジタル設計を高性能な金型や鋳造部品へとスムーズに変換することを保証します。
ダイカスト
製品ギャラリー
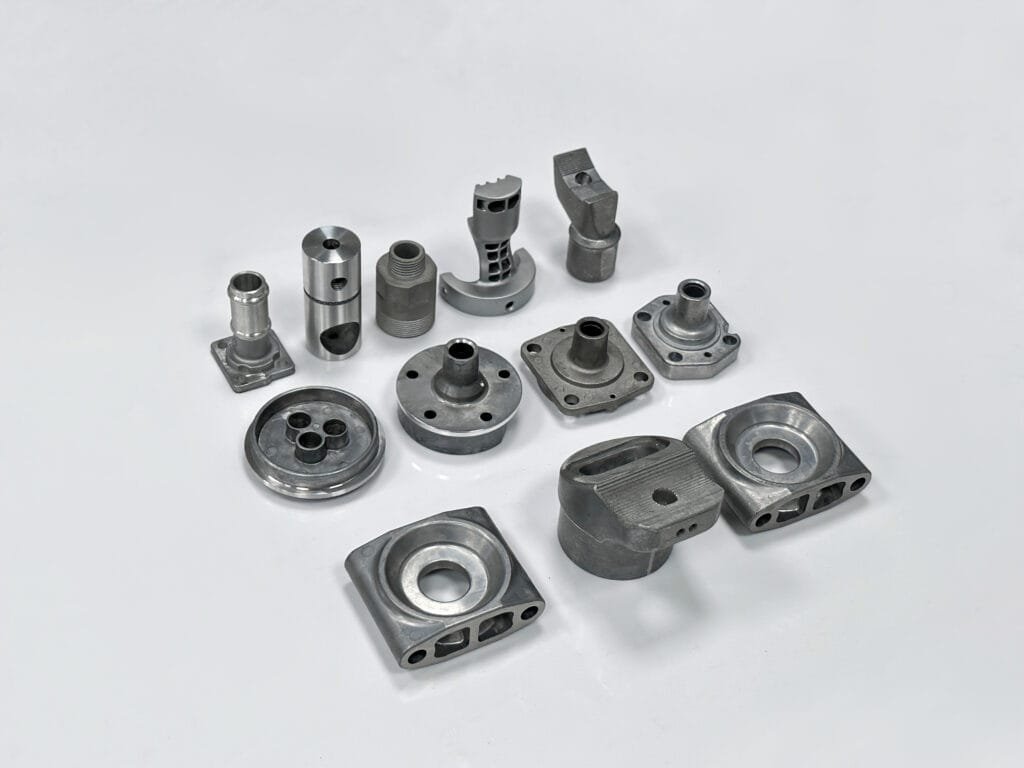
当社は、小型で高精度な部品(±0.05mm)から、重量級の構造部品まで、自動車、ロボット、家電製品向けに、アルミニウム/亜鉛合金製の欠陥のないダイカスト部品を設計・製造しています。
EV充電ポート
軽量ダイキャスト製充電インターフェース
アルミニウム合金は、急速充電のための熱管理、耐腐食性、および自動車グレードの規格への準拠を保証します。
スポットライトライトボックス
継ぎ目のないダイキャスト製屋外用ライトボックス
IP65規格に準拠した軽量で耐久性に優れたアルミニウム製ハウジングにより、設置の複雑さを軽減します。
携帯電話ホルダー
多目的ダイキャストホルダー
滑り止めシリコン付き強化アルミニウムフレーム、変形や摩耗に強い
コミュニケーション住宅
5G基地局用ダイキャスト筐体
EMIシールド付きアルミニウム製、放熱性、精密な公差で重要な用途に対応
産業用カップリング
極限環境用ダイカストカップリング
高強度合金は-40℃~200℃の温度に耐え、低気孔率により疲労耐性が向上します。
コーヒーマシン本体
食品安全基準を満たしたダイキャストボディ
鉛フリーアルミニウムは高温に耐え、商業衛生基準に準拠しています。
ダイカスト工程の種類
CastMoldは、ホットチャンバー式およびコールドチャンバー式ダイカスト技術を用いて、多様な材料(アルミニウム、亜鉛)と生産規模に最適化された、お客様に合わせたダイカストソリューションを提供します。当社の専門知識により、お客様のプロジェクトの構造的な複雑さ、生産量、コスト目標にシームレスに対応できます。
アプリケーション
アルミダイカスト
- 自動車部品:エンジン部品(例:シリンダーヘッド、トランスミッションハウジング)、電気自動車用バッテリー筐体および構造部品
- 家電製品:ヒートシンク、ノートパソコン用筐体、5G通信機器
- 航空宇宙分野:軽量ブラケット、センサーハウジング、UAVコンポーネント
- 産業機械:ポンプハウジング、油圧バルブ、ロボットアーム部品
- 再生可能エネルギー:ソーラーパネルフレーム、風力タービンギアボックス部品
のメリット
アルミダイカスト
- 軽量でありながら高い強度:高い強度対重量比(例:引張強度230MPa以上のADC12合金)。
- 耐腐食性:自然酸化皮膜により、過酷な環境下でも耐久性を確保します。
- 高い熱伝導率:電子機器や自動車システムの放熱に最適です。
- 精度と複雑性:複雑な形状に対して±0.1mmという厳しい公差を実現。
- 持続可能性:100%リサイクル可能な素材を使用し、鉄鋼と比較してエネルギー消費量を削減。
の短所
アルミダイカスト
- 初期金型費用が高い:複雑な金型設計と高圧ダイカストマシンには多額の初期投資が必要となり、小ロット生産の実現可能性を制限する。
- 薄肉構造の設計上の制約:溶融アルミニウムの流動性の問題により、極薄肉構造(1mm未満)の設計が制限され、一部の用途における軽量化の最適化に影響を及ぼします。
- 内部気孔リスク:鋳造時の急速な冷却により微細な空隙が発生し、高応力部品の構造的完全性が損なわれる可能性がある。
- 高温性能の制限:アルミニウムは融点(660℃)と熱伝導率が低いため、鋼鉄やチタン合金に比べて極端な高温環境には適していません。
- 表面仕上げの要件:鋳造ままの表面は、精密な公差や耐食性を実現するために、二次的な機械加工や陽極酸化処理が必要となることが多く、製造工程が追加されます。
よくあるご質問
ダイカストは、溶融金属を再利用可能な鋼製金型キャビティに高圧で注入する金属鋳造プロセスです。2つの硬化ダイで構成される金型は、射出成形金型と同様の仕組みで動作し、優れた表面仕上げと寸法精度を備えた小型から中型の部品を大量生産できます。主な工程は、金属(一般的にはアルミニウム、亜鉛、マグネシウム合金)を溶融し、高圧で金型に注入し、冷却して最終部品を成形することです。
このプロセスは、エンジンブロックや構造フレームなどの軽量で複雑な部品の製造において、自動車製造で広く用いられています。例えば、テスラはフロントおよびリアのアンダーボディ部品に6,000トンのギガキャスティングマシンを使用し、AITO Mはリアセクションに9,000トンのプレス機を使用しています¹。利点としては、コスト効率の高さ(金型の再利用可能による)、迅速な生産サイクル、高い構造的完全性などが挙げられます。
1. 肉厚
均一性を維持し(アルミニウム合金の場合は2.5~4mm)、ガスの気孔を防ぐために厚い部分(6mm以上)を避け、局所的な厚み増しの代わりにリブやガセットを使用し、応力を軽減するために緩やかな移行を確保する。
2. ドラフト角度
最小0.25°~1.5°(深いキャビティやテクスチャのある表面の場合は1°~3°)。アンダーカットを避けるため、抜き勾配の方向を金型開口部に合わせる。
3. フィレ
強度と充填性を向上させるため、内径は0.5mm以上(推奨:肉厚の1/2~全肉厚)とし、外縁は丸みを帯びさせることで金型のメンテナンスを容易にする。
4. ゲーティングシステム
層流を確保し、空気の混入を最小限に抑えるため、ゲートは厚みのある部分の近くに配置してください。テーパー状のランナーと小型ゲートは高圧が必要ですが、トリミングが容易になります。
5. ベント
パーティングラインに沿って深さ0.1~0.15mmの通気孔を設ける。重要な部品には、多孔性を低減するために二重通気孔を備えた真空補助システムを使用する。
6. 幾何学的簡略化
アンダーカットを排除し、パーティングラインを最適化して複雑さを最小限に抑え、対称性を採用することで熱による歪みを軽減し、金型の安定性を向上させます。
ダイカストの公差は、プロセスと部品の寸法によって異なります。圧力ダイカストの場合、平面度公差は通常、寸法が最大 75 mm まで 0.2 mmで、サイズが25 mm 増加するごとに 0.075 mm が追加されます4。これらの値は、コスト効率を最適化するために標準的な生産慣行を反映しています。より高い精度が必要な場合は、特殊なプロセスまたは鋳造後の追加の機械加工が必要になる場合があります。たとえば、高圧ダイカストの表面粗さは、最適な条件下でRa 1.6~6.3 μmを達成できます1が、寸法公差は主に鋳造サイズと材料の流れ特性によって決まります。設計者は、機能的に必要な場合にのみより厳しい公差を指定する必要があります。なぜなら、それを達成すると生産の複雑さが増すことが多いからです。
当社の設計チームは、製品開発と金型流動解析に特化したソフトウェアを活用し、設計が生産要件を満たすことを保証しています。また、量産前のシミュレーションを通じてプロセスを最適化し、試作回数を削減し、歩留まりを向上させています。
当社はPPAPプロセスに精通しており、生産部品承認に関する完全な文書を作成し、お客様が審査手続きを円滑に進められるようサポートいたします。
当社がISO 9001:2015認証を取得している品質管理システムは、原材料から完成品までの全工程を監視し、初回品検査、工程内検査、最終検査を実施します。
当社では、顧客からのフィードバックや生産データの分析を通じて、プロセスと効率を定期的に最適化する年間改善計画を実施しています。
当社では、設計の複雑さやお客様のご要望に合わせて、 2~10週間の柔軟な納期をご用意しております。並行した設計確認とモジュール式の製造ソリューションにより、標準的なプロジェクトは最短2週間、複雑なプロジェクトは最長10週間で納品可能です。