座標系について学ぶ前に、まずはCNCマシンとは何か、そしてCNC技術がどのように発展してきたかについてのガイドをお読みください。
CNC工作機械の座標系は、切削工具、工作物、および加工原点の位置を機械がどのように識別するかを定義します。座標基準が正しく設定されていないと、CNC工作機械はプログラムされた寸法を実際の軸移動に正確に変換することができません。
CNCマシンは、次の3つのことを知らなければ正確に動作することはできません。
- 機械が移動範囲内にある場合
- 工作物が機械テーブル上のどこに配置されているか
- 選択したツールの切削点の位置
これらの位置は、座標参照と補正値によって定義されます。
CNCオペレーター、プログラマー、製造エンジニアにとって、機械座標系、ワーク座標系、および工具基準を理解することは不可欠です。軸の方向、ワークオフセット、または工具補正値が間違っていると、寸法誤差、工具の衝突、およびワークピースの損傷を引き起こす可能性があります。
この記事では、右手の法則、機械座標系、ワーク座標系、G54~G59ワークオフセット、および工具補正について説明します。また、これらの概念がダイカスト金型製造および二次CNC加工においてどのように適用されるかについても示します。
- CNCマシンの座標系とは何ですか?
- CNCマシンに座標系が必要な理由
- CNCマシンにおける右手の法則
- X軸、Y軸、Z軸の定義方法
- 機械座標系とは何ですか?
- 作業座標系とは何ですか?
- G54からG59の作業オフセットとは何ですか?
- 工具基準点と工具補正
- ツール長補正
- ツール半径補正
- 座標参照がどのように連携して機能するか
- 機械テーブルが逆方向に動くことがある理由
- ダイカスト金型製造におけるCNC座標系
- 金型キャビティおよびコアインサートの機械加工
- 加工スライドとインサートポケット
- ダイカスト部品のCNC加工
- 例:アルミダイキャスト製ハウジング
- DFMの段階で調整計画を開始すべき理由
- CNC座標設定におけるよくあるエラー
- 推奨される座標検証手順
- 鋳造金型におけるCNC座標管理
- アルミダイカストサービス
CNCマシンの座標系とは何ですか?
CNC工作機械の座標系は、正確な機械動作に必要な位置基準を提供します。これにより、CNCコントローラは機械の位置、工作物の原点、および選択された工具の有効切削点を特定できます。
CNCマシンに座標系が必要な理由
CNC加工プログラムには位置決めコマンドが含まれています。
例えば、プログラムはマシンに次の場所へ移動するように指示するかもしれません。
X50.000 Y25.000 Z-5.000しかし、CNCシステムがX、Y、Zの原点の位置を把握していない限り、これらの値は意味をなさない。
そのため、このマシンには複数の参照レイヤーが必要となる。
- 機械自体の固定基準
- ワークピースのプログラム可能な基準
- 実際の切削工具の補正値
これらの参照により、以下の場合でも同じCNCプログラムを使用できます。
- ワークピースは別の位置に取り付けられています
- 備品が移動される
- 別の切削工具が装着される
- 複数のワークピースが同じ機械テーブルに設置されている
- 異なる機械加工工程では、異なる基準点が使用されます。
座標参照が正しく定義されていないと、CNCコントローラはプログラムされた寸法を実際の機械動作に変換できません。
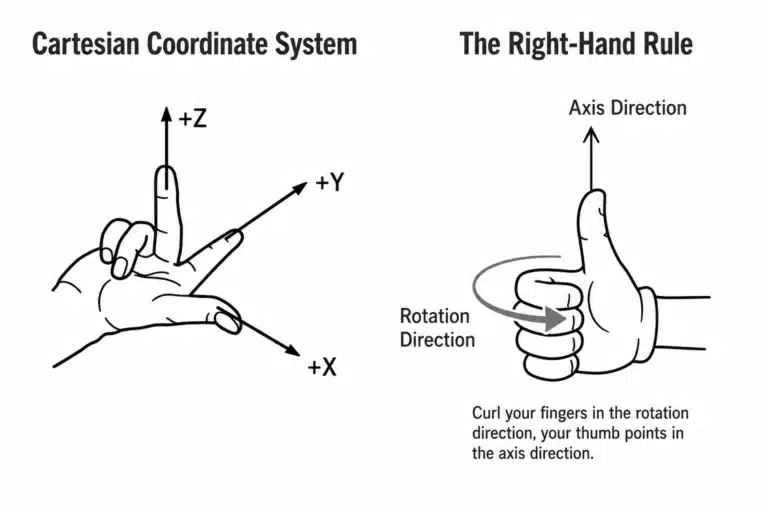
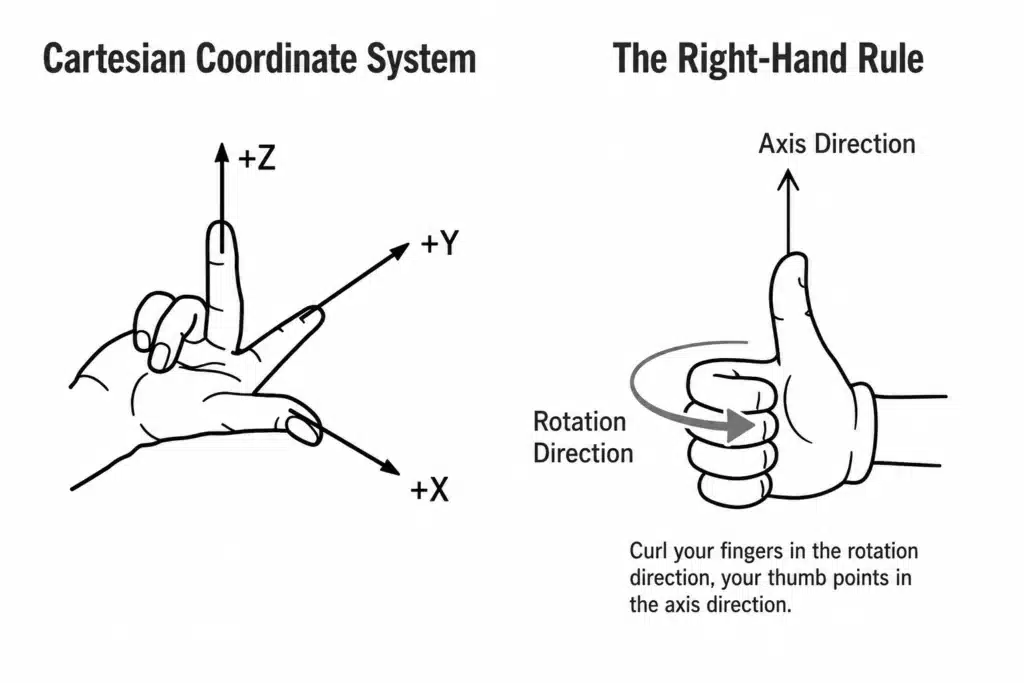
CNCマシンにおける右手の法則
CNCマシンは通常、右手系直交座標系を使用します。
右手の法則は、X軸、Y軸、Z軸の正の方向を特定するための標準的な方法を提供する。
ルールを視覚化するには:
- 右手の親指をプラスのX方向に向けてください
- 右人差し指をY軸方向に向けます
- 右手中指を正のZ方向に向けてください
3本の指は互いに垂直になるようにしてください。
この方法は、プログラマーやオペレーターが3つの線形軸間の関係を理解するのに役立ちます。
X軸、Y軸、Z軸の定義方法
CNCマシンは物理的な構造は異なるものの、その座標方向は標準化された原理に従っている。
Z軸
Z軸は通常、主軸と平行です。
Z軸の正方向は、切削工具と工作物との間の距離を増加させます。
立形マシニングセンタの場合:
- スピンドルは垂直です
- Z+は通常、工具をワークピースから遠ざける方向に動かします。
- Z軸は工具をワークピースに向かって移動させる。
これを覚える簡単な方法は次のとおりです。
正のZ値は、ワークピースから遠ざかる方向を意味します。
これは、CNC加工における最も重要な軸方向ルールの一つです。
X軸
一般的な立形マシニングセンタを、オペレーターの位置から見ると次のようになります。
- X+は通常右方向です
- X−は通常左側にある
X軸は通常、機械テーブルの主要な水平移動方向と平行です。
Y軸
Y軸の方向は、右手系座標法則によって決定されます。
一般的な立形マシニングセンタの場合:
- Y+は通常、オペレーターから離れた位置にある。
- Y−は通常、オペレータの方向を向いています。
立形マシニングセンタの一般的な方向
| 軸 | 典型的な正の方向 |
|---|---|
| X+ | 右派 |
| Y+ | オペレーターから離れた場所 |
| Z+ | ワークピースから上方向および離れた方向 |
機械によってはテーブルを動かすものもあれば、スピンドルやコラムを動かすものもあるため、実際の物理的な動きは異なる場合があります。CNCの軸方向は、工具と工作物間の相対的な動きに基づいて定義されます。
機械座標系とは何ですか?
マシン座標系(一般的にMCSと略される)は、CNCマシンの基本的な座標基準である。
これは工作機械メーカーによって設定され、機械の機械的な移動範囲に関連付けられています。
機械の座標系は固定されています。オペレーターやプログラマーは通常、そのゼロ位置を変更しません。
機械の原点と基準位置
関連する2つの用語がよく使われる。
- マシンゼロ
- 機械基準位置
それらは同じ位置にある場合もあるが、厳密には必ずしも同一とは限らない。
基準位置とは、制御システムが機械の軸位置を確立または確認するために使用する、既知の物理的な位置のことです。
増分位置フィードバックを使用する機械は、一般的に電源投入後に基準位置への復帰手順を必要とする。
アブソリュートエンコーダを搭載した最新の機械は、シャットダウン後も軸位置を保持できるため、機械を起動するたびに従来のような原点復帰サイクルを必要としない場合があります。
機械座標系は何のために使用されるのですか?
機械座標系は、以下の基礎を提供する。
- 軸移動制限
- オーバートラベル保護
- 工具交換位置
- 備品のクリアランスチェック
- 作業オフセット計算
- 機械位置表示
- 安全な機械動作
CNCコントローラに表示される機械的な位置、すなわち機械の位置は、通常、機械座標系に基づいています。
簡単な比較
機械の座標系は、都市のグローバルマップに例えることができる。
建物がどこにあっても、同じ都市地図に基づいてその位置を特定することができる。
同様に、すべての工作物、治具、切削工具は、最終的には機械の座標系内に位置づけられる。
作業座標系とは何ですか?
ワーク座標系(WCS)とは、ワークピースの図面と加工基準に基づいて設定された座標参照系のことです。
CNCプログラマーは、機械の固定されたゼロ点を基準としてすべての位置をプログラムする代わりに、ワークピース上に都合の良いゼロ点を定義します。
一般的なワークピースの原点位置は以下のとおりです。
- 上面の中心
- 原材料の一角
- 穴の中心
- 円形部品の中心
- 機械加工された位置決め穴
- 固定基準点
選択された原点は、可能な限り設計基準、加工戦略、および検査方法と一致させるべきである。
作業座標系が必要な理由とは?
部品図面では、穴の位置が左端から50mm、下端から30mmと定義されている場合がある。
したがって、CNCプログラムは図面の基準点を原点として使用することができる。
しかし、CNCマシン内部におけるその原点の物理的な位置は、以下の要因に依存します。
- ワークピースが固定される場所
- 器具の取り付け方法
- どの機械テーブル位置が使用されますか
- 部品が再取り付けられたかどうか
- 複数の部品が一緒に加工されているかどうか
オペレーターは実際のワークピースの原点を測定し、その位置をワークオフセットとして保存する。
CNCシステムは、プログラムされた加工対象物の座標を機械座標に変換する。
G54からG59の作業オフセットとは何ですか?
一般的に使用されているFANUCシステムを含む多くのCNC制御システムでは、G54~G59は標準的な作業座標オフセットです。
各コードは、独立した作業座標系を表します。
| 作業オフセット | 典型的なアプリケーション |
|---|---|
| G54 | 最初のワークピースまたは最初の加工基準 |
| G55 | 2番目のワークピースまたは2番目の基準点 |
| G56 | 第三のワークピースまたは第三の基準点 |
| G57 | 追加の備品または操作 |
| G58 | 追加の備品または操作 |
| G59 | 追加の備品または操作 |
例えば次のような行:
G54CNCコントローラに対し、以下のプログラムされた座標はG54ワークピース原点を基準として解釈されるべきであることを指示します。
例:ワークピース1個
テーブル上に部品が1つだけ設置されている場合、プログラムはG54を使用して完全な加工操作を実行することがあります。
例:複数のワークピース
同一のアルミニウム製ハウジングが3つ、1つの器具に取り付けられていると仮定します。
オペレーターは以下を定義できます。
- ワークピース1のG54
- ワークピース2のG55
- ワークピース3のG56
その後、同じ加工サブプログラムを3つの異なるワークオフセットを使用して繰り返すことができる。
例:複数回の機械加工
コンポーネントは、異なる操作において異なるデータを必要とする場合があります。
具体的な例を挙げますと、以下の通りです。
- 上面加工用のG54
- 側面加工用のG55
- 位置決め穴基準点用のG56
オフセットを個別に設定することで、セットアップが整理され、CNCプログラム内での不要な座標計算が削減されます。
延長勤務による相殺
一部のCNCシステムは、以下のような拡張ワークオフセットをサポートしています。
G54.1 P1
G54.1 P2
G54.1 P3
利用可能な拡張オフセットの数は、マシンコントローラとインストールされているオプションによって異なります。
これらの追加オフセットは、以下の場合に役立ちます。
- 複数部品からなる治具
- パレットシステム
- 自動化された生産ライン
- 墓石の備品
- 柔軟な製造システム
工具基準点と工具補正
切削工具は種類によって長さや直径が異なる。
具体的な例を挙げますと、以下の通りです。
- 正面フライスは比較的短いかもしれません
- 深穴ドリルははるかに長いかもしれません
- ボールエンドミルは、異なる切削形状を持つ。
- リーマの直径は、プログラムされた穴の経路よりも小さい場合がある。
CNCシステムは、スピンドルの基準位置と工具の有効切削点との間の正確な関係を把握していなければならない。
この関係は、ツールオフセットと補償を通じて管理されます。
ツール長補正
工具長補正機能により、CNCシステムは工具長の差を補正することができます。
典型的なコマンドは次のとおりです。
G43 H01このコマンドの場合:
- G43は正の工具長補正を有効にする
- H01はレジスタ01に格納されている長さオフセットを呼び出します。
実際の実装方法や符号規則は、機械、制御装置、測定方法、および企業のプログラミング規格によって異なる場合があります。
工具長補正が重要な理由
工具長補正機能がない場合、工具を交換するたびに、新しい工具長に合わせてCNCプログラム全体を書き直す必要がある。
適切な工具長オフセットを用いることで、異なる工具を用いても、プログラムされたZ座標を変更することなく、同じワークピースの基準面を加工することが可能です。
工具長補正は特に以下の場合に重要です。
- 訓練
- 盗聴
- 深溝加工
- 金型キャビティ加工
- マルチツール加工
- 自動工具交換
ツール半径補正
工具半径補正機能により、CNCコントローラはプログラムされた部品の輪郭から工具の中心をずらすことができます。
一般的なコマンドには以下が含まれます。
G41
G42
G40
通常:
- G41は、プログラムされた経路の片側にカッター補正を適用します。
- G42は反対側に補償を適用する
- G40はカッター補正をキャンセルします
左右の正確な位置関係は、工具の移動方向に応じて決定する必要がある。
工具半径補正が有用な理由
工具半径補正により、以下のことが容易になります。
- 部品の寸法を調整する
- 工具の摩耗を補正する
- わずかに異なる直径の工具を使用してください
- 部品形状と工具中心計算を分離する
- 輪郭全体を書き換えることなく、仕上げ寸法を最適化します。
ただし、リードイン、リードアウト、および補正方向は正しくプログラムする必要があります。不適切な使用は、アラームの発生、削り込み、または部品寸法の誤りを引き起こす可能性があります。
座標参照がどのように連携して機能するか
CNCコントローラは、複数の情報を組み合わせて、必要な機械位置を決定します。
概念的には、そのプロセスは次のとおりである。
Programmed position
+ work offset
+ tool compensation
= actual machine movement
この式は、汎用的な制御計算式ではなく、簡略化された説明です。
完全な関係性には、以下の要素も含まれる可能性があります。
- ローカル座標シフト
- 器具のオフセット
- 回転軸変換
- 5軸運動学的変換
- ツール中心点制御
- 動的作業オフセット
- 機械校正パラメータ
標準的な3軸加工の場合、主な関係性は次のように理解できます。
レイヤー1:機械座標系
これは、機械の固定された物理的基準点です。
レイヤー2:作業座標系
G54、G55、またはその他のオフセットによって、工作物の原点が機械座標系内のどこに位置するかが定義されます。
レイヤー3:ツール補正
工具の長さと半径のオフセットによって、実際の切削点が主軸およびプログラムされた経路に対してどの位置にあるかが決まります。
CNCシステムはこれらの基準値を組み合わせて、切削刃をワークピース上に正確に位置決めします。
機械テーブルが逆方向に動くことがある理由
よくある混乱の原因の一つは、機械テーブルの実際の動きが、コントローラーに表示される軸の方向と逆に見える場合があることです。
例えば、一部の立形マシニングセンタでは:
- オペレーターがX+を押す
- テーブルが物理的に左に移動する
- そのため、工具は工作物に対して右方向に移動する。
CNC座標の方向は、機械部品が物理的に移動するだけでなく、工作物に対する工具の相対的な動きに基づいています。
そのため、同じプログラミング座標規則に従っていても、2つの異なる機械が異なって動くように見えることがあるのです。
安全な作業手順
使い慣れない機械を操作する際は、以下の点に注意してください。
- 低速の送り速度を使用する
- 小さなジョグ増分を選択してください
- 工具と工作物の間の相対的な動きを観察する
- 急速な移動の前に軸の方向を確認してください
- 自動運転を開始する前にクリアランスを確認してください。
この簡単な手順で、衝突や設定ミスを防ぐことができます。
ダイカスト金型製造におけるCNC座標系
ダイカスト金型を製造する際には、座標制御が特に重要となる。
ダイカスト金型には、以下のような多くの部品が正確に位置合わせされる必要がある。
- キャビティインサート
- コアインサート
- スライド
- リフター
- エジェクタピン穴
- 冷却チャネル
- ランナーシステム
- オーバーフローポケット
- 通気口
- インサートポケット
- 分離面
作業座標系は、選択された加工および組立基準と一致していなければならない。
金型キャビティおよびコアインサートの機械加工
キャビティ加工やコア加工の場合、ワークピースの原点は多くの場合、以下の方法で設定されます。
- 金型インサートの中心
- 精密な参考コーナー
- 地盤基準面
- 穴の位置を特定する
- 金型ベースの中央
データは可能な限り、すべての運用において一貫性を保つべきである。
安定した協調戦略は、以下の関係性を改善します。
- 荒加工
- 熱処理
- 半仕上げ
- フィニッシング
- EDM電極の位置決め
- ワイヤー切断作業
- 金型組立
- 最終検査
不適切な基準点計画は、複数回のセットアップ後に、キャビティの不一致、インサートの不適切な位置決め、または寸法のずれを引き起こす可能性があります。
加工スライドとインサートポケット
スライドや可動金型部品には、角度のついた面や複数の座標参照が含まれることが多い。
エンジニアは以下の点を考慮しなければならない。
- スライド移動方向
- ロック面角度
- 遮断面位置
- アセンブリデータを挿入する
- 機械加工の容易性
- 治具の向き
- 繰り返しセットアップの精度
部品を複数の方向で加工する必要がある場合、それぞれのセットアップごとに個別のワークオフセットを使用することができます。
具体的な例を挙げますと、以下の通りです。
- 主空洞表面用G54
- 側面遮断面用のG55
- 角度付きスライド機能用のG56
これにより、プログラム構造が明確になり、手動での座標変換が削減されます。
ダイカスト部品のCNC加工
ダイカスト部品は、鋳造後に二次的なCNC加工が必要となる場合が多い。
一般的な機械加工の特徴は以下のとおりです。
- シール面
- ねじ穴
- ベアリングボア
- コネクタ穴
- 取り付け基準点
- 精密組立面
- 平らな設置面
- 位置決め穴
繰り返し生産を行う場合は、安定した鋳造基準点または治具基準点から作業座標系を確立する必要があります。
基準設計では、以下の点を考慮する必要があります。
- 鋳造時の寸法ばらつき
- パーティングラインのバリ
- 抜き勾配角度
- エジェクターマーク
- クランプ変形
- 機械加工部分の多孔性
- 治具の再現性
- 加工代
例:アルミダイキャスト製ハウジング
次のような要件を持つアルミニウムダイカスト製ハウジングを考えてみましょう。
- シール面のフライス加工
- 取り付け穴を4つ開ける
- 2つのねじ穴のタップ加工
- 精密コネクタ開口部のボーリング
実用的な連携戦略では、以下が用いられる可能性がある。
- 完成したシール面上のZゼロ
- X座標とY座標は、主要位置決めフィーチャーの中心でゼロとなる。
- 安定した鋳造基準に基づいて設計された治具
- 各切削工具の工具長オフセット
- 重要な寸法に対する工具半径または摩耗補正
この構成により、プログラムの検証が容易になり、ツールパス全体を変更することなく寸法を調整することが可能になります。
DFMの段階で調整計画を開始すべき理由
鋳造品や金型インサートがCNCマシンに到着してから初めて座標計画を開始すべきではない。
これは、DFM(製造性設計)およびプロセス計画の段階で検討されるべきである。
エンジニアリングチームは以下を考慮すべきである。
- どの面を加工基準面として使用するか
- 治具の位置決めにはどの機能が使用されますか?
- 鋳造後も基準点が安定しているかどうか
- 切削工具が各特徴に届くかどうか
- 機械加工によって内部の多孔性が露わになるかどうか
- 部品の測定方法
- 複数の操作が一貫した参照を使用するかどうか
- 変形が完成寸法にどのような影響を与えるか
早期の座標および基準点計画により、以下の点を削減できます。
- フィクスチャの複雑さ
- 設定時間
- 寸法変動
- リワーク
- スクラップ
- 検査の難しさ
- 生産コスト
CNC座標設定におけるよくあるエラー
1. 作業オフセットの誤り
G54、G55、またはその他の作業オフセットが誤って選択された場合、機械が誤ったワークピース位置に移動する可能性があります。
2. Z軸ゼロ設定の誤り
Z座標の誤りは、以下のような結果を招く可能性があります。
- 深く切り込みすぎた
- 部品の上部を機械加工する
- 工具の破損
- 器具の衝突
3. 工具長さオフセットの誤り
Hの値を誤って指定すると、ツールが誤った高さに配置される可能性があります。
4. 工具半径補正の誤り
D値またはG41/G42方向が間違っていると、プロファイルが大きすぎたり小さすぎたりする可能性があります。
5.ワークピースが間違った向きに取り付けられている
ワークオフセットは正しいかもしれませんが、治具内で部品が回転または反転している可能性があります。
6. プログラミングとセットアップのデータの不整合
CAMプログラマーと機械オペレーターが異なる原点仮定を用いる場合、プログラムは正しく実行されない。
7. テーブルと工具の相対的な動きを無視する
テーブルの物理的な動きを誤解すると、オペレーターが機械を誤った方向に動かしてしまう可能性があります。
推奨される座標検証手順
自動加工を開始する前に:
- 選択したプログラムと作業オフセットを確認してください
- ワークピースの向きを確認する
- X、Y、Zの基準位置を確認してください。
- ツール番号とオフセットレジスタを確認してください。
- G43、H、Dの値を確認してください。
- 治具と工具のクリアランスを確認してください。
- 最初の実行ではシングルブロック操作を使用する
- 急速なオーバーライドを減らす
- 必要に応じてエアカットテストまたは安全高さテストを実施する
- 量産前に最初の完成部品を検査する
金型や高価な部品の場合、これらの検査は特に重要です。なぜなら、座標の誤差が1つでも、加工対象物と切削工具の両方に損傷を与える可能性があるからです。
鋳造金型におけるCNC座標管理
キャストモールド社では、製造工程全体を通して座標と基準点の計画を考慮しています。
当社のワークフローには以下が含まれます。
- 図面および3Dモデルのレビュー
- DFM分析
- モールドフロー解析
- ダイカスト金型設計
- CNCおよびEDMプロセスプランニング
- 金型製造
- カビ試験およびサンプリング
- アルミニウムまたは亜鉛のダイカスト
- 二次CNC加工
- 表面仕上げと検査
設計基準、金型基準、加工基準、検査基準を整合させることで、不要な座標変換を削減し、生産の一貫性を向上させることができます。
アルミダイカストサービス
中国における当社のアルミニウム高圧ダイカストサービスについて、詳しくはこちらをご覧ください。