
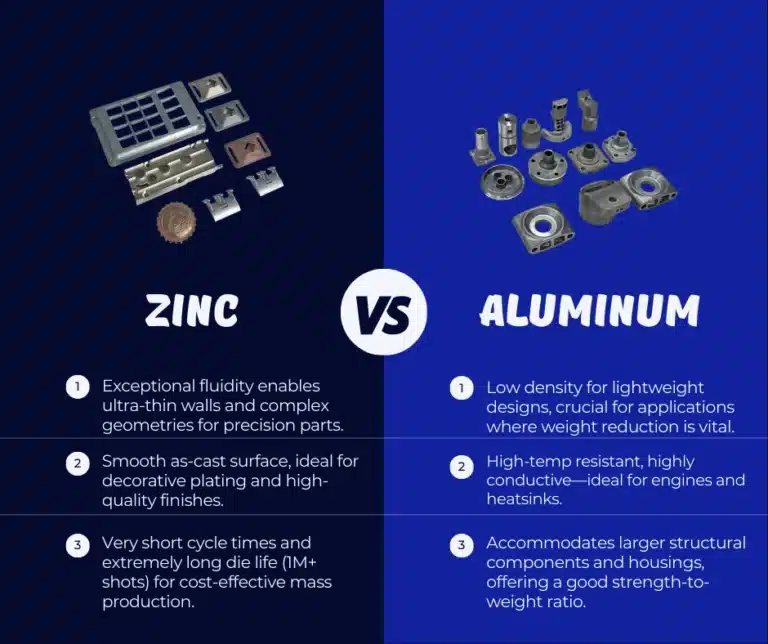
設計で金属部品が必要な場合、選択は多くの場合、 アルミニウム対亜鉛 ダイカスト加工において、ダイカストは複雑で精密な部品を大量生産するのに優れています。様々な金属が使用可能ですが、アルミニウムと亜鉛が最も直接的に比較できます。それぞれの材料には固有の特性があり、ダイカスト加工によってその特性がさらに増幅されるため、組成と加工プロセスがどのように相互作用するかを理解することが不可欠です。この記事では、アルミニウムダイカストと亜鉛ダイカストを分かりやすく比較し、それぞれの利点、トレードオフ、用途への適合性を概説することで、データに基づいた自信のある選択を支援します。
ザマック合金とは
ザマックは、亜鉛を主成分とする合金の一種で、アルミニウム、マグネシウム、場合によっては銅が制御された量で添加されており、特にホットチャンバー式亜鉛ダイカストプロセス向けに配合されています。その名称自体は、構成金属である亜鉛(Zink)、アルミニウム(Aluminium ) 、マグネシウム( Magnesium ) 、銅(Kupfer)のドイツ語名の頭文字をとった略語です。
各要素の役割は極めて重要である。
- アルミニウム(Al)通常4%程度添加することで、機械的強度、硬度、および鋳造性を向上させます。
- マグネシウム(Mg)少量(約0.04%)添加することで、結晶粒構造を微細化し、安定性を向上させ、耐食性を高めます。
- 銅(Cu)特定のグレード(ザマック5など)に含まれるこの成分は、引張強度、硬度、耐摩耗性を向上させますが、耐食性と延性をわずかに低下させる可能性があります。
ザマック合金の最大の強みは、極めて高い流動性です。これにより、細部まで精緻に再現でき、極薄の肉厚を実現できます。さらに、短い生産サイクル、長い金型寿命、めっきに適した表面といった特長も相まって、高い再現性を持ち、精密かつ外観に優れた小型から中型の部品製造に最適です。一般的なグレードとしては、ザマック3、ザマック5、ザマック7があり、ザマック2は、より高いクリープ耐性と長期的な耐荷重能力が求められる用途に使用されます。
亜鉛合金(ザマック)の主な特徴
亜鉛合金は、製造効率と性能特性において他に類を見ない組み合わせを提供します。
- 薄壁対応ザマック合金は融点が低く流動性が高いため、極めて薄い部分を埋めることができ、部品の形状やプロセス制御によっては、局所的な肉厚がミリメートル未満になることもあります。
- 化粧品部品は金型から取り出された時点で、滑らかで密度の高い「鋳造状態」の表面を有しており、研磨、装飾メッキ(クロム、ニッケル、真鍮)、粉体塗装、塗装に最適な下地となります。
- 生産効率亜鉛のホットチャンバーダイカストプロセスは非常に高速です。これにより、非常に 短いサイクルタイムキャビテーションの増加(ショットあたりの部品数の増加)を可能にし、非常に 長寿命しばしば100万発を超える。
- 寸法再現性亜鉛合金は収縮率が低く、反りも最小限に抑えられるため、部品間のばらつきが非常に少ない。そのため、厳しい公差が求められる用途に最適である。
制約事項:主なトレードオフとしては、アルミニウムに比べて密度が高く、重量が重いことが挙げられます。また、使用温度範囲は中程度であり、持続的な荷重下ではクリープ(緩やかな変形)が発生しやすいため、設計段階でこの点を考慮する必要があります。
アルミニウム合金とは
鋳造に使用されるアルミニウム合金には、一般的なA380/ADC12、気密性の高い用途向けの高流動性A413、熱処理可能なA356/A357など、幅広い組成のものがあります。これらの合金は、高圧ダイカスト(HPDC)、永久鋳型鋳造、砂型鋳造などのプロセスを用いて鋳造されます。
亜鉛とは異なり、多くのアルミニウム合金は熱処理によって機械的特性を向上させることができます。高圧ダイカスト部品はT5焼き戻し(安定化のための人工時効処理)が施されることが多く、一方、永久鋳型鋳造や砂型鋳造(A356/A357など)で製造された部品は、最大の強度を得るために一般的にT6固溶化熱処理と時効処理が施されます。
アルミニウムの主な強みは、低密度(軽量性)、高温での優れた性能、良好な熱伝導性、そして合金の選択と熱処理によって実現可能な幅広い機械的特性である。
アルミニウム合金の主な特徴
重量、耐熱性、構造性能が最優先される用途においては、アルミニウムが最適な選択肢となる。
- 強度と剛性対重量比アルミニウムは、T5またはT6焼き戻し(鋳造プロセスによる)によって調整可能な優れた機械的特性のバランスを備えており、強度と剛性を持ちながら軽量な素材です。14
- 熱性能熱伝導性に優れたアルミニウムは、ヒートシンク、電子機器筐体、自動車用インバーターハウジングなど、放熱が必要な部品に最適な素材です。15
- サイズ封筒アルミニウムに使用される冷間チャンバープロセスは、より大きなショットサイズに対応できるため、構造ブラケットや大型ハウジングなどの大型部品に適しています。
- フィニッシング粉体塗装と塗装は、広く用いられている費用対効果の高い仕上げ方法です。陽極酸化処理は優れた耐食性と耐摩耗性を発揮しますが、鍛造合金(6xxx系など)には最も効果的ですが、高銅HPDC合金にはそれほど効果的ではありません。
制約事項:アルミニウムの鋳造プロセスは、一般的に亜鉛に比べてサイクルタイムが長く、金型寿命が短くなります。また、亜鉛と同様の超微細なディテールを再現し、滑らかな鋳造仕上げを実現することも、より困難になる場合があります。
アルミニウム合金と亜鉛合金の違いは何ですか?
アルミニウムと亜鉛のダイカストは、重複する部分もあるものの、それぞれ異なるニッチ市場を担っています。亜鉛(ザマック)は、微細な形状、極薄の壁、めっきグレードの表面仕上げが可能な部品の製造に優れています。サイクルタイムが非常に短く、金型寿命が長いため、小型から中型の部品を大量生産するのに最適です。
一方、軽量化が最優先事項である場合、動作温度が高い場合、またはより大型で複雑な構造形状が求められる場合には、アルミニウムが優位性を発揮します。アルミニウムは優れた耐熱性と、熱処理による機械的特性の向上という柔軟性を備えています。最終的な決定においては、製品の形状とサイズ、生産量と経済性、仕上げとシーリングの要件、そして使用中の性能と温度変化への対応といった要素を総合的に考慮する必要があります。
並べて比較する
| 基準 | 亜鉛(ザマック) | アルミニウム(HPDC/PM/砂型) |
| 密度 / 重量 | より高い(ザマック3の場合は約6.6 g/cm³) | 低い(約2.7 g/cm³) |
| 薄肉構造と詳細 | 非常に優れている(高温室、低融点) | 良好(壁厚約1~3mm) |
| サイクルタイム | とても短い | 穏健派 |
| 死ぬ人生 | 高い(多くの場合1,000,000万ショット以上) | 低め(約100,000万ショット以上) |
| 化粧品/メッキ | メッキ加工済み、研磨しやすい | 粉末/塗装が一般的。高銅HPDCでは陽極酸化処理は限定的。 |
| 温度機能 | 穏健派 | (エンジンルーム、熱部品) |
| 漏れ防止 | 非常に良い(密度の高い鋳型皮) | 良い。A413合金は優れている。 |
| 熱伝導率 | グッド | 優れた製品(ヒートシンク、インバーター) |
| 標準的な部品サイズ | 小~中 | 中~大 |
| 単価(数量別) | 低い(高速サイクルと長いダイ寿命のため) | 低~中 |
ダイキャストアルミニウムと亜鉛の表面仕上げ
- 亜鉛(ザマック)装飾仕上げに最適な選択肢です。 Cu-Ni-Cr 装飾めっき無電解ニッケルめっき、各種化成処理、それに続く粉体塗装または塗装。簡単な研磨や振動研磨でも高品質な仕上がりを実現できます。表面の膨れなどの欠陥を防ぐには、適切な前処理が不可欠です。
- アルミ: 実用的な仕上げは 化成処理後、粉体塗装または塗装を行う陽極酸化処理も選択肢の一つですが、低銅合金に最適であり、高圧ダイカストではあまり一般的ではありません。電子機器用途では、特殊なEMI/RFIシールドスタックを適用できます。
物件概要(期待できること)
- 亜鉛強力な 鋳造状態の特性 また、二次加工なしで優れた寸法再現性を実現します。ただし、設計者は、高温下で持続的な負荷がかかった場合のクリープ現象を考慮する必要があります。
- アルミ:調整可能な強度プロファイル(T5/T6熱処理による、プロセス依存)、優れた剛性対重量比、および優れた熱性能を提供します。
用途
- 亜鉛装飾用金具(錠前、蝶番、取っ手)、家電製品や民生用電子機器の筐体、小型の気密部品(バルブ、継手)、精密機械部品。
- アルミ自動車用構造ブラケット、大型電子機器筐体、熱管理部品(ヒートシンク、インバータ筐体)、軽量アセンブリ。
ホットチャンバー鋳造とコールドチャンバー鋳造:物理法則によって決まるプロセス
ダイカスト製法は大きく2つの方法に分けられ、どちらの方法を選ぶかは合金の融点と化学的性質によって完全に決まるため、変更の余地はない。
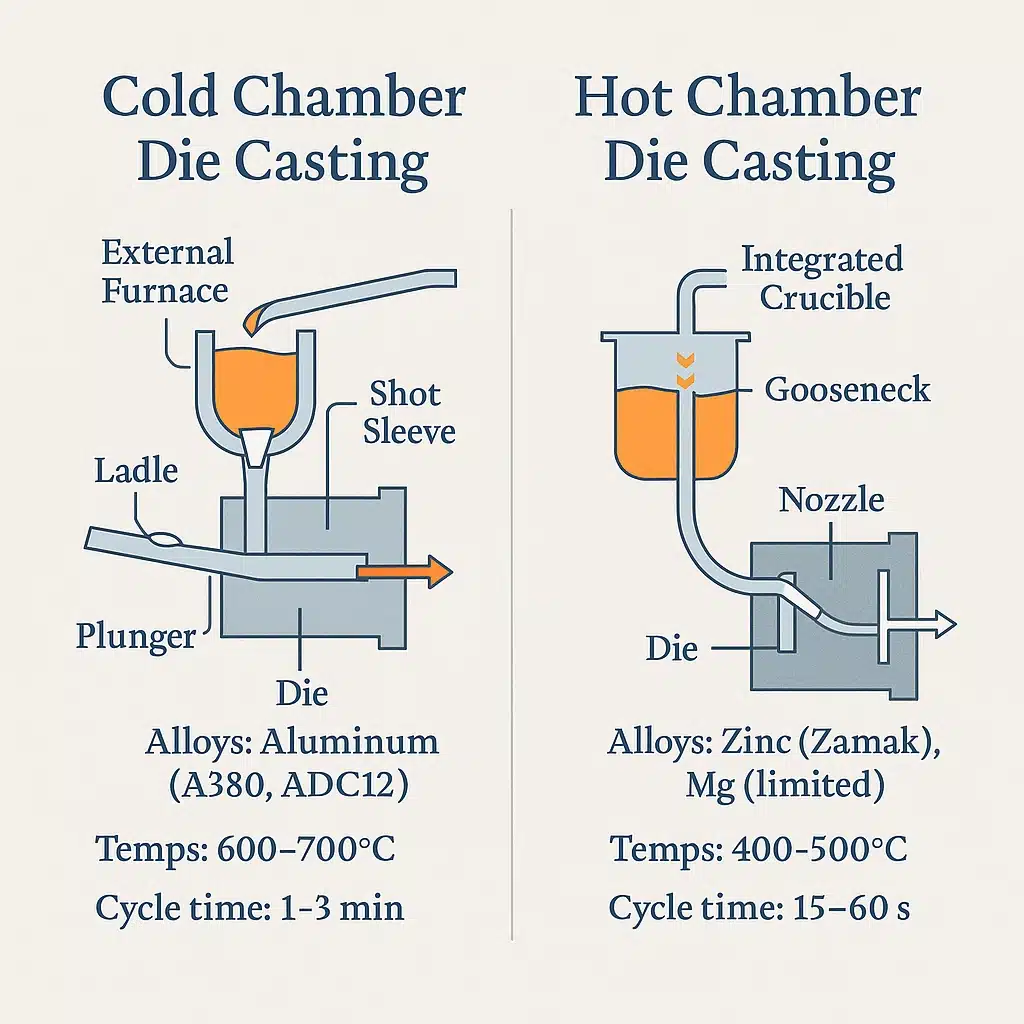
- ホットチャンバーダイカスト(亜鉛): このプロセスは、その統合性とスピードが特徴である。注入機構は、グースネック状の部材内で作動するプランジャーで構成され、溶融金属の炉内に直接浸漬される。5 各サイクルにおいて、プランジャーは正確な量の金属を金型キャビティに直接押し込みます。これは洗練された、高度に自動化された高速システムです。ただし、亜鉛、錫、鉛など、動作温度において射出成形システムの鋼製部品を化学的に腐食したり侵食したりしない低融点合金にのみ適用可能です。7
- 冷間ダイカスト(アルミニウム): この方法は、アルミニウム、マグネシウム、銅などの高融点合金に必要です。溶融アルミニウムは鋼鉄に対して非常に腐食性が高いため、射出システムと常時接触させることはできません。そのため、溶融アルミニウムは別の炉に保持されます。各鋳造サイクルにおいて、溶融アルミニウムの正確な量を、手動またはロボットによって、炉から硬化鋼製の「冷間」射出スリーブに注ぎ込む必要があります。6 油圧プランジャーが、この金属の塊を金型キャビティに押し込む。32 この多段階プロセスは本質的に時間がかかり、熱効率の低下を招き、プロセスのばらつきや汚染の可能性を高める。
費用
- 亜鉛: しばしば 大量生産時の最低単価 極めて高速なサイクルと優れた金型寿命により、金型コストをより多くの部品に分散できるため、コスト削減につながります。メッキ処理はコスト増につながりますが、高級感のある仕上がりを実現します。
- アルミまた、競争力のある単価も提供しています。粉体塗装などの仕上げは費用対効果に優れています。ただし、重要な面やねじ山に二次加工が必要になる場合、総コストに影響が出る可能性があります。
サイクル(スループットとツール)
- 亜鉛: を使用します。 高温室 射出機構が溶融金属に浸漬されるプロセス。これにより、可能な限り最速のサイクル、高いキャビテーション、そして長い金型寿命が実現し、大量生産に最適です。
- アルミ: が必要です 低温室 溶融金属をショットスリーブに注ぎ込むプロセス。高温とアルミニウムの研磨性のため、サイクルタイムは中程度で、工具寿命は短くなる。
亜鉛が勝つとき(ザマック合金)
ザマックという商標名で知られる亜鉛合金は、その独自の特性が明確な利点をもたらす特定の用途において、最適な選択肢となっている。
- 使用事例: 複雑な錠前や蝶番の機構、装飾金具(つまみ、取っ手)、家電製品や民生用電子機器の筐体、小型の気密部品など。
- 勝因: 亜鉛は融点が低いため、その成功の鍵となります。これにより、ホットチャンバーダイカストプロセスが使用可能となり、 極めて長いダイ寿命(多くの場合、100万サイクル以上) (NAIST) と 非常に短いサイクルタイムその優れた流動性により、極めて薄い部分まで充填でき、微細なディテールを精密に再現できます。その結果、滑らかでほぼ最終形状に近い部品が得られ、高品質な電気めっきに最適な基材となります。
共通グレード:
- ザマック3: 最も一般的な汎用亜鉛合金であり、優れた特性バランスと長期安定性を備えている。
- ザマック5: 銅の含有量が多いため、引張強度と硬度が向上します。
- ザマック2: 同種の中で最も強度と硬度が高く、より優れたクリープ耐性が求められる用途によく用いられる。
- ザマック7: マグネシウム含有量を抑えた高純度合金で、極薄肉部品に最適な鋳造性と流動性を提供します。
- 制限事項: 亜鉛はアルミニウムよりも密度が高いため、重量が重い。高温環境での使用には適しておらず、クリープ(持続的な荷重下での変形)を起こしやすい性質があるため、構造設計においてはこの点を考慮する必要がある。
アルミニウムが勝利するとき
アルミニウムは、強度、重量、熱特性のバランスの良さから高く評価されており、最も汎用性が高く広く使用されているダイカスト材料の一つである。
- 使用事例: 自動車や産業機器の構造ブラケット、大型電子機器筐体、熱管理部品(ヒートシンク、インバーター筐体)、および軽量化が優先されるあらゆるアセンブリ。
- 勝因: アルミニウムの主な利点は、 低密度優れた強度対重量比を実現しています。亜鉛が性能を発揮しにくい高温環境下でも、安定した性能を発揮します。特定の合金は熱処理によって、一部の鋼鉄部品に匹敵する機械的特性を得ることができます。さらに、熱伝導率が高いため、放熱が必要な部品に最適です。
共通グレード:
- A380 / ADC12: 高圧ダイカスト(HPDC)の主力製品であり、鋳造性、機械的特性、コスト効率の優れた組み合わせを提供します。
- A413: シリコンを豊富に含む合金で、優れた耐圧性を持ち、油圧部品や空圧部品に最適です。
- A356 / A357: これらの合金は、砂型鋳造や永久鋳型鋳造などのプロセスで一般的に使用され、T6熱処理に非常によく反応し、優れた強度と延性を発揮します。
注記:標準的な高圧ダイカストアルミニウム部品は、多くの場合T5時効処理が施されます。完全なT6調質を実現するには、低気孔率を保証するプロセス(真空高圧ダイカスト、砂型鋳造、永久鋳型鋳造など)が必要であり、そのプロセスは慎重に検証されなければなりません。
よくあるご質問
次のステップ
適切な材料を選ぶことは、プロジェクトの成否に大きく影響する複雑なプロセスです。CastMoldは、金型設計から完成品まで、統合的なソリューションを提供することに特化しています。当社のエンジニアリングチームが、お客様に最適な選択をお手伝いいたします。
無料の製造性設計(DFM)レビューをご希望の方は、今すぐお問い合わせください。部品の形状、推定体積、性能要件をお知らせいただければ、お客様の用途に最適な材料とプロセスを決定するお手伝いをいたします。さらに、意思決定を容易にするための比較見積もりもご提供いたします。






