
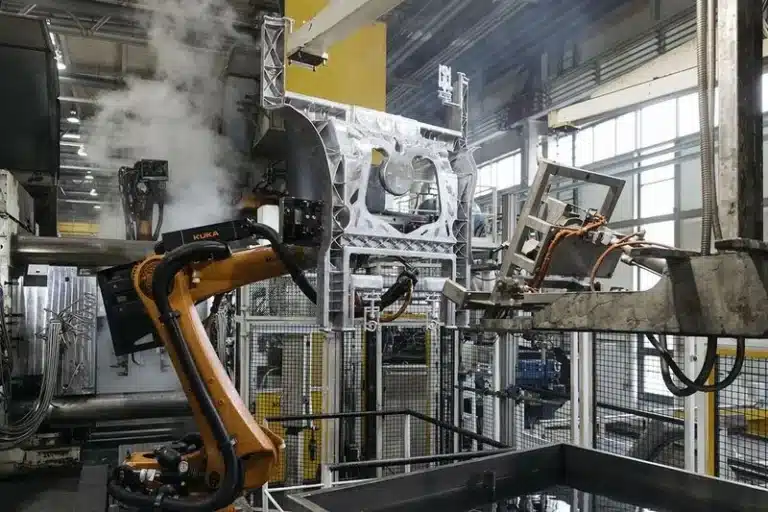
Nella pressofusione ad alta pressione (HPDC), si dice spesso che i parametri di iniezione e il controllo della temperatura siano alla base della qualità della fusione. Ma tra il metallo fuso e la superficie dello stampo, esiste un altro "ponte" fondamentale: l' agente distaccante per pressofusione e il modo in cui viene spruzzato sullo stampo.
La spruzzatura non è semplicemente una questione di "più ce n'è, meglio è". Un controllo preciso della spruzzatura dell'agente distaccante per pressofusione è essenziale, soprattutto per componenti strutturali complessi e grandi getti integrati:
- Too piccolo spruzzo → sformatura difficile, rischio di saldatura, grippaggio e rottura dei perni di espulsione.
- Too molti spruzzo → umidità residua, temperatura instabile dello stampo, segni di flusso, chiusure fredde e persino proprietà meccaniche ridotte.
Questo articolo spiega perché il controllo della spruzzatura sia così delicato, come l' effetto Leidenfrost interferisca silenziosamente con il processo e come le diverse tecnologie di spruzzatura, dal tradizionale tubo di rame alla spruzzatura elettrostatica, influiscano sulla temperatura dello stampo, sulla qualità dei pezzi e sulla durata dello stampo stesso.
- 1. Il nemico nascosto: l'effetto Leidenfrost nella spruzzatura dell'agente distaccante per pressofusione
- 2. Tre modi per spruzzare: tradizionale vs. micro vs. elettrostatico
- 3. Come la strategia di spruzzatura influisce sulla temperatura dello stampo
- 4. Contromisure pratiche: come sconfiggere l'effetto Leidenfrost
- 5. Conclusione: la spruzzatura è un sistema, non un semplice passaggio
- 6. Dalla progettazione alla consegna: come Cast Mold mette in pratica il controllo degli spruzzi
- Servizi di pressofusione di alluminio
1. Il nemico nascosto: l'effetto Leidenfrost nella spruzzatura dell'agente distaccante per pressofusione
Un'ipotesi comune in officina è: "Quanto più alta è la temperatura dello stampo, tanto più velocemente evapora l'acqua, quindi l'agente distaccante per pressofusione funziona meglio".
Gli esperimenti dimostrano il contrario.
1.1 Che cos'è l'effetto Leidenfrost?
Quando una goccia d'acqua cade su una superficie a una temperatura ben superiore al suo punto di ebollizione , il liquido che tocca la superficie si trasforma istantaneamente in vapore, formando un sottile strato di vapore . Questo "cuscino di vapore" separa il liquido rimanente dalla superficie, impedendo ulteriore trasferimento di calore.
L'effetto visivo è familiare: la goccia non evapora rapidamente, ma scivola e danza sulla superficie calda come una piccola perla rotolante, invece di dissolversi. Questo fenomeno è chiamato effetto Leidenfrost.
1.2 Perché è importante l'agente distaccante per pressofusione
In una cella di pressofusione, la stessa fisica si verifica durante la spruzzatura dell'agente distaccante:
- Se l' la temperatura dello stampo è troppo alta
- O l' l'angolo di spruzzo e la copertura non sono corretti
L'agente distaccante a base d'acqua per pressofusione si comporta esattamente come quelle goccioline. Invece di diffondersi e formare una pellicola continua, le goccioline di liquido scivolano sulla superficie, non bagnano la cavità e cadono direttamente nella fossa sottostante la macchina.

conseguenze:
- Scarso o incompleto formazione del film di rilascio sulla cavità
- Grandi quantità di agente distaccante sprecato
- Eccesso delle acque reflue che è costoso da trattare
- Punti caldi localizzati, temperatura instabile e problemi di qualità
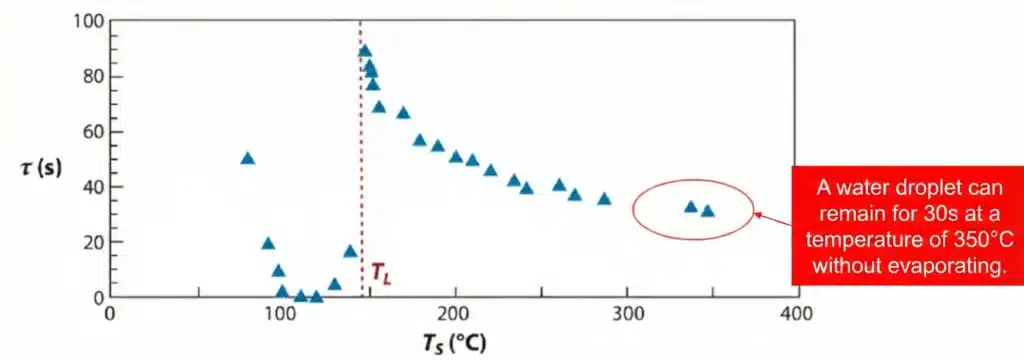
1.3 Risultati sperimentali: tempo di evaporazione vs temperatura
Esperimenti con gocce d'acqua su una superficie riscaldata mostrano una relazione non lineare tra temperatura e tempo di evaporazione:
- Art Around 100 ° C: l'acqua evapora più veloce.
- Art Around 150 ° C: il tempo di evaporazione è più lunga, vicino a 90 s per gocciolina: è qui che l'effetto Leidenfrost è più forte.
- Anche a 350 ° C, una gocciolina può sopravvivere per circa 30 s.
Nella produzione reale di pressofusione, le temperature superficiali della cavità superano solitamente i 150 °C , il che significa che l'effetto Leidenfrost è pressoché inevitabile. Esso crea una barriera invisibile tra l'agente distaccante per pressofusione e la superficie dello stampo, riducendo la formazione di un film efficace e rendendo il controllo dello spruzzo molto più critico.
2. Tre modi per spruzzare: tradizionale vs. micro vs. elettrostatico
Gli impianti di pressofusione moderni utilizzano principalmente tre tipi di sistemi di spruzzatura per gli agenti distaccanti per pressofusione. Ognuno di essi presenta meccanismi, vantaggi e scenari di applicazione specifici.
2.1 Spruzzatura tradizionale di tubi in rame
Questo è il metodo più antico e più comune.
Caratteristiche principali:
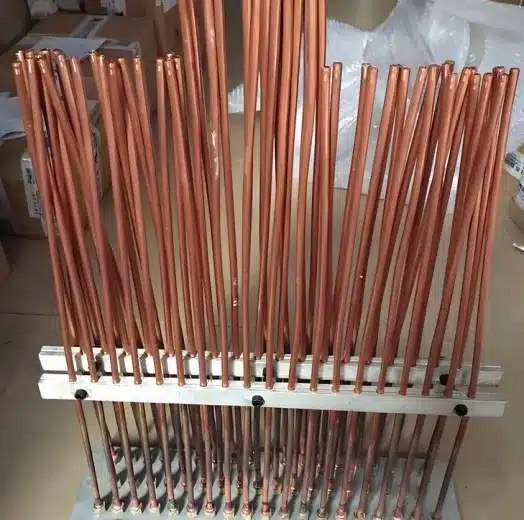
- Utilizza semplice tubi di rame come testine di spruzzo
- Grande volume di spruzzomolto diluito agente distaccante (tip. 1:100 – 1:200 rapporto acqua)
- La funzione principale è raffreddamento dello stampo per ridurre l'adesione
In pratica, molte fabbriche utilizzano addirittura questo "getto d'acqua ad alta pressione" in sostituzione dei canali di raffreddamento . Di conseguenza:
- La temperatura superficiale dello stampo ne risente forti fluttuazioni ad ogni ciclo
- I cicli di stress termico diventano gravi → fatica termica and vita più breve dello stampo
- La qualità del casting è instabile
Pertanto, la tradizionale spruzzatura di tubi di rame viene spesso utilizzata solo su stampi con requisiti di qualità inferiori.
2.2 Micro-spruzzatura
La microspruzzatura migliora l'idea convenzionale con ugelli più controllati.
Configurazione tipica:
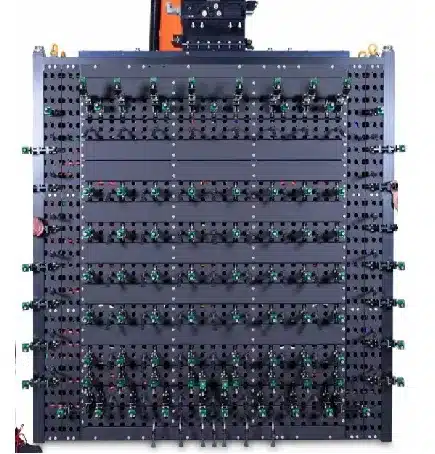
- Microugelli con un orifizio di 0.5–0.8 mm
- Combinato con alcuni ugelli più grandi (2–4 mm) per zone calde speciali come aree di biscotti, canali o cancelli
Caratteristiche del processo:
- La quantità di spruzzo è molto inferiore rispetto alla spruzzatura di tubi di rame
- L'agente distaccante per pressofusione è più concentrato (spesso fino a 1:10 diluizione o meno)
- Le goccioline fini migliorano atomizzazione e formazione di film sulla cavità
- Gli ugelli più grandi forniscono raffreddamento mirato nelle regioni ad alta temperatura
Questo metodo riduce le perturbazioni alla temperatura dello stampo, rendendolo adatto per componenti strutturali automobilistici e altre fusioni di alta qualità in cui sono importanti sia le prestazioni di distacco che la stabilità termica.
2.3 Spruzzatura elettrostatica: un approccio di nuova generazione
La spruzzatura elettrostatica è una tecnologia più recente che sfrutta l'attrazione elettrostatica per applicare l'agente distaccante per la pressofusione in modo più efficiente.
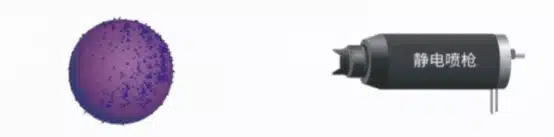
Come funziona:
- Le goccioline dell'agente distaccante ricevono una carica negativa.
- Alla superficie dello stampo viene data una carica positiva.
- Sotto il campo elettrico, le goccioline sono attratto e depositato uniformemente sulla cavità.
Grazie all'utilizzo di un concentrato di agente distaccante puro (senza diluizione in acqua), la nebulizzazione elettrostatica elimina quasi completamente il problema del Leidenfrost e offre numerosi vantaggi significativi:
- Risparmio di materiali e di ambiente
- Utilizza quasi solo agente distaccante puro, senza aggiunta di acqua
- Il consumo totale può essere della spruzzatura tradizionale
- Enorme riduzione in costo della materia prima and trattamento delle acque reflue
- Formazione di film altamente uniforme
- Effetto di “auto-riparazione” elettrostatico: le goccioline si attaccano preferibilmente a aree non rivestite e con pellicola più sottile
- Particolarmente efficace per cavità profonde, nervature e parti strutturali integrate dove lo spray convenzionale non può raggiungere uniformemente
- Risultati migliori prestazioni di rilascio and protezione della superficie
- Riduzione dei difetti e miglioramento della qualità della superficie
- Niente acqua → nessun effetto Leidenfrost
- Minor rischio di segni di flusso, chiusure fredde, porosità legate all'umidità e al vapore
- Ideale per fusioni con requisiti di proprietà cosmetiche o meccaniche molto elevati
3. Come la strategia di spruzzatura influisce sulla temperatura dello stampo
L'agente distaccante per pressofusione non è solo un lubrificante e un mezzo di distacco, ma anche un potente scambiatore di calore . I diversi sistemi di spruzzatura rimuovono il calore a velocità molto diverse.
3.1 Intensità di raffreddamento dei diversi metodi
Maggiore è la quantità di acqua presente nello spray e maggiore è il volume dello spray, più forte sarà l'effetto rinfrescante:
- Con tempo di spruzzatura uguale and disposizione degli ugelli simile, il intensità di raffreddamento è approssimativamente:
- Spruzzatura tradizionale di tubi in rame – raffreddamento più forte
- Micro-spruzzatura – raffreddamento moderato
- Spruzzatura elettrostatica – raffreddamento diretto più debole (quasi senza acqua)
Per visualizzare questo concetto, gli ingegneri di processo possono assegnare diversi coefficienti di trasferimento del calore a ciascun metodo nel software di simulazione. Ad esempio:
- Spruzzatura di tubi di rame: ~3,500 W/m²·K
- Micro-spruzzatura: ~2,000 W/m²·K
- Spruzzatura elettrostatica: ~500 W/m²·K
| Metodo di spruzzatura | Stampo superiore (°C) | Muffa media (°C) | Muffa inferiore (°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| Tubo di rame tradizionale | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| Micro-spruzzatura | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| Spruzzatura elettrostatica | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
Le simulazioni mostrano che, dopo la spruzzatura e la chiusura dello stampo, la temperatura dello stampo sulla metà mobile varia significativamente a seconda del metodo. La differenza di temperatura tra il raffreddamento più efficace (tubo di rame) e quello più debole (elettrostatico) può raggiungere circa 74.5 °C in alcuni punti di misurazione.
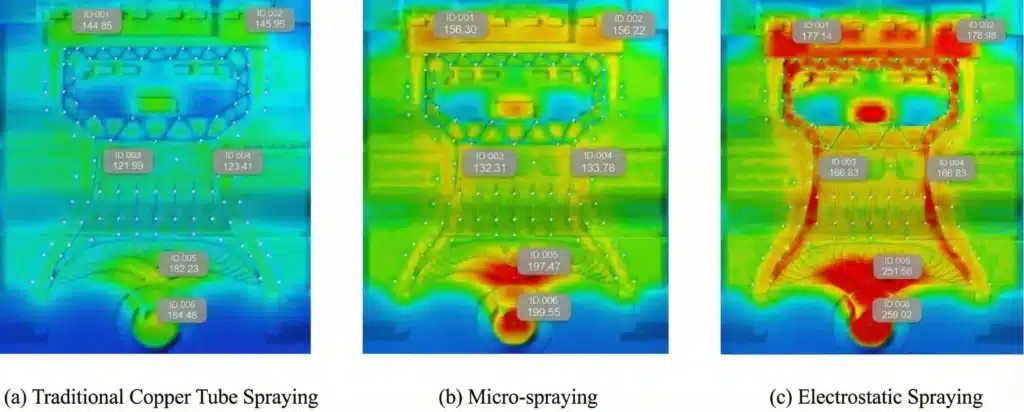
Takeaway:
Quando si impostano simulazioni di processo e quando si interpretano i risultati, è fondamentale adattare i parametri di spruzzatura al metodo di produzione realeAltrimenti la simulazione diventa solo un numero generato dal computer, con un valore guida limitato per la pressofusione reale.
4. Contromisure pratiche: come sconfiggere l'effetto Leidenfrost
Di fronte all'impatto negativo dell'effetto Leidenfrost sulle prestazioni dell'agente distaccante per pressofusione, il settore adotta principalmente due approcci.
4.1 Ottimizzazione dei parametri della spruzzatura tradizionale
Se l'impianto utilizza ancora la spruzzatura convenzionale a base d'acqua, è possibile ottimizzare diversi parametri per ridurre l'influenza dello strato di vapore:
- Aumentare moderatamente la pressione dell'aria di spruzzatura
- Una pressione più elevata aumenta la forza d'impatto delle goccioline
- Aiuta a rompere lo strato di vapore sul bordo anteriore in modo che le goccioline possano effettivamente toccare la superficie dello stampo
- Evitare una pressione eccessiva
- Troppa pressione (ben al di sopra di ~6 bar) Può lavare via la pellicola distaccante già formata
- Ciò comporta una peggiore sformatura e un aumento del rischio di saldatura, esattamente l'opposto di ciò che desideriamo.
L'obiettivo è raggiungere un equilibrio tale che le goccioline possano penetrare nello strato di vapore senza distruggere la pellicola protettiva.
4.2 Passaggio alla spruzzatura elettrostatica
Dal punto di vista del processo, la spruzzatura elettrostatica è attualmente la soluzione più efficace per evitare l'effetto Leidenfrost:
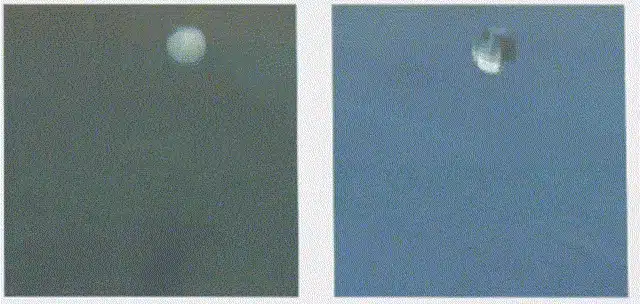
- si utilizza agente distaccante puro (senza acqua), quindi c'è nessun ritardo di evaporazione
- Droplets si attaccano istantaneamente e formano una pellicola, anche a temperature dello stampo intorno 250 ° C
- Migliora significativamente le prestazioni di rilascio in costole profonde, tasche e aree difficili da spruzzare
- Riduce incollaggio, saldatura e surriscaldamento locale, migliorando sia la produttività che la durata dello stampo
Per le fonderie specializzate in componenti strutturali di alta gamma, parti per veicoli elettrici, alloggiamenti per apparecchiature di telecomunicazione e altre applicazioni critiche , la spruzzatura elettrostatica può diventare una leva fondamentale per stabilizzare la qualità e ridurre i costi complessivi.
5. Conclusione: la spruzzatura è un sistema, non un semplice passaggio
La spruzzatura per pressofusione è una tecnologia raffinata che combina fisica, chimica ed esperienza pratica. È molto più che "semplicemente spruzzare uno strato d'olio". In realtà, il modo in cui gestiamo l' agente distaccante per pressofusione influisce direttamente su:
- Qualità della fusione (superficiale e interna)
- Costo di produzione e tasso di scarto
- Durata della matrice e frequenza di manutenzione
Dalla tradizionale spruzzatura di tubi di rame alla micro-spruzzatura , fino ad arrivare alla spruzzatura elettrostatica , l'evoluzione dei processi ruota sempre attorno a due obiettivi principali:
- Pellicola distaccante stabile, uniforme ed efficace
- Temperatura dello stampo controllata e prevedibile
Solo comprendendo l' effetto Leidenfrost , scegliendo la giusta tecnologia di spruzzatura e regolando attentamente i parametri, i produttori di pressofusione possono davvero sfruttare appieno il potenziale dei loro stampi, producendo pezzi migliori, in modo più costante e a un costo complessivo inferiore.
6. Dalla progettazione alla consegna: come Cast Mold mette in pratica il controllo degli spruzzi
Per Cast Mold, "Precisione dalla progettazione alla consegna" non è solo uno slogan, ma il modo in cui gestiamo ogni variabile che può influenzare la qualità, compreso il comportamento dell'agente distaccante per la pressofusione.
- Nella fase di progettazioneIl nostro team di ingegneri utilizza DFM e Moldflow per analizzare iniezione, sfiati, punti caldi e circuiti di raffreddamento. Le zone e i tempi di spruzzatura vengono pianificati insieme al bilancio termico dello stampo, anziché essere trattati come un'impostazione "dell'ultimo minuto" sulla macchina.
- Durante la produzione e il campionamento degli utensili, mettiamo in correlazione le temperature reali della cavità, i parametri di spruzzatura e i tipi di distaccante. Per componenti strutturali complessi, il nostro team valuta se la spruzzatura tradizionale, micro-spray o elettrostatica sia la soluzione migliore per il design dello stampo e gli obiettivi di qualità del cliente.
- Nella produzione in serieLe finestre di processo per la concentrazione dell'agente distaccante per pressofusione, la pressione di spruzzo, la disposizione degli ugelli e il tempo di ciclo sono documentate e controllate secondo gli standard ISO 9001 / IATF 16949. Ciò ci consente di fornire ai clienti non solo buoni pezzi di prova, ma anche una qualità stabile e ripetibile per l'intera durata dello stampo.
Grazie alla combinazione di competenze nella progettazione di stampi, simulazione di processo e disciplina in officina , Cast Mold aiuta i clienti a ridurre saldature, porosità e difetti estetici spesso legati a un controllo inadeguato dell'agente distaccante, fornendo fusioni pronte per la lavorazione, la verniciatura e l'assemblaggio finale con meno sorprese.
Servizi di pressofusione di alluminio
Scopri di più sui nostri servizi di pressofusione di alluminio ad alta pressione in Cina.






