Kode G dan Kode M adalah bahasa yang dipahami oleh mesin CNC.
Pada artikel sebelumnya, kami telah menjelaskan lima sistem inti dari mesin CNC dan bagaimana sistem-sistem tersebut bekerja bersama. Pada artikel ini, kita akan memasuki dunia pemrograman CNC dengan mempelajari dua jenis instruksi utama yang digunakan untuk mengontrol mesin perkakas.
Artikel ini menggunakan format kode CNC FANUC sebagai contoh utama.
- Saat pertama kali saya bekerja di pabrik, program tersebut sama sekali tidak masuk akal bagi saya.
- Apa Itu Kode G dan Kode M?
- Kode G dan Kode M Penting untuk Pemula CNC
- G90 dan G91 — Koordinat Absolut dan Inkremental
- Bagaimana cara kerja G90 G28 Z0?
- Bagaimana cara kerja G91 G28 Z0?
- G54 hingga G59 — Pemilihan Sistem Koordinat Kerja
- Kode M memberi tahu mesin fungsi mana yang harus diaktifkan.
- Kode M CNC Umum
- Mengapa Setiap Program CNC Membutuhkan Blok Inisialisasi Keamanan
- Contoh Program FANUC Lengkap
- Ringkasan: Memahami Kode G dan Kode M
- Dukungan Pemesinan CNC dari Cast Mold
- Layanan Die Casting Aluminium
Saat pertama kali saya bekerja di pabrik, program tersebut sama sekali tidak masuk akal bagi saya.
Saya masih ingat saat pertama kali mulai bekerja di pabrik.
Instruktur saya memberikan selembar kertas yang dipenuhi dengan garis-garis seperti ini:
O0001
G94 G40 G49 G80
T01 M06
G90 G00 G54 X0. Y0.
S3000 M03
G43 H01 Z100.
G01 Z-5. F200
...
G00 Z50.
M09
G49
G91 G28 Z0.
M30
Dia berkata:
Pertama, pelajari cara membaca ini.
Aku menatap program acara itu untuk waktu yang lama. Aku mengenali beberapa huruf, tetapi hampir semua yang lain tampak membingungkan.
Kemudian, saya menemukan bahwa kode-kode ini mengikuti aturan yang jelas dan tidak serumit seperti yang terlihat pada awalnya.
Program CNC pada dasarnya berisi dua jenis instruksi:
- Instruksi yang memberi tahu alat pemotong cara bergerak
- Instruksi yang memberi tahu mesin fungsi tambahan mana yang harus diaktifkan
Jenis pertama disebut kode G.
Tipe kedua disebut kode M.
Apa Kode G dan Kode M?
Kode G memberi tahu alat pemotong cara bergerak.
Kode G juga dikenal sebagai kode fungsi persiapan.
Fungsi utamanya adalah untuk menentukan bagaimana alat pemotong bergerak, termasuk:
- Posisi cepat
- Pemotongan linier
- Interpolasi melingkar
- Pergerakan koordinat absolut
- Pergerakan koordinat bertahap
- Pemilihan sistem koordinat kerja
- Pengembalian referensi mesin
Kode AG dimulai dengan huruf G, diikuti oleh dua digit.
Sebagai contoh:
G00
G01
G54
G90
Sebelum mempelajari perintah satu per satu, penting untuk memahami perbedaan antara kode G modal dan non-modal .
Kode G Modal
Kode modal tetap aktif setelah diprogram.
Hal ini terus memengaruhi blok program berikutnya hingga kode G lain dari kelompok yang sama menggantikannya.
Sebagai contoh, setelah pemrograman:
G01Mesin CNC akan terus menggunakan interpolasi linier pada blok-blok berikutnya, bahkan ketika G01 tidak ditulis lagi.
Mode ini tetap aktif hingga ada perintah gerakan lain, seperti G00, G02, atau G03, menggantikannya.
Kode G Non-Modal
Kode non-modal hanya efektif di blok program tempat kode tersebut muncul.
Kode ini dieksekusi sekali dan tidak akan aktif di blok berikutnya.
Sebagai contoh:
G04adalah perintah jeda. Perintah ini hanya memengaruhi blok program saat ini.
Kode G dan Kode M Penting untuk Pemula CNC
Perintah-perintah berikut termasuk di antara kode-kode terpenting bagi siapa pun yang baru mulai mempelajari pemrograman CNC. Penjelasan di bawah ini mengikuti struktur dan contoh yang diberikan dalam artikel aslinya.
G00 — Penentuan Posisi Cepat
G00 Menggerakkan alat potong ke posisi yang ditentukan dengan kecepatan gerak cepat mesin.
Biasanya digunakan untuk memposisikan, bukan memotong.
Contoh:
G00 X100. Y50. Z200.Perintah ini dengan cepat menggerakkan alat ke arah:
- X = 100mm
- Y = 50mm
- Z = 200mm
Peringatan Keselamatan Penting
G00 tidak selalu bergerak mengikuti satu jalur garis lurus yang terkontrol.
Beberapa sumbu dapat bergerak secara bersamaan dengan kecepatan maksimumnya. Tergantung pada kontrol mesin dan jarak antar sumbu, jalur pahat sebenarnya dapat berbentuk diagonal atau seperti kaki anjing.
Oleh karena itu, jangan pernah menggunakan G00 secara ceroboh ketika alat potong berada dekat dengan benda kerja, perlengkapan, klem, atau meja mesin.
Saat mendekati benda kerja, gunakan gerakan umpan terkontrol seperti G01.
G01 — Pemotongan Linier
G01 menggerakkan alat potong sepanjang garis lurus dengan kecepatan umpan yang ditentukan.
Ini adalah salah satu perintah pemotongan yang paling umum digunakan dalam permesinan CNC.
Contoh:
G01 X50. Y50. F300.Perintah ini menggerakkan alat dalam garis lurus ke arah:
- X = 50mm
- Y = 50mm
Kecepatan pemasukan adalah:
F300Satuan nilai F bergantung pada mode pemberian makan aktif.
Di bawah G94
Laju pemasukan diukur per menit:
mm/minDi bawah G95
Kecepatan pemakanan diukur per putaran spindel:
mm/revMesin penggilingan CNC umumnya digunakan G94.
G02 dan G03 — Interpolasi Melingkar
G02 ke G03 digunakan untuk mengerjakan jalur pahat berbentuk lingkaran atau busur.
G02
Interpolasi melingkar searah jarum jam.
G03
Interpolasi melingkar berlawanan arah jarum jam.
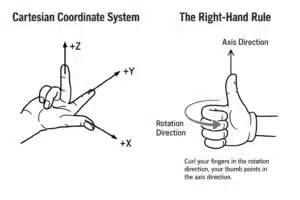
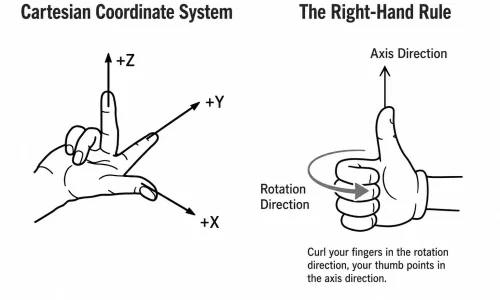
Arah biasanya dinilai dengan melihat dari arah positif sumbu yang dipilih ke arah negatif.
Untuk busur pada bidang XY, ini biasanya berarti melihat dari sumbu Z positif ke arah benda kerja.
Contoh penggunaan nilai R:
G02 X50. Y0. R25. F200.Perintah ini menggerakkan alat searah jarum jam ke:
- X = 50mm
- Y = 0mm
- Jari-jari = 25 mm
- Kecepatan pemakanan = 200 mm/menit
Contoh penggunaan offset tengah:
G03 X0. Y50. I0. J25. F200.Perintah ini menggerakkan alat berlawanan arah jarum jam menggunakan I ke J untuk menentukan offset pusat busur.
Cara Mudah Mengingat
G02 = Clockwise
G03 = Counterclockwise
Arah tersebut harus dilihat dari arah Z positif menuju arah Z negatif saat bekerja di bidang XY.
G90 dan G91 — Koordinat Absolut dan Inkremental
G90 ke G91 adalah dua perintah yang sering membingungkan pemula CNC.
G90 — Pemrograman Koordinat Absolut
Bawah G90Semua koordinat yang diprogram mengacu pada titik asal dari sistem koordinat yang sedang aktif.
Sebagai contoh:
G90 G00 X50.Ini berarti:
Pindah ke posisi koordinat absolut X = 50 mm.
Itu tidak berarti bergeser 50 mm lagi dari posisi saat ini.
Perbandingan sederhananya adalah memasukkan tujuan tertentu ke dalam sistem navigasi.
G91 — Pemrograman Koordinat Inkremental
Bawah G91Setiap nilai koordinat mewakili jarak pergerakan relatif terhadap posisi alat saat ini.
Sebagai contoh:
G91 G00 X50.Ini berarti:
Bergeraklah sejauh 50 mm lagi ke arah positif sumbu X dari posisi saat ini.
Ini tidak berarti berpindah ke koordinat absolut X = 50 mm.
Perbandingan sederhananya adalah:
Teruskan sejauh 500 meter lagi, lalu belok kanan.
Perbandingan G90 dan G91
| perintah | Jenis Koordinat | Arti dari X50 |
|---|---|---|
| G90 | Koordinat absolut | Pindah ke X = 50 mm |
| G91 | Koordinat tambahan | Geser lagi 50 mm dari posisi saat ini. |
G28 — Kembali ke Titik Referensi Mesin
G28 memerintahkan sumbu mesin untuk kembali ke titik referensi yang telah ditentukan sebelumnya.
Format dasarnya adalah:
G28 X_ Y_ Z_Nilai X, Y, dan Z menentukan titik tengah.
Bawah G90, titik tengah tersebut diinterpretasikan sebagai koordinat absolut.
Bawah G91, titik tengah diartikan sebagai gerakan bertahap.
Konsep titik tengah ini adalah kunci untuk memahami mengapa G91 G28 Z0. umumnya digunakan sebagai pengganti G90 G28 Z0..
Apa yang dimaksud dengan titik tengah?
Ketika mesin menjalankan sebuah G28 Dengan perintah tersebut, sumbu tidak serta merta bergerak langsung ke titik referensi mesin dalam satu langkah.
Pergerakan tersebut biasanya terdiri dari dua tahap:
- Pindah ke titik perantara yang telah diprogram.
- Bergerak dari titik tengah ke titik referensi mesin.
Mode koordinat terprogram menentukan di mana titik perantara tersebut berada.
Bagaimana cara kerja G90 G28 Z0?
Asumsikan alat pemotong saat ini berada di:
Z50.Sekarang perhatikan perintah berikut:
G90 G28 Z0.Bawah G90, nilai Z0. adalah koordinat absolut dalam sistem koordinat yang sedang aktif.
Oleh karena itu, pergerakan tersebut terjadi dalam dua tahap:
- Sumbu Z pertama-tama bergerak dari posisi saat ini ke posisi absolut.
Z0. - Kemudian, ia berpindah dari
Z0.ke titik referensi mesin
Sebelum mengeksekusi perintah kembali G28, kompensasi panjang pahat sering kali dibatalkan.
Dalam situasi ini, langkah pertama adalah menuju posisi koordinat kerja. Z0. dapat menyebabkan alat tersebut bergerak ke bawah menuju benda kerja.
Jika titik nol benda kerja terletak di permukaan atas bagian tersebut, alat potong dapat bergerak langsung ke dalam benda kerja.
Itulah mengapa menggunakan:
G90 G28 Z0.Tanpa memahami sepenuhnya posisi tengah, hal ini dapat menimbulkan risiko tabrakan yang serius.
Artikel aslinya menekankan bahwa alat tersebut mungkin terlebih dahulu bergerak menuju koordinat nol benda kerja sebelum kembali ke posisi referensi mesin.
Bagaimana cara kerja G91 G28 Z0?
Sekarang pertimbangkan:
G91 G28 Z0.Bawah G91, Z0. mewakili pergerakan inkremental sebesar nol.
Dengan kata lain, posisi alat saat ini digunakan sebagai titik perantara.
Pergerakan tersebut terjadi sebagai berikut:
- Sumbu Z bergerak dengan jarak inkremental nol.
- Posisi saat ini menjadi titik tengah.
- Sumbu Z kemudian kembali ke titik referensi mesin yang telah ditentukan sebelumnya.
Karena pergerakan perantara yang diprogram adalah nol, alat tersebut tidak terlebih dahulu bergerak ke posisi koordinat kerja. Z0..
Sebaliknya, ia mulai kembali dari posisi saat ini menuju titik referensi sumbu Z mesin.
Inilah mengapa program CNC umumnya menggunakan:
G91 G28 Z0.Artinya adalah:
Gunakan posisi Z saat ini sebagai titik perantara, lalu kembalikan sumbu Z ke titik referensi mesin.
Logika pergerakan ini adalah alasan utama mengapa artikel asli merekomendasikan hal tersebut. G91 G28 Z0. daripada G90 G28 Z0. untuk situasi ini.
Perbandingan G90 G28 dan G91 G28
| perintah | Titik Menengah | Risiko atau Dampak Utama |
|---|---|---|
G90 G28 Z0. | Nilai absolut Z0 dalam sistem koordinat aktif | Alat tersebut mungkin pertama-tama bergerak menuju titik nol benda kerja. |
G91 G28 Z0. | Tidak ada pergerakan tambahan dari posisi saat ini. | Posisi saat ini menjadi titik perantara sebelum referensi kembali. |
Format Pemrograman FANUC Umum
G91 G28 Z0.Komentar:
The Z-axis makes a zero incremental move and then returns to the machine Z reference point.G54 hingga G59 — Pemilihan Sistem Koordinat Kerja
G54 adalah salah satu perintah sistem koordinat kerja yang paling umum digunakan.
Setelah menetapkan titik asal benda kerja selama pencarian tepi, pemeriksaan, atau pengaturan alat, nilai koordinat dimasukkan ke dalam G54 pekerjaan offset.
Ketika program tersebut berisi:
G54Mesin tersebut menginterpretasikannya sebagai:
Gunakan titik asal benda kerja yang tersimpan di G54.
Sistem koordinat kerja tambahan meliputi:
G55
G56
G57
G58
G59
Ini mewakili sistem koordinat kerja standar kedua hingga keenam.
Mereka berguna untuk:
- Pemrosesan beberapa bagian
- Menggunakan beberapa perlengkapan
- Memprogram posisi benda kerja yang berbeda
- Menjalankan beberapa offset kerja dalam satu pengaturan.
Kode M memberi tahu mesin fungsi mana yang harus diaktifkan.
Kode M juga dikenal sebagai kode fungsi lain-lain atau kode fungsi tambahan.
Berbeda dengan sebagian besar kode G, kode M biasanya tidak menentukan posisi alat potong.
Sebaliknya, mereka mengendalikan fungsi pendukung mesin seperti:
- Menghidupkan dan mematikan spindel
- Mengganti alat
- Menyalakan dan mematikan cairan pendingin
- Menghentikan sementara program
- Mengakhiri program
- Memanggil subprogram
Artikel aslinya mencantumkan kode M yang umum digunakan berikut ini.
Kode M CNC Umum
| Kode M | fungsi | Contoh atau Penjelasan |
|---|---|---|
| M03 | Putaran poros ke depan | Digunakan dengan nilai S, seperti S3000 M03 |
| M04 | Putaran balik poros | Digunakan untuk alat khusus atau beberapa operasi penyadapan. |
| M05 | Spindel berhenti | Spindel biasanya harus berhenti sebelum penggantian alat. |
| M06 | Perubahan alat otomatis | Digunakan dengan perintah T, seperti T02 M06 |
| M08 | Cairan pendingin pada | Menyalakan cairan pendingin selama pemotongan |
| M09 | Pendingin mati | Mematikan aliran pendingin sebelum penggantian alat atau penyelesaian program. |
| M00 | Program berhenti | Menunggu operator menekan tombol MULAI SIKLUS. |
| M01 | Pemberhentian opsional | Hanya berhenti ketika sakelar BERHENTI OPSIONAL diaktifkan. |
| M30 | Program berakhir dan diatur ulang | Biasanya digunakan di akhir sebuah program lengkap. |
| M98 | Panggilan subprogram | Memanggil subprogram tertentu, terkadang dengan jumlah pengulangan. |
Mengapa Setiap Program CNC Membutuhkan Blok Inisialisasi Keamanan
Ada satu aturan yang biasanya diingat oleh operator CNC setelah menyaksikan satu pun tabrakan mesin yang serius:
Setiap program CNC harus dimulai dengan blok inisialisasi keselamatan.
Garis pengaman format FANUC yang umum adalah:
G90 G94 G40 G49 G80Garis ini membersihkan kondisi modal yang berpotensi berbahaya yang masih aktif akibat program sebelumnya.
G90 — Pilih Mode Koordinat Absolut
G90Hal ini mencegah program baru tersebut berjalan secara tidak sengaja di bawah kondisi yang sama. G91 Mode inkremental tetap aktif karena program sebelumnya.
Tanpa G90, sebuah koordinat yang dimaksudkan sebagai posisi absolut mungkin diartikan sebagai jarak pergerakan tambahan.
G94 — Pilih Laju ...
G94Ini memilih jumlah pakan per menit, yang biasanya dinyatakan dalam:
mm/minHal ini mencegah program agar tidak secara tidak sengaja menggunakan G95 Umpan per putaran yang tetap aktif karena operasi lain.
G40 — Batalkan Kompensasi Radius Pemotong
G40Ini membatalkan kompensasi radius pemotong aktif.
Hal ini mencegah kejadian sebelumnya G41 or G42 nilai kompensasi akibat perubahan jalur pahat yang diprogram secara tidak terduga.
G49 — Batalkan Kompensasi Panjang Alat
G49Ini membatalkan kompensasi panjang alat yang aktif.
Hal ini mencegah offset H sebelumnya agar tidak terus memengaruhi posisi sumbu Z dalam program baru.
G80 — Batalkan Siklus Kalengan
G80Ini membatalkan pengeboran aktif, pembubutan, penyadapan, atau siklus terjadwal lainnya.
Hal ini mencegah siklus pengeboran yang masih aktif akibat program sebelumnya agar tidak terulang secara tidak terduga di program baru.
Artikel sumber tersebut menyoroti perintah-perintah ini sebagai hal penting untuk membersihkan kondisi modal yang tertahan sebelum program pemesinan dimulai.
Aturan Keselamatan Sederhana yang Harus Diingat
G40 G49 G80 clear the previous compensation and cycles.
G90 G94 establish the correct coordinate and feed modes.
Dengan kata sederhana:
Hapus pengaturan lama terlebih dahulu, lalu tetapkan mode program yang baru.
Mengapa Blok Pengaman Ini Penting
Bayangkan bahwa program sebelumnya berakhir saat G43 Kompensasi panjang alat masih aktif.
Program selanjutnya langsung dimulai dengan G54, tanpa terlebih dahulu membatalkan sisa kompensasi.
Ketika sumbu Z bergerak ke bawah, kontrol mungkin masih menerapkan offset panjang pahat sebelumnya. Akibatnya, pahat dapat bergerak puluhan milimeter lebih jauh dari yang diharapkan dan bertabrakan dengan benda kerja.
Blok inisialisasi yang singkat dapat mencegah kecelakaan yang mahal pada alat, benda kerja, perlengkapan, spindel, atau mesin.
Contoh Program FANUC Lengkap
Sekarang mari kita gabungkan Kode G dan Kode M menjadi sebuah program sederhana.
O0001
G94 G40 G49 G80
T01 M06
G90 G00 G54 X0. Y0.
S3000 M03
G43 H01 Z100.
G01 Z-5. F200
...
G00 Z50.
M09
G49
G91 G28 Z0.
M30
Program yang ditampilkan dalam kode sumber menggunakan pergantian alat, pemilihan offset kerja, kontrol spindel, kompensasi panjang alat, kecepatan pemotongan, penghentian pendingin, pembatalan kompensasi, dan pengembalian referensi sumbu Z.
Penjelasan Baris demi Baris
Nomor Program
O0001Menentukan nomor program CNC.
Inisialisasi Keamanan
G94 G40 G49 G80Baris ini:
- Memilih laju aliran per menit
- Membatalkan kompensasi radius pemotong
- Membatalkan kompensasi panjang alat
- Membatalkan siklus kalengan aktif
Untuk perlindungan tambahan, banyak program juga mencakup G90 pada baris inisialisasi keamanan:
G90 G94 G40 G49 G80Alat Ganti
T01 M06Ini memilih Alat 1 dan melakukan penggantian alat secara otomatis.
Pilih Offset Kerja dan Pindah ke Posisi Awal
G90 G00 G54 X0. Y0.Baris ini:
- Memilih pemrograman koordinat absolut
- Memilih posisi cepat
- Mengaktifkan sistem koordinat kerja G54
- Bergerak cepat ke X0 dan Y0
Mulai Spindel
S3000 M03Ini memulai putaran spindel ke arah depan pada:
3000 rpmAktifkan Kompensasi Panjang Alat
G43 H01 Z100.Baris ini:
- Mengaktifkan kompensasi panjang alat positif
- Menggunakan offset panjang alat H01
- Memposisikan sumbu Z pada 100 mm
Masukkan alat ke dalam benda kerja.
G01 Z-5. F200Ini menggerakkan alat tersebut dalam garis lurus ke:
Z = -5 mmdengan laju umpan sebesar:
200 mm/minTurunkan ke Bidang yang Aman
G00 Z50.Hal ini dengan cepat menarik kembali alat tersebut menjadi:
Z = 50 mmMatikan aliran pendingin
M09Ini akan mematikan sistem pendingin.
Batalkan Kompensasi Panjang Alat
G49Ini membatalkan kompensasi panjang alat yang aktif.
Kembalikan sumbu Z ke titik referensi.
G91 G28 Z0.Ini menggunakan mode inkremental.
Sumbu Z pertama-tama melakukan pergerakan inkremental nol, yang berarti lokasi saat ini menjadi titik perantara. Kemudian, sumbu Z kembali ke titik referensi sumbu Z mesin.
Akhiri Program
M30Ini mengakhiri dan mengatur ulang program.
Ringkasan: Memahami Kode G dan Kode M
Kode G dan Kode M menjalankan dua fungsi yang berbeda namun saling melengkapi dalam program CNC.
Kode G
Kode G terutama mengontrol pergerakan alat dan mode koordinat.
Contoh-contoh penting meliputi:
G00— Penentuan posisi cepatG01— Pemotongan linierG02— Interpolasi melingkar searah jarum jamG03— Interpolasi melingkar berlawanan arah jarum jamG90— Pemrograman koordinat absolutG91— Pemrograman koordinat inkrementalG28— Kembali ke titik referensi mesinG54— Pilih sistem koordinat kerja pertama
Kode M
Kode M terutama mengontrol fungsi mesin bantu.
Contoh-contoh penting meliputi:
M03— Mulai spindelM05— Hentikan spindelM06— Ganti alatnyaM08— Hidupkan pendinginM09— Matikan aliran pendinginM30— Akhiri dan atur ulang program
Poin Penting untuk Diingat
- Kode modal tetap aktif hingga kode lain dari kelompok yang sama menggantikannya.
- Kode non-modal hanya berlaku untuk blok program tempat kode tersebut muncul.
G00Tidak boleh digunakan sembarangan di dekat benda kerja.G90menggunakan koordinat absolut.G91menggunakan koordinat inkremental.G28biasanya bergerak melalui titik perantara sebelum kembali ke titik referensi mesin.G90 G28 Z0.Pertama-tama, alat tersebut dapat digerakkan menuju posisi koordinat kerja absolut Z0.G91 G28 Z0.menggunakan posisi saat ini sebagai titik perantara sebelum kembali ke titik referensi Z.- Setiap program harus dimulai dengan blok inisialisasi keamanan seperti ini:
G90 G94 G40 G49 G80.
Dukungan Pemesinan CNC dari Cast Mold
Di Cast Mold, permesinan CNC merupakan bagian penting dari layanan manufaktur terpadu kami.
Kami menyediakan dukungan terpadu yang meliputi:
- Desain cetakan die-casting
- Pembuatan cetakan
- Pengecoran cetakan paduan aluminium dan seng
- Mesin CNC
- Pengeboran dan penyadapan
- permukaan finishing
- Pemeriksaan dimensi
- Perakitan dan pengiriman
Untuk komponen cetakan die-cast, fitur yang dikerjakan dengan mesin CNC seringkali diperlukan untuk:
- Lubang pemasangan presisi
- Thread
- Permukaan penyegelan
- Posisi bantalan
- Antarmuka perakitan
- Area-area yang sangat penting untuk kerataan
- Dimensi dengan toleransi ketat
Dengan menggabungkan pembuatan perkakas, pengecoran cetakan, permesinan CNC, perawatan permukaan, dan inspeksi, kami membantu pelanggan mengurangi waktu komunikasi antara banyak pemasok dan meningkatkan konsistensi dimensi dalam produksi massal.
Untuk evaluasi proyek, mohon berikan:
- Gambar 2D
- Model 3D
- Persyaratan bahan
- Jumlah tahunan
- Persyaratan penyelesaian permukaan
- Toleransi kritis
- Persyaratan pemeriksaan
Layanan Die Casting Aluminium
Pelajari lebih lanjut tentang layanan pengecoran die bertekanan tinggi aluminium kami di Tiongkok.