
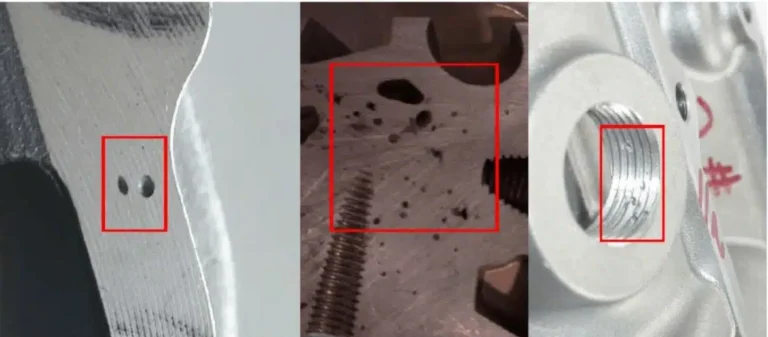
Dalam pengecoran die bertekanan tinggi (HPDC), sebagian besar coran membeku secara berurutan — area yang jauh dari gerbang membeku terlebih dahulu, sedangkan area di dekat gerbang membeku terakhir. Namun, karena aluminium cair menyusut baik dalam tahap cair maupun pembekuan, volume coran berkurang selama pembekuan. Jika zona pembekuan terakhir tidak dapat dialiri cukup logam cair di bawah tekanan, porositas penyusutan atau rongga penyusutan akan terbentuk di dalam bagian tersebut.
Cacat ini tidak hanya memengaruhi penampilan; tetapi juga dapat melemahkan kinerja mekanis dan bahkan memicu keretakan atau retakan selama pemakaian.
- Apa itu Porositas Penyusutan dan Rongga Penyusutan?
- Porositas Penyusutan Die Casting: 9 Penyebab Kritis
- Cara Memperbaiki Porositas Penyusutan Die Casting (Cepat, Praktis)
- Studi Kasus: Penyusutan pada Penutup Magneto Aluminium
- Daftar Periksa Cepat untuk Pengendalian Penyusutan
- Butuh Bantuan Memperbaiki Cacat Penyusutan?
- Layanan Die Casting Aluminium
Apa itu Porositas Penyusutan dan Rongga Penyusutan?

Meskipun sering dibahas bersama, keduanya tidaklah sama:
Porositas Penyusutan (Mikropenyusutan)
- Banyak rongga kecil yang tersebar didistribusikan di dalam casting
- Biasanya muncul di coran besar atau bagian tebal
- Lebih seragam dan “spongy” dalam strukturnya
Rongga Penyusutan (Makro-penyusutan)
- Rongga yang besar dan terkonsentrasi di titik panas internal
- Bentuknya tidak beraturan
- Dinding rongga adalah kasar dengan kristal dendritik, tidak seperti pori-pori gas halus
- Umumnya terletak di area tengah atau dinding tebal
Kedua jenis tersebut mengurangi kepadatan, kekuatan, kinerja penyegelan, dan keandalan permesinan.
Porositas Penyusutan Die Casting: 9 Penyebab Kritis
Berikut adalah 9 penyebab paling umum dari porositas penyusutan dan rongga penyusutan pada proses pengecoran cetakan yang harus Anda periksa terlebih dahulu.
1. Desain Bagian yang Tidak Masuk Akal
Jika bagian tersebut memiliki:
- Titik panas termal (konsentrasi panas)
- Perubahan ketebalan dinding yang tiba-tiba
- Sudut tajam atau transisi tipis ke tebal
Kemudian zona tebal mendingin perlahan dan menyusut tanpa pemberian makanan yang cukup, sehingga terbentuk rongga atau porositas.

2. Desain Sistem Pendingin Die yang Buruk
Bila saluran pendingin tidak tersusun dengan baik (jumlah, jarak, atau kedalaman salah), perbedaan suhu di seluruh bagian menjadi terlalu besar, dan titik panas mengeras terakhir tanpa diberi umpan.
3. Pemberian Makanan yang Tidak Cukup (Kompensasi Tekanan yang Buruk)
Dalam HPDC, suhu die sering membentuk gradien atas-dingin / bawah-panas . Jika daerah pembekuan terakhir tidak terhubung ke reservoir logam cair di bawah tekanan, maka akan muncul cacat penyusutan.
4. Suhu Penuangan Terlalu Tinggi
Lelehan yang terlalu panas meningkatkan volume penyusutan total dan meningkatkan risiko rongga penyusutan. Suhu tinggi juga mendorong terjadinya oksidasi dan cacat terkait gas yang dapat memperburuk penyusutan.
5. Kecepatan Tembakan atau Tekanan Intensifikasi Terlalu Rendah
Rasio injeksi rendah atau tekanan intensifikasi rendah berarti logam tidak dapat dikemas dengan rapat selama pemadatan, sehingga meninggalkan rongga penyusutan.
6. Waktu Menahan Tekanan Terlalu Pendek
Jika waktu penahanan tidak mencukupi, logam cair tidak dapat melanjutkan pengisian zona penyusutan sebelum gerbang membeku.

7. Sistem Gerbang yang Tidak Memadai
contoh:
- Ingate terlalu tipis atau terlalu kecil
- Arah masuk yang buruk
- Pembekuan gerbang awal menghalangi perpindahan tekanan dan pemberian makan
8. Efek Komposisi Paduan
Beberapa unsur meningkatkan kecenderungan penyusutan. Untuk paduan Al-Si, silikon meningkatkan kemampuan pengecoran, tetapi kelebihan Si mempersempit zona lumer , memperpanjang waktu pembekuan, dan meningkatkan risiko penyusutan.
9. Biskuit Terlalu Tipis
Jika volume logam yang dituang rendah, biskuit menjadi terlalu tipis untuk mentransmisikan tekanan intensifikasi, sehingga melemahkan kemampuan pengumpanan.
Cara Memperbaiki Porositas Penyusutan Die Casting (Cepat, Praktis)
1. Optimalkan Struktur Bagian
Sasaran: menghilangkan titik panas dan membuat pemadatan lebih seragam.
Perbaikan umum:
- penggunaan fillet bukan sudut tajam
- Transisi ketebalan yang halus
- Tambahkan tulang rusuk atau struktur berongga untuk menghilangkan konsentrasi panas
2. Suhu Penuangan Lebih Rendah (Dalam Jendela Aman)
Hindari panas berlebih. Jendela suhu yang stabil mengurangi penyusutan total dan kemungkinan cacat.
3. Tingkatkan Desain Ingate
Menyesuaikan:
- Area Ingate
- Jumlah ingatan
- Arah aliran
Sehingga logam mengisi rongga yang dalam, dinding yang tipis, dan zona yang sulit diisi terlebih dahulu, sembari tetap mempertahankan tekanan yang mengalir ke area yang paling beku.
4. Pastikan Ketebalan Biskuit yang Tepat
Biskuit yang cukup bertindak sebagai reservoir tekanan selama intensifikasi untuk memberi makan zona penyusutan.
5. Berikan Pemberian Makanan Lokal
Penggunaan pin penekan selama pemadatan dapat memaksa logam cair ke dalam zona penyusutan, sehingga secara efektif mengurangi rongga penyusutan.
6. Meningkatkan Keseimbangan Pendinginan Die
- Tambahkan saluran pendingin di dekat zona penyusutan
- Meningkatkan diameter atau kedalaman saluran
- Perpanjang waktu penyemprotan secara lokal jika diperlukan
Ini menghilangkan panas lebih cepat dari titik panas dan mempersempit celah pemadatan.
7. Menyempurnakan Kimia Paduan
Menyesuaikan unsur-unsur tertentu (misalnya, sedikit meningkatkan Fe atau mengurangi Cu dalam beberapa kasus) dapat memperpendek waktu pembekuan dan mengurangi daerah cairan yang terisolasi, sehingga menurunkan risiko penyusutan.
Studi Kasus: Penyusutan pada Penutup Magneto Aluminium
Temuan Simulasi
- Gerbang sepenuhnya dipadatkan di 5.9 s
- Wilayah hotspot tetap berada di atas suhu solidus hingga 18.8 s
- Ketidakseimbangan termal yang parah + pembekuan gerbang awal mencegah pemberian tekanan

Perbaikan
- Naikkan suhu penuangan dari 630 → 640 derajat celcius
- Waktu pemadatan ingate yang diperpanjang 5.9 → 6.9 detik, meningkatkan pemberian makan.
- Memperkuat pendinginan lokal
- Peningkatan diameter dan kuantitas saluran pendingin
- Mengganti pin inti H13 dengan tembaga berilium untuk konduktivitas termal yang lebih tinggi
- Mengurangi waktu pemadatan area tebal maksimum 25 → 19 detik.
- Optimalkan arah pelari dan gerbang
- Pelari cabang melengkung untuk mengurangi penurunan suhu
- Mengalihkan beberapa ingatan ke arah zona tebal untuk pengumpanan yang lebih baik.
Hasil
Porositas/rongga penyusutan berkurang drastis dan menjadi tidak terlihat oleh mata telanjang.

Daftar Periksa Cepat untuk Pengendalian Penyusutan
- Hilangkan titik panas melalui desain komponen yang lebih cerdas
- Seimbangkan pendinginan dan hindari suhu dingin/panas yang ekstrem
- Jaga suhu penuangan tetap stabil—tidak terlalu panas
- Pastikan ketebalan biskuit cukup
- Mencegah pembekuan gerbang dini
- Gunakan tekanan intensifikasi dan waktu penahanan yang cukup
- Tambahkan pin penjepit di zona penyusutan kronis
- Pertahankan komposisi paduan yang stabil
Butuh Bantuan Memperbaiki Cacat Penyusutan?
Porositas penyusutan dan rongga seringkali merupakan hasil gabungan dari struktur, sistem saluran masuk, keseimbangan pendinginan, dan tekanan pengumpanan HPDC . Jika Anda melihat penyusutan berulang di area tertentu, biasanya itu berarti peralatan dan proses perlu dioptimalkan bersama-sama.
Di Cast Mold , kami menyediakan layanan pengecoran die bertekanan tinggi dan pembuatan cetakan . Mulai dari validasi DFM/Moldflow hingga optimasi gating/pendinginan dan produksi massal yang stabil, kami membantu pelanggan menghilangkan cacat seperti porositas penyusutan sebelum memengaruhi pengiriman atau kinerja.
Layanan Die Casting Aluminium
Pelajari lebih lanjut tentang layanan pengecoran die bertekanan tinggi aluminium kami di Tiongkok.






