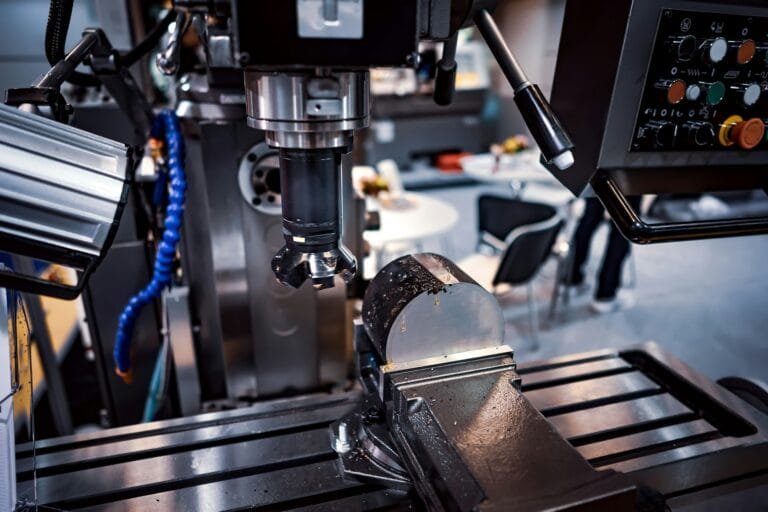
Sistem mesin CNC menentukan bagaimana mesin membaca program NC, menggerakkan setiap sumbu, memeriksa posisi aktualnya, dan mengontrol penggantian alat, pendingin, dan fungsi tambahan lainnya. Saat Anda menekan tombol hijau “CYCLE START”, kelima sistem ini mulai bekerja bersama dalam hitungan milidetik.
Pada dua artikel sebelumnya, kami telah memperkenalkan perkembangan historis mesin perkakas CNC dan menjelaskan sistem koordinat CNC.
Dalam artikel ini, kita akan melangkah lebih jauh:
Sistem apa saja yang membentuk mesin perkakas CNC? Bagaimana sistem-sistem ini bekerja bersama? Apa sebenarnya yang terjadi di dalam mesin yang Anda operasikan setiap hari?
Apa yang terjadi ketika sistem mesin CNC menerima perintah CYCLE START?
Saat Anda menekan tombol CYCLE START berwarna hijau pada panel kontrol, mesin akan mulai bergerak sesuai dengan program CNC.
Seluruh proses ini mungkin tampak hampir seperti sihir.
Namun, di balik tindakan yang tampaknya sederhana ini terdapat sistem yang sangat terkoordinasi dan presisi:
Salah satu komponen membaca program pemesinan.
Yang lainnya mengubah perintah menjadi sinyal listrik.
Yang lain menggerakkan motor-motor tersebut.
Yang lainnya terus menerus memeriksa posisi mesin yang sebenarnya.
Yang lainnya mengontrol cairan pendingin, penggantian alat, dan operasi tambahan lainnya.
Komponen-komponen ini membentuk lima sistem inti dari mesin perkakas CNC.
Memahami kelima sistem ini bukan hanya tentang memuaskan rasa ingin tahu.
Ketika terjadi kerusakan mesin, pengetahuan ini dapat membantu Anda menentukan bagian sistem mana yang mungkin menyebabkan masalah. Seiring Anda terus mempelajari teknologi CNC yang lebih canggih, kelima sistem ini juga akan memberikan kerangka kerja yang jelas untuk memahami konsep-konsep baru.
Sistem 1: Pengontrol CNC — “Otak” Mesin
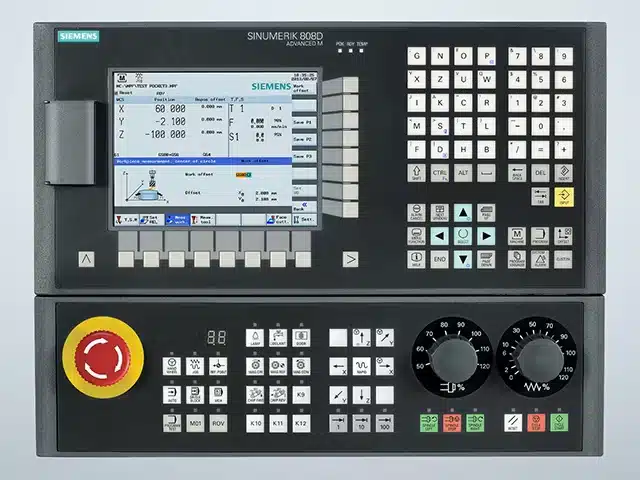
Pengontrol CNC adalah inti dari keseluruhan mesin perkakas. Inilah yang biasa kita sebut sistem CNC , unit kontrol numerik , atau sistem kontrol CNC.
Proses operasinya dapat dijelaskan melalui lima langkah utama.
Membaca Program
Pengontrol CNC membaca program NC dari memori internal, kartu CF, perangkat USB, atau antarmuka jaringan.
decoding
Alat ini menerjemahkan kode G, kode M, dan instruksi program lainnya menjadi data yang dapat diproses oleh sistem kontrol internal.
Perhitungan Interpolasi
Sesuai dengan perintah gerakan yang diprogram, pengontrol CNC menghitung seberapa jauh setiap sumbu harus bergerak selama setiap interval waktu.
Ini adalah salah satu perhitungan terpenting yang dilakukan oleh sistem CNC.
Sebagai contoh, perintah untuk berpindah dari Titik A ke Titik B harus dibagi menjadi langkah-langkah pergerakan yang sangat kecil dan tak terhitung jumlahnya. Pengontrol menghitung dan mengkoordinasikan langkah-langkah ini secara waktu nyata.
Mengirim Perintah Kontrol
Jumlah pergerakan yang dihitung untuk setiap sumbu diubah menjadi sinyal kontrol listrik dan dikirim ke sistem servo.
Mengkoordinasikan Fungsi-Fungsi Pendukung
Pengontrol CNC juga mengkoordinasikan fungsi kode M seperti:
- Kontrol kecepatan spindel
- Penggantian alat otomatis
- Kontrol pendingin
- Penjepitan dan pelepasan mesin
- Operasi mesin bantu lainnya
Pengontrol CNC tidak hanya menjalankan program secara pasif.
Sistem ini juga terus menerima umpan balik posisi dari setiap sumbu mesin dan mengoreksi kesalahan pergerakan secara real-time.
Panel kontrol dan layar tampilan yang digunakan operator setiap hari merupakan antarmuka manusia-mesin dari pengontrol CNC.
Melalui antarmuka ini, operator dapat memasukkan program, memodifikasi parameter, memeriksa koordinat, memantau status pemesinan, dan berkomunikasi dengan sistem CNC.
Sistem 2: Sistem Servo — “Otot” Mesin
Pengontrol CNC dapat mengeluarkan perintah seperti:
Geser sumbu X sebesar 0.001 mm.
Namun, perintah digital ini harus diubah menjadi gerakan mekanis yang sebenarnya. Inilah tugas dari sistem servo.
Sistem servo pada dasarnya terdiri dari dua bagian.
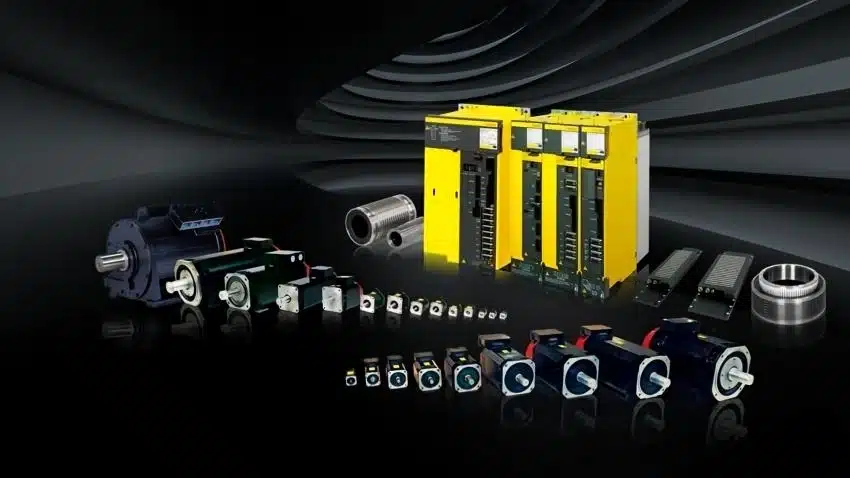
Servo Drive
Penggerak servo menerima sinyal kontrol dari pengontrol CNC, memperkuatnya, dan mengubahnya menjadi daya listrik yang dapat menggerakkan motor.
Cara kerjanya seperti penguat daya yang sangat presisi.
Motor servo
Motor servo mengubah energi listrik menjadi gerakan rotasi mekanis.
Perbedaan utama antara motor servo dan motor konvensional adalah bahwa motor servo dilengkapi dengan enkoder posisi.
Hal ini memungkinkan motor tersebut untuk mengontrol sudut rotasi secara akurat dan merespons dengan sangat cepat. Motor servo dapat memulai, menghentikan, mempercepat, memperlambat, atau mengubah arah dalam hitungan milidetik.
Mesin perkakas CNC biasanya berisi beberapa sistem servo.
Sistem Servo Sumbu Umpan
Sumbu X, sumbu Y, dan sumbu Z biasanya masing-masing memiliki sistem servo pengumpan independen.
Sistem servo ini mengontrol pergerakan alat potong, kepala spindel, dan meja kerja.
Sistem Servo Spindel
Servo spindel mengontrol kecepatan putaran spindel dan alat potong.
Fokus servo spindel sedikit berbeda dari fokus servo sumbu umpan.
Sistem servo sumbu umpan terutama berfokus pada akurasi pemosisian . Jarak pergerakan yang diperintahkan harus dicapai secara akurat.
Servo spindel terutama berfokus pada stabilitas kecepatan . Selama pemotongan, kecepatan spindel harus tetap stabil dan tidak boleh berfluktuasi secara signifikan karena perubahan gaya pemotongan.
Untuk mesin CNC lima sumbu, biasanya diperlukan dua sistem servo tambahan untuk mengontrol sumbu putar, seperti sumbu A, sumbu B, atau sumbu C.
Akibatnya, lima atau enam sistem servo dapat beroperasi secara bersamaan selama pemesinan lima sumbu.
Sistem 3: Struktur Mekanis — Kerangka dan Sendi
Motor servo menghasilkan gerakan rotasi.
Namun, pemesinan CNC membutuhkan gerakan linier yang presisi, pemosisian rotasi, dan gerakan terkontrol dari alat potong dan benda kerja.
Struktur mekanis mesin tersebut mengubah putaran motor menjadi gerakan komponen mesin yang akurat.
Bagian-bagian utama dari struktur mekanis meliputi hal-hal berikut.
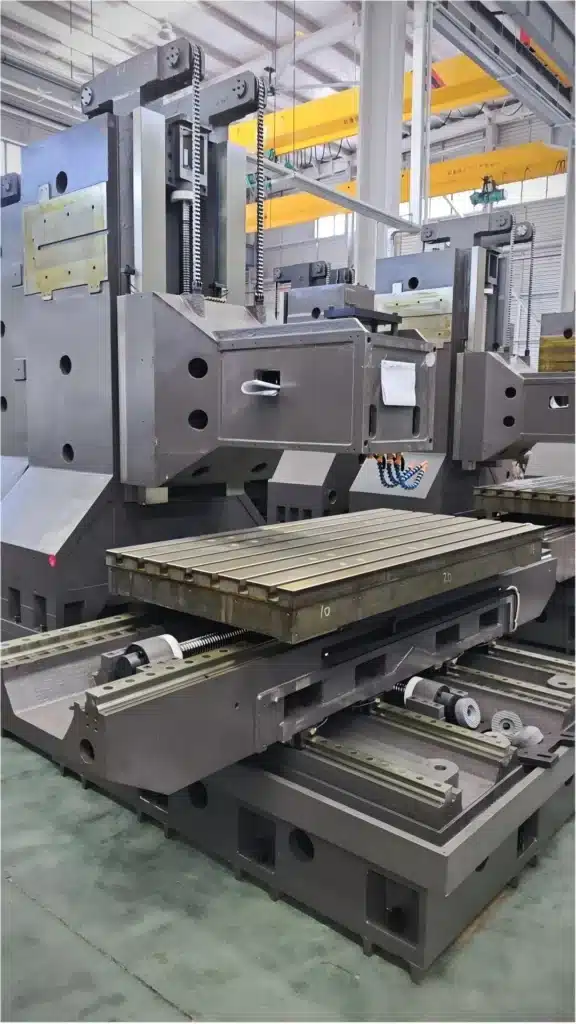
Tempat Tidur dan Rangka Mesin
Rangka mesin merupakan struktur pendukung dasar dari mesin perkakas CNC.
Biasanya terbuat dari besi cor atau pelat baja yang dilas.
Dudukan mesin berkualitas tinggi harus menyediakan:
- Kekakuan struktural yang tinggi
- Ketahanan getaran yang baik
- Kinerja dimensi yang stabil
- Dukungan yang andal untuk komponen bergerak.
Kekakuan dan ketahanan getaran pada alas mesin sangat penting untuk menjaga akurasi pemesinan.
Panduan Linier
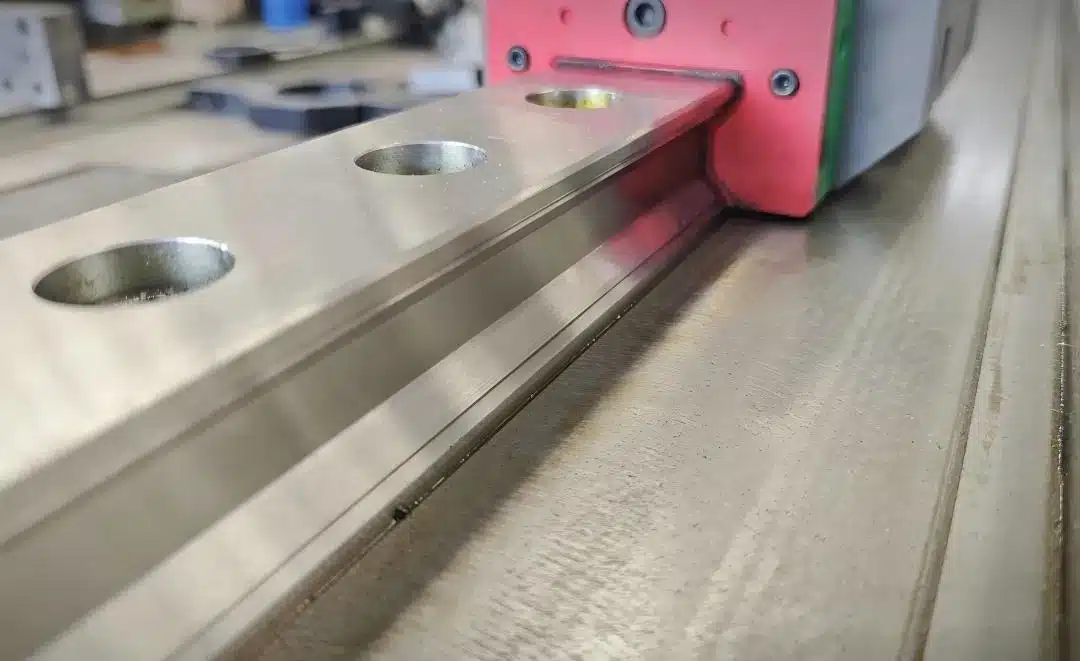
Rel pemandu linier memandu meja kerja dan kepala spindel sepanjang arah pergerakan tertentu.
Pusat permesinan modern umumnya menggunakan jalur pemandu gelinding linier karena memberikan:
- Gesekan rendah
- Akurasi pergerakan yang tinggi
- Respon cepat
- Kecepatan umpan tinggi
- Pengulangan posisi yang baik.
Mesin CNC presisi tinggi dapat menggunakan rel pemandu hidrostatis. Rel pemandu ini beroperasi dengan tingkat gesekan yang sangat rendah dan menawarkan kelancaran serta presisi yang sangat baik.
Sekrup bola
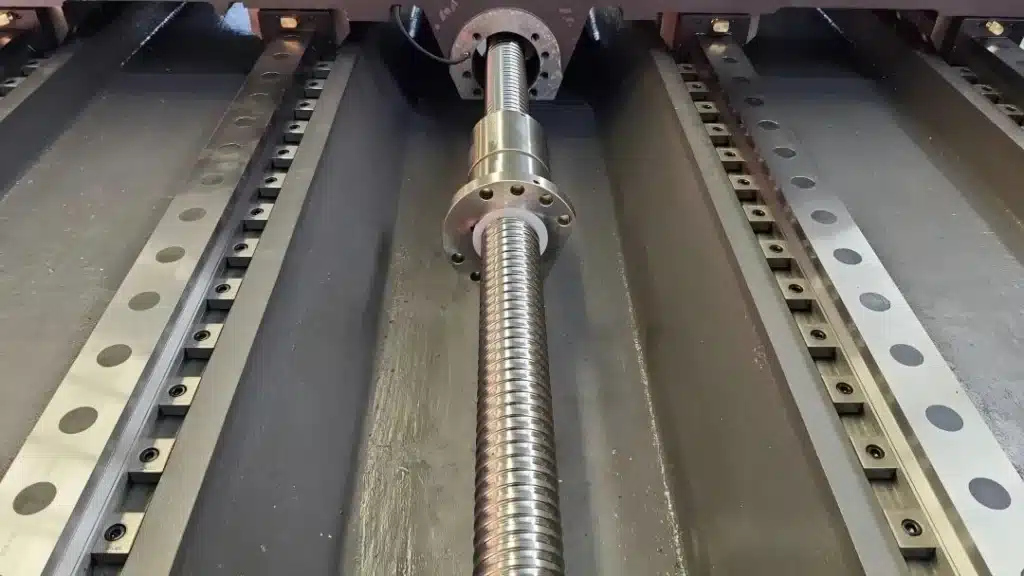
Sekrup bola adalah komponen penting yang mengubah gerakan rotasi motor servo menjadi gerakan linier meja kerja atau kepala spindel.
Di dalam rakitan sekrup bola, bola-bola baja bergulir di antara poros sekrup dan mur untuk mentransmisikan gaya.
Karena gesekan gelinding jauh lebih rendah daripada gesekan geser, sekrup bola dapat memberikan transmisi yang sangat efisien dan akurasi pemosisian tingkat mikrometer.
Poros
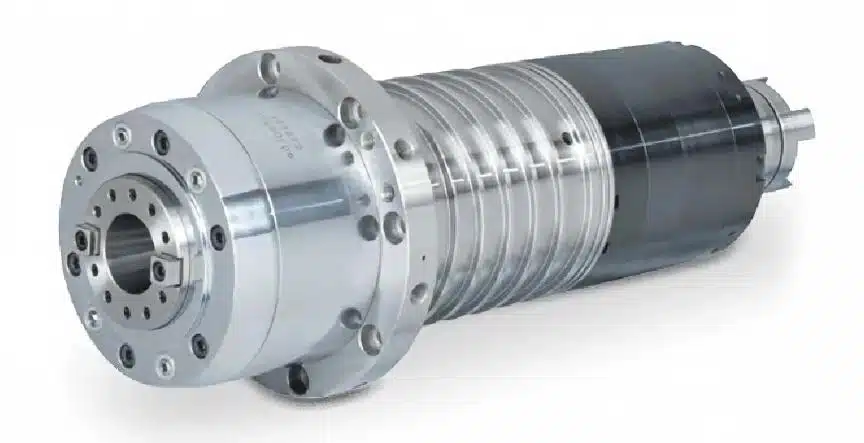
Poros tersebut menahan alat pemotong dan memutarnya dengan kecepatan tinggi.
Akurasi spindel, terutama penyimpangan spindel, secara langsung memengaruhi akurasi pemesinan akhir dan kualitas permukaan.
Kecepatan spindel maksimum juga menentukan kecepatan pemotongan yang dapat didukung oleh mesin.
Spindel CNC berkecepatan tinggi dapat mencapai 40,000 rpm atau bahkan lebih tinggi.
Sistem 4: Sistem Pengukuran dan Umpan Balik — “Mata” Kontrol Lingkaran Tertutup
Sistem umpan balik sangat penting, meskipun banyak pemula CNC mungkin tidak sepenuhnya memahami fungsinya.
Misalkan pengontrol CNC memerintahkan motor servo untuk berputar sepuluh putaran.
Bagaimana sistem kontrol mengetahui apakah motor benar-benar menyelesaikan tepat sepuluh putaran?
Bagaimana cara kerjanya untuk mengetahui apakah alat pemotong telah bergerak sejauh jarak yang dibutuhkan?
Jawabannya adalah sistem pengukuran dan umpan balik.
Fungsinya adalah untuk mengukur posisi mesin sebenarnya secara real-time dan mengirimkan informasi tersebut kembali ke pengontrol CNC.
Pengontrol membandingkan posisi aktual dengan posisi yang diperintahkan dan secara otomatis mengoreksi setiap penyimpangan.
Proses berkelanjutan ini dapat digambarkan sebagai:
Perintah → Eksekusi → Pengukuran Posisi Aktual → Perbandingan Kesalahan → Koreksi Perintah
Siklus ini disebut kontrol loop tertutup , dan merupakan salah satu mekanisme inti yang memungkinkan mesin CNC mencapai akurasi pemosisian yang tinggi.
Terdapat dua jenis perangkat pengukuran posisi yang umum digunakan pada mesin CNC.
Encoder Putar
Encoder putar biasanya dipasang pada poros motor servo.
Alat ini mengukur sudut putaran dan kecepatan motor.
Namun, karena encoder putar mengukur posisi di sisi motor dan bukan langsung di meja kerja, kesalahan yang disebabkan oleh sekrup bola, kopling, ekspansi termal, atau deformasi elastis mungkin masih terjadi.
Konfigurasi ini dikenal sebagai sistem kontrol semi-tertutup.
Sebagian besar pusat permesinan menggunakan jenis sistem umpan balik ini.
Menurut artikel aslinya, akurasi penentuan posisi tipikal kira-kira adalah:
±0.005 hingga ±0.01 mm
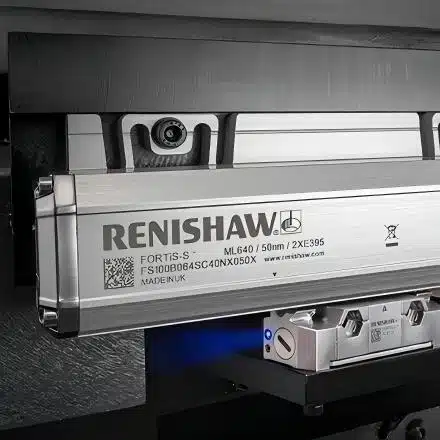
Skala linear
Skala linier dipasang tepat di samping jalur pemandu mesin dan mengukur perpindahan linier aktual dari meja kerja.
Karena alat ini secara langsung mengukur posisi meja kerja, alat ini dapat mengkompensasi kesalahan yang dihasilkan oleh sekrup bola dan komponen transmisi lainnya.
Konfigurasi ini dikenal sebagai sistem kendali loop tertutup sepenuhnya.
Ini memberikan akurasi penentuan posisi yang lebih tinggi dan dapat mencapai kurang lebih:
± 0.001 mm
Mesin CNC presisi tinggi dan pusat permesinan lima sumbu presisi umumnya dilengkapi dengan skala linier.
Sistem 5: Sistem Fungsi Tambahan — Membantu Mesin Menyelesaikan Pekerjaan
Keempat sistem pertama memastikan bahwa alat pemotong dapat bergerak dengan akurat.
Namun, pergerakan yang presisi saja tidak cukup untuk menyelesaikan seluruh proses pemesinan.
Mesin CNC juga membutuhkan beberapa sistem pendukung.
Pengubah Alat Otomatis
Pengubah Alat Otomatis , yang biasa disingkat ATC , adalah salah satu fitur terpenting dari pusat permesinan.
Magazin perkakas menyimpan beberapa alat potong. Ketika penggantian perkakas diperlukan, mekanisme penggantian perkakas atau lengan robot secara otomatis menyelesaikan operasi tersebut.
Penggantian alat secara lengkap biasanya hanya memakan waktu beberapa detik.
Kapasitas magasin perkakas dapat berkisar dari sekitar delapan perkakas hingga lebih dari seratus perkakas, tergantung pada konfigurasi mesin.
Sistem Pendingin
Selama proses pemesinan, sejumlah besar panas dihasilkan antara alat potong dan benda kerja.
Cairan pemotong atau pendingin memiliki beberapa fungsi:
- Mengurangi suhu pemotongan
- Melumasi zona pemotongan
- Membuang keripik
- Melindungi alat potong
- Meningkatkan kualitas permukaan
Metode pendinginan umum meliputi penyemprotan cairan pendingin eksternal dan pendinginan melalui spindel.
Cairan pendingin yang mengalir melalui spindel melewati saluran internal di spindel dan alat potong dan dialirkan langsung ke area pemotongan.
Sistem Pneumatik dan Hidraulik
Sistem pneumatik dan hidraulik digunakan untuk pengoperasian mesin yang membutuhkan gaya yang relatif tinggi.
Aplikasi yang umum termasuk:
- Penjepitan benda kerja
- Gerakan penggantian alat
- Pelepasan klem alat
- Pelepasan alat spindel
- Pengoperasian perlengkapan
- Mekanisme pemosisian hidraulik
PLC — Pengontrol Logika Terprogram
Pengontrol CNC terutama menangani kontrol gerakan.
Namun, sebuah mesin perkakas juga mengandung sejumlah besar operasi pengalihan dan kontrol urutan, seperti:
- Penggantian alat otomatis
- Pengalihan cairan pendingin
- Penguncian pintu pelindung
- Penjepitan hidrolik
- Kontrol pelumasan
- Deteksi alarm
- Fungsi keamanan mesin
Operasi-operasi ini biasanya ditangani oleh Pengontrol Logika Terprogram terintegrasi , atau PLC.
PLC dan pengontrol CNC bekerja sama untuk membentuk sistem kontrol mesin yang lengkap.
Alur Sinyal Antar Lima Sistem Inti
Seluruh proses pemesinan CNC dapat dipahami melalui rangkaian sinyal berikut:
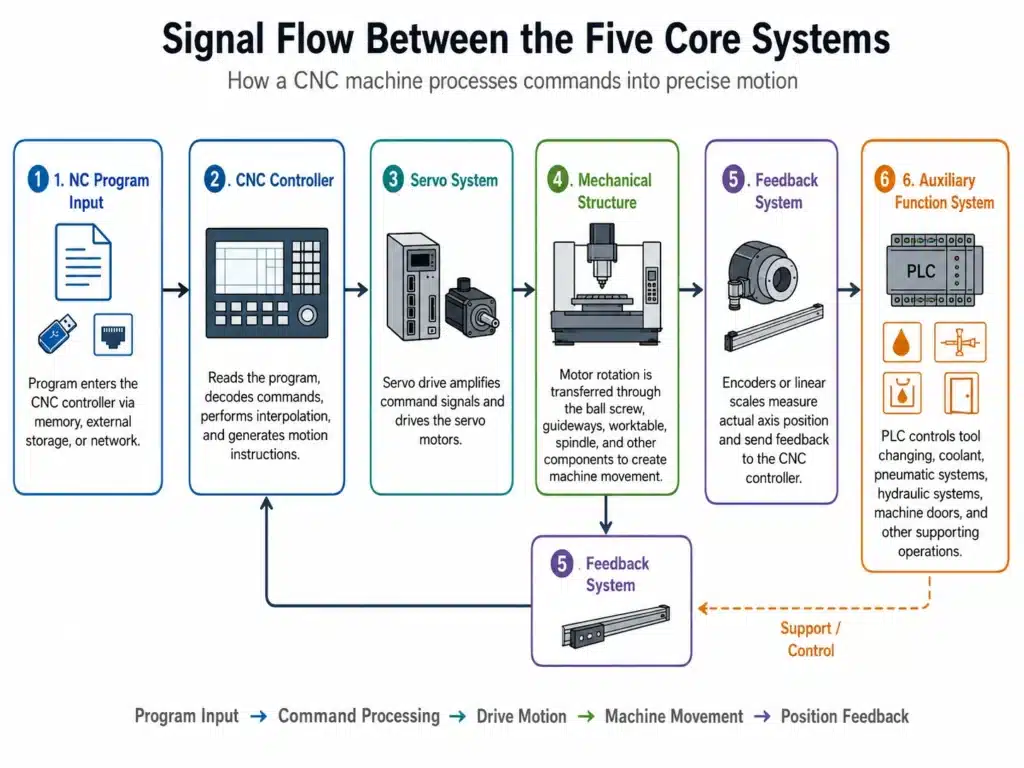
Inilah yang terjadi setelah operator menekan tombol MULAI SIKLUS.
Ini adalah proses kontrol loop tertutup yang sangat presisi yang dapat berulang ribuan kali setiap detik.
Pengenalan Merek Sistem Kontrol CNC Utama
Setelah memahami peran pengontrol CNC, kita dapat melihat sekilas beberapa merek sistem kontrol CNC utama.
FANUC
FANUC adalah merek Jepang dan salah satu produsen sistem kontrol CNC yang paling banyak digunakan di dunia.
Sistemnya dikenal karena stabilitas, keandalan, dan ekosistem teknologi yang mapan.
Sistem FANUC banyak digunakan di pabrik manufaktur dan sering dianggap sebagai titik awal yang tepat bagi operator dan programmer CNC.
Siemens SINUMERIK
Siemens adalah merek asal Jerman, dan sistem CNC SINUMERIK-nya banyak digunakan pada mesin perkakas di Eropa.
SINUMERIK ONE umumnya dipasang pada mesin perkakas kelas atas dan menyediakan fungsi yang andal serta dukungan komprehensif untuk pemesinan lima sumbu.
Namun, dibandingkan dengan beberapa sistem lain, kurva pembelajarannya mungkin relatif curam.
Sistem CNC Siemens banyak digunakan dalam aplikasi otomotif, kedirgantaraan, dan manufaktur canggih.
TNC Heidenhain
Heidenhain juga merupakan merek asal Jerman.
Sistem kontrol TNC-nya terutama berfokus pada mesin penggilingan dan pusat permesinan.
Sistem Heidenhain terkenal dengan fungsi lima sumbu canggihnya dan sangat dihargai dalam permesinan kedirgantaraan, pembuatan cetakan presisi, dan aplikasi akurasi tinggi lainnya.
Merek Sistem Kontrol CNC Tiongkok Terkemuka
Merek-merek sistem kontrol CNC buatan Tiongkok telah berkembang pesat dalam beberapa tahun terakhir.
| Merek | Perusahaan | Keuntungan utama | Positioning Pasar | Dukungan Lima Sumbu |
|---|---|---|---|---|
| Seri Huazhong 9 | Huazhong CNC | CPU yang dikembangkan oleh China dan teknologi yang dikendalikan secara independen. | Sistem tingkat pemula hingga menengah dan substitusi domestik | Moderat |
| GSK | Guangzhou CNC | Harga yang kompetitif dan rangkaian produk pendukung yang lengkap. | Mesin CNC ekonomis | Moderat |
| Kede GNC62 | Kede CNC | Fungsi pemesinan simultan lima sumbu dan fungsi bubut-penggilingan | Pasar kelas menengah hingga atas | Relatif kuat |
| SINKRONISASI | Teknologi Syntec | Kompatibilitas CAM yang kuat, antarmuka yang ramah pengguna, dan penggunaan yang luas pada mesin lima sumbu buatan China. | Pasar kelas menengah dengan pertumbuhan lima sumbu yang pesat | Relatif kuat |
Ringkasan: Memahami Sistem Mesin CNC
Mesin perkakas CNC terdiri dari lima sistem inti.
Pengontrol CNC:
Otak dari mesin tersebut. Ia membaca program, melakukan perhitungan interpolasi, dan mengirimkan perintah pergerakan.
Sistem servo:
Otot-otot mesin. Ia menggerakkan motor dan mengontrol pergerakan tepat dari setiap sumbu.
Struktur mekanis:
Kerangka dan sambungan mesin, termasuk alas mesin, rel pemandu, sekrup bola, meja kerja, dan spindel.
Sistem pengukuran dan umpan balik:
Mata mesin. Ia mengukur posisi sebenarnya dan memungkinkan kontrol loop tertutup.
Sistem fungsi tambahan:
Bagian penggerak mesin. Bagian ini mengontrol penggantian alat, pendingin, sistem hidrolik, sistem pneumatik, dan fungsi pendukung lainnya.
Ketika kelima sistem ini bekerja bersama, mesin CNC dapat mengubah program pemesinan digital menjadi operasi manufaktur yang akurat, berulang, dan otomatis.
Dukungan Pemesinan CNC dari Cast Mold
Di Cast Mold, permesinan CNC merupakan bagian penting dari layanan manufaktur terpadu kami.
Mulai dari pengembangan cetakan die-casting dan die-casting paduan aluminium atau seng hingga pemesinan CNC, penyelesaian permukaan, inspeksi, dan pengiriman, kami mendukung pelanggan di seluruh proses produksi.
Kemampuan permesinan CNC kami membantu meningkatkan:
- Konsistensi dimensi
- Akurasi perakitan
- Kualitas permukaan penyegelan
- Presisi ulir dan lubang
- Keandalan produksi batch
Untuk komponen die-cast kustom, pengembangan cetakan, atau kebutuhan permesinan CNC sekunder, silakan hubungi tim kami dan kirimkan gambar 2D, model 3D, persyaratan material, dan perkiraan volume produksi Anda.
Layanan Die Casting Aluminium
Pelajari lebih lanjut tentang layanan pengecoran die bertekanan tinggi aluminium kami di Tiongkok.