Sebelum mempelajari tentang sistem koordinat, Anda dapat terlebih dahulu membaca panduan kami tentang apa itu mesin CNC dan bagaimana teknologi CNC berkembang.
Sistem koordinat mesin CNC menentukan bagaimana mesin mengidentifikasi posisi alat potong, benda kerja, dan titik asal pemesinan. Tanpa referensi koordinat yang ditetapkan dengan benar, mesin CNC tidak dapat secara akurat mengubah dimensi yang diprogram menjadi pergerakan sumbu yang sebenarnya.
Mesin CNC tidak dapat bergerak secara akurat kecuali jika mengetahui tiga hal:
- Di mana mesin tersebut berada dalam jangkauan geraknya.
- Di mana benda kerja diposisikan di atas meja mesin.
- Di mana letak titik potong alat yang dipilih
Posisi-posisi ini ditentukan melalui referensi koordinat dan nilai kompensasi.
Bagi operator CNC, programmer, dan insinyur manufaktur, pemahaman tentang sistem koordinat mesin, sistem koordinat kerja, dan referensi alat sangat penting. Arah sumbu yang salah, offset kerja, atau nilai kompensasi alat yang tidak tepat dapat menyebabkan kesalahan dimensi, tabrakan alat, dan kerusakan benda kerja.
Artikel ini menjelaskan aturan tangan kanan, sistem koordinat mesin, sistem koordinat kerja, offset kerja G54–G59, dan kompensasi alat. Artikel ini juga menunjukkan bagaimana konsep-konsep ini diterapkan dalam pembuatan cetakan die casting dan pemesinan CNC sekunder.
- Apa Itu Sistem Koordinat Mesin CNC?
- Mengapa Mesin CNC Membutuhkan Sistem Koordinat?
- Aturan Tangan Kanan untuk Mesin CNC
- Bagaimana Sumbu X, Y, dan Z Didefinisikan
- Apa itu Sistem Koordinat Mesin?
- Apa itu Sistem Koordinat Kerja?
- Apa itu offset kerja G54 hingga G59?
- Titik Acuan Alat dan Kompensasi Alat
- Kompensasi Panjang Alat
- Kompensasi Radius Alat
- Bagaimana Referensi Koordinat Bekerja Bersama
- Mengapa Meja Mesin Dapat Bergerak ke Arah yang Berlawanan
- Sistem Koordinat CNC dalam Pembuatan Cetakan Pengecoran Die
- Pembuatan Rongga Cetakan dan Sisipan Inti
- Pembuatan Slide dan Kantong Sisipan
- Pemesinan CNC untuk Komponen Cetakan Die-Cast
- Contoh: Rumah Cor Aluminium
- Mengapa Perencanaan Terkoordinasi Harus Dimulai Selama DFM (Design for Management)?
- Kesalahan Umum dalam Pengaturan Koordinat CNC
- Prosedur Verifikasi Koordinat yang Direkomendasikan
- Manajemen Koordinat CNC di Cast Mold
- Layanan Die Casting Aluminium
Apa Itu Sistem Koordinat Mesin CNC?
Sistem koordinat mesin CNC menyediakan referensi posisi yang diperlukan untuk pergerakan mesin yang akurat. Sistem ini membantu pengontrol CNC mengidentifikasi posisi mesin, titik asal benda kerja, dan titik pemotongan efektif dari alat yang dipilih.
Mengapa Mesin CNC Membutuhkan Sistem Koordinat?
Program permesinan CNC berisi perintah posisi.
Sebagai contoh, sebuah program dapat menginstruksikan mesin untuk bergerak ke:
X50.000 Y25.000 Z-5.000Namun, nilai-nilai ini tidak ada artinya kecuali sistem CNC mengetahui di mana titik nol X, Y, dan Z berada.
Oleh karena itu, mesin tersebut membutuhkan beberapa lapisan referensi:
- Referensi tetap untuk mesin itu sendiri
- Referensi yang dapat diprogram untuk benda kerja.
- Nilai kompensasi untuk alat potong sebenarnya
Referensi ini memungkinkan program CNC yang sama untuk digunakan bahkan ketika:
- Benda kerja dipasang pada posisi yang berbeda.
- Sebuah perlengkapan dipindahkan
- Alat pemotong yang berbeda dimuat.
- Beberapa benda kerja dipasang pada meja mesin yang sama.
- Operasi pemesinan yang berbeda menggunakan titik acuan yang berbeda.
Tanpa referensi koordinat yang didefinisikan dengan benar, pengontrol CNC tidak dapat mengubah dimensi yang diprogram menjadi pergerakan mesin yang sebenarnya.
Aturan Tangan Kanan untuk Mesin CNC
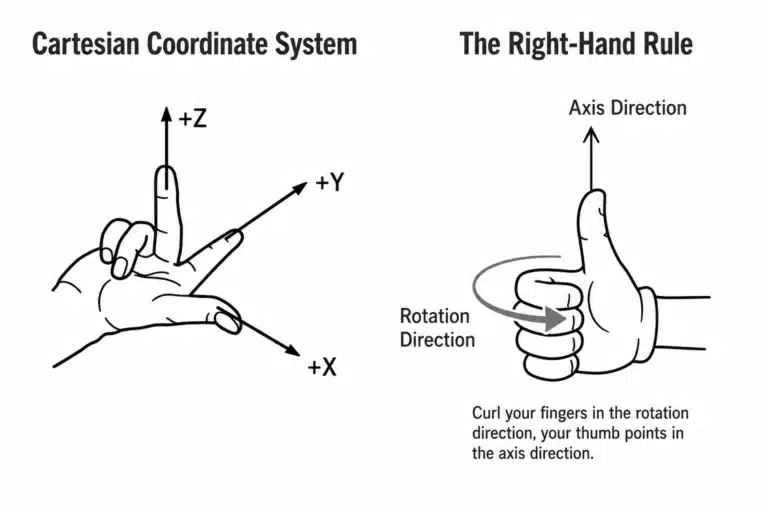
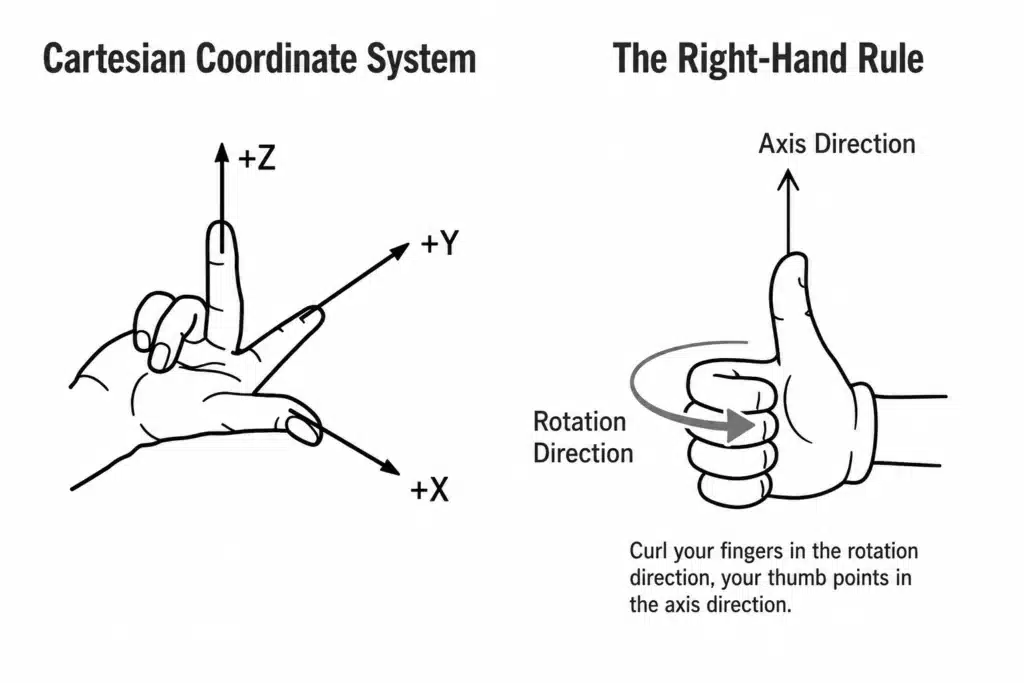
Mesin CNC biasanya menggunakan sistem koordinat Kartesius tangan kanan.
Aturan tangan kanan menyediakan metode standar untuk mengidentifikasi arah positif dari sumbu X, Y, dan Z.
Untuk memvisualisasikan aturan tersebut:
- Arahkan ibu jari kanan ke arah X positif.
- Arahkan jari telunjuk kanan ke arah positif sumbu Y.
- Arahkan jari tengah kanan ke arah Z positif.
Ketiga jari tersebut harus saling tegak lurus.
Metode ini membantu programmer dan operator memahami hubungan antara ketiga sumbu linier tersebut.
Bagaimana Sumbu X, Y, dan Z Didefinisikan
Meskipun mesin CNC memiliki struktur fisik yang berbeda, arah koordinatnya mengikuti prinsip-prinsip yang terstandarisasi.
Sumbu Z
Sumbu Z biasanya sejajar dengan sumbu spindel utama.
Arah Z positif meningkatkan jarak antara alat potong dan benda kerja.
Untuk mesin perkakas vertikal:
- Porosnya vertikal
- Z+ biasanya menggerakkan pahat menjauh dari benda kerja.
- Z− menggerakkan alat ke arah benda kerja
Cara mudah untuk mengingatnya adalah:
Nilai Z positif berarti menjauh dari benda kerja.
Ini adalah salah satu aturan arah sumbu yang paling penting dalam permesinan CNC.
X Axis
Pada mesin perkakas vertikal standar, jika dilihat dari posisi operator:
- X+ biasanya berada di sebelah kanan
- X− biasanya berada di sebelah kiri
Sumbu X biasanya sejajar dengan arah pergerakan horizontal utama meja mesin.
Y Axis
Arah sumbu Y ditentukan oleh aturan koordinat tangan kanan.
Pada mesin perkakas vertikal biasa:
- Y+ biasanya menjauh dari operator.
- Y− biasanya mengarah ke operator
Arah Penggunaan Mesin Pusat Pemesinan Vertikal yang Umum
| Sumbu | Arah positif yang umum |
|---|---|
| X+ | Kanan |
| Y+ | Jauh dari operator |
| Z+ | Ke atas dan menjauh dari benda kerja. |
Pergerakan fisik yang tepat dapat bervariasi karena beberapa mesin menggerakkan meja sementara yang lain menggerakkan spindel atau kolom. Arah sumbu CNC ditentukan berdasarkan pergerakan relatif antara alat dan benda kerja.
Apa itu Sistem Koordinat Mesin?
Sistem Koordinat Mesin , yang biasa disingkat MCS , adalah referensi koordinat dasar dari mesin CNC.
Ini ditetapkan oleh produsen mesin perkakas dan terhubung dengan rentang pergerakan mekanis mesin.
Sistem koordinat mesin bersifat tetap. Operator dan pemrogram biasanya tidak mengubah posisi nolnya.
Posisi Nol dan Referensi Mesin
Dua istilah terkait sering digunakan:
- Mesin nol
- Posisi referensi mesin
Terkadang letaknya sama, tetapi secara teknis mungkin tidak selalu identik.
Posisi referensi adalah posisi fisik yang diketahui yang digunakan oleh sistem kontrol untuk menetapkan atau mengkonfirmasi lokasi sumbu mesin.
Mesin yang menggunakan umpan balik posisi inkremental umumnya memerlukan prosedur kembali ke titik referensi setelah dinyalakan.
Mesin modern yang dilengkapi dengan encoder absolut dapat mempertahankan posisi sumbu setelah dimatikan dan mungkin tidak memerlukan siklus pengaturan ulang posisi awal (homing) tradisional setiap kali mesin dihidupkan.
Sistem Koordinat Mesin Digunakan untuk Apa?
Sistem koordinat mesin menyediakan dasar untuk:
- Batasan pergerakan sumbu
- Perlindungan overtravel
- Posisi penggantian alat
- Pemeriksaan jarak bebas perlengkapan
- Perhitungan offset kerja
- Tampilan posisi mesin
- Pergerakan mesin yang aman
Posisi mekanis atau mesin yang ditampilkan pada pengontrol CNC biasanya didasarkan pada sistem koordinat mesin.
Perbandingan Sederhana
Sistem koordinat mesin dapat dibandingkan dengan peta global suatu kota.
Di mana pun bangunan itu berada, posisinya dapat ditentukan berdasarkan peta kota yang sama.
Dengan cara yang sama, setiap benda kerja, perlengkapan, dan alat potong pada akhirnya terletak di dalam sistem koordinat mesin.
Apa itu Sistem Koordinat Kerja?
Sistem Koordinat Kerja , atau WCS , adalah sistem koordinat yang ditetapkan berdasarkan gambar benda kerja dan datum pemesinan.
Alih-alih memprogram setiap posisi relatif terhadap titik nol tetap mesin, pemrogram CNC menentukan titik nol yang mudah dijangkau pada benda kerja.
Posisi nol benda kerja yang umum meliputi:
- Bagian tengah permukaan atas
- Sepotong kecil bahan mentah
- Bagian tengah lubang bor
- Bagian tengah dari suatu bagian melingkar
- Lubang penempatan yang dibuat dengan mesin
- Titik referensi perlengkapan
Titik asal yang dipilih harus sesuai dengan datum desain, strategi pemesinan, dan metode inspeksi jika memungkinkan.
Mengapa Sistem Koordinat Kerja Diperlukan?
Gambar komponen dapat mendefinisikan lubang sebagai berjarak 50 mm dari tepi kiri dan 30 mm dari tepi bawah.
Oleh karena itu, program CNC dapat menggunakan datum gambar sebagai titik asalnya.
Namun, posisi fisik titik asal tersebut di dalam mesin CNC bergantung pada:
- Di mana benda kerja dijepit
- Cara pemasangan perlengkapan tersebut
- Posisi meja mesin mana yang digunakan?
- Apakah bagian tersebut telah dipasang kembali
- Apakah beberapa bagian sedang dikerjakan bersama-sama
Operator mengukur titik asal benda kerja yang sebenarnya dan menyimpan posisinya sebagai offset kerja.
Sistem CNC kemudian mengubah koordinat benda kerja yang telah diprogram menjadi koordinat mesin.
Apa itu offset kerja G54 hingga G59?
Pada banyak sistem kontrol CNC, termasuk sistem FANUC yang umum digunakan, G54 hingga G59 adalah offset koordinat kerja standar.
Setiap kode mewakili sistem koordinat kerja yang independen.
| Pekerjaan diimbangi | Aplikasi yang umum |
|---|---|
| G54 | Benda kerja pertama atau acuan pemesinan pertama |
| G55 | Benda kerja kedua atau data kedua |
| G56 | Benda kerja ketiga atau data ketiga |
| G57 | Perlengkapan atau pengoperasian tambahan |
| G58 | Perlengkapan atau pengoperasian tambahan |
| G59 | Perlengkapan atau pengoperasian tambahan |
Sebuah kalimat seperti:
G54memberi tahu pengontrol CNC bahwa koordinat terprogram berikut harus diinterpretasikan relatif terhadap titik asal benda kerja G54.
Contoh: Satu Benda Kerja
Jika hanya satu komponen yang dipasang pada meja, program dapat menggunakan G54 untuk seluruh operasi pemesinan.
Contoh: Beberapa Benda Kerja
Misalkan tiga wadah aluminium identik dipasang pada satu perlengkapan.
Operator tersebut dapat mendefinisikan:
- G54 untuk benda kerja 1
- G55 untuk benda kerja 2
- G56 untuk benda kerja 3
Subprogram pemesinan yang sama kemudian dapat diulang menggunakan tiga offset kerja yang berbeda.
Contoh: Beberapa Operasi Pemesinan
Suatu komponen mungkin memerlukan data yang berbeda selama operasi yang berbeda.
Sebagai contoh:
- G54 untuk pemesinan permukaan atas
- G55 untuk pemesinan samping
- G56 untuk datum lubang penempatan
Penggunaan offset terpisah membantu mengatur pengaturan dan mengurangi perhitungan koordinat yang tidak perlu di dalam program CNC.
Tunjangan Kerja yang Diperpanjang
Beberapa sistem CNC mendukung offset kerja yang diperluas, seperti:
G54.1 P1
G54.1 P2
G54.1 P3
Jumlah offset yang diperluas yang tersedia bergantung pada pengontrol mesin dan opsi yang terpasang.
Offset tambahan ini berguna untuk:
- Perlengkapan multi-bagian
- Sistem palet
- Jalur produksi otomatis
- Perlengkapan batu nisan
- Sistem manufaktur yang fleksibel
Titik Acuan Alat dan Kompensasi Alat
Berbagai alat potong memiliki panjang dan diameter yang berbeda.
Sebagai contoh:
- Mesin penggiling muka mungkin relatif pendek.
- Pengeboran lubang dalam mungkin membutuhkan waktu yang jauh lebih lama.
- Mata bor ujung bulat memiliki geometri pemotongan yang berbeda.
- Reamer mungkin memiliki diameter yang lebih kecil daripada jalur lubang yang diprogram.
Sistem CNC harus mengetahui hubungan yang tepat antara posisi referensi spindel dan titik potong efektif alat.
Hubungan ini dikelola melalui offset alat dan kompensasi.
Kompensasi Panjang Alat
Kompensasi panjang pahat memungkinkan sistem CNC untuk memperhitungkan perbedaan panjang pahat.
Perintah yang umum digunakan adalah:
G43 H01Dalam perintah ini:
- G43 mengaktifkan kompensasi panjang alat positif.
- H01 memanggil offset panjang yang disimpan dalam register 01
Implementasi aktual dan konvensi tanda dapat bervariasi tergantung pada mesin, pengontrol, metode pengukuran, dan standar pemrograman perusahaan.
Mengapa Kompensasi Panjang Alat Itu Penting
Tanpa kompensasi panjang pahat, setiap penggantian pahat akan memerlukan penulisan ulang seluruh program CNC sesuai dengan panjang pahat yang baru.
Dengan offset panjang pahat yang tepat, pahat yang berbeda dapat mengerjakan benda kerja yang sama tanpa mengubah koordinat Z yang diprogram.
Kompensasi panjang pahat sangat penting untuk:
- Pengeboran
- Penyadapan
- Pemesinan saku dalam
- Pemesinan rongga cetakan
- Operasi pemesinan multi-alat
- Penggantian alat otomatis
Kompensasi Radius Alat
Kompensasi radius pahat memungkinkan pengontrol CNC untuk mengimbangi pusat pahat dari kontur komponen yang diprogram.
Perintah umum meliputi:
G41
G42
G40
Khas:
- G41 menerapkan kompensasi pemotong pada satu sisi jalur yang diprogram.
- G42 menerapkan kompensasi ke sisi yang berlawanan
- G40 membatalkan kompensasi pemotong
Hubungan kiri atau kanan yang tepat harus ditentukan sesuai dengan arah pergerakan alat.
Mengapa Kompensasi Radius Alat Berguna?
Kompensasi radius pahat memudahkan untuk:
- Sesuaikan dimensi komponen
- Mengkompensasi keausan alat
- Gunakan diameter alat yang sedikit berbeda.
- Pisahkan geometri komponen dari perhitungan pusat perkakas.
- Optimalkan dimensi penyelesaian tanpa mengubah kontur keseluruhan.
Namun, arah pemasukan, pengeluaran, dan kompensasi harus diprogram dengan benar. Penggunaan yang tidak tepat dapat menyebabkan alarm, kerusakan, atau dimensi komponen yang tidak akurat.
Bagaimana Referensi Koordinat Bekerja Bersama
Pengontrol CNC menggabungkan beberapa informasi untuk menentukan posisi mesin yang dibutuhkan.
Secara konseptual, prosesnya adalah:
Programmed position
+ work offset
+ tool compensation
= actual machine movement
Rumus ini merupakan penjelasan yang disederhanakan, bukan rumus perhitungan pengontrol universal.
Hubungan lengkap tersebut juga dapat mencakup:
- Pergeseran koordinat lokal
- Offset perlengkapan
- Transformasi sumbu putar
- Transformasi kinematik lima sumbu
- Kontrol titik tengah alat
- Penggeseran kerja dinamis
- Parameter kalibrasi mesin
Untuk pemesinan tiga sumbu standar, hubungan utamanya dapat dipahami sebagai berikut:
Lapisan 1: Sistem Koordinat Mesin
Ini adalah titik acuan fisik tetap dari mesin tersebut.
Lapisan 2: Sistem Koordinat Kerja
G54, G55, atau offset lainnya menentukan letak titik asal benda kerja di dalam sistem koordinat mesin.
Lapisan 3: Kompensasi Alat
Panjang pahat dan offset radius menentukan lokasi titik pemotongan sebenarnya relatif terhadap spindel dan jalur yang diprogram.
Sistem CNC menggabungkan referensi-referensi ini untuk memposisikan mata pisau pemotong dengan benar pada benda kerja.
Mengapa Meja Mesin Dapat Bergerak ke Arah yang Berlawanan
Salah satu sumber kebingungan yang umum adalah bahwa pergerakan fisik meja mesin mungkin tampak berlawanan dengan arah sumbu yang ditunjukkan pada pengontrol.
Sebagai contoh, pada beberapa mesin perkakas vertikal:
- Operator menekan X+
- Meja tersebut secara fisik bergeser ke kiri.
- Oleh karena itu, alat tersebut bergerak ke kanan relatif terhadap benda kerja.
Arah koordinat CNC didasarkan pada pergerakan relatif alat terhadap benda kerja , bukan hanya pada komponen mesin mana yang bergerak secara fisik.
Inilah mengapa dua mesin yang berbeda mungkin tampak bergerak secara berbeda meskipun keduanya mengikuti konvensi koordinat pemrograman yang sama.
Praktik Operasi yang Aman
Saat mengoperasikan mesin yang tidak dikenal:
- Gunakan laju umpan rendah.
- Pilih peningkatan jog yang kecil.
- Amati pergerakan relatif antara alat dan benda kerja.
- Konfirmasikan arah sumbu sebelum melakukan gerakan cepat.
- Periksa jarak aman sebelum memulai pengoperasian otomatis.
Prosedur sederhana ini dapat mencegah benturan dan kesalahan pengaturan.
Sistem Koordinat CNC dalam Pembuatan Cetakan Pengecoran Die
Kontrol koordinat sangat penting terutama saat memproduksi cetakan die casting.
Cetakan pengecoran die berisi banyak komponen yang harus sejajar secara akurat, termasuk:
- Sisipan rongga
- Sisipan inti
- Slides
- Pengangkat
- Lubang pin ejektor
- Saluran pendingin
- Sistem pelari
- Kantong luapan
- Lubang ventilasi
- Sisipkan kantong
- Permukaan pemisah
Sistem koordinat kerja harus sesuai dengan datum pemesinan dan perakitan yang dipilih.
Pembuatan Rongga Cetakan dan Sisipan Inti
Untuk pemesinan rongga dan inti, titik asal benda kerja sering ditentukan menggunakan:
- Bagian tengah sisipan cetakan
- Sudut referensi presisi
- Permukaan acuan dasar
- Menemukan lubang
- Bagian tengah dasar cetakan
Data tersebut harus tetap konsisten di seluruh operasi sebisa mungkin.
Strategi koordinat yang stabil meningkatkan hubungan antara:
- Pemesinan kasar
- Perlakuan panas
- Setengah jadi
- Finishing
- Penempatan elektroda EDM
- Operasi pemotongan kawat
- Perakitan cetakan
- Inspeksi terakhir
Perencanaan datum yang buruk dapat menyebabkan ketidaksesuaian rongga, penempatan sisipan yang salah, atau penyimpangan dimensi setelah beberapa kali pengaturan.
Pembuatan Slide dan Kantong Sisipan
Slide dan komponen cetakan yang dapat digerakkan seringkali melibatkan permukaan yang miring dan beberapa referensi koordinat.
Insinyur harus mempertimbangkan:
- Arah pergerakan geser
- Sudut permukaan penguncian
- Posisi permukaan penutup
- Masukkan data perakitan
- Aksesibilitas permesinan
- Orientasi perlengkapan
- Akurasi pengaturan berulang
Ketika suatu komponen harus dikerjakan dalam beberapa orientasi, offset kerja terpisah dapat digunakan untuk setiap pengaturan.
Sebagai contoh:
- G54 untuk permukaan rongga utama
- G55 untuk permukaan penutup samping
- G56 untuk fitur geser miring
Hal ini memungkinkan struktur program tetap jelas dan mengurangi konversi koordinat secara manual.
Pemesinan CNC untuk Komponen Cetakan Die-Cast
Komponen hasil cetakan die-casting seringkali memerlukan pengerjaan mesin CNC sekunder setelah proses pencetakan.
Fitur-fitur umum yang dikerjakan dengan mesin meliputi:
- Permukaan penyegelan
- Lubang berulir
- Lubang bantalan
- Lubang konektor
- Titik acuan pemasangan
- Permukaan perakitan presisi
- Permukaan pemasangan yang rata
- Lubang penempatan
Untuk produksi berulang, sistem koordinat kerja harus ditetapkan dari titik acuan pengecoran atau perlengkapan yang stabil.
Desain acuan harus memperhitungkan:
- Variasi dimensi pengecoran
- Kilatan garis pemisah
- Sudut rancangan
- Tanda ejektor
- Penjepitan deformasi
- Porositas pada area yang dikerjakan dengan mesin
- Pengulangan perlengkapan
- Tunjangan mesin
Contoh: Rumah Cor Aluminium
Pertimbangkan sebuah wadah cor aluminium yang membutuhkan:
- Penggilingan permukaan penyegelan
- Pengeboran empat lubang pemasangan
- Pembuatan ulir pada dua lubang berulir
- Pengeboran lubang konektor presisi
Strategi koordinat praktis dapat menggunakan:
- Z nol pada permukaan penyegelan yang sudah jadi
- X dan Y bernilai nol di tengah fitur penentu lokasi utama.
- Perlengkapan yang dirancang berdasarkan titik acuan pengecoran yang stabil.
- Offset panjang alat untuk setiap alat potong
- Radius alat atau kompensasi keausan untuk dimensi kritis
Pengaturan ini membuat program lebih mudah diverifikasi dan memungkinkan penyesuaian dimensi tanpa mengubah jalur pahat secara keseluruhan.
Mengapa Perencanaan Terkoordinasi Harus Dimulai Selama DFM (Design for Management)?
Perencanaan koordinat seharusnya tidak dimulai hanya setelah hasil pengecoran atau sisipan cetakan mencapai mesin CNC.
Hal ini harus ditinjau selama tahap DFM (Design for Manufacturing) dan perencanaan proses.
Tim teknik harus mempertimbangkan:
- Permukaan mana yang akan digunakan sebagai acuan pemesinan?
- Fitur apa yang akan digunakan untuk penempatan perlengkapan?
- Apakah data tersebut akan tetap stabil setelah pengecoran
- Apakah alat pemotong dapat menjangkau setiap fitur
- Apakah proses pemesinan akan mengungkap porositas internal?
- Bagaimana komponen tersebut akan diukur
- Apakah beberapa operasi menggunakan referensi yang konsisten
- Bagaimana deformasi akan memengaruhi dimensi akhir
Perencanaan koordinat dan datum sejak dini dapat mengurangi:
- Kompleksitas perlengkapan
- Waktu penyetelan
- Variasi dimensi
- Mengolah lagi
- Membatalkan
- Kesulitan inspeksi
- Biaya produksi
Kesalahan Umum dalam Pengaturan Koordinat CNC
1. Offset Kerja yang Tidak Tepat
Jika offset kerja G54, G55, atau offset kerja lainnya yang salah dipilih, mesin mungkin akan bergerak ke posisi benda kerja yang salah.
2. Pengaturan Z-Zero yang Salah
Referensi Z yang salah dapat mengakibatkan:
- Memotong terlalu dalam
- Pemesinan di atas komponen
- Kerusakan alat
- Tabrakan perlengkapan
3. Offset Panjang Alat yang Salah
Memasukkan nilai H yang salah dapat menyebabkan alat berada pada ketinggian yang tidak tepat.
4. Kompensasi Radius Alat yang Tidak Tepat
Nilai D atau arah G41/G42 yang salah dapat menghasilkan profil yang terlalu besar atau terlalu kecil.
5. Benda Kerja Dipasang dengan Orientasi yang Salah
Pergeseran posisi kerja mungkin sudah benar, tetapi komponen tersebut mungkin berputar atau terbalik di dalam perlengkapan.
6. Pemrograman dan Data Pengaturan yang Tidak Konsisten
Jika pemrogram CAM dan operator mesin menggunakan asumsi titik nol yang berbeda, program tidak dapat berjalan dengan benar.
7. Mengabaikan Pergerakan Relatif Meja dan Alat
Kesalahpahaman mengenai pergerakan meja secara fisik dapat menyebabkan operator menggerakkan mesin ke arah yang salah.
Prosedur Verifikasi Koordinat yang Direkomendasikan
Sebelum memulai pemesinan otomatis:
- Konfirmasikan program dan offset kerja yang dipilih.
- Verifikasi orientasi benda kerja.
- Periksa posisi datum X, Y, dan Z.
- Konfirmasikan nomor alat dan register offset.
- Tinjau kembali nilai G43, H, dan D.
- Periksa jarak bebas antara perlengkapan dan alat.
- Gunakan operasi blok tunggal untuk eksekusi pertama.
- Kurangi pengesampingan cepat.
- Lakukan uji pemotongan udara atau uji ketinggian aman bila diperlukan.
- Periksa komponen pertama yang sudah jadi sebelum produksi massal.
Untuk cetakan dan komponen bernilai tinggi, pemeriksaan ini sangat penting karena kesalahan koordinat tunggal dapat merusak benda kerja dan alat potong.
Manajemen Koordinat CNC di Cast Mold
Di Cast Mold, perencanaan koordinat dan datum dipertimbangkan di seluruh proses manufaktur.
Alur kerja kami dapat mencakup:
- Tinjauan gambar dan model 3D
- analisis DFM
- Analisis Moldflow
- Desain cetakan die casting
- Perencanaan proses CNC dan EDM
- Pembuatan cetakan
- Percobaan dan pengambilan sampel jamur
- Pengecoran aluminium atau seng
- Pemesinan CNC sekunder
- Penyelesaian dan inspeksi permukaan
Dengan menyelaraskan datum desain, datum cetakan, datum permesinan, dan datum inspeksi, kita dapat mengurangi konversi koordinat yang tidak perlu dan meningkatkan konsistensi produksi.
Layanan Die Casting Aluminium
Pelajari lebih lanjut tentang layanan pengecoran die bertekanan tinggi aluminium kami di Tiongkok.