

Tidak semua keajaiban supercar berasal dari perangkat lunak atau baterai. Sebagian besar dari Lamborghini Temerario ("Banteng Kecil") yang baru adalah hasil pengecoran aluminium yang klasik—namun sangat modern —dan ilmu pengecoran yang canggih. Mulai dari paduan tembaga yang disempurnakan pada blok mesin V8 twin-turbo L411 4.0L hingga inti pasir cetak 3D di dalam kepala silinder—dan dari rumah girboks cor yang ringkas hingga rangka aluminium yang lebih kaku —mobil ini adalah contoh bagaimana pengecoran memungkinkan peningkatan performa, pengemasan, dan keandalan.
Di bawah ini saya akan mengupas tata letak hibrida secara singkat, lalu menyelami tumpukan pengecoran: rekayasa paduan, pemilihan proses (HPDC vs. pengecoran pasir), pilihan perlakuan termal (T4/T5/T6), peran inti cetak, dan apa arti semua ini bagi para insinyur yang merencanakan hibrida ICE atau EV berkinerja tinggi berikutnya.
- Ringkasan Utama
- Tata Letak Hibrida (Cepat): Mengapa Casting Tetap Penting
- Rekayasa Paduan: Mengapa Mengubah A357 dengan Tembaga?
- HPDC vs. Pengecoran Pasir: Memilih Proses yang Tepat untuk Setiap Bagian
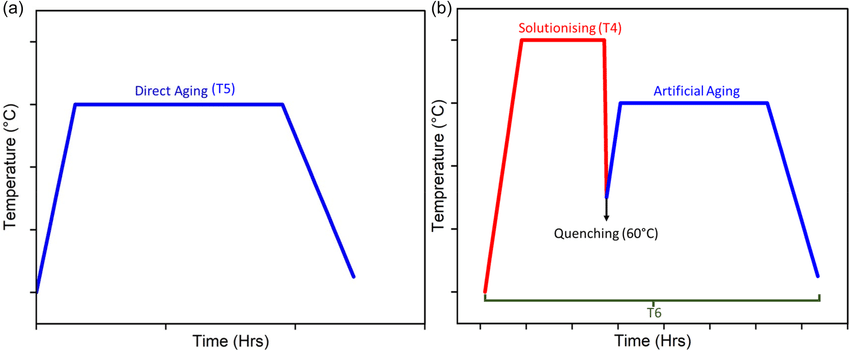
- Perlakuan Termal (T4/T5/T6): Mengapa T5 Masuk Akal pada HPDC
- Inti Pasir Cetak 3D di Kepala Silinder: Bentuk Mengikuti Aliran
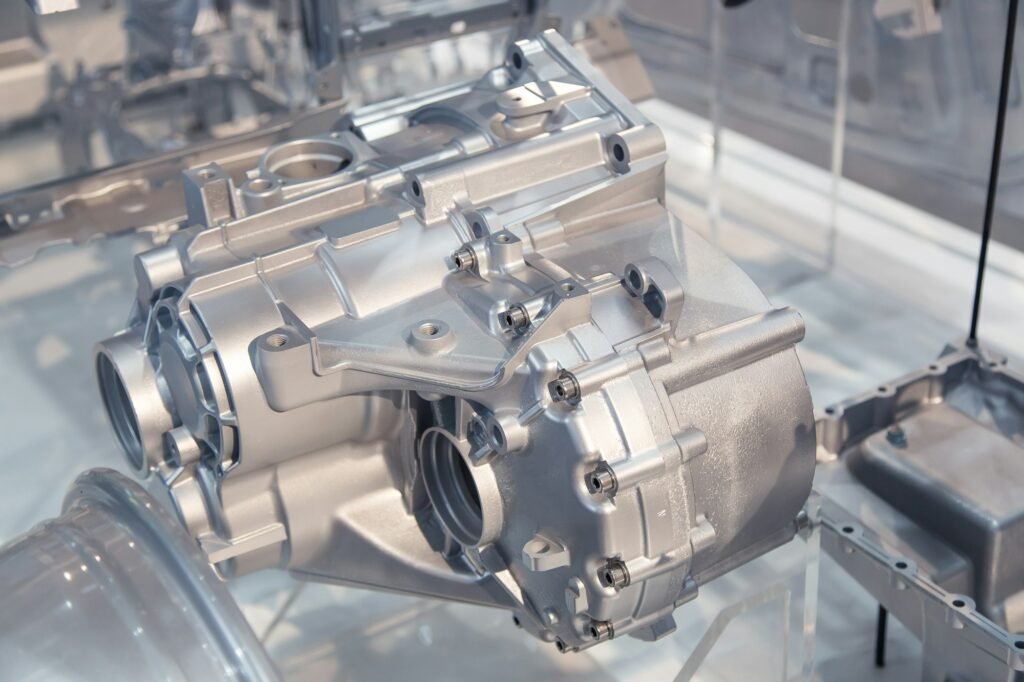
- Coran pada Driveline Hibrida: Rumah, Penutup, dan Pembawa
- Rangka Aluminium & Kekakuan Torsi: Pengecoran + Komposit = Keuntungan
- Keandalan pada 10,000 RPM: Apa yang Harus Ditahan oleh Pengecoran
- Risiko Umum Pengecoran & Cara Mengendalikannya (Agar Mesin Anda Tetap Hidup)
- Mengapa Axial-Flux + Casting Harus Bersatu
- Apa yang Dapat Kita Pelajari
- Referensi Cepat: Casting yang Mana?
- Pertanyaan Umum Demo Slot
- Bekerja dengan CastMold
- Layanan Die Casting Aluminium
Ringkasan Utama
- Aluminium die casting (HPDC) dan pengecoran pasir keduanya digunakan di tempat yang paling kuat: rumah berdinding tipis dan bagian bervolume tinggi untuk HPDC; jaket air kompleks dan saluran pembuangan melalui Inti pasir cetak 3D untuk kepala.
- Lamborghini dikabarkan paduan mikro kelas pengecoran klasik (keluarga A357) dengan tembaga untuk lebih baik resistensi merayap pada suhu tinggi—menukar jendela pengecoran yang lebih sempit dan kontrol proses yang lebih ketat demi stabilitas rpm tinggi.
- Program mesin mengandalkan Penuaan buatan T5 (tanpa perlakuan larutan penuh) untuk menghindari terik/distorsi yang umum terjadi pada porositas HPDC di bawah T6—sambil tetap memperoleh stabilitas dimensi dan kekuatan yang dapat digunakan.
- Kemasan menang (gearbox transversal, motor fluks aksial P1, motor e-depan P4 terdistribusi) bergantung pada rumah cor dengan toleransi yang ketat, kekakuan, dan manajemen panas yang terintegrasi.
- The Rangka aluminium Temerario (dengan penguatan karbon) keuntungan ~Kekakuan torsi 23% vs. Huracán dengan bobot yang sama—persis seperti yang diharapkan dari pengecoran + material cerdas.
Tata Letak Hibrida (Cepat): Mengapa Casting Tetap Penting
Ya, ada banyak teknologi elektrifikasi: mesin V8 longitudinal dengan power take-off belakang ke transmisi 8-DCT transversal , motor fluks aksial P1 (tipe YASA) di antara mesin dan gearbox, dan dua motor listrik depan terdistribusi (P4). Pengemasan yang ramping itu hanya berfungsi jika rumah, dudukan, penutup, dan braketnya tipis, kaku, dan dicetak dengan akurat —dan jika jaket pendingin dan sirkuit oli dialirkan melalui geometri coran mendekati bentuk akhir. Singkatnya: pengecoran adalah kunci untuk sistem penggerak yang kompak dan manajemen termal pada hybrid bermesin tengah.
Rekayasa Paduan: Mengapa Mengubah A357 dengan Tembaga?
A357 (Al-Si-Mg) adalah pilihan utama untuk pengecoran yang membutuhkan kekuatan dan ketahanan korosi yang baik, terutama setelah perlakuan panas. Untuk mesin V8 flat-plane 10,000 rpm yang mengalami suhu lokal tinggi dan beban berkelanjutan, Lamborghini menargetkan ketahanan creep yang lebih baik —kemampuan blok untuk mempertahankan bentuk di bawah panas + tekanan dari waktu ke waktu. Di situlah mikro-paduan Cu berperan:
- Pro: meningkatkan integritas struktural suhu tinggi, stabilitas dimensi untuk lubang dan jaring utama, penyegelan paking kepala yang lebih konsisten pada beban berkelanjutan.
- Pengorbanan: Jendela pengecoran yang lebih sempit, risiko penyusutan/porositas yang lebih tinggi, dan perilaku korosi yang berpotensi lebih sulit untuk dikelola. Kontrol proses (kebersihan lelehan, degassing, gating/feeding) harus dilakukan. tepat.
Artinya bagi Anda: jika Anda mendorong BMEP tinggi atau suhu pendingin/oli yang tinggi, penambahan paduan mikro dapat menjaga geometri tetap stabil—tetapi hal itu mempersempit ruang lingkup proses Anda . Siapkan anggaran untuk simulasi yang lebih banyak (aliran/pembekuan), perlakuan leburan yang lebih ketat, dan pengujian non-destruktif (non-duty testing/NDT) yang lebih banyak (sinar-X/CT).
HPDC vs. Pengecoran Pasir: Memilih Proses yang Tepat untuk Setiap Bagian
Die Casting Tekanan Tinggi (HPDC)
- Terbaik untuk: dinding tipis (≈1–3 mm), volume tinggi, toleransi ketat, permukaan halus pada penutup, rumah, pembawa, badan pompa, casing inverter/gearbox.
- Mengapa ini berhasil di sini: penutup driveline hybrid perlu ketelitian ke pengulangan—HPDC memberikan hasil, dengan waktu siklus diukur dalam hitungan detik dan bentuk mendekati bersih yang meminimalkan pemesinan.
- Realitas perlakuan panas: mikroporositas HPDC standar membuat T6 berisiko (terik). T5 (usia buatan akibat panas pengecoran) lebih aman untuk stabilitas dimensi tanpa “pop-out” gas.
Pengecoran Pasir (dengan Inti Cetak 3D)
- Terbaik untuk: kepala silinder ke aliran internal yang kompleks bagian-bagian—jaket air, manifold pembuangan terintegrasi (IEM), galeri oli yang berkelok-kelok.
- Inti keramik/pasir cetak 3D membiarkan Anda membentuk bagian yang mustahil dengan permukaan halus dan kontrol dimensi yang ketat di dalam pengecoran, lalu hancurkan inti (“inti pengorbanan”).
- Pengecekan kenyataan: kepalanya masih Mesin—dudukan katup, pemandu, permukaan penyegel. Mencetak seluruh kepala dalam logam akan sangat mahal dan masih perlu permesinan pada permukaan fungsional.
Intinya: Gunakan HPDC ( High Pressure DC Container) di mana cangkang yang tipis, kaku, dan akurat memenangkan persaingan dalam pengemasan. Gunakan inti pasir/cetakan di mana cairan dan termal membutuhkan topologi internal yang kompleks.
Perlakuan Termal (T4/T5/T6): Mengapa T5 Masuk Akal pada HPDC
Penyegaran cepat:
- T4: Perlakuan larutan (~540–555 °C) + usia alami.
- T6: Solusi + pendinginan + penuaan buatan (kekuatan maksimal, tetapi berisiko untuk HPDC berpori karena terik/distorsi).
- T5: Hanya usia buatan setelah pengecoran, memanfaatkan panas sisa.
Untuk blok atau rumah mesin HPDC , T5 seringkali merupakan pilihan yang paling tepat:
- Menghindari ekspansi gas lecet yang menenggelamkan bagian dalam T6.
- Meningkatkan stabilitas dimensi (lubang tetap bulat, dek tetap lebih rata).
- Memberikan keseimbangan kekuatan/keuletan yang dapat digunakan untuk bagian yang sangat tertekan tetapi berdinding tipis.
Jika Anda membutuhkan kekuatan kelas T6, pilih kombinasi proses/paduan yang secara alami meminimalkan porositas (misalnya, HPDC berbantuan vakum, cetakan permanen) dan rancang sistem saluran masuk/ventilasi Anda secara teliti.
Inti Pasir Cetak 3D di Kepala Silinder: Bentuk Mengikuti Aliran
Mencetak bagian inti , bukan logamnya , adalah langkah yang tepat di sini:
- Mengapa: Anda dapat merutekan yang asli dan dioptimalkan jaket air ke pelari knalpot yang mengurangi kehilangan tekanan, mengendalikan titik panas, dan mengurangi kecenderungan ketukan—persis seperti yang diharapkan 9,000-9,750 rpm kebutuhan pita daya puncak.
- Caranya: Pasir keramik atau pasir khusus adalah inti yang rumit yang dialiri binder-jetted/dicetak berlapis-lapis; aluminium cair dituangkan di sekelilingnya; setelah pemadatan, inti tersebut dicuci/dipecah.
- Hasil: Kepala kosong yang internal sesuai dengan maksud CFD, lalu diproses dengan CNC menjadi bentuk akhir yang mana presisi menjadi hal yang penting.
Tidak, kami tidak mencetak kepala secara utuh untuk produksi massal. Belum. Resolusi , porositas, dan realita biaya membuat inti yang dicetak tetap menjadi kompromi yang cerdas.

Mengapa satu gambar saja dapat menentukan jenis inti pasir?
Putusan tersebut didasarkan pada lima poin:
- Wawasan bentuk: Adanya batasan sudut draft yang ketat.
- Kompleksitas geometris: Saluran berbentuk tulang ikan sulit diproduksi dengan inti tradisional.
- Koneksi asimetris: Hapus tautan asimetris antar saluran.
- Geometri inti terperangkap: Adanya geometri yang menciptakan situasi “inti terperangkap” yang tidak mungkin terjadi pada inti konvensional.
- Beberapa saluran masuk dan keluar: Hampir tidak ada kemungkinan untuk menggunakan inti tradisional.
Coran pada Driveline Hibrida: Rumah, Penutup, dan Pembawa
Sistem penggerak Temerario bergantung pada komponen aluminium cor untuk mencapai target kekakuan dan pengemasan:
- Rumah 8-DCT melintang:Cangkang cor HPDC atau cetakan permanen dengan galeri, bos, dan dudukan terintegrasi.
- Adaptor motor P1 & rumah lonceng:pengecoran dinding tipis menahan penyelarasan, mengelola NVH, dan menyisakan ruang untuk jaket pendingin.
- Modul e-motor depan:penutup cor kompak memungkinkan fluks aksial perangkat keras di depan tanpa merusak titik pengambilan aero atau suspensi.
Pengecoran memungkinkan Anda untuk menggabungkan komponen (lebih sedikit pengencang dan sambungan), menjaga toleransi tetap ketat , dan menyalurkan cairan melalui struktur—semua hal penting dalam mobil hybrid bermesin tengah di mana setiap milimeter sangat berarti.
Rangka Aluminium & Kekakuan Torsi: Pengecoran + Komposit = Keuntungan
“Si Banteng Kecil” tetap menggunakan rangka aluminium dengan penguatan karbon (lantai, pilar B, dinding pembatas). Lamborghini menyatakan kekakuan torsi bodi-dalam-putih meningkat sekitar 23% dibandingkan Huracán dengan bobot yang serupa . Langkah seperti itu biasanya membutuhkan simpul cor , sambungan ekstrusi-ke-cor yang presisi , dan penyambungan yang cerdas (perekat + pengencang). Sekali lagi: pengecoran membuat jalur beban bersih dan kekakuan dapat diprediksi—sehingga model aerodinamika, suspensi, dan ban bekerja sesuai desain.
Keandalan pada 10,000 RPM: Apa yang Harus Ditahan oleh Pengecoran
Mesin V8 bidang datar pada 10 rpm tidak sopan. Mode getar, aerasi oli, delta ekspansi termal—semuanya ingin bergerak. Pilihan pengecoran secara langsung memengaruhi:
- Kekuatan web utama ke kebulatan lubang di bawah panas/siklus.
- Integritas bos baut tutup ke penarikan benang tingkah laku.
- Bentuk jaket pendingin untuk menghindari pendidihan nukleasi di dekat jembatan pembuangan.
- Jalur NVH (tulang rusuk cor dan bagian tertutup) yang membuat atau merusak karakter suara.
Kemudian ada strategi peredam torsi (lebih ringan daripada poros penyeimbang) dan poros berongga berkekuatan tinggi (misalnya, 300M yang dikarburisasi) yang membentang dari roda gila massa ganda → motor P1 → gearbox: semuanya bergantung pada akurasi dan stabilitas permukaan sambungan dan penentu posisi yang dicetak.
Risiko Umum Pengecoran & Cara Mengendalikannya (Agar Mesin Anda Tetap Hidup)
- Porositas / Jebakan Udara (HPDC): Gunakan pengecoran mati vakum, desain ventilasi, peleburan dengan tingkat kebersihan tinggi (degassing, fluxing), suhu cetakan yang terkendali, dan kecepatan pengisian.
- Penyusutan / Titik Panas (Pasir/PM): Gunakan pendingin, bagian yang seragam, pengumpan yang tepat, dan selongsong riser; simulasikan pemadatan (MAGMA/Flow-3D).
- Penyolderan / Erosi Die (HPDC): Pelapis (misalnya, nitridasi/H13 dengan keramik canggih), siklus pelumasan terkendali, suhu cetakan stabil.
- Pergeseran dimensi setelah panas: Lebih suka T5 pada HPDC; target lubang dan dek dengan penuaan buatan yang dipasang; mesin dengan kontrol suhu.
- Ketidakpastian korosi (paduan yang ditambahkan Cu): Validasi dengan uji semprotan garam dan korosi siklik; tentukan pelapis (anodisasi/Alodine/bubuk) bila diperlukan.
Mengapa Axial-Flux + Casting Harus Bersatu
Motor listrik fluks aksial unggul dalam kepadatan daya (bentuk tipis dan pipih). Menempatkannya di poros depan mobil hybrid bermesin tengah hanya masuk akal jika Anda membebaskan ruang untuk aerodinamika, saluran udara, dan pendinginan. Hal itu membutuhkan pengecoran berdinding tipis dan rapat di sekitar motor + gearbox + inverter—tepat seperti yang dikuasai HPDC. Area depan yang lebih kecil, aliran udara di bawah hidung yang lebih bersih, dan pusat gravitasi yang lebih rendah semuanya merupakan hasil yang dimungkinkan oleh pengecoran.
Apa yang Dapat Kita Pelajari
- Desain untuk Casting Awal: Perlakukan pengecoran seperti Anda memperlakukan sistem aero atau kontrol—libatkan para insinyur pengecoran dalam pembekuan konsep.
- Gunakan inti cetak secara strategis: Kepala, pendingin udara pengisian, manifold terintegrasi—cetak di mana saja jalur fluida mengalahkan pendekatan lama yaitu bor dan pasang.
- Pilih T5 saat HPDC berkuasa: Jika Anda membutuhkan volume + dinding tipis, jangan paksa T6; merancang kekuatan menjadi geometri, tulang rusuk, dan jaring.
- Prototipe di pasir, skala di HPDC: Membuktikan tata letak pembakaran/termal di kepala/blok cor pasir; memindahkan rumah dan penutup ke HPDC untuk SOP.
- Berinvestasilah dalam disiplin melelehkan dan membentuk: Keandalan putaran tinggi sebagian besar proses kontrol: manajemen sampah, kontrol hidrogen, manajemen termal cetakan, dan kontrol tembakan loop tertutup.
Referensi Cepat: Casting yang Mana?
| Bagian Powertrain | Proses yang Direkomendasikan | Mengapa Ini Bekerja? |
|---|---|---|
| Rumah kotak roda gigi / rumah lonceng | HPDC / PM | Dinding tipis, toleransi ketat, NVH yang baik + galeri cairan |
| Penutup inverter/E-drive | HPDC | Pengulangan, permukaan penyegelan, geometri penyebar panas |
| Blok mesin (hibrida rpm tinggi) | HPDC (dengan T5) atau PM | Volume + kekakuan; T5 untuk stabilitas dimensi; PM untuk porositas lebih rendah |
| Kepala silinder (jaket kompleks) | Pengecoran pasir + inti 3D | Pendinginan rumit + saluran IEM; dapat dikerjakan setelah pengecoran |
| Dudukan, braket, pembawa | HPDC | Konsolidasi, pengurangan berat, jumlah perakitan lebih rendah |
| Node bingkai / sambungan subbingkai | Simpul cor + ekstrusi | Kekakuan pada massa rendah, jalur beban bersih |
Pertanyaan Umum Demo Slot
Bekerja dengan CastMold
Jika Anda sedang menjajaki pengecoran paduan mikro , kepala inti cetak , atau rumah HPDC untuk hibrida berkinerja tinggi, libatkan kami sejak awal. CastMold dapat membantu Anda mendesain bersama untuk pengecoran , mensimulasikan aliran/pembekuan, dan mengunci jalur berbasis T5 yang kuat yang mencapai target kekuatan, kekakuan, dan NVH Anda—tanpa mengurangi hasil produksi.
Layanan Die Casting Aluminium
Pelajari selengkapnya tentang layanan pengecoran mati tekanan tinggi aluminium kami di China.






