
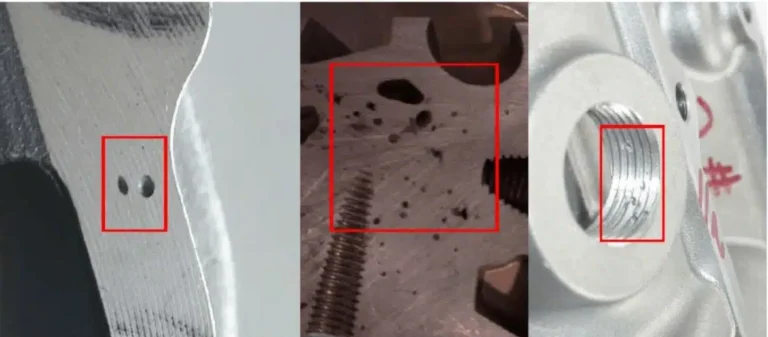
En fonderie sous pression (HPDC), la plupart des pièces se solidifient de manière séquentielle : les zones éloignées du point d’injection se solidifient en premier, tandis que les zones proches de celui-ci se solidifient en dernier. Cependant, comme l’aluminium en fusion se rétracte à la fois à l’état liquide et lors de la solidification, le volume de la pièce diminue pendant la solidification. Si la dernière zone à se solidifier ne peut être alimentée en métal liquide sous pression en quantité suffisante, des porosités ou des cavités de retrait se forment à l’intérieur de la pièce.
Ces défauts n'affectent pas seulement l'apparence ; ils peuvent gravement affaiblir les performances mécaniques et même provoquer des fissures ou des ruptures en cours d'utilisation.
- Que sont la porosité de retrait et les cavités de retrait ?
- Porosité due au retrait lors du moulage sous pression : 9 causes critiques
- Comment corriger la porosité due au retrait lors du moulage sous pression (rapide et pratique)
- Étude de cas : Retrait d’un couvercle de magnéto en aluminium
- Liste de contrôle rapide pour la maîtrise des pertes
- Besoin d'aide pour corriger les défauts de retrait ?
- Services de moulage sous pression d'aluminium
Que sont la porosité de retrait et les cavités de retrait ?

Bien qu'ils soient souvent abordés ensemble, ils ne sont pas identiques :
Porosité de retrait (micro-retrait)
- Merci beaucoup petits vides dispersés réparti à l'intérieur du moulage
- Apparaît généralement dans grandes pièces moulées ou sections épaisses
- Structure plus uniforme et « spongieuse »
Cavité de retrait (macrostrinkage)
- grands vides concentrés dans les zones d'accès internes
- Sa forme est irrégulière.
- Les parois creuses sont rugueux avec des cristaux dendritiques, contrairement aux pores à gaz lisses
- Généralement situé à zones centrales ou à parois épaisses
Les deux types réduisent la densité, la résistance, les performances d'étanchéité et la fiabilité d'usinage.
Porosité due au retrait lors du moulage sous pression : 9 causes critiques
Voici les 9 causes les plus fréquentes de porosité et de cavités de retrait lors du moulage sous pression que vous devriez vérifier en premier.
1. Conception de pièces déraisonnable
Si la pièce comporte :
- Points chauds thermiques (concentration de chaleur)
- Changements soudains d'épaisseur de la paroi
- Angles vifs ou transitions entre épaisseurs fines et épaisses
Ensuite, les zones épaisses refroidissent lentement et se rétractent faute d'alimentation suffisante, créant des cavités ou de la porosité.

2. Conception médiocre du système de refroidissement de la puce
Lorsque les canaux de refroidissement sont mal agencés (quantité, espacement ou profondeur incorrects), les différences de température sur la pièce deviennent trop importantes et les points chauds se solidifient en dernier sans alimentation.
3. Alimentation insuffisante (mauvaise compensation de pression)
En HPDC, la température de la puce présente souvent un gradient de température entre la partie supérieure, plus froide, et la partie inférieure, plus chaude . Si la zone de refroidissement final n'est pas reliée à un réservoir de métal liquide sous pression, des défauts de retrait apparaissent.
4. Température de coulée trop élevée
La surchauffe du métal en fusion augmente le volume total de retrait et accroît le risque de formation de cavités. Une température élevée favorise également l'oxydation et les défauts liés aux gaz, ce qui peut aggraver le retrait.
5. Vitesse de tir ou pression d'intensification trop faibles
Un faible taux d'injection ou une faible pression d'intensification signifient que le métal ne peut pas être tassé complètement pendant la solidification, laissant des vides de retrait.
6. Temps de maintien de la pression trop court
Si le temps de maintien est insuffisant, le métal en fusion ne peut pas continuer à alimenter les zones de rétrécissement avant que les portes ne se solidifient.

7. Système de contrôle d'accès inadéquat
Exemples :
- Ingate trop mince ou trop petite
- Mauvaise orientation à l'entrée
- Le gel précoce de la porte bloque le transfert de pression et l'alimentation
8. Effets de la composition de l'alliage
Certains éléments accentuent le retrait. Dans le cas des alliages Al-Si, le silicium améliore la coulabilité, mais un excès de Si réduit la zone pâteuse , allonge le temps de solidification et augmente le risque de retrait.
9. Biscuit trop fin
Si le volume de métal coulé est faible, le biscuit devient trop mince pour transmettre la pression d'intensification, ce qui diminue sa capacité d'alimentation.
Comment corriger la porosité due au retrait lors du moulage sous pression (rapide et pratique)
1. Optimisation de la structure des pièces
Objectif : éliminer les points chauds et uniformiser la solidification.
Correctifs courants :
- Utilisez le des filets au lieu d'angles vifs
- Transitions d'épaisseur douces
- Ajouter des nervures ou des structures creuses pour évacuer la concentration de chaleur
2. Abaisser la température de coulée (dans la plage de sécurité)
Évitez la surchauffe. Une plage de température stable réduit le retrait total et la probabilité de défauts.
3. Amélioration de la conception de l'entrée
Régler:
- Zone d'entrée
- Nombre de portes
- Sens de l'écoulement
Ainsi, le métal remplit d'abord les cavités profondes, les parois minces et les zones difficiles à remplir, tout en maintenant la pression alimentant les dernières zones de congélation.
4. Assurez-vous de l'épaisseur appropriée des biscuits
Un biscuit de quantité suffisante sert de réservoir de pression pendant l'intensification pour alimenter les zones de retrait.
5. Appliquer l'alimentation locale par pression
L'utilisation de broches de compression pendant la solidification permet de forcer le métal liquide dans les zones de retrait, réduisant ainsi efficacement les cavités de retrait.
6. Améliorer l'équilibre du refroidissement de la puce
- Ajouter des canaux de refroidissement près des zones de retrait
- Augmenter le diamètre ou la profondeur du canal
- Prolongez localement la durée de pulvérisation si nécessaire.
Cela permet d'évacuer plus rapidement la chaleur des points chauds et de réduire l'espace de solidification.
7. Ajuster finement la chimie de l'alliage
Ajuster certains éléments (par exemple, augmenter légèrement le Fe ou réduire le Cu dans certains cas) peut raccourcir le temps de congélation et réduire les zones liquides isolées, diminuant ainsi le risque de retrait.
Étude de cas : Retrait d’un couvercle de magnéto en aluminium
Résultats de la simulation
- Gates entièrement solidifié à 5.9 s
- Les zones à forte température sont restées au-dessus de la température du solidus jusqu'à 18.8 s
- Un déséquilibre thermique important et un gel précoce de la vanne ont empêché l'alimentation sous pression.

Améliorations
- Augmenter la température de coulée à partir de 630 → 640 °C
- Temps de solidification de l'entrée prolongé 5.9 → 6.9 s, améliorant l'alimentation.
- Renforcer le refroidissement local
- Augmentation du diamètre et du nombre de canaux de refroidissement
- Broche centrale H13 remplacée par cuivre beryllium pour une conductivité thermique plus élevée
- Temps de solidification maximal réduit pour les zones épaisses 25 → 19 s.
- Optimiser la direction du coureur et de la porte
- Des tiges de ramification incurvées pour réduire la chute de température
- Certaines entrées ont été redirigées vers des zones denses pour une meilleure alimentation.
Résultat
La porosité/les cavités dues au retrait ont été considérablement réduites et sont devenues invisibles à l'œil nu.

Liste de contrôle rapide pour la maîtrise des pertes
- Éliminer les points chauds grâce à une conception de pièces plus intelligente
- Maintenir un refroidissement équilibré et éviter les extrêmes de froid/chaud
- Maintenir une température de coulée stable, sans surchauffe.
- Assurez-vous d'une épaisseur de biscuit adéquate
- Empêcher le gel précoce des portes
- Utilisez une pression d'intensification suffisante et un temps de maintien adéquat.
- Ajouter des épingles à compression dans les zones de rétrécissement chroniques
- Maintenir une composition d'alliage stable
Besoin d'aide pour corriger les défauts de retrait ?
La porosité et les cavités dues au retrait résultent souvent de la combinaison de facteurs tels que la structure, le système d'alimentation, l'équilibre du refroidissement et l'alimentation sous pression du procédé HPDC . Si vous constatez un retrait récurrent dans une zone spécifique, cela signifie généralement que l'outillage et le procédé doivent être optimisés conjointement.
Chez Cast Mold , nous proposons des services de fonderie sous pression et de fabrication de moules . De la validation DFM/Moldflow à l'optimisation du système d'alimentation et du refroidissement, en passant par une production en série stable, nous aidons nos clients à éliminer les défauts tels que la porosité de retrait avant qu'ils n'affectent la livraison ou les performances.
Services de moulage sous pression d'aluminium
Découvrez nos services de moulage sous pression d'aluminium en Chine.






