
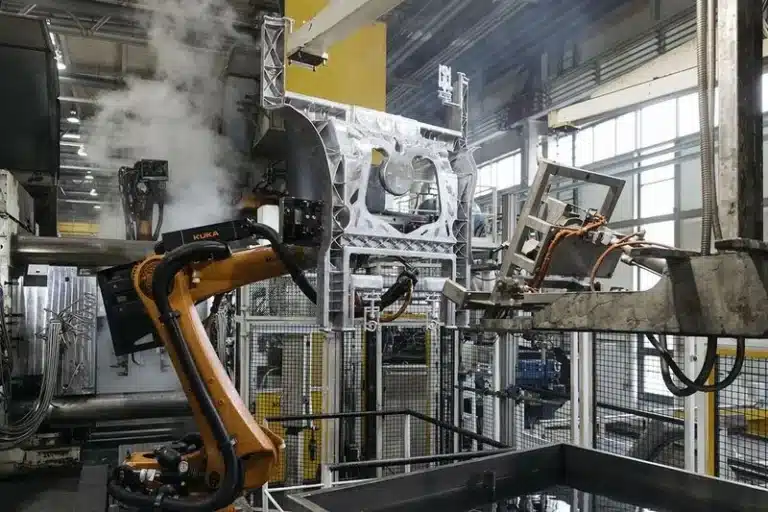
En fonderie sous pression à haute pression (HPDC), on dit souvent que les paramètres d'injection et le contrôle de la température sont essentiels à la qualité de la pièce moulée. Mais entre le métal en fusion et la surface du moule, il existe un autre élément crucial : l' agent de démoulage et sa méthode d'application.
La pulvérisation ne se résume pas à « plus on en met, mieux c'est ». Un contrôle précis de la pulvérisation de l'agent de démoulage est essentiel, notamment pour les pièces structurelles complexes et les grandes pièces moulées intégrées.
- Aussi peu pulvérisation → démoulage difficile, risque de soudure, de grippage et de casse des broches d'éjection.
- Aussi beaucoup Pulvérisation → humidité résiduelle, température de la matrice instable, marques d'écoulement, fermetures à froid et même propriétés mécaniques réduites.
Cet article explique pourquoi le contrôle de la pulvérisation est si sensible, comment l' effet Leidenfrost perturbe silencieusement le processus et comment différentes technologies de pulvérisation — des tuyaux en cuivre traditionnels à la pulvérisation électrostatique — influent sur la température du moule, la qualité des pièces et la durée de vie du moule.
- 1. L'ennemi caché : l'effet Leidenfrost lors de la pulvérisation d'agents de démoulage en fonderie sous pression
- 2. Trois méthodes de pulvérisation : traditionnelle, micro-pulvérisation et électrostatique
- 3. Influence de la stratégie de pulvérisation sur la température de la matrice
- 4. Contre-mesures pratiques : comment contrer l’effet Leidenfrost
- 5. Conclusion : La pulvérisation est un système, et non une simple étape.
- 6. De la conception à la livraison : comment le moulage par coulée met en pratique le contrôle de la pulvérisation
- Services de moulage sous pression d'aluminium
1. L'ennemi caché : l'effet Leidenfrost lors de la pulvérisation d'agents de démoulage en fonderie sous pression
On part souvent du principe, en atelier, que « plus la température du moule est élevée, plus l'eau s'évapore rapidement, donc l'agent de démoulage est plus efficace ».
Les expériences montrent le contraire.
1.1 Qu'est-ce que l'effet Leidenfrost?
Lorsqu'une goutte d'eau tombe sur une surface dont la température est bien supérieure à son point d'ébullition , le liquide au contact de la surface se vaporise instantanément et forme une fine couche de vapeur . Ce « coussin de vapeur » isole le liquide restant de la surface, empêchant ainsi tout transfert de chaleur supplémentaire.
L’effet visuel est bien connu : la gouttelette ne s’évapore pas rapidement, mais glisse et danse sur la surface chaude comme une petite perle roulante au lieu de s’évaporer. C’est ce qu’on appelle l’ effet Leidenfrost.
1.2 Pourquoi est-ce important pour l'agent de démoulage en fonderie sous pression ?
Dans une cellule de moulage sous pression, les mêmes phénomènes physiques se produisent lors de la pulvérisation d'agent de démoulage :
- Si la La température de la puce est trop élevée.
- Ou la L'angle et la couverture de pulvérisation ne sont pas corrects.
L'agent de démoulage à base d'eau se comporte exactement comme ces gouttelettes. Au lieu de s'étaler et de former un film continu, les gouttelettes de liquide glissent sur la surface, ne parviennent pas à mouiller la cavité et tombent directement dans le trou situé sous la machine.

Conséquences:
- Mauvais ou incomplet formation du film de libération sur la cavité
- Grandes quantités de agent de démoulage gaspillé
- Excès eaux usées dont le traitement est coûteux
- Points chauds localisés, instabilité de température et problèmes de qualité
1.3 Résultats expérimentaux : temps d’évaporation en fonction de la température
Des expériences réalisées avec des gouttelettes d'eau sur une surface chauffée montrent une relation non linéaire entre la température et le temps d'évaporation :
- Entre 100 ° Cl'eau s'évapore le plus rapide.
- Entre 150 ° C: le temps d'évaporation est le plus long, proche de 90 s par gouttelette — c'est là que l'effet Leidenfrost est le plus marqué.
- Même à 350 ° C, une gouttelette peut survivre pendant environ 30 s.
En production réelle de fonderie sous pression, la température de surface des cavités dépasse généralement 150 °C , ce qui rend l'effet Leidenfrost quasi inévitable. Ce dernier crée une barrière invisible entre l'agent de démoulage et la surface du moule, réduisant ainsi la formation d'un film protecteur efficace et accentuant l'importance du contrôle de la pulvérisation.

2. Trois méthodes de pulvérisation : traditionnelle, micro-pulvérisation et électrostatique
Les fonderies modernes utilisent principalement trois types de systèmes de pulvérisation pour les agents de démoulage. Chacun possède son propre mécanisme, ses avantages et ses applications spécifiques.
2.1 Pulvérisation traditionnelle des tuyaux en cuivre
Il s'agit de la méthode la plus ancienne et la plus courante.

Principales caractéristiques:
- Utilise des solutions simples des tuyaux de cuivre comme têtes de pulvérisation
- Volume de pulvérisation important, très dilué agent de libération (typ. 1:100 – 1:200 rapport eau)
- La fonction principale est refroidissement de la puce pour réduire l'adhérence
En pratique, de nombreuses usines utilisent même ce système de « refroidissement par inondation » en remplacement des canaux de refroidissement . Par conséquent :
- La température de surface de la puce subit une diminution fortes fluctuations à chaque cycle
- Les cycles de stress thermique deviennent sévères → fatigue thermique et durée de vie de la matrice plus courte
- La qualité du moulage est instable
Par conséquent, la pulvérisation traditionnelle de tuyaux en cuivre n'est souvent utilisée que sur des moules présentant des exigences de qualité moindres.
2.2 Micro-pulvérisation
La micro-pulvérisation modernise le concept conventionnel grâce à des buses plus précises.

Configuration typique :
- Micro-buses avec un orifice de 0.5 – 0.8 mm
- Combiné à quelques buses plus grandes (2 à 4 mm) pour les zones chaudes spécifiques comme les zones de biscuits, de tapis roulants ou de portails
Caractéristiques du processus:
- La quantité de pulvérisation est beaucoup plus bas que la pulvérisation de tuyaux en cuivre
- L'agent de démoulage pour moulage sous pression est plus concentré (souvent jusqu'à 1:10 dilution ou moins)
- Les fines gouttelettes s'améliorent atomisation et formation de film sur la cavité
- Les buses plus grandes offrent refroidissement ciblé dans les régions à haute température
Cette méthode réduit les perturbations de la température du moule, la rendant adaptée aux pièces structurelles automobiles et autres pièces moulées de haute qualité où la facilité de démoulage et la stabilité de la température sont importantes.
2.3 Pulvérisation électrostatique : une approche de nouvelle génération
La pulvérisation électrostatique est une technologie plus récente qui exploite l'attraction électrostatique pour appliquer plus efficacement l'agent de démoulage pour le moulage sous pression.

Fonctionnement :
- Les gouttelettes d'agent de démoulage reçoivent une charge négative.
- La surface de la matrice est soumise à une charge positive.
- Sous l'effet du champ électrique, les gouttelettes sont attirés et déposés uniformément sur la cavité.
Grâce à l'utilisation d'un concentré d'agent de démoulage pur (sans dilution à l'eau), la pulvérisation électrostatique élimine quasiment le problème de Leidenfrost et offre plusieurs avantages majeurs :
- Économies matérielles et environnementales
- Utilise presque uniquement agent de libération soigné, sans eau ajoutée
- La consommation totale peut être de pulvérisation traditionnelle
- Réduction considérable de coût des matières premières et traitement des eaux usées
- Formation de film très uniforme
- Effet d’« auto-réparation » électrostatique : les gouttelettes adhèrent préférentiellement à zones non revêtues et à film mince
- Particulièrement efficace pour cavités profondes, nervures et éléments structurels intégrés là où la pulvérisation conventionnelle ne peut pas atteindre uniformément
- Des résultats plus performants performance de la version et Protection de surface
- Réduction des défauts et amélioration de la qualité de surface
- Pas d'eau → absence d'effet Leidenfrost
- Moins de risque de marques d'écoulement, obstructions à froid, porosité liée à l'humidité et à la vapeur
- Idéal pour les moulages avec exigences très élevées en matière de propriétés cosmétiques ou mécaniques
3. Influence de la stratégie de pulvérisation sur la température de la matrice
L'agent de démoulage pour moulage sous pression n'est pas seulement un lubrifiant et un agent de démoulage ; c'est aussi un puissant échangeur de chaleur . Différents systèmes de pulvérisation évacuent la chaleur à des vitesses très différentes.
3.1 Intensité de refroidissement des différentes méthodes
Plus la quantité d'eau dans le jet est importante et plus le volume de jet est élevé, plus l'effet rafraîchissant est fort :
- Avec temps de pulvérisation égal et disposition de buse similaire, le intensité de refroidissement est approximativement:
- pulvérisation traditionnelle sur tuyaux en cuivre – refroidissement le plus puissant
- Micro-pulvérisation – refroidissement modéré
- Pulvérisation électrostatique – refroidissement direct le plus faible (presque pas d'eau)
Pour visualiser cela, les ingénieurs de procédés peuvent attribuer différents coefficients de transfert thermique à chaque méthode dans un logiciel de simulation. Par exemple :
- Pulvérisation de tuyaux en cuivre : ~3,500 W/m²·K
- Micro-pulvérisation : ~2,000 W/m²·K
- Pulvérisation électrostatique : ~500 W/m²·K
| Méthode de pulvérisation | Moule supérieur (°C) | Moule moyen (°C) | Moule inférieur (°C) | |||
|---|---|---|---|---|---|---|
| ID1 | ID2 | ID3 | ID4 | ID5 | ID6 | |
| Tuyau en cuivre traditionnel | 144.9 | 146.0 | 122.0 | 123.4 | 182.2 | 184.5 |
| Micro-pulvérisation | 156.3 | 156.2 | 132.3 | 133.8 | 197.5 | 199.6 |
| Pulvérisation électrostatique | 177.1 | 179.0 | 168.5 | 166.8 | 251.7 | 259.0 |
Les simulations montrent qu'après la pulvérisation et la fermeture du moule, la température de ce dernier sur la partie mobile varie considérablement selon la méthode de refroidissement. L'écart de température entre le refroidissement le plus efficace (tube de cuivre) et le moins efficace (électrostatique) peut atteindre environ 74.5 °C en certains points de mesure.

Emporter:
Lors de la mise en place de simulations de processus — et lors de l'interprétation des résultats — il est crucial de adapter les paramètres de pulvérisation à la méthode de production réelle. Autrement, la simulation se réduit à un simple chiffre sorti de l'ordinateur, avec une valeur indicative limitée pour le moulage sous pression réel.
4. Contre-mesures pratiques : comment contrer l’effet Leidenfrost
Face à l’impact négatif de l’effet Leidenfrost sur les performances des agents de démoulage pour le moulage sous pression, l’industrie adopte principalement deux approches.
4.1 Optimisation des paramètres de pulvérisation traditionnelle
Si l'usine utilise encore une pulvérisation conventionnelle à base d'eau, plusieurs paramètres peuvent être optimisés pour réduire l'influence de la couche de vapeur :
- Augmenter modérément la pression de l'air de pulvérisation
- Une pression plus élevée augmente le force d'impact des gouttelettes
- Permet de rompre la couche de vapeur sur le bord avant afin que les gouttelettes puissent effectivement toucher la surface de la filière.
- Évitez une pression excessive
- Pression excessive (bien au-dessus de ~6 bar) Peut laver le film de libération déjà formé
- Cela entraîne un démoulage plus difficile et un risque accru de soudure, soit exactement l'inverse de ce que nous souhaitons.
L'objectif est d'obtenir un équilibre permettant aux gouttelettes de pénétrer la couche de vapeur sans détruire le film protecteur.
4.2 Passage à la pulvérisation électrostatique
Du point de vue du procédé, la pulvérisation électrostatique est actuellement la solution la plus efficace pour éviter l'effet Leidenfrost :

- Utilisations agent de libération pur (pas d'eau), donc il y a aucun délai d'évaporation
- Gouttelettes se fixe et forme instantanément un film, même à des températures de puce d'environ 250 ° C
- Améliore considérablement les performances de publication dans nervures profondes, poches et zones difficiles à vaporiser
- Réduit collage, soudure et surchauffe locale, améliorant à la fois la productivité et la durée de vie des moisissures
Pour les fonderies sous pression spécialisées dans les composants structurels haut de gamme, les pièces pour véhicules électriques, les boîtiers de télécommunications et autres applications critiques , la pulvérisation électrostatique peut devenir un levier clé pour stabiliser la qualité et réduire le coût total.
5. Conclusion : La pulvérisation est un système, et non une simple étape.
La pulvérisation en fonderie sous pression est une technologie de pointe qui allie physique, chimie et expérience pratique. Il ne s'agit pas simplement de « pulvériser une couche d'huile ». En réalité, la manière dont nous gérons l' agent de démoulage influe directement sur :
- Qualité de moulage (surface et interne)
- coût de production et taux de rebut
- Durée de vie de la matrice et fréquence de maintenance
Du procédé traditionnel de pulvérisation sur tuyaux de cuivre à la micro-pulvérisation , et maintenant à la pulvérisation électrostatique , l'évolution des procédés s'articule toujours autour de deux objectifs principaux :
- Film de libération stable, uniforme et efficace
- Température de la puce contrôlée et prévisible
Ce n’est qu’en comprenant l’ effet Leidenfrost , en choisissant la technologie de pulvérisation appropriée et en ajustant soigneusement les paramètres que les fabricants de moules sous pression peuvent véritablement exploiter le potentiel de leurs moules, en produisant des pièces de meilleure qualité, de manière plus constante, à un coût global inférieur.
6. De la conception à la livraison : comment le moulage par coulée met en pratique le contrôle de la pulvérisation
Chez Cast Mold, « La précision de la conception à la livraison » n'est pas qu'un slogan : c'est ainsi que nous gérons chaque variable susceptible d'influencer la qualité, y compris le comportement de l' agent de démoulage.
- Au stade de la conceptionNotre équipe d'ingénierie utilise les logiciels DFM et Moldflow pour analyser les systèmes d'injection, de ventilation, les points chauds et les circuits de refroidissement. Les zones et les durées de pulvérisation sont planifiées en fonction de l'équilibre thermique du moule, et non comme un réglage de dernière minute sur la machine.
- Lors de la fabrication et de l'échantillonnage des outilsNous établissons une corrélation entre les températures réelles des cavités, les paramètres de pulvérisation et les types d'agents de démoulage. Pour les pièces structurelles complexes, notre équipe évalue si la pulvérisation traditionnelle, la micro-pulvérisation ou la pulvérisation électrostatique est la plus adaptée à la conception du moule et aux objectifs de qualité du client.
- En production de sérieLes paramètres de procédé relatifs à la concentration de l'agent de démoulage, à la pression de pulvérisation, à la disposition des buses et au temps de cycle pour le moulage sous pression sont documentés et contrôlés conformément aux normes ISO 9001 / IATF 16949. Cela nous permet de fournir à nos clients non seulement des pièces d'essai de qualité, mais aussi une qualité stable et constante tout au long de la durée de vie du moule.
En combinant l'expertise en outillage, la simulation des processus et la rigueur en atelier , Cast Mold aide ses clients à réduire les défauts de soudure, de porosité et d'aspect souvent liés à un mauvais contrôle des agents de démoulage, et leur fournit des pièces moulées prêtes pour l'usinage, le revêtement et l'assemblage final, avec moins de surprises.
Services de moulage sous pression d'aluminium
Découvrez nos services de moulage sous pression d'aluminium en Chine.






