

Lorsqu'on parle de conception de pièces moulées sous pression , on ne se contente pas de définir leur apparence. Il s'agit également de maîtriser les risques de porosité, les déformations, le temps de cycle, le taux de rebut, le coût d'usinage et l'efficacité d'assemblage avant même la fabrication du premier outil.
Une bonne conception de pièce moulée sous pression = une bonne conception pour la fabrication (DFM) + une bonne conception pour l'assemblage (DFA) :
- DFM se concentre sur Coulée stable, remplissage et solidification faciles, outillage raisonnableet une qualité prévisible.
- DFA se concentre sur comment cette pièce moulée est assemblée avec d'autres composants : positionnement, tolérances, accessibilité, fixations et intégration fonctionnelle.
Vous trouverez ci-dessous 14 principes structurels pratiques pour la conception de pièces moulées sous pression , tirés et réorganisés à partir de l'expérience en atelier et des meilleures pratiques DFM/DFA pour les pièces moulées sous pression en aluminium et en zinc.
- 1. Épaisseur de paroi des pièces moulées sous pression
- 2. Dimensions et profondeur minimales du trou
- 3. Évitez les sections de matrice excessivement minces.
- 4. Conception des côtes
- 5. Angles de dépouille
- 6. Conception des congés et des angles
- 7. Conception du poste de support
- 8. Lettrage et logos
- 9. Conception du fil
- 10. Faciliter l'ébavurage des bavures et des grilles
- 11. Exigences de tolérance pour les pièces moulées sous pression
- 12. Simplifier la structure des matrices et réduire les coûts d'outillage
- 13. Usinage de pièces moulées sous pression
- 14. Utiliser le moulage sous pression pour simplifier la structure du produit et réduire les coûts
- Services de moulage sous pression d'aluminium
1. Épaisseur de paroi des pièces moulées sous pression
(1) Choisir une épaisseur de paroi raisonnable
Si le mur est trop mince, la fonte est difficile à remplir, ce qui provoque des injections incomplètes, des fermetures à froid ou des détails incomplets.
Si le mur est trop épais, la solidification est lente et les grains sont grossiers, ce qui augmente le risque de :
- Défauts internes : porosité de retrait, porosité gazeuse, ségrégation
- Défauts de surface : creux et dépressions
- propriétés mécaniques inférieures, poids et coût plus élevés
Directive générale pour HPDC :
- Le épaisseur de paroi maximale la plupart des moulages sous pression devraient ne pas dépasser ~5 mm.
- Les sections à parois minces (dans les limites des capacités du processus) contribuent à améliorer la densité, la résistance et la résistance à la pression.
- Les régions localement épaisses devraient être évidée afin que l'épaisseur globale de la paroi devienne plus uniforme et que le poids de la pièce soit réduit.
| Surface murale (cm²) | Alliages d'aluminium et de magnésium – Épaisseur minimale de paroi (mm) | Alliages d'aluminium et de magnésium – Épaisseur de paroi recommandée (mm) | Alliages de zinc – Épaisseur minimale de paroi (mm) | Alliages de zinc – Épaisseur de paroi recommandée (mm) |
|---|---|---|---|---|
| ≤ 25 | 0.8 | 2.0 | 0.5 | 1.5 |
| 25 ~ 100 | 1.2 | 2.5 | 1.0 | 1.8 |
| 100 ~ 500 | 1.8 | 3.0 | 1.5 | 2.2 |
| > 500 | 2.5 | 3.5 | 2.0 | 2.5 |
Lorsqu'une zone locale doit être plus épaisse pour des raisons fonctionnelles, utilisez des poches ou des sections creuses pour réduire la masse et maintenir un motif de solidification uniforme.

(2) Maintenir une épaisseur de paroi uniforme et des transitions douces
Dans la mesure du possible, la section transversale de la pièce moulée sous pression doit présenter une épaisseur de paroi uniforme ou des variations progressives. Si des différences sont inévitables (pour des raisons fonctionnelles ou d'assemblage), le rapport entre les parties épaisses et les parties minces ne doit généralement pas dépasser 3:1.
Conseils de conception:
- Utilisez le transitions effilées ou coniques pour éviter les variations brusques d'épaisseur.
- Évitez les sections en « escalier » où le flux de métal ralentit ou s'accélère brusquement.
- N'oubliez pas que les sections d'épaisseurs différentes se solidifient à des moments différents, ce qui peut créer d'importantes contraintes internes et entraîner… fissures et déformations.
Des transitions bien conçues aident :
- Stabiliser l'écoulement de la matière fondue et améliorer le remplissage
- Réduire les turbulences et le plissement de la surface
- Minimiser les contraintes internes et les risques de déformation

2. Dimensions et profondeur minimales du trou
Les trous très petits ou très profonds sont difficiles à remplir et à ventiler dans le procédé HPDC, et ils fragilisent également la puce.
En général:
- Pour alliages d'aluminium et de magnésium, le diamètre minimal pratique du trou est de l'ordre 2.0 – 2.5 mm.
- Pour alliages de zinc, grâce à une meilleure fluidité, le diamètre minimal pratique du trou peut concerner 1.0 – 1.5 mm.
- La profondeur économique du forage est généralement d'environ 4 à 6 fois le diamètre (4d à 6d)ainsi que, limite technique peut concerner 8–12 jours, selon l'alliage et selon que le trou soit borgne ou traversant.
Si un trou doit être plus petit ou plus profond que ces directives :
- Considérer creuser un évidement peu profond / marque de pilote et en complétant la fonctionnalité par perçage ou alésage.
- En même temps, vérifiez trou à trou, trou au bord et trou à fente distances pour garantir que l'acier de la matrice possède une résistance suffisante pour supporter les charges thermiques et mécaniques.
3. Évitez les sections de matrice excessivement minces.
La conception structurelle de la pièce influe directement sur les sections les plus fines de la cavité de la matrice :
- Si l'acier à matrice dans certaines zones est trop mincesa force diminue brutalement.
- Sous l'effet de cycles répétés de température élevée et de pression d'injection, ces zones minces sont sujettes à déformation, flexion, fissuration ou rupture.
Du point de vue de la conception pour la fabrication (DFM), la géométrie de la pièce doit éviter de contraindre la matrice à présenter de fines lamelles d'acier ou des nervures extrêmement étroites dans la cavité.

4. Conception des côtes
Les nervures d'une pièce moulée sous pression remplissent deux fonctions principales :
- Augmenter la rigidité et la force de la pièce et réduire la déformation (au lieu de simplement épaissir les parois).
- Guider le flux de métal pour améliorer le remplissage et réduire les défauts.
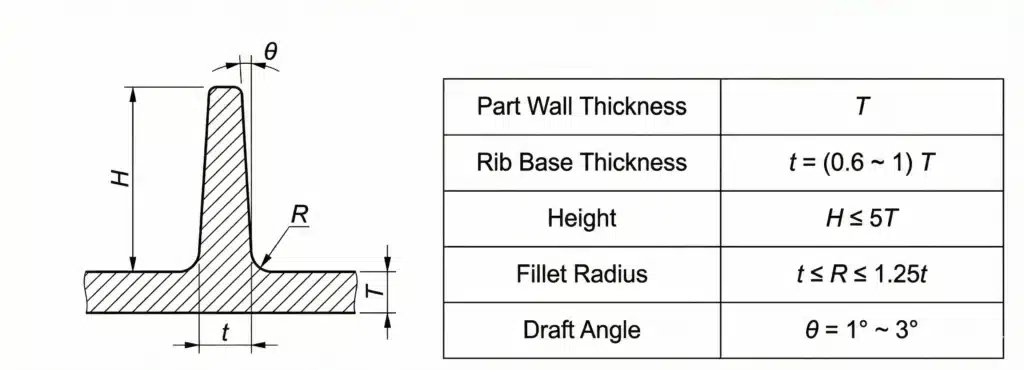
(1) Dimensions des nervures
Référence de conception courante (T = épaisseur nominale de la paroi) :
- épaisseur de la base des côtest:
- Typiquement 0.6–1.0 × T, et généralement pas plus grand que l'épaisseur locale de la paroi.
- Hauteur des côtesH:
- Habituellement H ≤ 5 × T.
- Rayon du filet à la base de la nervureR:
- Typiquement t ≤ R ≤ 1.25tet souvent proche de l'épaisseur locale de la paroi.
- Angle de dépouille sur les côtes :
- Entre 1-3 ° pour faciliter l'éjection.
(2) Évitez les grandes assiettes plates
Les grandes surfaces planes sans nervures sont faciles à déformer, à bosseler ou à faire vibrer en service. L'ajout de nervures correctement orientées :
- Augmente la rigidité
- Stabilise le remplissage
- Réduit les affaissements locaux et la déformation
(3) Orienter les nervures dans le sens du flux de métal
Dans la mesure du possible, orientez les nervures dans le sens du remplissage :
- Favorise un écoulement plus régulier du liquide de fusion.
- Réduit les zones mortes et les turbulences
- Améliore l'évacuation aérienne
(4) Disposez les côtes de manière symétrique et uniforme.
- Visez une disposition des côtes équilibrée et symétrique pour répartir plus uniformément la rigidité et le retrait.
- Évitez les intersections de côtes qui créent nœuds très épais, qui sont sujets à la porosité de retrait et aux affaissements.
5. Angles de dépouille
Les différents alliages ont des tendances différentes à adhérer à la filière, c'est pourquoi les angles de dépouille recommandés varient :
- Alliages d'aluminium: adhérence maximale ; les surfaces internes nécessitent généralement ~ 1 ° Brouillon.
- Alliages de magnésium: adhérence légèrement inférieure ; surfaces intérieures environ 0.75 °.
- Alliages de zinc: adhérence minimale; surfaces internes autour 0.5 °.
Pour les surfaces extérieures , l'angle de dépouille est généralement le double de l'angle de dépouille interne afin de garantir que la pièce moulée reste du côté mobile (noyau) lors de l'éjection.
A retenir:
- Une texturation locale, un traitement par électroérosion ou une rugosité peuvent être nécessaires projet supplémentaire.
- Les éléments complexes (nervures profondes, bossages) bénéficient souvent de plus grand tirant d'eau pour réduire le collage et l'usure des matrices.
6. Conception des congés et des angles
(1) Évitez les angles vifs extérieurs
Les angles vifs extérieurs posent de multiples problèmes :
- Métal fin sur le bord → mauvais remplissage et structure faible
- Concentration du stress → plus élevée risque de fissure
- Problèmes de sécurité lors de la manipulation
Utilisez des rayons externes autant que possible.
(2) Utilisez des congés internes ; évitez les angles vifs internes
Les congés internes aux intersections des parois sont essentiels à la fois pour la qualité des pièces et la durée de vie de la matrice :
- Améliorer le flux de métal, réduire les turbulences et faciliter l'évacuation de l'air
- Réduire considérablement la concentration de stress et risque de fissuration
- Réduire les contraintes thermiques dans la matrice, améliorant mourir la vie
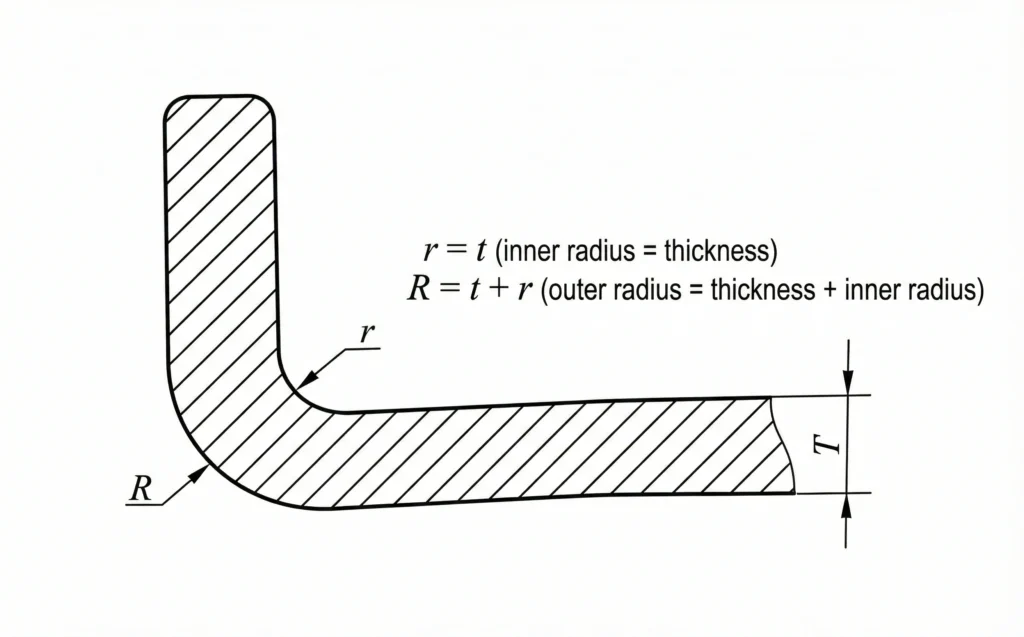
Règle générale:
- Rayon de congé interne ≈ épaisseur de paroi locale
- Rayon extérieur = rayon intérieur + épaisseur de paroi
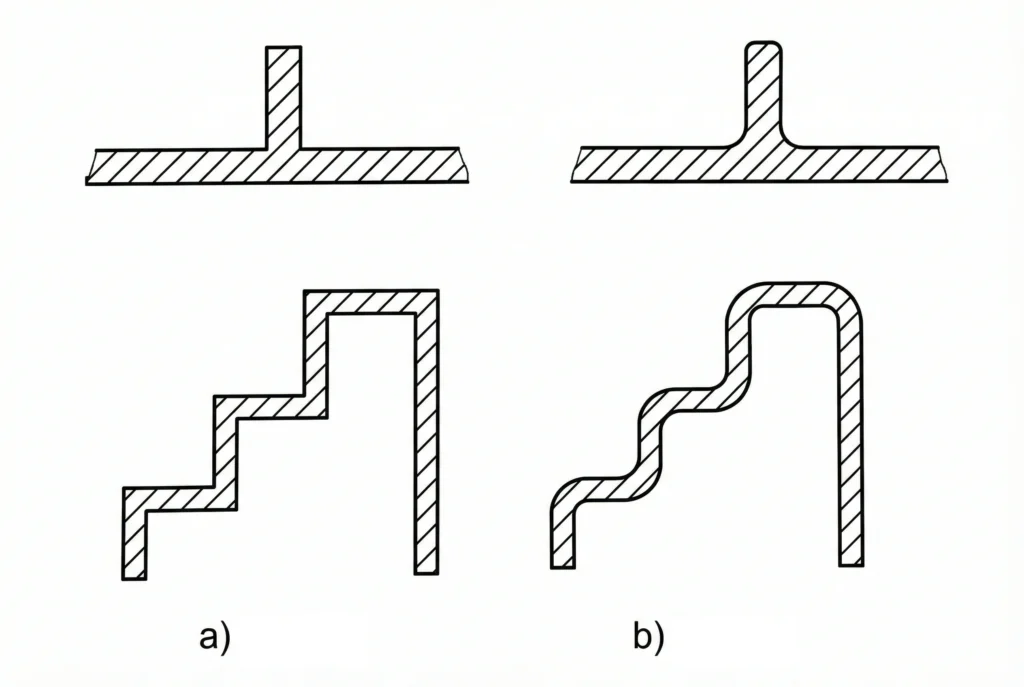
Les congés trop petits se comportent comme des angles vifs ; les congés trop grands épaississent localement la pièce et peuvent provoquer des porosités de retrait et des retassures de surface.
(3) Avantages pour le plaquage et la finition
Pour les pièces moulées sous pression nécessitant un traitement électrolytique ou d'autres revêtements , les congés permettent d'obtenir :
- Répartition du courant plus uniforme
- Épaisseur de revêtement plus uniforme
- Moins de risques de brûlures ou de zones amincies dans les angles.
7. Conception du poste de support
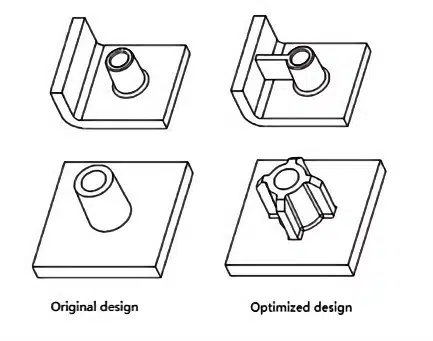
Les bossages sont courants dans les pièces HPDC pour le montage, la fixation et le support des structures. Une bonne conception de bossage doit respecter une épaisseur de paroi uniforme et la résistance de l'acier à matrice.
Points clés:
- Évitez de placer les boss trop près des murs ou les uns des autres.
- Si les bossages sont trop proches, les parois de la matrice ou de la pièce moulée deviennent très fines ou très épaisses, ce qui nuit à la qualité et à la durée de vie de la matrice.
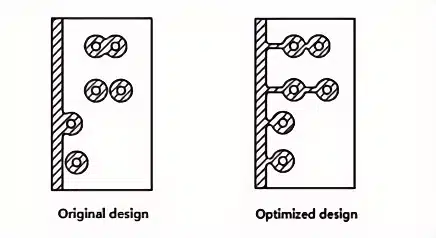
- Limiter la hauteur du boss
- Les bossages très hauts sont difficiles à remplir et mécaniquement fragiles. Envisagez de réduire leur hauteur ou de les renforcer avec des nervures.
- Ajouter des nervures autour des boss
- Utilisez des nervures circonférentielles ou radiales pour augmenter la résistance et faciliter le remplissage.
- Évitez les patrons « isolés » sans soutien structurel.
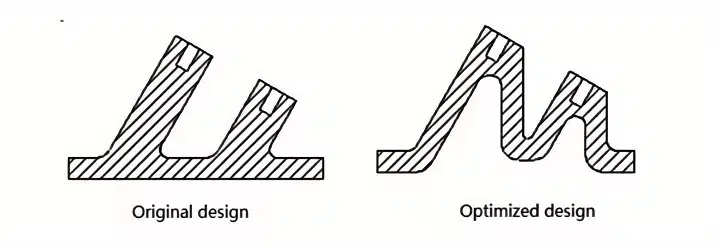
- Optimiser les bossages inclinés
- Pour les bossages inclinés, une nouvelle conception de la géométrie permet souvent d'éviter des mécanismes complexes à noyau latéral et simplifier le dé, réduisant ainsi les coûts d'outillage.
8. Lettrage et logos
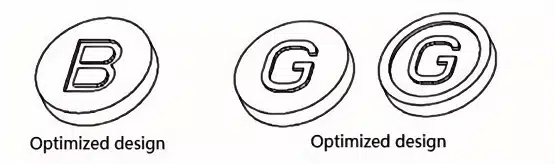
(1) Les caractères en relief sont préférés.
Pour les références, logos et symboles :
- Concevez-les comme éléments en relief sur la pièce moulée (encastrée dans la matrice).
- Cela permet de conserver coûts d'usinage et d'entretien des matrices inférieure à celle obtenue par gravure de lettres en creux dans le moulage.
(2) Dimensions recommandées pour les caractères
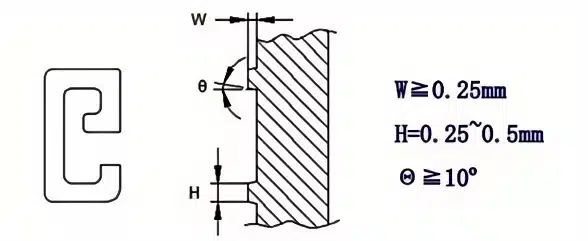
Pour garantir un remplissage et une lisibilité optimaux :
- Largeur de trait minimale W: 0.25 mm
- Hauteur des lettres H: 0.25 – 0.5 mm
- Angle de dépouille θ: ≥ 10 °
En outre:
- Évitez les inscriptions sur parois latérales Cela nécessiterait des noyaux latéraux ou la création de contre-dépouilles.
- Placez le texte sur les surfaces alignées avec direction de dessin principale pour simplifier le dé.
9. Conception du fil
Les threads sont une fonctionnalité sensible dans HPDC.
- Pour fils externes, éviter sections filetées sur toute la longueurPrévoir, dans la mesure du possible, des zones d'entrée et de sortie sans filetage.
- Pour filetages internes, ne les lancez pas directement dans la plupart des cas. En raison des problèmes de remplissage, de ventilation et de nettoyage des matrices, il est généralement préférable de :
- Lancer un trou de carottage avec une conception DFM appropriée
- Terminez le fil par taraudage ou formation de filetage,
- Utilisez le inserts filetés le cas échéant
Cette approche améliore à la fois la précision dimensionnelle et les performances de service des assemblages filetés.
10. Faciliter l'ébavurage des bavures et des grilles
L'élimination des bavures et des points d'injection représente une part importante du coût de production en fonderie sous pression. Une conception optimisée des pièces permet d'accélérer et de fiabiliser cette opération.
Principales lignes directrices :
- Évitez les angles aigus entre les murs et la ligne de séparation.
- Les angles aigus au niveau de la ligne de séparation rendent la découpe difficile et augmentent le risque de dommages esthétiques.
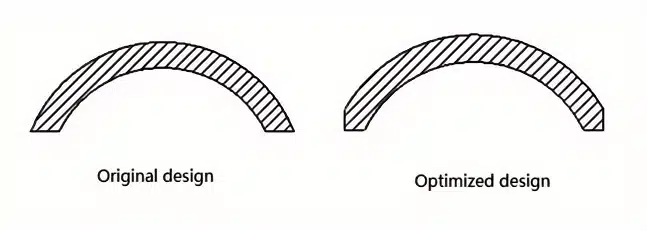
- Simplifier la géométrie de la pièce près de la ligne de séparation
- Les formes complexes qui engendrent des zones de bavures profondément en retrait ou irrégulières nécessiteront davantage de travail manuel.
- Dans la mesure du possible, tracez la ligne de séparation simple et fluide.
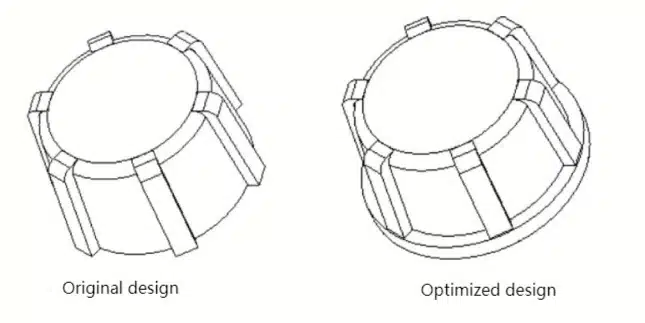
- Évitez les exigences cosmétiques trop strictes aux entrées.
- Si la conception exige une zone d'élimination des bavures et une zone de passage de buse totalement invisibles, un usinage ou un polissage supplémentaire peut être nécessaire, ce qui augmente les coûts.
- Lorsque la fonction le permet, assouplir les exigences esthétiques autour des portes afin de réduire les étapes de traitement.
11. Exigences de tolérance pour les pièces moulées sous pression
(1) Comprendre le coût des tolérances serrées
Des tolérances très serrées sur les pièces impliquent directement des tolérances très serrées sur les matrices , ce qui entraîne plusieurs effets secondaires :
- Meilleure performance du béton coût de fabrication des matrices
- Shorter mourir la vie en raison des fortes contraintes et de l'usure
- Plus fréquent maintenance et remplacement des matrices
- Surface de fréquence d'inspection et d'autres composants de matrices
- Meilleure performance du béton taux de rebut pour les moulages
Par conséquent, du point de vue de la conception pour la fabrication (DFM) :
Définissez les tolérances de moulage aussi larges que possible , à condition que les exigences fonctionnelles et d'assemblage soient toujours pleinement satisfaites.
(2) Réduire l'usinage en utilisant des tolérances fonctionnelles
En se relaxant autant que possible :
- De nombreuses dimensions peuvent être contenues « tel que distribué », en éliminant l'usinage.
- Cela réduit les coûts et préserve le couche superficielle dense du casting.
(3) Utiliser la ligne de séparation pour contrôler les dimensions critiques
Le choix stratégique de la ligne de séparation peut améliorer le contrôle des tolérances :
- If concentricité de D1 et D2 est crucial → choisissez une ligne de séparation qui les maintienne dans le même moitié de dé.
- If D1 et D3 doit être concentrique → ajuster la ligne de séparation en conséquence.
- Si la la cohérence de D1 à une extrémité il est important → de positionner la ligne de séparation de manière à ce que la surface critique reste dans une seule moitié de cavité.
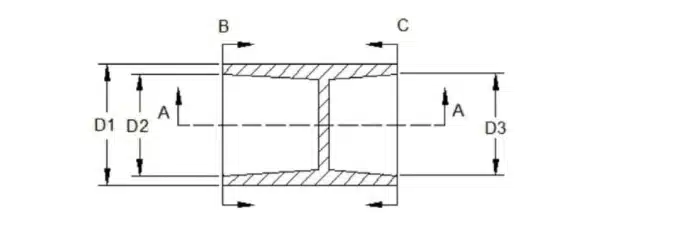
L’objectif est de minimiser le mouvement relatif entre les éléments critiques en les maintenant du même côté de la matrice.
12. Simplifier la structure des matrices et réduire les coûts d'outillage
Du point de vue de la fabrication (DFM), une bonne pièce moulée sous pression est une pièce qui ne nécessite pas une matrice complexe.
(1) Évitez les contre-dépouilles internes
Les contre-dépouilles internes ne peuvent être formées que par des noyaux latéraux ou un usinage secondaire , qui :
- Augmenter la complexité et le coût des puces
- Augmenter le temps de cycle et les besoins de maintenance
Dans la mesure du possible, repensez la pièce pour :
- Remplacer les contre-dépouilles internes par fonctionnalités ouvertes aligné sur la direction de tirage principale
- Regrouper les fonctionnalités pour éviter les actions secondaires multiples
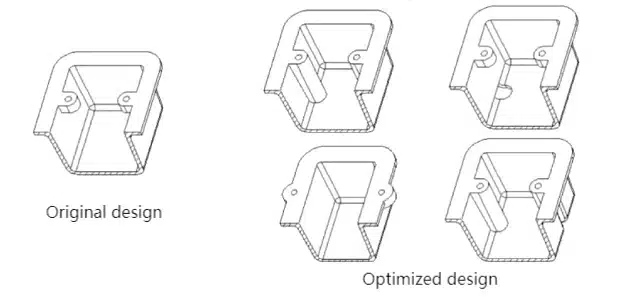
(2) Évitez les contre-dépouilles externes
Pour les surfaces extérieures :
- Repenser les saillies, les crochets ou les cavités qui créent des contre-dépouilles externes afin qu'ils puissent être tirés vers l'intérieur. direction d'ouverture principale.
- Envisagez de remplacer la géométrie en contre-dépouille par alternatives à enclenchement dans l'assemblage ou avec composants séparés si besoin.
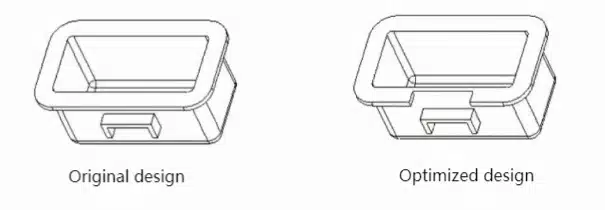
(3) S'assurer que le mouvement latéral du tronc n'est pas obstrué
Lorsque les cœurs latéraux sont inévitables, vérifiez que :
- Pas de côtes, de bosses ni de filets. bloc mouvement du noyau.
- Les noyaux peuvent se déplacer complètement vers l'intérieur et vers l'extérieur sans interférence.
Parfois, une modification mineure de la géométrie d'une pièce (par exemple, le déplacement d'une nervure ou la modification d'un congé) peut permettre des mécanismes à noyau latéral beaucoup plus simples et plus fiables.
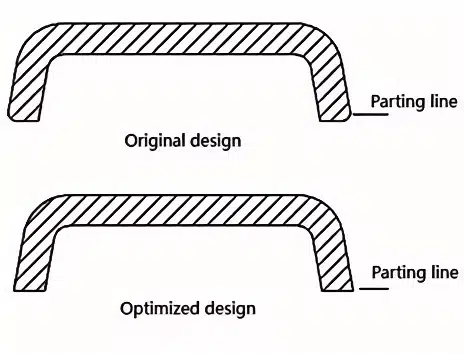
(4) Évitez les filets le long de la ligne de séparation
Filets sur la ligne de séparation :
- Complexifier l'usinage de la matrice
- Réduire la résistance locale de l'acier à matrice
- Rendre l'étanchéité et le contrôle des bavures plus difficiles
Dans la mesure du possible, veillez à ce que la ligne de séparation soit nette et propre , et placez les filets à distance de celle-ci.
(5) Choisissez une ligne de séparation simple
Lors de la comparaison des lignes de séparation des candidats :
- Préférez celui qui donne le structure de matrice la plus simple(la prise en charge moins de noyaux latéraux et usinage plus facile.
- Un dé plus simple est généralement plus robuste, moins cher et plus facile à entretenir.
13. Usinage de pièces moulées sous pression
(1) Évitez l'usinage autant que possible
Le moulage sous pression permet déjà d'atteindre des niveaux relativement élevés de précision dimensionnelle et de qualité de surface. L'usinage est à éviter lorsque :
- Les tolérances fonctionnelles peuvent être respectées dans le état de coulée.
- Les exigences cosmétiques peuvent être satisfaites par surfaces brutes de fonderie ou une simple finition.
Les raisons:
- La surface d'une pièce moulée sous pression est une couche cutanée dense et très résistanteL'usinage élimine cette couche et expose un intérieur plus poreux.
- Une porosité locale peut être mise à nu lors de l'usinage, ce qui peut entraîner fuites ou défauts esthétiques.
- Chaque opération d'usinage supplémentaire ajoute coût et délai d'exécution.
(2) Conception facilitant l'usinage avec un minimum de surépaisseur
Quand l'usinage est véritablement nécessaire :
- Concevoir la pièce de sorte que les surfaces d'usinage soient facile d'accès avec des outils standard.
- Évitez les solutions trop coûteuses ou les outils maladroits.
- Rester tolérances d'usinage aussi faibles que possible pour protéger la peau dense et réduire la durée du cycle.
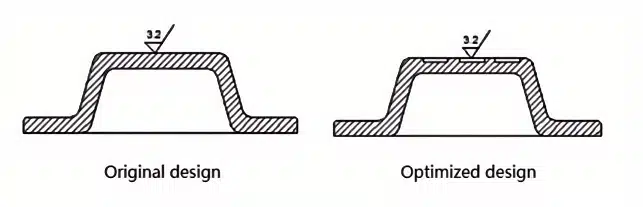
Tolérances typiques (un côté), selon la taille :
1. Tolérance d'usinage de surface
| Dimensions maximales de la surface usinée (mm) | ≤ 50 | 50-120 | 120-260 | 260-400 | 400-630 |
|---|---|---|---|---|---|
| Tolérance d'usinage unilatérale (mm) | 0.3-0.5 | 0.4-0.7 | 0.6-1.0 | 0.8-1.4 | 1.2-1.8 |
2. Tolérance d'usinage des trous
| Diamètre du trou (mm) | ≤ 6 | 6-10 | 10-18 | 18-30 | 30-50 | 50-80 |
|---|---|---|---|---|---|---|
| Tolérance d'usinage (mm) | 0.05 | 0.10 | 0.15 | 0.20 | 0.25 | 0.30 |
- Surfaces planes : approximativement 0.3 – 1.8 mm la taille augmente de petite (~50 mm) à grande (~600+ mm).
- Diamètres des trous : environ 0.05 – 0.30 mm stock en fonction du diamètre.
Les valeurs exactes doivent être choisies en fonction des capacités du processus et des exigences de qualité.
14. Utiliser le moulage sous pression pour simplifier la structure du produit et réduire les coûts
Enfin, la conception de pièces moulées sous pression ne se limite pas à la fabrication d'une pièce « moulable » ; c'est aussi l'occasion d' optimiser l'ensemble du produit du point de vue de l'assemblage final.
(1) Remplacer les pièces usinées par des pièces moulées sous pression
Lorsque les charges, la précision et les conditions de fonctionnement le permettent :
- Un composant complexe en acier ou en aluminium usiné peut être remplacé par un moulage sous pression unique, réduisant drastiquement :
- Déchets de matériaux
- Temps d'usinage
- Étapes de manipulation et d'assemblage des composants
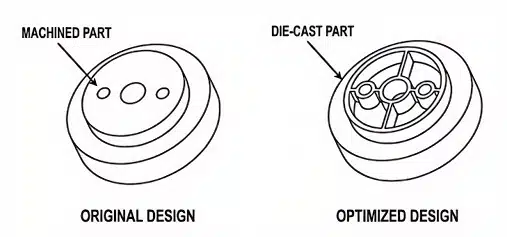
(2) Réduire le nombre de pièces grâce à l'utilisation de moules multifonctionnels
Les pièces moulées sous pression peuvent offrir une géométrie 3D complexe et des fonctions intégrées , telles que :
- Nervures, bossages, clips et dispositifs de fixation intégrés
- Boîtiers intégrés au lieu de plaques et de supports séparés
- blindage EMI pour les produits électroniques en remplaçant les boîtiers en plastique par des coques conductrices moulées sous pression
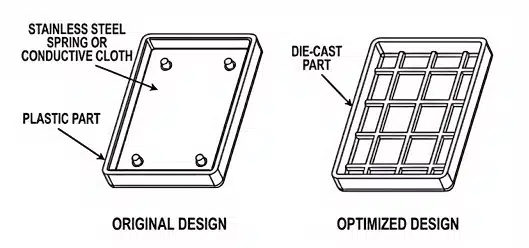
En combinant intelligemment les fonctions, vous pouvez :
- Diminuer nombre de composants
- Simplifier l'assemblage et la logistique
- Baisse globale coût du système tout en améliorant la robustesse
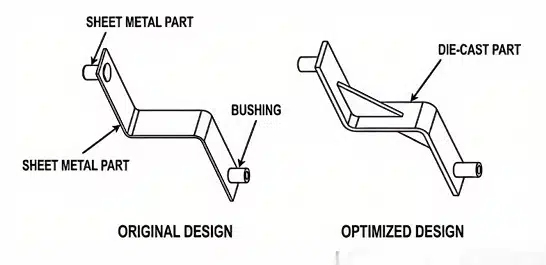
De la conception à la livraison : comment Cast Mold accompagne vos projets de fonderie sous pression
Chez Cast Mold, la conception des pièces moulées sous pression est au cœur de notre démarche qualité, et non une simple formalité. Basée à Dongguan et Shenzhen, notre équipe maîtrise la fabrication de moules en interne , le moulage sous pression à haute pression (HPDC), l'usinage CNC et la finition de surface, le tout sous un système de qualité conforme aux normes ISO 9001 et IATF 16949. Ainsi, chaque projet est traçable et stable, de la conception à la production en série.
Pour les nouveaux projets, nous commençons généralement par une analyse de fabricabilité (DFM) et, si nécessaire, par une simulation Moldflow afin d'évaluer l'uniformité de l'épaisseur des parois, la configuration des canaux d'alimentation et d'évacuation des gaz, la résistance du noyau et les risques de porosité ou de déformation. Cela nous permet d'optimiser simultanément la structure de la pièce et du moule, réduisant ainsi le nombre d'essais, les délais de production et prolongeant la durée de vie de l'outillage.
Une fois la conception validée, notre atelier d'outillage et notre unité de production HPDC fonctionnent en synergie : l'usinage de précision de la matrice , le contrôle rigoureux des paramètres d'injection et l'inspection par machine à mesurer tridimensionnelle des dimensions critiques garantissent la conformité de votre produit à votre modèle. Que vous ayez besoin d'un échantillonnage rapide, d'une validation en petite série ou d'une production de masse stable , notre objectif est simple : la précision, de la conception à la livraison.
Si vous développez une nouvelle pièce moulée sous pression en aluminium ou en zinc et souhaitez vérifier la faisabilité de sa fabrication, n'hésitez pas à nous transmettre vos modèles 3D et vos dessins 2D . Nous vous proposerons une solution DFM (conception pour la fabrication) pratique, accompagnée d'un devis , et vous aiderons à transformer votre concept en une solution de moulage sous pression fiable.
Services de moulage sous pression d'aluminium
Découvrez nos services de moulage sous pression d'aluminium en Chine.






