Les systèmes de commande numérique (CNC) déterminent comment une machine lit un programme CN, pilote chaque axe, vérifie sa position réelle et gère les changements d'outils, le liquide de refroidissement et d'autres fonctions auxiliaires. Lorsque vous appuyez sur le bouton vert « DÉMARRAGE DU CYCLE », ces cinq systèmes se mettent en marche simultanément en quelques millisecondes.
Dans les deux articles précédents, nous avons présenté le développement historique des machines-outils à commande numérique et expliqué les systèmes de coordonnées des machines-outils à commande numérique.
Dans cet article, nous irons encore plus loin :
De quels systèmes provient une machine-outil à commande numérique (CNC) ? Comment ces systèmes interagissent-ils ? Que se passe-t-il exactement à l’intérieur de la machine que vous utilisez au quotidien ?
Que se passe-t-il lorsque les systèmes de machines CNC reçoivent une commande de démarrage de cycle ?
Lorsque vous appuyez sur le bouton vert CYCLE START du panneau de commande, la machine se met en mouvement conformément au programme CNC.
L'ensemble du processus peut sembler presque magique.
Cependant, derrière cette action apparemment simple se cache un système hautement coordonné et précis :
Un composant lit le programme d'usinage.
Une autre convertit les commandes en signaux électriques.
Un autre actionne les moteurs.
Une autre vérifie en permanence la position réelle de la machine.
Une autre commande le liquide de refroidissement, les changements d'outils et autres opérations auxiliaires.
Ces composants constituent les cinq systèmes de base d'une machine-outil CNC.
Comprendre ces cinq systèmes ne se résume pas à satisfaire sa curiosité.
En cas de panne machine, ces connaissances vous aideront à déterminer la pièce défectueuse. À mesure que vous approfondirez vos connaissances en technologies CNC avancées, ces cinq systèmes vous fourniront un cadre clair pour appréhender de nouveaux concepts.
Système 1 : Contrôleur CNC — Le « cerveau » de la machine
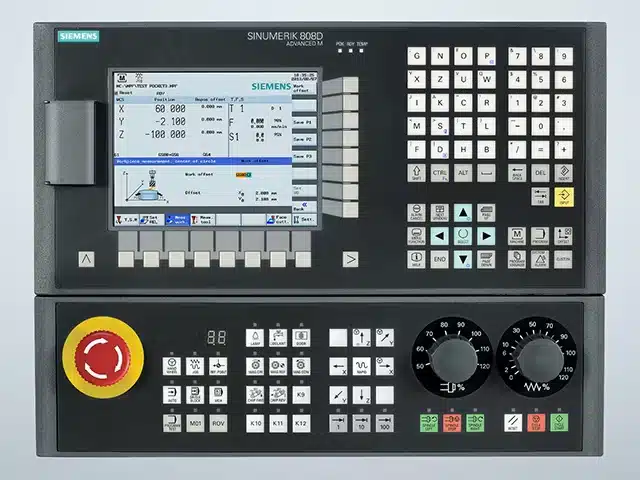
La commande numérique (CNC) est l'élément central de la machine-outil. On l'appelle communément système CNC , unité de commande numérique ou système de commande CNC.
Son processus de fonctionnement peut être expliqué en cinq étapes principales.
Lecture du programme
Le contrôleur CNC lit le programme CN à partir de la mémoire interne, d'une carte CF, d'un périphérique USB ou d'une interface réseau.
Le décryptage
Il traduit le code G, le code M et les autres instructions du programme en données que le système de contrôle interne peut traiter.
Calcul d'interpolation
Conformément aux commandes de mouvement programmées, le contrôleur CNC calcule la distance que chaque axe doit parcourir à chaque intervalle de temps.
Il s'agit de l'un des calculs les plus importants effectués par le système CNC.
Par exemple, une commande de déplacement du point A au point B doit être divisée en une multitude de petits mouvements. Le contrôleur calcule et coordonne ces mouvements en temps réel.
Envoi des commandes de contrôle
L'amplitude de déplacement calculée pour chaque axe est convertie en signaux de commande électriques et envoyée au système servo.
Coordination des fonctions auxiliaires
La commande numérique par ordinateur (CNC) coordonne également les fonctions du code M, telles que :
- Contrôle de vitesse de broche
- Changement d'outil automatique
- Contrôle du liquide de refroidissement
- Serrage et relâchement de la machine
- Autres opérations sur machines auxiliaires
La commande numérique par ordinateur (CNC) n'exécute pas simplement le programme de manière passive.
Il reçoit également en permanence des informations de position de chaque axe de la machine et corrige les erreurs de mouvement en temps réel.
Le panneau de commande et l'écran d'affichage utilisés quotidiennement par les opérateurs constituent l'interface homme-machine du contrôleur CNC.
Grâce à cette interface, les opérateurs peuvent saisir des programmes, modifier des paramètres, vérifier les coordonnées, surveiller l'état d'usinage et communiquer avec le système CNC.
Système 2 : Système servo — Les « muscles » de la machine
Le contrôleur CNC peut émettre une commande telle que :
Déplacez l'axe X de 0.001 mm.
Cependant, cette commande numérique doit être convertie en mouvement mécanique réel. C'est le rôle du système servo.
Un système servo se compose principalement de deux parties.
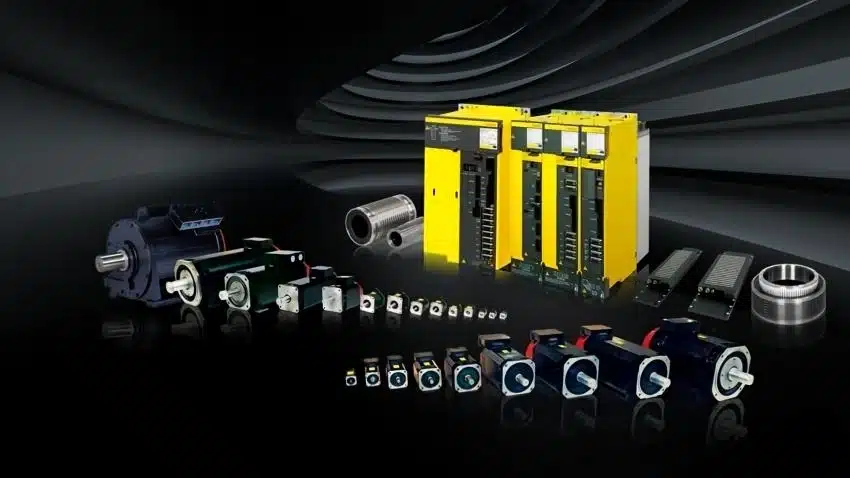
Servo Drive
Le servomoteur reçoit les signaux de commande du contrôleur CNC, les amplifie et les convertit en énergie électrique capable d'entraîner le moteur.
Il fonctionne comme un amplificateur de puissance de haute précision.
SERVOMOTEURS
Le servomoteur convertit l'énergie électrique en mouvement de rotation mécanique.
La principale différence entre un servomoteur et un moteur conventionnel réside dans le fait que le servomoteur est équipé d'un codeur de position.
Cela lui permet de contrôler précisément l'angle de rotation et de réagir extrêmement rapidement. Un servomoteur peut démarrer, s'arrêter, accélérer, décélérer ou changer de direction en quelques millisecondes.
Une machine-outil à commande numérique (CNC) contient généralement plusieurs systèmes d'asservissement.
Systèmes servo d'axe d'avance
Les axes X, Y et Z possèdent normalement chacun un système d'asservissement d'alimentation indépendant.
Ces systèmes servo contrôlent le mouvement de l'outil de coupe, de la tête de broche et de la table de travail.
Système servo de broche
Le servomoteur de broche contrôle la vitesse de rotation de la broche et de l'outil de coupe.
Le fonctionnement du servomoteur de broche est légèrement différent de celui du servomoteur d'axe d'avance.
Les systèmes d'asservissement d'axe d'avance privilégient la précision de positionnement . La distance de déplacement commandée doit être atteinte avec précision.
Le servomoteur de broche assure principalement la stabilité de la vitesse . Pendant la coupe, la vitesse de la broche doit rester stable et ne doit pas fluctuer de manière significative en raison des variations des forces de coupe.
Pour une machine CNC à cinq axes, deux systèmes servo supplémentaires sont généralement nécessaires pour contrôler les axes rotatifs, tels que l'axe A, l'axe B ou l'axe C.
Par conséquent, cinq ou six systèmes servo peuvent fonctionner simultanément lors d'un usinage à cinq axes.
Système 3 : Structure mécanique — Le squelette et les articulations
Le servomoteur génère un mouvement de rotation.
Cependant, l'usinage CNC exige un mouvement linéaire précis, un positionnement rotationnel précis et un mouvement contrôlé de l'outil de coupe et de la pièce.
La structure mécanique de la machine convertit la rotation du moteur en un mouvement précis des composants de la machine.
Les principaux éléments de la structure mécanique sont les suivants.
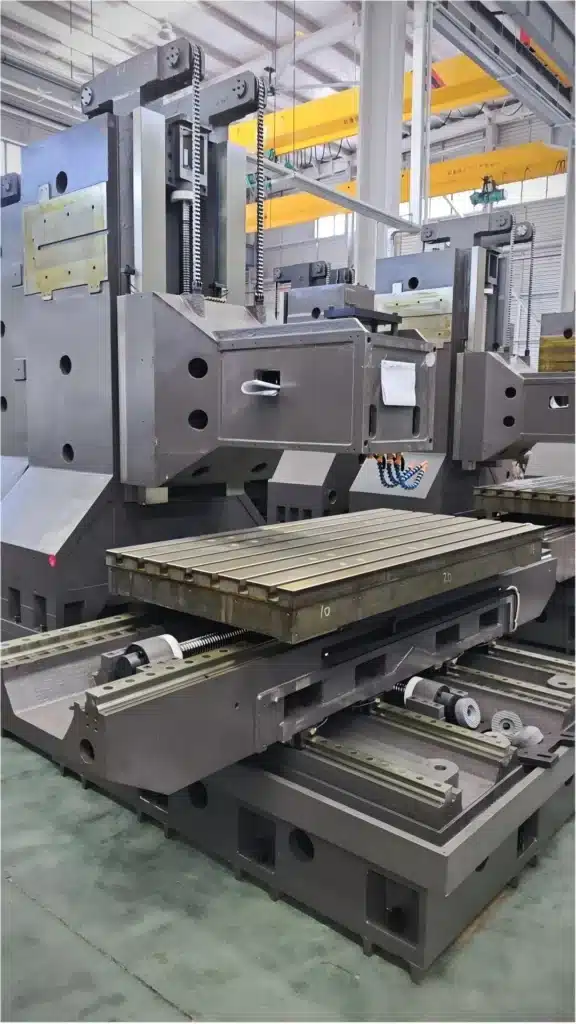
Lit et châssis de machine
Le bâti de la machine constitue la structure de support de base de la machine-outil CNC.
Il est généralement fabriqué à partir de plaques de fonte ou d'acier soudées.
Un banc de machine de haute qualité doit offrir :
- Haute rigidité structurelle
- Bonne résistance aux vibrations
- Performances dimensionnelles stables
- Support fiable pour les composants mobiles
La rigidité et la résistance aux vibrations du bâti de la machine sont essentielles pour maintenir la précision d'usinage.
Guidages linéaires
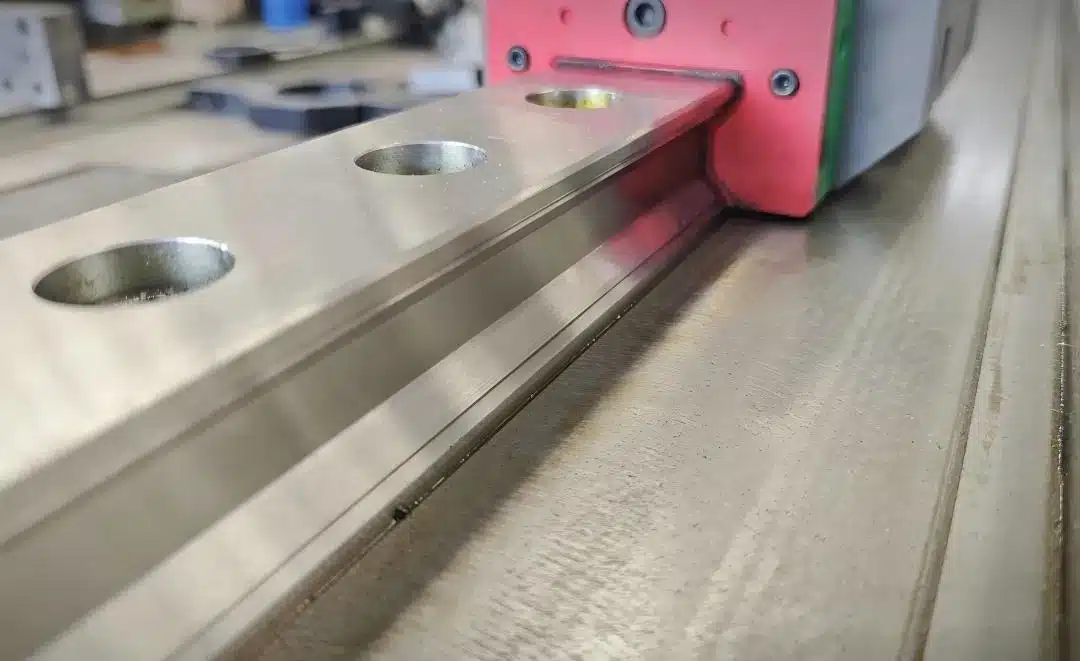
Les glissières linéaires guident la table de travail et la tête de broche selon des directions de mouvement spécifiques.
Les centres d'usinage modernes utilisent couramment des guidages linéaires à rouleaux car ils offrent :
- Faible frottement
- Haute précision de mouvement
- Une réponse rapide
- Vitesses d'alimentation élevées
- Bonne répétabilité de positionnement
Les machines CNC de haute précision peuvent utiliser des guidages hydrostatiques. Ces guidages fonctionnent avec un niveau de friction extrêmement faible et offrent une excellente fluidité et une grande précision.
Vis à billes
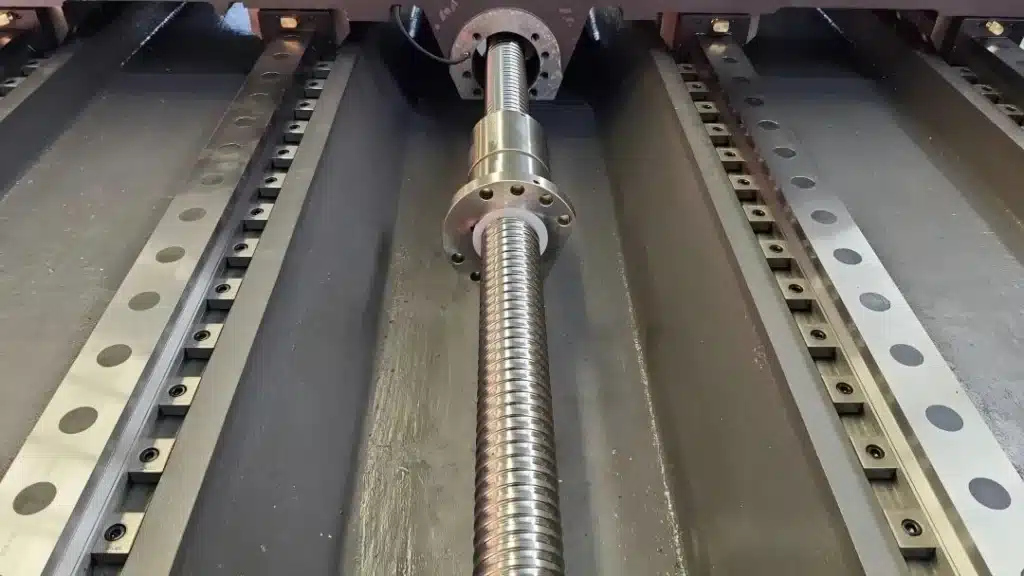
La vis à billes est un composant essentiel qui convertit le mouvement de rotation du servomoteur en mouvement linéaire de la table de travail ou de la tête de broche.
À l'intérieur du mécanisme à vis à billes, des billes d'acier roulent entre la tige de la vis et l'écrou pour transmettre la force.
Comme le frottement de roulement est beaucoup plus faible que le frottement de glissement, les vis à billes peuvent assurer une transmission très efficace et une précision de positionnement micrométrique.
Broche
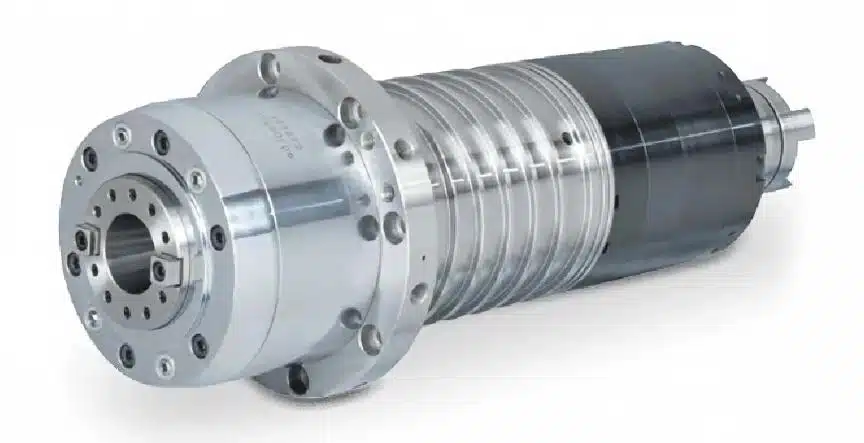
La broche maintient l'outil de coupe et le fait tourner à grande vitesse.
La précision de la broche, et notamment son faux-rond, influe directement sur la précision d'usinage finale et la qualité de surface.
La vitesse de broche maximale détermine également les vitesses de coupe que la machine peut supporter.
Les broches CNC à grande vitesse peuvent atteindre 40 000 tr/min, voire plus.
Système 4 : Système de mesure et de rétroaction — Les « yeux » de la commande en boucle fermée
Le système de retour d'information est extrêmement important, même si de nombreux débutants en commande numérique par ordinateur (CNC) ne comprennent pas pleinement son fonctionnement.
Supposons que le contrôleur CNC ordonne au servomoteur d'effectuer dix tours.
Comment le système de contrôle sait-il si le moteur a effectivement effectué exactement dix tours ?
Comment le système sait-il si l'outil de coupe s'est déplacé de la distance requise ?
La solution réside dans le système de mesure et de rétroaction.
Sa fonction est de mesurer en temps réel la position réelle de la machine et de renvoyer l'information au contrôleur CNC.
Le contrôleur compare la position réelle à la position commandée et corrige automatiquement tout écart.
Ce processus continu peut être décrit comme suit :
Commande → Exécution → Mesure de la position réelle → Comparaison des erreurs → Correction de la commande
Ce cycle est appelé commande en boucle fermée , et c'est l'un des mécanismes fondamentaux qui permettent aux machines CNC d'atteindre une grande précision de positionnement.
Deux types courants d'appareils de mesure de position sont utilisés dans les machines CNC.
Codeur rotatif
Un codeur rotatif est généralement installé sur l'arbre du servomoteur.
Il mesure l'angle de rotation et la vitesse du moteur.
Cependant, comme l'encodeur rotatif mesure la position côté moteur plutôt que directement sur la table de travail, des erreurs dues à la vis à billes, à l'accouplement, à la dilatation thermique ou à la déformation élastique peuvent subsister.
Cette configuration est connue sous le nom de système de contrôle en boucle semi-fermée.
La plupart des centres d'usinage utilisent ce type de système de rétroaction.
D'après l'article original, la précision de positionnement typique est d'environ :
±0.005 à ±0.01 mm
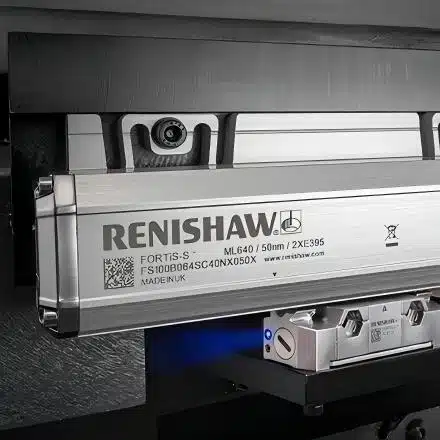
Échelle linéaire
Une règle linéaire est installée directement à côté du guidage de la machine et mesure le déplacement linéaire réel de la table de travail.
Grâce à sa mesure directe de la position de la table de travail, il peut compenser les erreurs générées par la vis à billes et les autres composants de transmission.
Cette configuration est connue sous le nom de système de contrôle en boucle fermée.
Il offre une précision de positionnement supérieure et peut atteindre approximativement :
± 0.001 mm
Les machines CNC de haute précision et les centres d'usinage de précision à cinq axes sont généralement équipés d'échelles linéaires.
Système 5 : Système de fonctions auxiliaires — Aider la machine à accomplir le travail
Les quatre premiers systèmes garantissent le déplacement précis de l'outil de coupe.
Cependant, un mouvement précis ne suffit pas à lui seul pour mener à bien un processus d'usinage complet.
Une machine CNC nécessite également plusieurs systèmes auxiliaires.
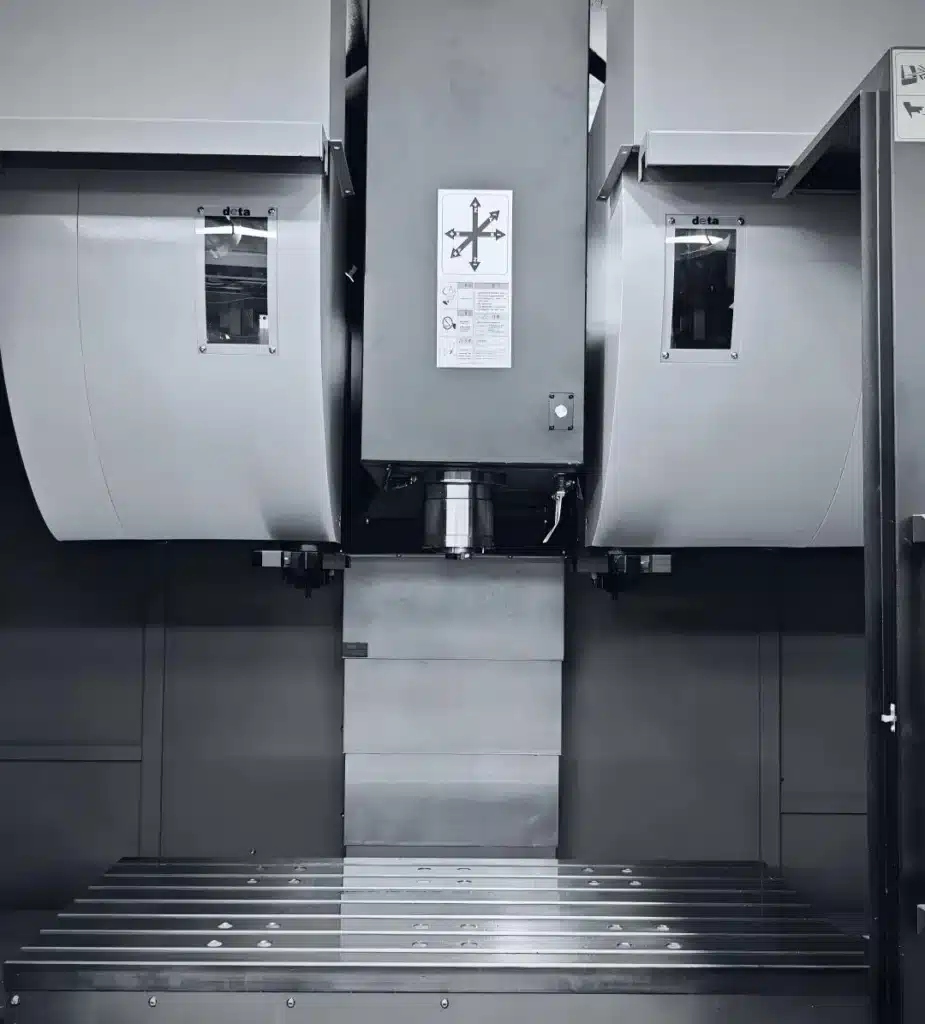
Changeur d'outils automatique
Le changeur d'outils automatique , communément abrégé en ATC , est l'une des caractéristiques les plus importantes d'un centre d'usinage.
Le magasin d'outils contient plusieurs outils de coupe. Lorsqu'un changement d'outil est nécessaire, le mécanisme de changement d'outil ou le bras robotisé effectue automatiquement l'opération.
Un changement d'outil complet ne prend généralement que quelques secondes.
La capacité des magasins d'outils peut varier d'environ huit outils à plus de cent outils, selon la configuration de la machine.
Système de refroidissement
Lors de l'usinage, une grande quantité de chaleur est générée entre l'outil de coupe et la pièce à usiner.
Le fluide de coupe ou liquide de refroidissement remplit plusieurs fonctions :
- Réduire la température de coupe
- Lubrification de la zone de coupe
- Éliminer les chips
- Protéger l'outil de coupe
- Améliorer la qualité de surface
Les méthodes de refroidissement courantes comprennent la pulvérisation externe de liquide de refroidissement et le refroidissement par injection de liquide à travers la broche.
Le liquide de refroidissement circule à travers la broche via des passages internes dans la broche et l'outil de coupe et est acheminé directement vers la zone de coupe.
Systèmes pneumatiques et hydrauliques
Les systèmes pneumatiques et hydrauliques sont utilisés pour les opérations de machines nécessitant une force relativement élevée.
Les applications typiques incluent:
- Serrage de la pièce
- Mouvements de changement d'outil
- desserrage de l'outil
- Libération de l'outil de broche
- Opération de fixation
- mécanismes de positionnement hydrauliques
PLC — Automate programmable
La commande numérique par ordinateur (CNC) gère principalement le contrôle des mouvements.
Cependant, une machine-outil comporte également un grand nombre d'opérations de commutation et de contrôle de séquence, telles que :
- Changement d'outil automatique
- commutation du liquide de refroidissement
- Verrouillage de porte de protection
- Serrage hydraulique
- Contrôle de la lubrification
- détection d'alarme
- Fonctions de sécurité des machines
Ces opérations sont généralement gérées par un automate programmable intégré , ou PLC.
L'automate programmable et le contrôleur CNC fonctionnent ensemble pour former le système de commande complet de la machine.
Flux de signal entre les cinq systèmes principaux
L'ensemble du processus d'usinage CNC peut être compris grâce à la chaîne de signaux suivante :
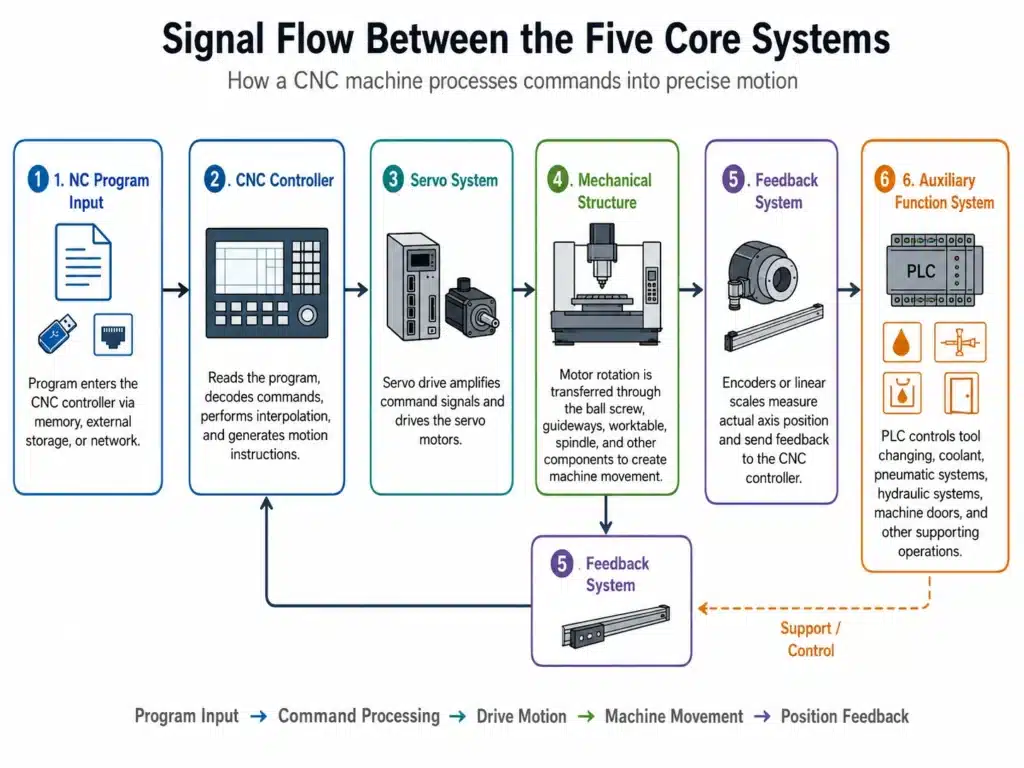
Voici ce qui se passe après que l'opérateur a appuyé sur le bouton DÉMARRAGE DU CYCLE.
Il s'agit d'un processus de contrôle en boucle fermée de haute précision qui peut se répéter des milliers de fois par seconde.
Introduction aux principales marques de systèmes de commande numérique par ordinateur (CNC)
Après avoir compris le rôle du contrôleur CNC, nous pouvons examiner brièvement plusieurs grandes marques de systèmes de contrôle CNC.
FANUC
FANUC est une marque japonaise et l'un des fabricants de systèmes de commande CNC les plus utilisés au monde.
Ses systèmes sont reconnus pour leur stabilité, leur fiabilité et leur écosystème technique bien établi.
Les systèmes FANUC sont largement utilisés dans les usines de fabrication et sont souvent considérés comme un point de départ approprié pour les opérateurs et programmeurs CNC.
Siemens SINUMERIK
Siemens est une marque allemande, et ses systèmes CNC SINUMERIK sont largement utilisés sur les machines-outils européennes.
SINUMERIK ONE est couramment installé sur les machines-outils haut de gamme et offre des fonctions puissantes ainsi qu'une prise en charge complète de l'usinage à cinq axes.
Cependant, comparée à d'autres systèmes, sa courbe d'apprentissage peut être relativement abrupte.
Les systèmes CNC Siemens sont largement utilisés dans les secteurs de l'automobile, de l'aérospatiale et de la fabrication de pointe.
Heidenhain TNC
Heidenhain est également une marque allemande.
Ses systèmes de commande TNC sont principalement destinés aux fraiseuses et aux centres d'usinage.
Les systèmes Heidenhain sont réputés pour leurs fonctions avancées à cinq axes et sont très appréciés dans l'usinage aérospatial, la fabrication de moules de précision et d'autres applications de haute précision.
Marques représentatives de systèmes de commande numérique par ordinateur (CNC) en Chine
Les marques chinoises de systèmes de commande numérique par ordinateur (CNC) se sont développées rapidement ces dernières années.
| Marque | Entreprise | Principaux avantages | Positionnement sur le marché | Support à cinq axes |
|---|---|---|---|---|
| Série Huazhong 9 | Huazhong CNC | Processeur développé en Chine et technologie contrôlée indépendamment | Systèmes d'entrée et de milieu de gamme et substitution nationale | Modérée |
| GSK | Guangzhou CNC | Prix compétitifs et gamme complète de produits d'assistance | Machines CNC économiques | Modérée |
| Kede GNC62 | Kede CNC | Fonctions d'usinage et de tournage-fraisage simultanés sur cinq axes | Marché moyen et haut de gamme | Relativement fort |
| SYNTEC | Technologie Syntec | Forte compatibilité avec les logiciels de FAO, interface conviviale et utilisation répandue sur les machines chinoises à cinq axes. | Marché de milieu de gamme en forte croissance sur cinq axes | Relativement fort |
Résumé : Comprendre les systèmes de machines CNC
Une machine-outil CNC se compose de cinq systèmes principaux.
Contrôleur CNC:
Le cerveau de la machine. Il lit le programme, effectue les calculs d'interpolation et envoie les commandes de mouvement.
Système servo :
Les muscles de la machine. Ils actionnent les moteurs et contrôlent le mouvement précis de chaque axe.
Structure mécanique :
Le squelette et les articulations de la machine, y compris le bâti, les glissières, les vis à billes, la table de travail et la broche.
Système de mesure et de rétroaction :
Les yeux de la machine. Ils mesurent la position réelle et permettent une régulation en boucle fermée.
Système de fonctions auxiliaires :
Les mains de la machine. Elles contrôlent le changement d'outils, le liquide de refroidissement, les systèmes hydrauliques, les systèmes pneumatiques et d'autres fonctions auxiliaires.
Lorsque ces cinq systèmes fonctionnent ensemble, une machine CNC peut convertir un programme d'usinage numérique en opérations de fabrication précises, répétables et automatisées.
Support d'usinage CNC à partir d'un moule de fonderie
Chez Cast Mold, l'usinage CNC est une composante importante de notre service de fabrication intégré.
Du développement des moules de fonderie sous pression et de la fonderie sous pression d'alliages d'aluminium ou de zinc à l'usinage CNC, la finition de surface, l'inspection et l'expédition, nous accompagnons nos clients tout au long du processus de production.
Nos capacités d'usinage CNC contribuent à améliorer :
- Cohérence dimensionnelle
- Précision de l'assemblage
- Qualité de la surface d'étanchéité
- précision du filetage et du perçage
- fiabilité de la production par lots
Pour les composants moulés sous pression sur mesure, le développement de moules ou les besoins d'usinage CNC secondaires, veuillez contacter notre équipe et nous envoyer vos dessins 2D, vos modèles 3D, vos exigences en matière de matériaux et le volume de production estimé.
Services de moulage sous pression d'aluminium
Découvrez nos services de moulage sous pression d'aluminium en Chine.