
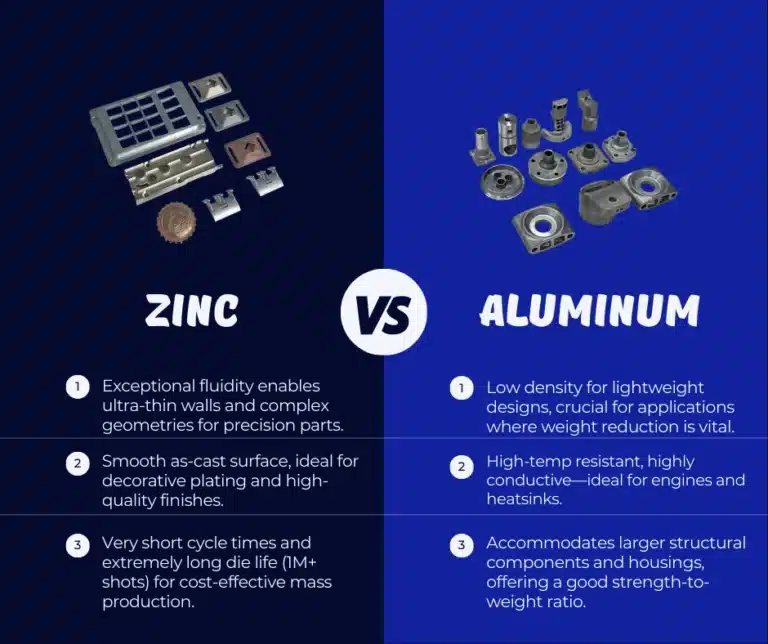
Lorsque votre conception nécessite des pièces métalliques, le choix se résume souvent à Aluminium contre zinc En moulage sous pression. Le moulage sous pression excelle dans la production de pièces complexes, précises et en grande série. Bien que plusieurs métaux puissent être utilisés, l'aluminium et le zinc sont les plus directement comparables. Chaque matériau possède des propriétés intrinsèques distinctes, que le procédé de moulage sous pression amplifie encore davantage. Il est donc essentiel de comprendre l'interaction entre composition et procédé. Cet article propose une analyse comparative claire et détaillée du moulage sous pression de l'aluminium et du zinc, soulignant les avantages, les compromis et l'adéquation des applications pour vous aider à faire un choix sûr et fondé sur des données.
- Qu'est-ce que l'alliage Zamak
- Principales caractéristiques des alliages de zinc (Zamak)
- Qu'est-ce que l'alliage d'aluminium
- Caractéristiques clés des alliages d'aluminium
- Quelle est la différence entre l'alliage d'aluminium et l'alliage de zinc ?
- Quand le zinc gagne (alliages Zamak)
- Quand l'aluminium gagne
- FAQ
- Votre prochaine étape
Qu'est-ce que l'alliage Zamak
Le zamak est une famille d' alliages à base de zinc, additionnés de façon contrôlée d'aluminium, de magnésium et parfois de cuivre, spécialement formulés pour le procédé de fonderie sous pression de zinc en chambre chaude. Son nom est un acronyme formé à partir des noms allemands de ses métaux constitutifs : Zink (zinc), Aluminium , Magnesium et Kupfer (cuivre).
Le rôle de chaque élément est crucial :
- Aluminium (Al):Généralement à 4 %, il améliore la résistance mécanique, la dureté et la coulabilité globale.
- Magnésium (Mg):Ajouté en petites quantités (environ 0.04 %), il affine la structure du grain, améliore la stabilité et renforce la résistance à la corrosion.
- Cuivre (Cu):Inclus dans certaines nuances (comme le Zamak 5), il augmente la résistance à la traction, la dureté et la résistance à l'usure, bien qu'il puisse légèrement réduire la résistance à la corrosion et la ductilité.
Les principaux atouts des alliages Zamak résident dans leur extrême fluidité, qui permet une reproduction exceptionnelle des détails et la réalisation de parois ultra-minces. Associée à des cycles de production courts, une longue durée de vie des matrices et des surfaces prêtes pour le placage, cette caractéristique les rend idéaux pour la fabrication de pièces de petite à moyenne taille, précises et exigeantes sur le plan esthétique, avec une grande répétabilité. Parmi les nuances courantes, on trouve le Zamak 3 , le Zamak 5 et le Zamak 7 , le Zamak 2 étant utilisé pour les applications nécessitant une résistance au fluage et une capacité de charge à long terme supérieures.
Principales caractéristiques des alliages de zinc (Zamak)
Les alliages de zinc offrent une combinaison unique d’efficacité de fabrication et d’attributs de performance.
- Capacité de paroi mince:En raison de leur point de fusion bas et de leur grande fluidité, les alliages Zamak peuvent remplir des sections extrêmement minces, avec des épaisseurs de paroi locales inférieures à un millimètre étant possibles en fonction de la géométrie de la pièce et du contrôle du processus.
- Produits de soins:Les pièces sortent du moule avec une peau lisse et dense « telle que moulée » qui constitue un excellent substrat pour le polissage, le placage décoratif (chrome, nickel, laiton), le revêtement en poudre et la peinture.
- Efficacité de production: Le procédé de moulage sous pression en chambre chaude utilisé pour le zinc est extrêmement rapide. Cela permet temps de cycle courts, permet une cavitation élevée (plus de pièces par tir) et contribue à une très longue durée de vie, dépassant souvent le million de coups.
- Répétabilité dimensionnelleLes alliages de zinc présentent un faible retrait et un gauchissement minimal, ce qui assure une excellente homogénéité d'une pièce à l'autre. Ils sont donc parfaits pour les applications exigeant des tolérances strictes.
Limitations : Ses principaux inconvénients sont sa densité plus élevée que celle de l’aluminium, ce qui le rend plus lourd. Sa température de service est modérée et il peut être sujet au fluage (déformation lente) sous des charges prolongées ; un facteur à prendre en compte dès la conception.
Qu'est-ce que l'alliage d'aluminium
Les alliages d'aluminium utilisés en fonderie comprennent une vaste gamme de compositions, comme le populaire A380/ADC12 , l' A413 très fluide pour les applications nécessitant une étanchéité parfaite, et des nuances traitables thermiquement comme l'A356/A357 . Ils sont coulés à l'aide de procédés tels que le moulage sous pression à haute pression (HPDC), le moulage permanent et le moulage en sable.
Contrairement au zinc, de nombreux alliages d'aluminium peuvent subir un traitement thermique pour améliorer leurs propriétés mécaniques. Les pièces moulées sous pression sont souvent soumises à un revenu T5 (un processus de vieillissement artificiel stabilisant), tandis que les pièces fabriquées par moulage permanent ou par coulée en sable (comme l'A356/A357) sont généralement soumises à un traitement thermique de mise en solution T6 complet et à un vieillissement pour une résistance maximale.
Les principaux atouts de l'aluminium sont sa faible densité (sa légèreté), ses performances supérieures à haute température, sa bonne conductivité thermique et une large gamme de propriétés mécaniques pouvant être obtenues grâce au choix de l'alliage et au traitement thermique.
Caractéristiques clés des alliages d'aluminium
L'aluminium est le choix idéal pour les applications où le poids, la température et les performances structurelles sont primordiaux.
- Force et rigidité par rapport au poids:L'aluminium offre un bon équilibre de propriétés mécaniques qui peuvent être ajustées via un revenu T5 ou T6 (selon le processus de coulée), ce qui en fait une option solide et rigide mais légère.14
- Performance thermique:Avec une bonne conductivité thermique, l'aluminium est un excellent choix pour les pièces qui doivent dissiper la chaleur, telles que les dissipateurs thermiques, les boîtiers électroniques et les boîtiers d'onduleurs automobiles.15
- Taille Enveloppe:Le procédé à chambre froide utilisé pour l'aluminium s'adapte à des tailles de grenaille plus grandes, ce qui le rend particulièrement adapté aux composants plus gros comme les supports structurels et les grands boîtiers.
- FinitionLe revêtement en poudre et la peinture sont des options de finition économiques et largement utilisées. L'anodisation offre une excellente résistance à la corrosion et à l'usure, mais elle est plus efficace sur les alliages corroyés (comme la série 6xxx) et moins efficace sur les alliages HPDC à haute teneur en cuivre.
Limitations : Le procédé de fonderie de l’aluminium entraîne généralement des temps de cycle plus longs et une durée de vie des moules plus courte que pour le zinc. Reproduire des détails ultrafins et obtenir la même finition lisse qu’avec le zinc peut également s’avérer plus difficile.
Quelle est la différence entre l'alliage d'aluminium et l'alliage de zinc ?
Le moulage sous pression de l'aluminium et du zinc répond à des besoins partiellement similaires mais distincts. Le zinc (Zamak) excelle dans la production de pièces aux détails minuscules, aux parois ultra-minces et aux finitions de qualité métallurgique. Ses cycles de production extrêmement rapides et la longue durée de vie de ses moules en font la solution idéale pour la production en grande série de composants de petite et moyenne taille.
En revanche, l'aluminium est privilégié lorsque la réduction du poids est primordiale, que les températures de fonctionnement sont élevées ou que des géométries plus complexes et de plus grande taille sont requises. Il offre d'excellentes performances thermiques et la possibilité d'effectuer des traitements thermiques pour améliorer ses propriétés mécaniques. Votre décision devra finalement prendre en compte les exigences liées à la géométrie et aux dimensions de votre produit, au volume de production et aux coûts, aux exigences de finition et d'étanchéité, ainsi qu'aux performances en service et à l'exposition aux températures.
Comparaison côte à côte
| Critère | Zinc (Zamak) | Aluminium (HPDC/PM/Sable) |
| Densité / Poids | Supérieur (~6.6 g/cm³ pour Zamak 3) | Inférieur (~2.7 g/cm³) |
| Parois minces et détails | Excellent (chambre chaude, point de fusion bas) | Bon (parois typiques ≈1–3 mm) |
| Temps de cycle | Très court | Modérée |
| La vie | Élevé (souvent plus d'un million de prises) | Inférieur (≈100,000 XNUMX+ coups) |
| Cosmétiques / Placage | Prêt à être plaqué, facilement poli | Poudre/peinture courante ; anodisation limitée sur HPDC à haute teneur en cuivre |
| Capacité de température | Modérée | Meilleur (compartiments moteur, pièces thermiques) |
| Étanchéité | Très bon (peau dense comme moulée) | Bon; l'alliage A413 excelle |
| Conductivité thermique | Bon | Excellent (dissipateurs thermiques, onduleurs) |
| Taille typique des pièces | Petite-Moyenne | Moyen–Grand |
| Coût unitaire au volume | Faible (en raison des cycles rapides et de la longue durée de vie de la matrice) | Faible à modéré |
Finition de surface pour l'aluminium moulé sous pression et le zinc
- Zinc (Zamak): Le premier choix pour les finitions décoratives. Il accepte facilement Placage décoratif Cu – Ni – Cr, nickel chimique et divers revêtements de conversion, suivis d'une peinture ou d'un revêtement en poudre. Un simple polissage ou une finition vibratoire peuvent également donner un aspect de haute qualité. Un prétraitement approprié est essentiel pour éviter les défauts de surface tels que le cloquage.
- Aluminium:La finition de cheval de bataille est une couche de conversion suivie d'un revêtement en poudre ou d'une peintureL'anodisation est une option, mais elle est plus efficace sur les alliages à faible teneur en cuivre et moins courante pour les pièces moulées sous pression. Pour les applications électroniques, des blindages EMI/RFI spécifiques peuvent être utilisés.
Propriétés (à quoi vous pouvez vous attendre)
- Zinc: Offre une forte propriétés brutes de moulage et une excellente répétabilité dimensionnelle sans opérations secondaires. Cependant, les concepteurs doivent tenir compte du fluage potentiel à température élevée sous charge soutenue.
- Aluminium:Offre un profil de résistance réglable (via le revenu T5/T6, en fonction du processus), un meilleur rapport rigidité/poids et d'excellentes performances thermiques.
Applications
- Zinc:Quincaillerie décorative (serrures, charnières, poignées), coques d'appareils électroménagers et électroniques grand public, petites pièces étanches à la pression (vannes, raccords) et composants mécaniques de précision.
- Aluminium:Supports structurels automobiles, grands boîtiers électroniques, composants de gestion thermique (dissipateurs thermiques, boîtiers d'onduleurs) et assemblages légers.
Coulée en chambre chaude ou en chambre froide : un procédé dicté par la physique
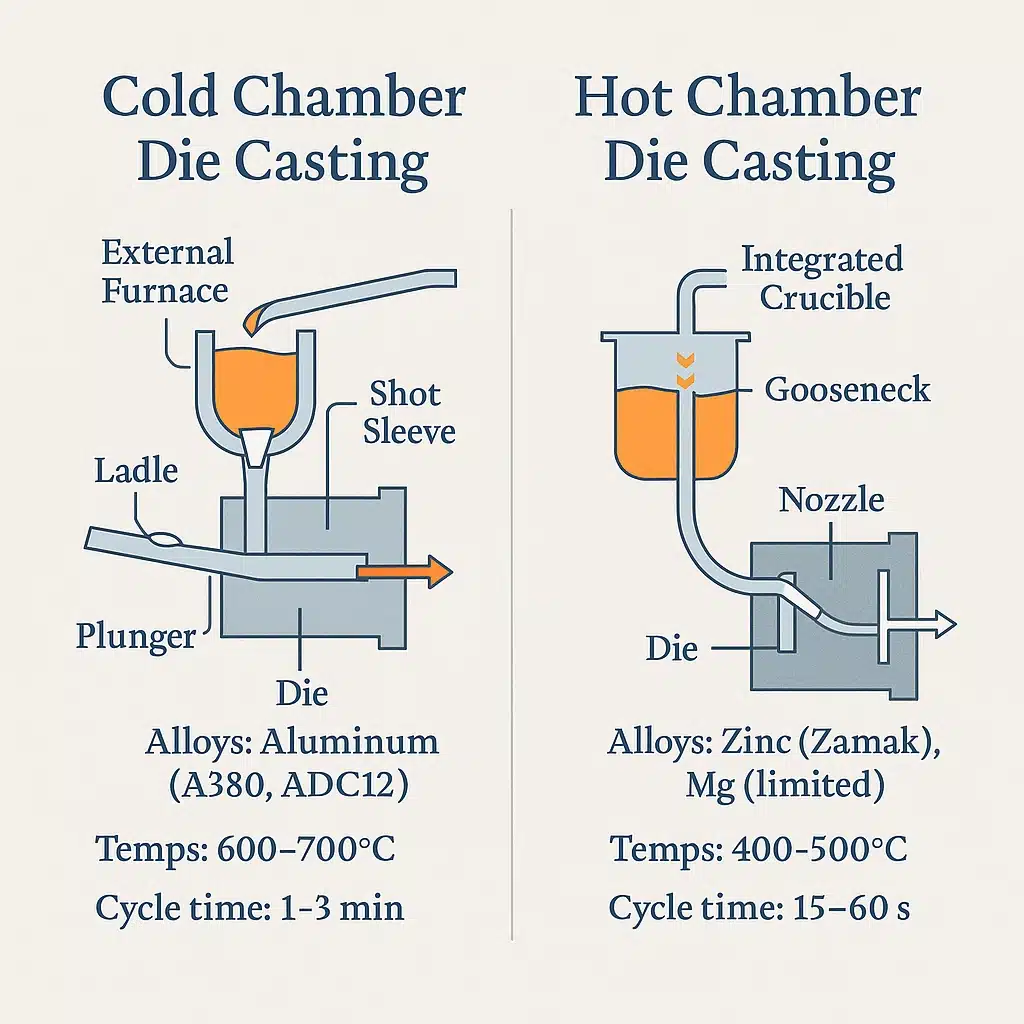
Le processus de moulage sous pression est divisé en deux méthodes distinctes, et le choix n'est pas négociable, entièrement déterminé par le point de fusion et les propriétés chimiques de l'alliage.
- Coulée sous pression en chambre chaude (zinc) : Ce procédé se caractérise par son intégration et sa rapidité. Le mécanisme d'injection, un piston fonctionnant dans un « col de cygne », est immergé directement dans le four de métal en fusion.5 À chaque cycle, le piston injecte une quantité précise de métal directement dans la cavité du moule. Ce système élégant, hautement automatisé et rapide est réservé aux alliages à bas point de fusion, tels que le zinc, l'étain et le plomb, qui n'attaquent ni n'érodent chimiquement les composants en acier du système d'injection aux températures de fonctionnement.7
- Moulage sous pression en chambre froide (aluminium) : Cette méthode est nécessaire pour les alliages à point de fusion élevé comme l'aluminium, le magnésium et le cuivre. L'aluminium fondu étant très corrosif pour l'acier, il ne peut être en contact permanent avec le système d'injection. Le métal est alors maintenu dans un four séparé. Pour chaque cycle de coulée, une quantité précise d'aluminium fondu doit être injectée à la louche, manuellement ou par robot, du four dans un manchon d'injection « froid » en acier trempé.6 Un piston hydraulique propulse ensuite cette projection de métal dans la cavité de la matrice.32 Ce processus en plusieurs étapes est intrinsèquement plus lent, introduit des inefficacités thermiques et crée davantage de possibilités de variabilité et de contamination du processus.
Prix
- Zinc:Cède souvent le coût unitaire le plus bas pour des volumes élevés Grâce à ses cycles extrêmement rapides et à sa durée de vie exceptionnelle, le coût d'outillage est amorti sur un plus grand nombre de pièces. Le placage augmente les coûts, mais offre une finition esthétique haut de gamme.
- AluminiumOffre également un prix unitaire compétitif. Une finition comme le thermolaquage est rentable. Cependant, le coût total peut être affecté par la nécessité d'un usinage secondaire sur des faces ou des filetages critiques.
Cycle (débit et outillage)
- Zinc: Utilise le chambre chaude Procédé où le mécanisme d'injection est immergé dans le métal en fusion. Cela permet des cycles ultra-rapides, une cavitation élevée et une longue durée de vie de la matrice, ce qui le rend idéal pour les productions massives.
- Aluminium: Nécessite le chambre froide Procédé où le métal en fusion est versé dans le manchon d'injection. Cela se traduit par des temps de cycle modérés et une durée de vie de l'outil réduite en raison des températures plus élevées et de la nature abrasive de l'aluminium.
Quand le zinc gagne (Alliages Zamac)
Les alliages de zinc, souvent désignés sous le nom commercial Zamak, sont le choix incontournable pour des applications spécifiques où leurs propriétés uniques offrent un avantage distinct.
- Cas d'utilisation: Mécanismes de verrouillage et de charnière complexes, quincaillerie esthétique (boutons, poignées), boîtiers pour appareils électroménagers et électroniques grand public, et petits composants étanches à la pression.
- Pourquoi il gagne : Le zinc possède une température de fusion basse, ce qui explique son succès. Cela permet l'utilisation du procédé de moulage sous pression en chambre chaude, ce qui conduit à durée de vie extrêmement longue de la matrice (souvent supérieure à un million de cycles) et temps de cycle très courtsSon excellente fluidité lui permet de remplir des sections extrêmement fines et de reproduire des détails précis. Il en résulte une pièce lisse, presque parfaitement nette, idéale pour une galvanoplastie de haute qualité.
Notes communes :
- Zamak 3 : L'alliage de zinc à usage général le plus courant, offrant un excellent équilibre de propriétés et une stabilité à long terme.
- Zamak 5 : Contient plus de cuivre, ce qui augmente la résistance à la traction et la dureté.
- Zamak 2 : La résistance et la dureté les plus élevées de la famille, souvent utilisées pour les applications nécessitant une meilleure résistance au fluage.
- Zamak 7 : Un alliage de haute pureté avec une teneur en magnésium plus faible, offrant la meilleure coulabilité et fluidité pour les composants à parois ultra-minces.
- Limites : La densité plus élevée du zinc le rend plus lourd que l'aluminium. Il n'est pas adapté aux températures élevées et peut être sujet au fluage (déformation sous charge soutenue), un facteur à prendre en compte lors de la conception des structures.
Quand l'aluminium gagne
L'aluminium est l'un des matériaux de moulage sous pression les plus polyvalents et les plus utilisés, apprécié pour son équilibre entre résistance, poids et propriétés thermiques.
- Cas d'utilisation: Supports structurels dans les équipements automobiles et industriels, boîtiers électroniques plus grands, pièces de gestion thermique (dissipateurs thermiques, boîtiers d'onduleurs) et tout assemblage où la réduction de poids est une priorité.
- Pourquoi il gagne : Le principal avantage de l’aluminium est son faible densité, offrant un excellent rapport résistance/poids. Il offre une performance fiable à des températures plus élevées, là où le zinc serait moins performant. Certains alliages peuvent être traités thermiquement pour obtenir des propriétés mécaniques comparables à celles de certains composants en acier. De plus, sa bonne conductivité thermique en fait un choix naturel pour les pièces nécessitant une dissipation thermique.
Notes communes :
- A380 / CAN12: Le cheval de bataille du moulage sous haute pression (HPDC), offrant une excellente combinaison de coulabilité, de propriétés mécaniques et de rentabilité.
- A413: Un alliage riche en silicium connu pour son excellente étanchéité à la pression, ce qui le rend idéal pour les composants hydrauliques ou pneumatiques.
- A356 / A357 : Généralement utilisés dans les procédés de moulage au sable ou en moule permanent, ces alliages répondent très bien au traitement thermique T6, ce qui se traduit par une résistance et une ductilité supérieures.
Remarques : Les pièces en aluminium moulées sous pression standard subissent souvent un traitement de vieillissement T5. L’obtention d’un traitement T6 complet nécessite un procédé garantissant une faible porosité (comme le moulage sous vide HPDC, le moulage au sable ou le moulage permanent) et doit être rigoureusement validé.
FAQ
Votre prochaine étape
Choisir le bon matériau est un processus complexe qui a des conséquences importantes sur la réussite de votre projet. Chez CastMold, nous sommes spécialisés dans la fourniture de solutions intégrées, de la conception du moule aux pièces finies. Notre équipe d'ingénieurs est là pour vous aider à faire le bon choix.
Contactez-nous dès aujourd'hui pour une analyse gratuite de la faisabilité de votre projet (DFM). Indiquez-nous la géométrie de votre pièce, son volume estimé et vos exigences de performance ; nous vous aiderons à déterminer le matériau et le procédé optimaux pour votre application et vous fournirons même des devis comparatifs pour faciliter votre choix.






