
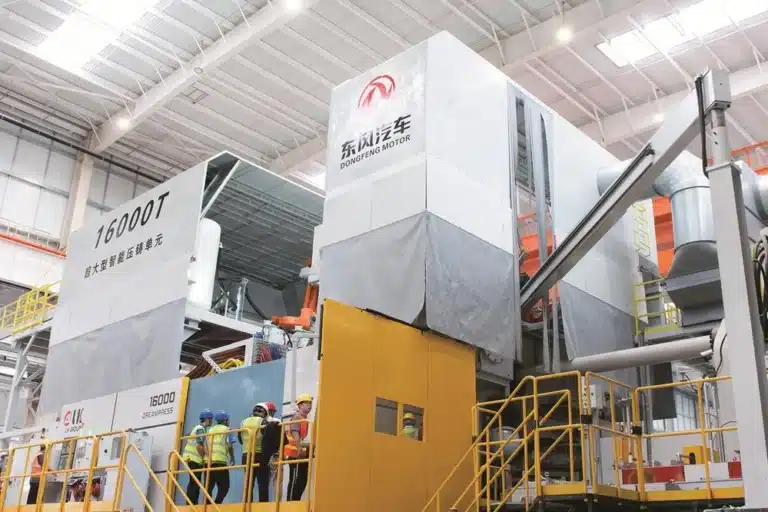
Cuando Tesla utilizó por primera vez la Giga Press para integrar más de 70 piezas de la parte inferior trasera del Model Y en una sola pieza fundida, los costes de fabricación se redujeron en torno a un 40 % y el espacio necesario en planta en un 30 %. Este avance transformó la fabricación de automóviles e impulsó una carrera global hacia la giga fundición y la fundición a presión integrada. Fabricantes chinos como BYD, Geely, NIO y Dongfeng han invertido fuertemente en centros de fundición a presión de 10 000 toneladas dedicados a estructuras de carrocería de una sola pieza.
Detrás de esta revolución de la fundición en una sola etapa, se está produciendo una revolución más silenciosa pero igualmente decisiva: la fundición a presión al vacío . En grandes estructuras integradas, el control del alto vacío se está convirtiendo en el factor clave que separa la producción en masa estable de los defectos ocultos.
- ¿Por qué es importante la fundición a presión al vacío para la fundición a gran escala?
- Cómo el sistema de vacío se convierte en el “sistema respiratorio” de HPDC
- Bomba de vacío frente a tanque de vacío: dos arquitecturas de evacuación
- Creación de una estrategia de vacío a nivel de sistema para HPDC
- Prácticas de alto vacío de Tesla en la fundición gigante del Model Y
- Estrategias técnicas clave para lograr la fundición a presión al vacío de 50 mbar
- Servicios de fundición a presión de aluminio
¿Por qué es importante la fundición a presión al vacío para la fundición a gran escala?
Desde la Gigaprensa de Tesla hasta las líneas chinas de 16,000 toneladas
En octubre de 2025, Dongfeng Motor anunció la puesta en marcha de una línea integrada de fundición a presión de 1.6 000 toneladas , actualmente la de mayor tonelaje de prensado del mundo. La línea puede producir 300 000 conjuntos de piezas estructurales de gran tamaño al año. En menos de dos minutos, el aluminio fundido a 720 °C llena una bandeja de baterías de 2.1 m × 1,6 m para vehículos de nueva energía.
A medida que aumenta la fuerza de la prensa y las piezas fundidas se vuelven más grandes y complejas, el volumen de la cavidad crece drásticamente, los conductos de llenado se alargan y se vuelven más intrincados, y el riesgo de que quede aire atrapado aumenta considerablemente. Cuando el metal fundido fluye a decenas de metros por segundo, cualquier gas que no pueda escapar a tiempo se desgarra, se incorpora y se dispersa en la masa fundida, formando porosidad interna y una grave oclusión de aire.
Estos poros ocultos actúan como pequeñas «bombas de relojería» dentro de la pieza fundida, mermando su rendimiento mecánico, su resistencia a la fatiga y su estanqueidad. Para piezas fundidas estructurales de este tamaño, los sistemas de vacío tradicionales ya no cumplen con los requisitos . Se necesita un alto vacío (≤ 50 mbar) o incluso un vacío ultraalto (≤ 30 mbar) para eliminar eficazmente el gas de la cavidad.
Porosidad, resistencia y el umbral de 50 m bar
Numerosos estudios demuestran una clara correlación entre el nivel de vacío y las propiedades mecánicas de las piezas fundidas a presión de aleación de aluminio: cuanto mayor es el vacío (menor es la presión absoluta), menor es la porosidad y mayor la resistencia mecánica.
Cuando el nivel de vacío mejora de 100 millones de bares a 50 millones de bares , la porosidad puede disminuir entre un 55 % y un 65 % , mientras que la resistencia a la tracción aumenta entre un 12 % y un 18 % . En la fundición a presión de alta gama, 50 millones de bares se considera actualmente el umbral de entrada para la fundición a presión en alto vacío, y 30 millones de bares marca el rango objetivo para aplicaciones avanzadas, como grandes estructuras de carrocería integradas.
En otras palabras, el sistema de vacío ya no es solo un dispositivo auxiliar; define si una línea moderna de fundición a presión (HPDC) puede suministrar de forma consistente piezas estructurales con un rendimiento de grado automotriz.
Cómo el sistema de vacío se convierte en el “sistema respiratorio” de HPDC
Si la máquina de fundición a presión es el "corazón" de la línea de producción, entonces el sistema de vacío es su sistema respiratorio . En una fracción de segundo, debe eliminar el aire de la cavidad para que el metal fundido pueda solidificarse en un entorno limpio.
La “calidad de la respiración” determina la “salud” de la pieza fundida. Para permitir una respiración eficiente, necesitamos tanto una “vía aérea” bien diseñada (ventilaciones y válvulas de vacío) como una “capacidad pulmonar” suficiente (bombas y tanques de vacío).
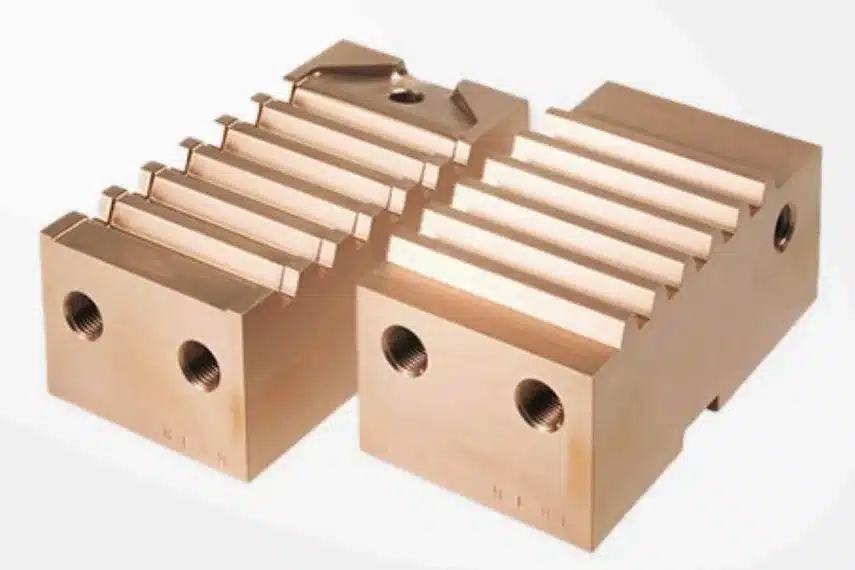
Bloques de refrigeración – Rejillas de ventilación autosellantes pasivas
Los bloques de refrigeración representan un tipo típico de ventilación pasiva autosellante . Son relativamente sencillos, de bajo costo y fáciles de mantener.
- El troquel está diseñado con estrechas aberturas de ventilación al final del llenado.
- Cuando el metal fundido fluye hacia esta región, entra en contacto con el bloque de enfriamiento (a menudo hecho de cobre berilio), pierde calor rápidamente y se solidifica.
- El tapón metálico macizo sella automáticamente la ventilación, deteniendo la evacuación y evitando el incendio.
Debido a que el cobre berilio tiene una conductividad térmica hasta siete veces mayor que la de los aceros para herramientas convencionales, el bloque de enfriamiento puede absorber calor y solidificar el metal extremadamente rápido, lo que permite diseños compactos.
Sin embargo, el canal de ventilación en un bloque de refrigeración es estrecho y a menudo tortuoso. La resistencia al flujo es alta y la eficiencia de evacuación es limitada. Además, existe el riesgo de obstrucción por adherencia de metal o contaminación con agente desmoldante. Por ello, los bloques de refrigeración son más adecuados para puntos de ventilación auxiliares o piezas donde el requisito de fundición a presión al vacío no es extremadamente alto.
Válvulas hidráulicas/neumáticas – Vacío semiproceso
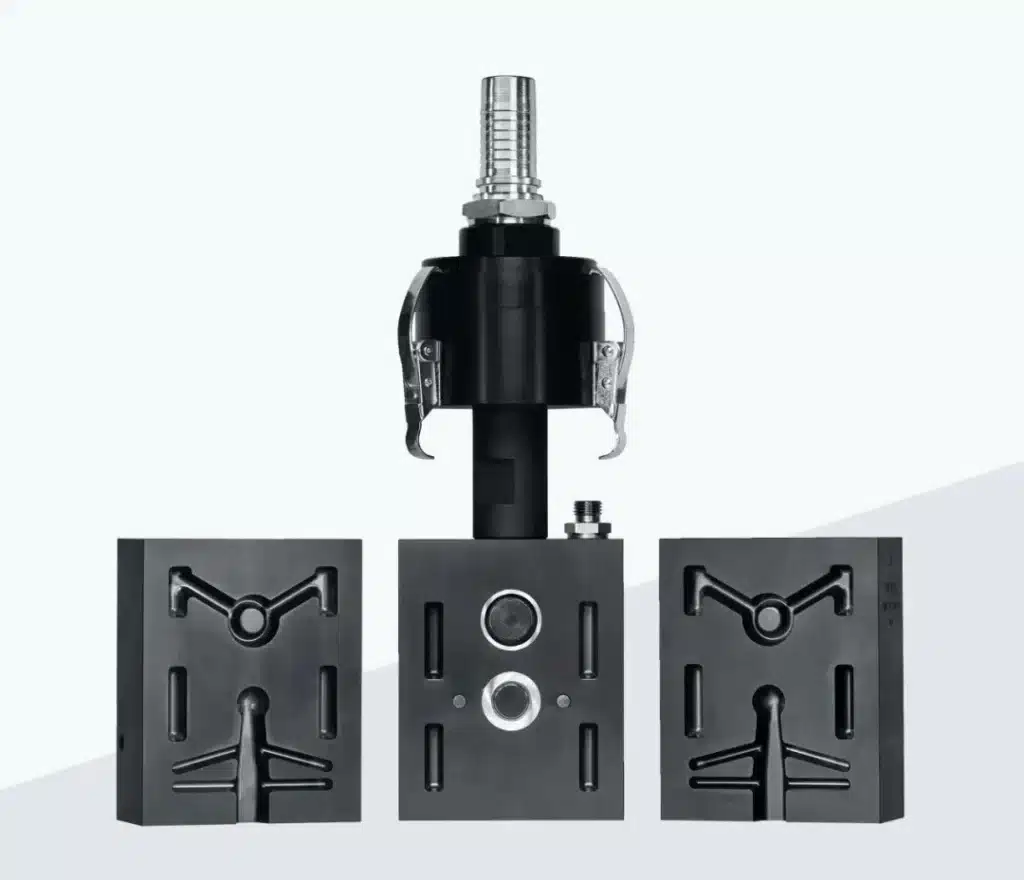
Las válvulas de vacío accionadas hidráulica o neumáticamente son la principal solución para el vacío en procesos semiindustriales.
- Generalmente ofrecen una sección transversal de ventilación relativamente grande y pueden proporcionar un alto caudal de evacuación instantáneo.
- El cierre de la válvula se controla mediante señales externas, por ejemplo, programas horarios o sensores vinculados a la posición del émbolo.
La ventaja reside en un control preciso y repetible. La limitación es que la válvula debe cerrarse antes de que finalice el proceso de llenado para evitar que el metal fundido penetre en la ventilación. Cualquier retraso en la respuesta del sistema de control obliga a los ingenieros a cerrar la válvula aún antes. Como consecuencia, el gas generado durante las últimas etapas del llenado no puede eliminarse, lo que limita el nivel de vacío final.
Válvulas cinéticas mecánicas – Vacío de proceso completo
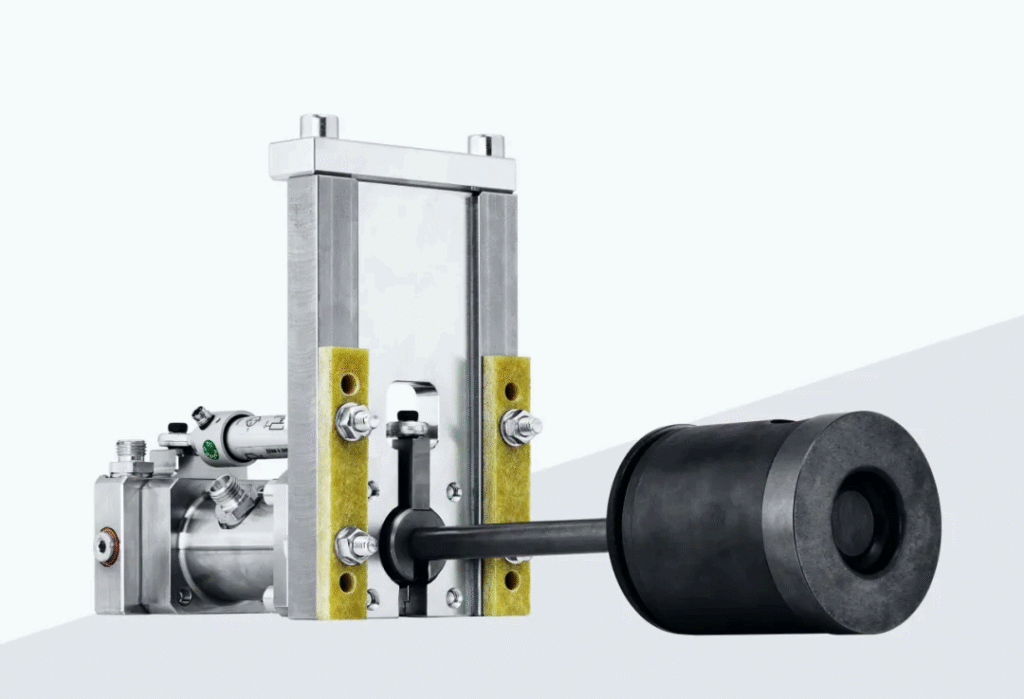
Las válvulas cinéticas mecánicas (accionadas por impacto) son el componente principal para lograr un vacío casi total en el proceso.
- La válvula está instalada en el extremo más alejado de la cavidad, cerca de la última zona que se llenó.
- No depende de un control externo; en cambio, el avance del metal fundido provoca el cierre por sí mismo.
- Cuando el frente metálico alcanza y golpea la válvula, su energía cinética impulsa el núcleo de la válvula para cerrar la ventilación.
Dado que la válvula permanece abierta hasta la llegada del metal, la cavidad puede evacuarse prácticamente durante todo el proceso de llenado, lo cual es fundamental para alcanzar presiones residuales muy bajas. Al mismo tiempo, el tiempo de cierre se ajusta automáticamente al comportamiento real del llenado y es menos sensible a pequeñas variaciones en los parámetros o la geometría del proceso. Esto hace que las válvulas cinéticas mecánicas sean especialmente adecuadas para grandes piezas fundidas a presión integradas, donde la robustez del proceso es crucial.
Bomba de vacío frente a tanque de vacío: dos arquitecturas de evacuación
Elegir la arquitectura adecuada para la fundición a presión al vacío es tan importante como elegir el sistema de ventilación. Actualmente, existen dos métodos principales para evacuar la cavidad del molde:
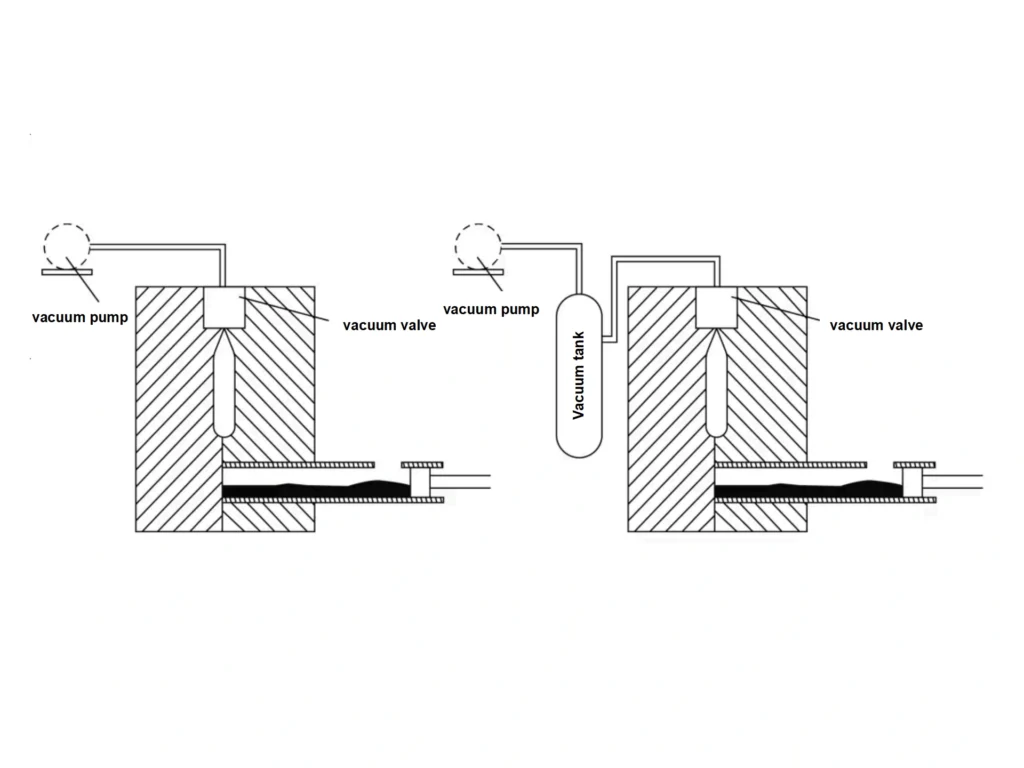
- evacuación directa mediante bomba de vacío
- Evacuación asistida por un tanque de vacío (depósito de presión negativa)
Bombeo directo: rendimiento instantáneo limitado
En el sistema de bombeo directo, la bomba está conectada al troquel y extrae el aire de la cavidad directamente.
Este enfoque es sencillo, pero presenta dos grandes desafíos:
- El disponible El margen de evacuación es muy corto. en producción real.
- Para reducir rápidamente la presión en la cavidad, la bomba necesitaría una velocidad de bombeo instantánea extremadamente alta.
En la práctica, esto conlleva una baja eficiencia y un escaso aprovechamiento de la potencia de la bomba. Por consiguiente, el bombeo directo rara vez se elige para la fundición a presión al vacío de grandes piezas estructurales.
Evacuación asistida por tanque de vacío: la solución dominante
La solución más común y probada en la práctica consiste en utilizar un tanque de vacío entre la bomba y la matriz.
- Antes del disparo, se realiza un vacío en un gran tanque hasta alcanzar un alto nivel de vacío.
- Durante el breve periodo de llenado, la cavidad está conectada a este depósito.
- La gran diferencia de presión entre la cavidad y el tanque permite caudal muy alto y evacuación rápida, llevando rápidamente la cavidad al nivel de vacío objetivo.
En esta configuración, la función principal de la bomba es regenerar y mantener el vacío del tanque entre disparos. Esto significa que el diseño se centra en la capacidad de bombeo promedio durante todo el ciclo , y no en un caudal máximo extremo en unos pocos cientos de milisegundos. Esto reduce significativamente la potencia máxima y el consumo total de energía.
El tanque de vacío actúa como un potente "pulmón" , almacenando energía de vacío y liberándola de forma explosiva cuando el chip necesita "expulsar" aire.
Simulación: Ventilación natural frente a llenado asistido por vacío
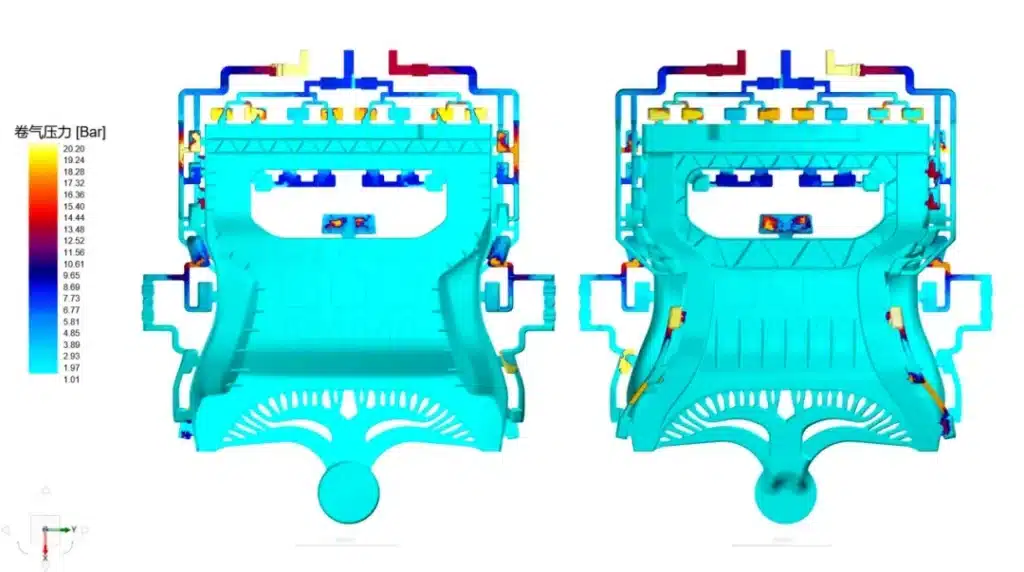
Para una fundición giga típica de la parte inferior trasera de la carrocería, la simulación comparó dos casos:
- Ventilación natural (sin fundición a presión al vacío)
- Alto vacío con ventilación y evacuación optimizadas
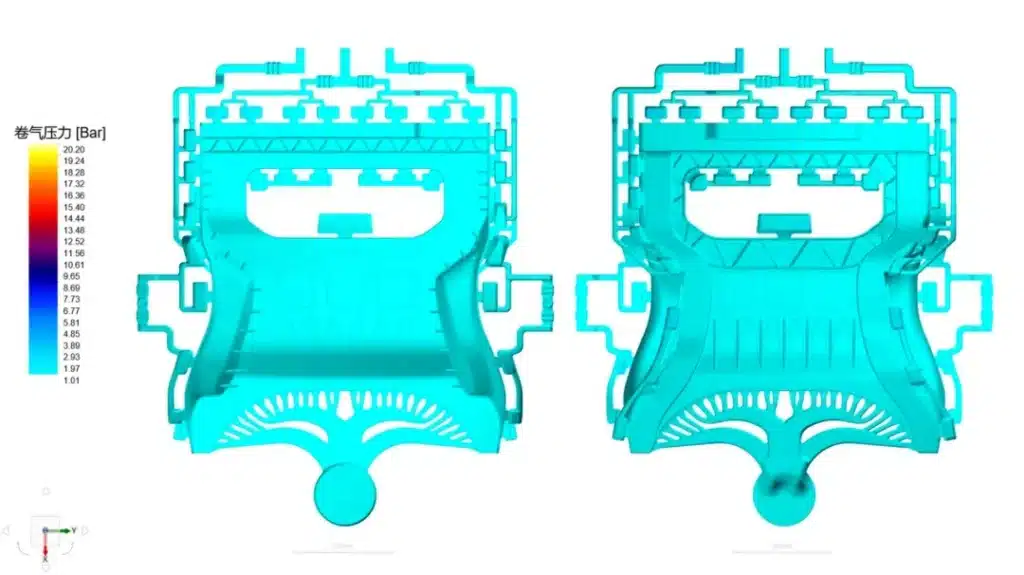
En el caso de ventilación natural, los resultados muestran grandes regiones rojas y azul oscuro que indican alta presión de aire y un grave riesgo de atrapamiento de aire. En el escenario de fundición a presión al vacío, estas regiones críticas prácticamente desaparecen, lo que demuestra que un alto vacío junto con un diseño de ventilación adecuado puede reducir considerablemente el atrapamiento de aire y permitir un llenado estable.
Creación de una estrategia de vacío a nivel de sistema para HPDC
Contar con componentes avanzados y un método de evacuación potente es solo la base. Para construir un proceso de fundición a presión al vacío verdaderamente robusto , necesitamos integración y control a nivel de sistema. Una arquitectura altamente recomendada combina:
- Sistemas de vacío de doble circuito, y
- control de vacío de proceso (casi) completo.
Sistema de vacío de doble circuito para manga de inyección y cavidad
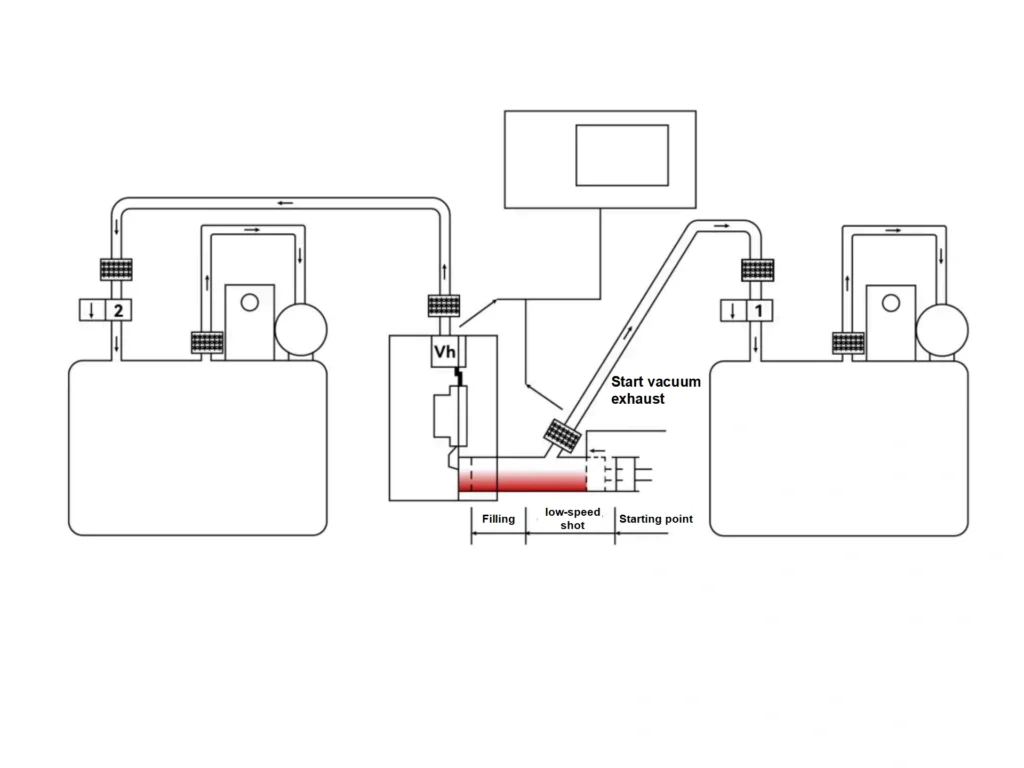
En el concepto de doble bucle, la camisa de inyección y la cavidad del troquel utilizan bucles de vacío independientes (bombas y/o depósitos separados, o al menos circuitos controlados individualmente):
- El bucle A se centra en el manga de disparo, reduciendo rápidamente la presión antes y durante el movimiento inicial del émbolo para evitar la entrada de aire al comienzo del llenado.
- El bucle B se centra en el cavidad, manteniendo un profundo vacío durante la fase principal de llenado.
Este desacoplamiento garantiza que las operaciones en la camisa de inyección no degraden el nivel de vacío inicial del circuito de la cavidad. En la práctica, esto mejora notablemente la velocidad de evacuación y el vacío final de la cavidad, proporcionando un efecto de ventilación más uniforme y fiable durante todo el proceso.
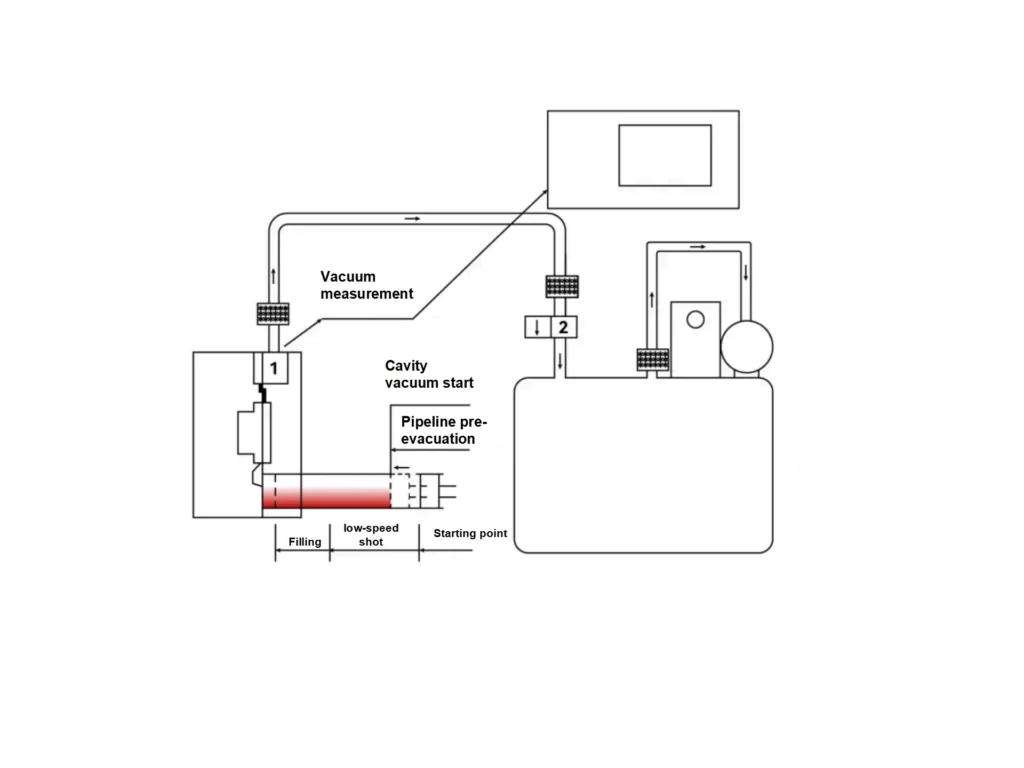
Vacío casi total del proceso: desde la preevacuación de la tubería hasta el sellado final
Un sistema de fundición a presión al vacío de alto rendimiento coordina los siguientes pasos:
- preevacuación de oleoductos
Tras el cierre del molde y antes de que el émbolo cubra el orificio de colada, el sistema de vacío comienza a evacuar las tuberías y los colectores. Esto reduce el volumen inicial de gas en el sistema y prepara la cavidad para una evacuación rápida. - evacuación de la manga de disparo
Una vez que el émbolo pasa y sella el orificio de vertido, el bucle de la camisa de inyección reduce rápidamente la presión del gas delante del émbolo, creando un entorno de presión negativa favorable para un flujo de metal uniforme. - Evacuación de la cavidad con válvula de vacío principal
Tras iniciarse la inyección, el circuito de vacío de la cavidad funciona a plena capacidad. La válvula principal de vacío hidráulico se abre para proporcionar una evacuación de alto caudal hasta que el frente metálico se aproxima a la válvula o alcanza el punto de conmutación preestablecido para la inyección a alta velocidad. En ese momento, los sensores o la lógica de control activan el cierre rápido de la válvula. - Ventilación auxiliar hasta que se llene por completo
Los puntos de ventilación adicionales (placas de ventilación activas, bloques de refrigeración, etc.) continúan evacuando regiones locales hasta que quedan bloqueados por el metal solidificado a medida que la cavidad se llena por completo.
Mediante esta estrategia coordinada, el proceso de evacuación y el llenado de metal se sincronizan al máximo , acercándose a una verdadera operación de fundición a presión al vacío de proceso completo.
Prácticas de alto vacío de Tesla en la fundición gigante del Model Y
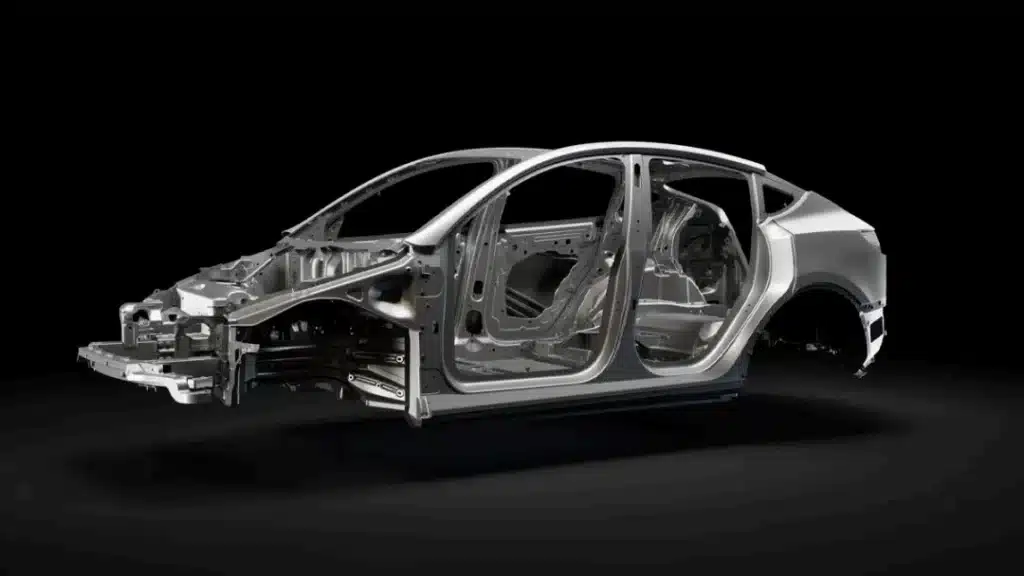
Tesla es uno de los primeros en adoptar a gran escala la fundición a presión al vacío . En la producción de la parte inferior trasera de la carrocería del Model Y, Tesla utiliza:
- El IDRA Giga Press OL 6100 CS para fundición a presión ultragrande, y
- El Celda modular Fondarex 6C sistema de vacío.
Este sistema admite seis canales de vacío independientes :
- Un canal está dedicado a la manga de disparo.
- Los demás se distribuyen por la cavidad según la complejidad estructural y se conectan a elementos de ventilación de alta eficiencia, como bloques de refrigeración y válvulas mecánicas.
En la producción habitual, Tesla mantiene una presión en la cavidad de alrededor de 50 mbar , y en algunas condiciones de funcionamiento alcanza aproximadamente los 30 mbar , rozando el rango de ultra alto vacío.
Según los informes, con esta configuración, Tesla ha logrado:
- Aproximadamente Mejora del 25 % en la resistencia de la fundición de la parte trasera del cuerpo
- Sobre Nosotros Reducción del 40% en el tiempo de montaje
- El ciclo de producción se redujo de “horas” a “minutos”.
Estos resultados demuestran que un control de vacío preciso y fiable es un factor clave para la fabricación de piezas fundidas integradas de gran tamaño.
Estrategias técnicas clave para lograr la fundición a presión al vacío de 50 mbar
Para alcanzar de forma estable una presión de 50 mbar o inferior en la fundición a presión al vacío, todo el sistema —desde el hardware hasta los parámetros del proceso— debe diseñarse como una solución de ingeniería integrada. Las estrategias clave incluyen:
1. Optimizar las unidades de ventilación de alta eficiencia
- Utilice válvulas de vacío hidráulicas o mecánicas de gran diámetro y alto caudal como ventilación de la cavidad primaria.
- Agregar rejillas de ventilación auxiliares estratégicamente ubicadas (placas de ventilación, bloques de refrigeración) para tratar áreas específicas propensas a la acumulación de gas.
2. Construir un sistema de evacuación de respuesta rápida
- Utilice evacuación asistida por tanque de vacío, especialmente los sistemas de doble bucle para la camisa de disparo y la cavidad.
- Asegúrese de que el volumen del tanque y la capacidad de la bomba puedan proporcionar alto flujo instantáneo y vacío profundo durante el breve periodo de llenado.
3. Desarrollar una estrategia integral de ventilación
- Implementar preevacuación del oleoducto para minimizar el gas inicial.
- Usar evacuación prioritaria o sincrónica de la manga de inyección para reducir la entrada de aire en la fase inicial.
- Mantenimiento evacuación de cavidades (casi) a tiempo completo hasta justo antes de que el metal llegue a cada rejilla de ventilación.
4. Garantizar un sellado de alto nivel del sistema de troquel y de inyección.
- Minimizar las fugas a lo largo de las líneas de separación.
- Controlar las holguras entre el émbolo y la camisa de inyección.
- Preste atención a los orificios de los pasadores eyectores, las interfaces de las correderas y todas las demás posibles vías de fuga.
Un sellado excelente es un requisito indispensable para aprovechar todo el potencial de la fundición a presión al vacío.
5. Ajustar con precisión los parámetros del proceso relacionados
- Optimiza el Tipo y aplicación de los agentes desmoldantesy controlar la cantidad de pulverización con precisión para reducir la generación de gas dentro de la cavidad.
- Usar lubricación mínima controlada del émbolo para evitar fuentes de gas adicionales.
- Diseñar y ajustar el curva de disparo (Disparo lento, aceleración rápida, intensificación final) para mejorar el comportamiento del flujo y reducir aún más la entrada de aire.
Buscando un socio en Fundición a presión de alta presión ¿Y la fabricación de moldes?
Si está planeando nuevos proyectos de fundición a presión o al vacío, podemos ayudarle.
At Molde fundidoNos especializamos en:
- Fundición a presión de alta presión (HPDC) para aleaciones de aluminio y zinc
- Diseño y fabricación de moldes. para moldes HPDC, herramientas de recorte y herramientas relacionadas
- Soporte para DFM y Moldflow antes de cortar el acero
- Muestreo y producción de bajo a alto volumen, desde el prototipo hasta la producción en masa estable
Si desea explorar si su próxima pieza integrada o estructural es adecuada para la fundición a presión al vacío, le invitamos a compartir sus planos y requisitos con nosotros; los revisaremos y le propondremos una solución de fabricación práctica “desde el diseño hasta la entrega”.
Servicios de fundición a presión de aluminio
Obtenga más información sobre nuestros servicios de fundición a presión de aluminio en China.






